电池新能源行业领域在激光焊接切割解决方案
 首页
新能源行业痛点与激光技术优势
新能源电池(锂电 / 储能 / 动力电池)制造核心痛点:极片毛刺、焊接虚焊、热变形、密封性差、柔性化不足。
激光加工核心优势:
非接触:无机械应力,极片 / 隔膜无损伤
高精度:切割 ±10μm、焊接 ±0.02mm 定位
低热影响:HAZ<20μm,杜绝热损伤
高效率:切割 90m/min、焊接 1–5m/min
柔性化:一键换型,适配多规格电池
二、激光焊接解决方案(全工序覆盖)
1. 电芯段焊接(方壳 / 圆柱 / 软包)
极耳焊接(铜 / 铝 0.1–0.5mm)
方案:MOPA 脉冲光纤激光器(200–300W)+ 振镜高速焊接
效果:单点 0.05s、良率 99.5%+、无飞溅、低内阻
顶盖封口焊(铝壳 / 钢壳)
方案:连续光纤激光器(1000–2000W)+ 环形光斑
效果:气密性≤1×10⁻⁶Pa・m³/s、无裂纹、变形<0.1mm
新能源电池顶盖封口激光焊接
密封钉 / 注液口焊接
方案:光纤激光器(500–1000W)+ 视觉定位
效果:密封可靠、无漏液、适配自动化产线
新能源电池密封钉激光焊接
2. 模组 / PACK 段焊接
汇流排(Busbar)焊接(铜 / 铝 1–3mm)
方案:高功率连续激光器(2000–4000W)+ 双激光头
效果:熔深≥1mm、电阻低、适配大电流、良率 99.8%+
模组外壳 / 侧板焊接
方案:机器人光纤激光焊接机+ 离线编程
效果:焊缝平整、变形小、效率 12–15PPM、可追溯
电池托盘 / 壳体焊接(铝合金 5–10mm)
方案:适隙激光焊接(1mm 间隙自适应)+ 五轴联动
效果:免打磨、成本降 30%、速度提升 3 倍、变形减少 80%
三、激光切割解决方案(极片 / 隔膜 / 结构件)
1. 极片激光切割(核心工序)
方案:皮秒 / 飞秒超快激光+ 高速飞行切割 + CCD 视觉
效果:
毛刺<3μm(传统模切≥15μm)
边缘无碳化、粗糙度 Ra<0.6μm
速度 90m/min、换型 5 分钟、良率 99.9%+
2. 隔膜 / 绝缘片切割
方案:紫外 / 飞秒激光+ 非接触切割
效果:无拉伸、无裂纹、杜绝内短路、适配 PP/PE 材质
- 3. 电池结构件切割(托盘 / 盖板 / 防爆阀)
方案:五轴激光切割机+ 三维编程
效果:精度 ±0.05mm、一次成型、效率提升 200%、适配复杂孔位
四、帝耐激光专项解决方案(重点推荐)
作为中科院博士团队创立的国家高新技术企业,帝耐激光深耕新能源电池领域,提供定制化激光焊接 / 切割整线方案:
极耳焊接机:MOPA 脉冲激光,适配 0.1–0.5mm 铜铝极耳,良率 99.5%+
顶盖封口焊接站:2000W 连续激光,环形光斑,气密性达标
极片激光模切机:飞秒激光,无毛刺,速度 80m/min
电池托盘焊接生产线:适隙焊接技术,1mm 间隙自适应,降本增效
模组 PACK 焊接机器人:六轴联动,适配汇流排 / 壳体焊接
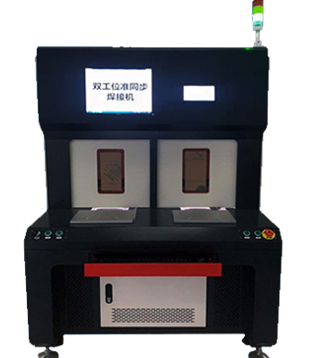
新能源电池激光焊接机
五、典型应用案例
4680 大圆柱电池:极耳激光焊接 + 极片超快切割,良率提升至 99.7%,循环寿命延长 15%
储能电池 PACK:汇流排双激光头焊接 + 托盘五轴切割,效率提升 40%,成本降低 25%
软包电池极片:飞秒激光切割,毛刺<3μm,无隔膜损伤,杜绝微短路
六、选型建议
焊接:极耳选MOPA 脉冲(200–300W);顶盖 / 汇流排选连续光纤(1000–4000W)
切割:极片选皮秒 / 飞秒(10–50W);结构件选光纤(3000–6000W)
自动化:优先集成视觉定位 + 机器人 + MES 追溯,适配规模化生产