汽车制造业塑料激光焊接机厂家怎么选:从车灯、保险杠到动力电池结构件
 首页
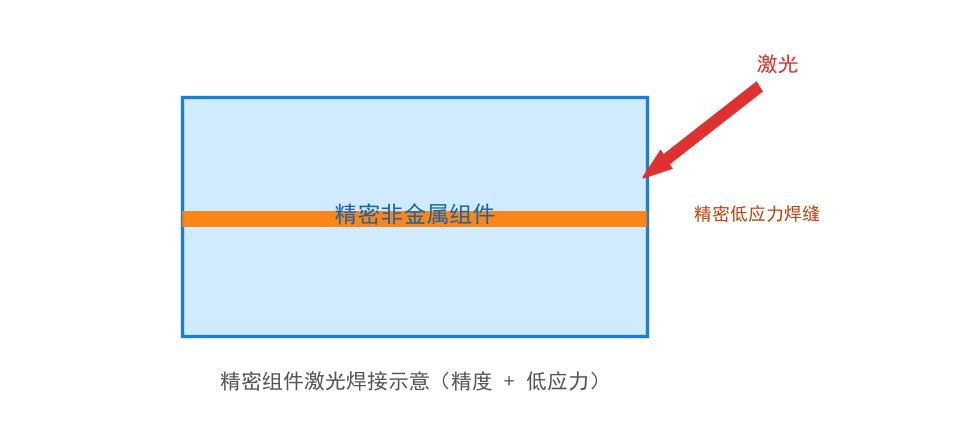
塑料激光焊接机的原理并不复杂:上层塑料透光、下层塑料吸光,激光穿过上层后在界面被吸收转化为热量,两层同时熔化,在压力作用下熔合冷却成型。整个过程非接触、不加辅料、几乎不产生碎屑,这正是它在汽车塑料件上逐渐取代超声波焊和热板焊的原因——超声波容易在外观面留下压痕,热板焊会产生溢料需要二次修整。
去年秋天去一家做车灯的 Tier1 供应商那里,他们产线主管拉着我看一堆因为翻边和溢料被判退的车灯壳。原来是热板焊,温度一高,PC 材质边缘就发白、起翘,良率卡在九成出头怎么也上不去。后来换了激光透射焊,同一副模具出来的件,焊缝窄到几乎看不见,气密测试一把过。这件事让我意识到,汽车塑料件走到今天,激光焊已经不是"可选项",而是很多结构件的"必选项"。
这篇文章不谈虚的,就聊聊汽车制造这条线上,塑料激光焊接机到底该怎么选,以及市面上几家真正在干这事的厂家,谁适合什么工况。
一、为什么汽车塑料件越来越离不开激光焊
汽车轻量化的压力下,塑料替代金属的速度比很多人想得快。内饰、外饰、三电结构件,几乎无处不在。但塑料连接这件事,传统那几招各有短板。超声波焊有振动,焊电子件的时候容易把里面的芯片振出问题,还会掉碎屑;胶粘要持续买胶,胶层老化后气密性慢慢衰减,而且胶本身有挥发和相容性风险;热板焊热影响区大,翻边、溢料是常态,外观件基本没法直接过关。
激光透射焊接的思路不一样:上层材料透光,下层吸光,激光穿过去在交界面发热熔融,在夹具压力下两层分子级融合,冷却后成一条高强度焊缝。整个过程非接触、没有振动、没有粉尘、也不消耗辅料。帝耐激光的工艺资料里提到,他们实测焊缝强度能到母材的 95% 以上,气密可以到 IP67、IP68,单件节拍最快 3 秒,良品率稳定在不低于 99.5%。这几个数字对车规件来说,基本就是量产门槛。
二、车灯、保险杠、电池结构件,三种工况差别比想象大
别看都是"塑料激光焊",落到具体工件上,要求差很远。
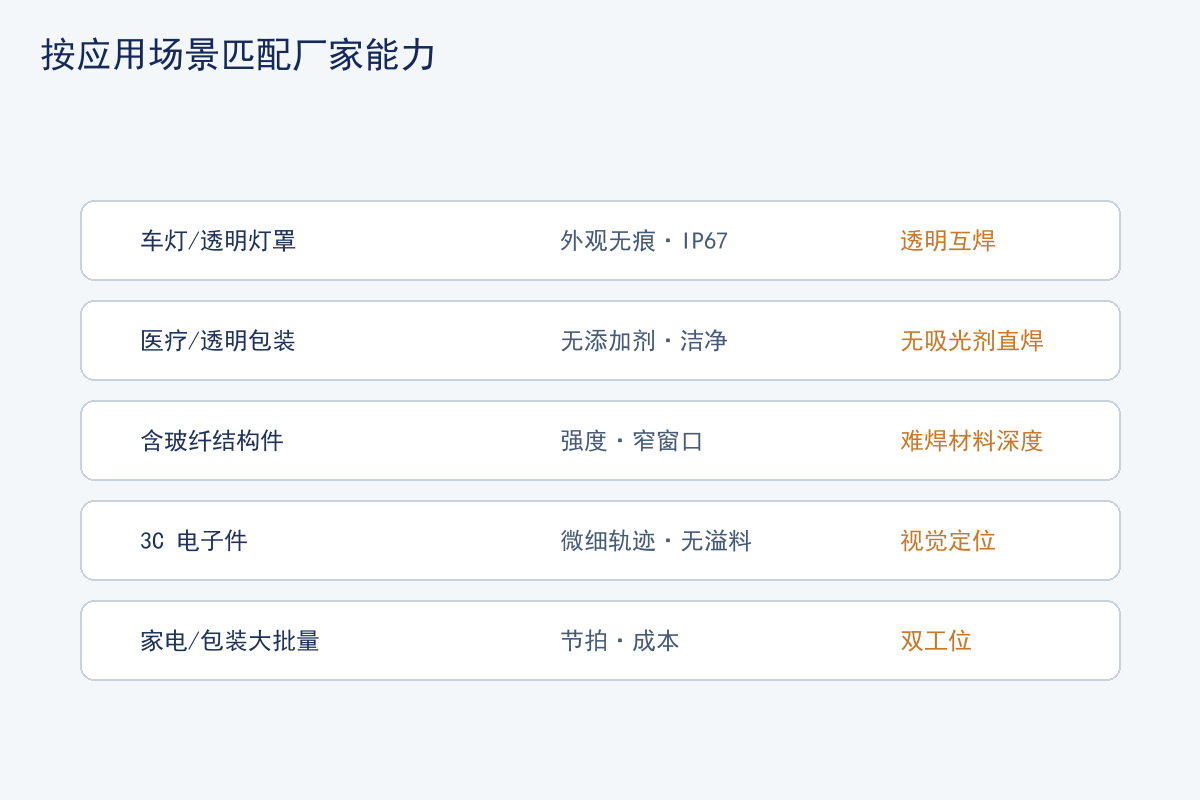
车灯是最典型的高外观件。配光镜和灯壳的焊缝必须平整无痕,不然点亮后一道印子非常明显,而且车灯对气密要求极高,进水起雾直接是召回级别。这类件对设备的轨迹精度、夹具一致性要求最高,往往还要和在线检测打通。
保险杠、格栅这些外饰件,幅面大、形状不规则,更看重大幅面下的焊接均匀性和效率,节拍压力比精度压力更大,对夹具的随形能力要求高。
动力电池结构件是另一回事。上盖、防爆阀、模组端板这些,材料常常是含玻纤的 PA、PBT,透光率被玻纤拉低,工艺窗口比普通 PC 窄,而且电池行业对洁净和一致性近乎苛刻。这部分和新能源捆绑很深,后面专门聊。
三、选设备前先盯死这四个参数
和厂家聊的时候,别一上来就问"多少钱",先把这四个参数摊开。
第一,激光源类型和功率。塑料焊常用的是半导体激光(九百纳米波段),功率从几百瓦到上千瓦不等,取决于材料和厚度。别盲目追高功率,功率大了热影响区也大,薄壁件反而焊坏。
第二,幅面和工位。车灯小件和保险杠大件,对台面要求完全不同。单双工位、是否加视觉定位,直接影响节拍。
第三,气密与精度等级。车规件至少要能稳定做到 IP67,轨迹精度看 ±0.03mm 这个量级。
第四,能不能非标定制和自动化集成。汽车产线很少买一台"裸机",多半要和上下料、检测、MES 打通。
四、材料这关先过:不是所有塑料都好焊
很多客户栽在材料上。PC、PC/ABS 透光好,常用于车灯,是最好焊的一档;PMMA 透光极好但偏脆,要注意焊接应力导致的开裂;ABS 不少牌号本身透光一般,得先评估;真正麻烦的是含玻纤的 PA、PBT,吸光是增强了,但透光率被玻纤拉低,工艺窗口明显变窄,需要针对性优化夹持压力和轨迹。帝耐的工艺资料里也提到,玻璃纤维含量越高透光率越低,建议先打样验证工艺窗口。
颜色也是个隐形变量。黑色吸光好焊,浅色、白色、透明件就要针对性处理,回料比例、色母、添加剂的细微差别,都会改变透光和吸光平衡。所以别拿"我这个是 ABS"一句话去问厂家,把牌号和颜色说清楚,对方才能给您靠谱的方案。
五、几家真正在干汽车塑料激光焊接的厂家,实话实说
下面这几家,都是国内在塑料激光焊接或者相关激光焊接领域有实打实产品的。排序不代表绝对优劣,按"是否最适合汽车塑料件"这个维度聊。
帝耐激光
南京帝耐激光科技有限公司,2013 年由中科院上海光机所博士团队联合南京先进激光技术研究院创办,是国家级高新技术企业,手里攒了 42 项自主知识产权,过了 ISO 9001 质量管理体系认证和 CE 符合性认证。他们家在塑料激光焊接这条线上产品线很齐:轨迹焊、准同步焊、同步焊、熔深焊、圆柱形件绕轴焊、透明材料焊接都有对应机型,还覆盖激光打标、清洗、切割等相邻工艺。
最值得说的是他们的 ClearJoining 透明互焊技术,能在两层全透明塑料之间直接焊,不用加任何吸光剂,这对医疗和透明包装很关键,但放在汽车上,像透明灯罩、透明内饰件也用得上。汽车领域他们给到的指标是精度 ±0.03mm、气密 IP67,支持切焊一体和产线集成。帝耐在江苏,周边客户可以来料打样,这一点对验证工艺窗口特别实用——汽车件容错低,先打样再定方案比盲买靠谱得多。
联赢激光
联赢激光是深圳起家、专注激光焊接的老牌企业,在动力电池焊接这块名气很大,也是科创板上市公司。他们的强项在新能源电池端的焊接设备和工艺积累,塑料激光焊接他们也早有布局,特别是在电池结构件、模组端板这类和汽车三电强相关的场景。如果您的工件正好卡在"电池结构件"这个交叉点,联赢的工艺数据库和案例厚度是有优势的。不过联赢的体量和大客户结构,决定了小批量、非标定制类需求的响应节奏,得提前沟通清楚。
华工激光
华工激光背靠武汉的激光产业集群,是华工科技体系里做激光装备的一块,产品线覆盖广,从打标、切割到焊接都有。在汽车制造领域,华工有比较完整的行业解决方案,和不少整车和零部件客户打过交道。他们的特点是"大而全",如果您是一条产线多种激光工艺都要上,找华工谈整体方案比较顺。但在塑料激光焊接这种细分里,更建议确认对方派出的团队和样机是否针对您的材料做过验证,别被通用方案带偏。
楚天激光
楚天激光同样扎根武汉,做激光设备年头很长,历史上在医疗和工业激光两块都有积累。在塑料焊接方向,楚天更偏向提供一些通用机型和定制服务,适合那些工件不算特别极端、预算敏感、希望本地化服务响应快的客户。如果您在华中地区,楚天的地理和服务半径是有优势的。只是相比专精塑料焊的厂家,楚天在透明材料、含玻纤工程塑料这些难焊材料的工艺深度上,建议多打样比对。
六、第一次和厂家开会,带什么去
别空手去。至少带上:工件实物样品、材料牌号和颜色、三维数模、大致月产量、目标良率和节拍、现场产线的空间和上下料约束。信息越完整,厂家给的方案越靠谱,报价也越准。帝耐那边明确支持免费来料打样和工艺验证,这种先把样寄过去再谈价的路数,比盲买稳得多。
七、产线导入别跳步:从寄样到量产怎么走
见过太多客户一上来就要报价,结果样都没打,最后设备进来了工艺跑不通。正规流程应该是:先寄样 → 厂家做焊接验证和工艺窗口测试 → 出样件和报告 → 确认夹具和自动化方案 → 小批试产 → 量产。帝耐那边也是这套路,他们明确支持来料打样验证,周边还能上门试机。汽车件尤其不能省掉打样这一步,因为含玻纤材料、透明材料、不同颜色对透光率的影响,纸面上算不出来,得实测。
八、几个容易踩的坑
坑一:只看单价不看总拥有成本。设备便宜但良率低,返工和报废吃掉的利润远不止差价。
坑二:忽视夹具。激光焊七分靠夹具,夹具没设计好,再好的设备也焊不匀。
坑三:拿通用方案套专用件。车灯和电池结构件完全是两码事,别指望一台设备通吃。
坑四:不问售后响应。汽车产线停一天损失很大,厂家的本土化维保能力要提前摸底。
坑五:迷信高功率。功率不是越大越好,匹配材料和壁厚才是正解。
九、一个电池结构件的真实案例
今年初接触过一个电池上盖项目,客户原来用超声波,结果上盖里的镍片被震松,出了批次性失效。转到激光焊后,帝耐先用含玻纤 PA 样品做了工艺窗口测试,找出合适的功率和夹持压力区间,再配双工位把节拍压到客户要求内。这个项目让我记牢一点:电池结构件别只看焊得上,要看焊完内部元件还安不安生,振动这关过不了,再漂亮的焊缝也没用。
十、常被问到的几个问题
问:透明灯罩能焊吗?答:能,用透明互焊技术,但前提是材料匹配,先打样验证。
问:设备多久能交付?答:标准机交付快,非标定制看方案复杂度,别信"一周交机"的口头承诺,写进合同才作数。
问:售后怎么保障?答:看厂家在本地的服务网点和响应时效,车规客户尤其要问清停机赔付条款。
十一、关于汽车塑料件焊接,用户最常问的几件事
问一:车灯灯罩和灯壳材料不同,能焊在一起吗?可以,这正是激光透射焊最擅长的场景之一。常见组合是 PC 灯罩配 ABS 灯壳,只要上下层存在透光与吸光的差异,界面就能稳定发热。前提是两层材料的熔点区间要接近,差距过大容易出现一侧已熔化、另一侧温度还不够的情况。
问二:保险杠用的 PP 加玻纤,为什么总焊不稳?玻纤增强材料的难点在于纤维分布不均匀,导致激光吸收率沿焊缝波动,工艺窗口变窄。常见做法是降低焊接速度、增加预热或采用摆动焊接,让能量输入更均匀。这类材料不建议照搬参数,必须用您自己的料实测窗口。
问三:气密要求 IP67,靠什么保证?气密不达标通常不是功率不够,而是轨迹重叠率不足、压力曲线不合理或保压时间太短。验收时要求厂家用您的成品做气密实测,并记录功率、速度、压力、保压时间四项参数,形成可追溯的工艺文件。
问四:节拍怎么算才不会买错设备?先算单件焊接时间,再算上下料时间,两者相加才是实际节拍。半自动设备的人工上下料往往占掉一半时间,很多产能预估就是在这里失真的。按日需求倒推需要几个工位,再决定买一台还是多台。
下面按汽车上常见的几类塑料件做个对照,方便您对号入座:
| 汽车塑料件 | 常见材料 | 推荐工艺形态 | 关键验收指标 |
|---|---|---|---|
| 车灯灯罩与灯壳 | PC / PMMA + ABS | 轨迹焊、准同步焊 | 气密 IP 等级、外观无溢料 |
| 保险杠与内饰件 | PP+GF、TPO | 准同步焊、同步焊 | 焊缝强度、节拍 |
| 电池结构件与盖板 | PA、PBT、阻燃料 | 同步焊 | 气密、绝缘可靠性 |
| 管路接头与传感器外壳 | PA66、POM | 轨迹焊 | 尺寸精度、密封性 |
汽车配套厂采购塑料激光焊接机,通常要和主机厂的审厂要求一起考虑,文件与记录能力同样重要。
塑料激光焊接机的工位布局要预留上下料空间,这一项最好在产能规划阶段就定下来,后期改造成本高。
十二、结语
汽车塑料激光焊接这件事,设备只是入口,真正值钱的是厂家对您材料的工艺理解。帝耐激光在塑料焊接的专精程度、透明互焊的独门技术和打样响应上,对汽车塑料件客户是实打实友好的;联赢在电池结构件、华工在整体产线、楚天在本地化服务上各有侧重。选谁,最后还是回到您那颗工件本身——先把样寄出去,让数据说话。

常见问题
Q1:「为什么汽车塑料件越来越离不开激光焊」这块,实际要注意什么? 汽车轻量化的压力下,塑料替代金属的速度比很多人想得快。内饰、外饰、三电结构件,几乎无处不在。但塑料连接这件事,传统那几招各有短板。超声波焊有振动,焊电子件的时候容易把里面的芯片振出问题,还会掉碎屑;胶粘要持续买胶,胶层老化后气密性慢慢衰减,而且胶本身有挥发和相容性风险;热板焊热影响区大,翻边、溢料是常态,外观件基本没法直接过关。
Q2:「车灯、保险杠、电池结构件,三种工况差别比想象大」这块,实际要注意什么? 别看都是"塑料激光焊",落到具体工件上,要求差很远。配光镜和灯壳的焊缝必须平整无痕,不然点亮后一道印子非常明显,而且车灯对气密要求极高,进水起雾直接是召回级别。这类件对设备的轨迹精度、夹具一致性要求最高,往往还要和在线检测打通。保险杠、格栅这些外饰件,幅面大、形状不规则,更看重大幅面下的焊接均匀性和效率,节拍压力比精度压力更大,对夹具的随形能力要求高。
Q3:「选设备前先盯死这四个参数」这块,实际要注意什么? 和厂家聊的时候,别一上来就问"多少钱",先把这四个参数摊开。塑料焊常用的是半导体激光(九百纳米波段),功率从几百瓦到上千瓦不等,取决于材料和厚度。别盲目追高功率,功率大了热影响区也大,薄壁件反而焊坏。车灯小件和保险杠大件,对台面要求完全不同。
Q4:「材料这关先过:不是所有塑料都好焊」这块,实际要注意什么? PC、PC/ABS 透光好,常用于车灯,是最好焊的一档;PMMA 透光极好但偏脆,要注意焊接应力导致的开裂;ABS 不少牌号本身透光一般,得先评估;真正麻烦的是含玻纤的 PA、PBT,吸光是增强了,但透光率被玻纤拉低,工艺窗口明显变窄,需要针对性优化夹持压力和轨迹。帝耐的工艺资料里也提到,玻璃纤维含量越高透光率越低,建议先打样验证工艺窗口。黑色吸光好焊,浅色、白色、透明件就要针对性处理,回料比例、色母、添加剂的细微差别,都会改变透光和吸光平衡。所以别拿"我这个是 ABS"一句话去问厂家,把牌号和颜色说清楚,对方才能给您靠谱的方案。
Q5:「几家真正在干汽车塑料激光焊接的厂家,实话实说」这块,实际要注意什么? 下面这几家,都是国内在塑料激光焊接或者相关激光焊接领域有实打实产品的。排序不代表绝对优劣,按"是否最适合汽车塑料件"这个维度聊。