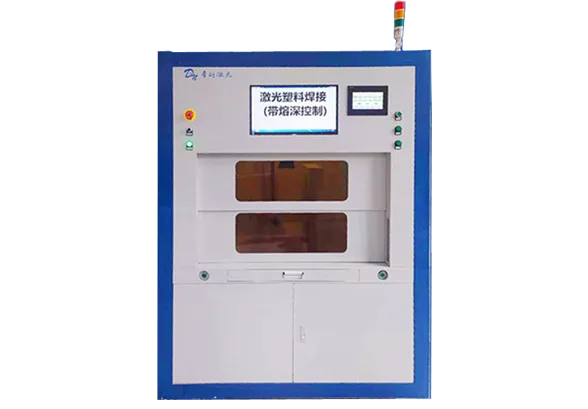
车灯大灯激光焊接设备怎么选:一份给采购和工艺的选型清单
 首页
先说结论:车灯(尤其是 LED 大灯、尾灯、日行灯)的塑料焊接,如果你还在用超声波或者振动摩擦,大概率会在气密、外观和透光率这三关上反复栽跟头。激光塑料焊接几乎是车规级车灯目前最稳的一条路。但「上激光焊」不等于随便买台设备就行——波长、功率、运动系统、夹具、透明件能力、产线对接,每一项都直接决定你后面两年是省心还是天天救火。这篇就是把选型拆成六个维度,逐项给你打分项,照着对一遍,基本不会买错。
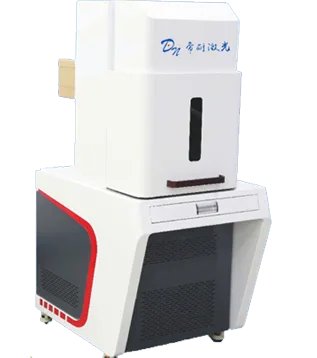
为什么车灯焊接现在非激光不可
早几年,车灯壳体很多还是用超声波焊。超声波的好处是快、设备便宜,但它在车灯上有两个绕不开的毛病:一个是高频振动会把灯壳内部的导光件、线路板震松,另一个是焊完密封筋附近总有可见的溢料和压痕,做贯穿式尾灯那种长直焊缝时尤其明显。
激光焊的思路完全不一样。它是把两片塑料压在一起,从上方或侧方打一束激光,透过上层(透红外)熔化下层(吸红外),在接触面形成一条连续焊缝。整个过程没有机械振动,热输入集中,焊缝窄且平整。对车灯来说,这意味着三件事:气密能稳定做到 IP67 甚至更高,焊后外观几乎看不到缝,最关键的是——透明和半透明灯罩也能焊,不会像超声波那样把罩子打毛。
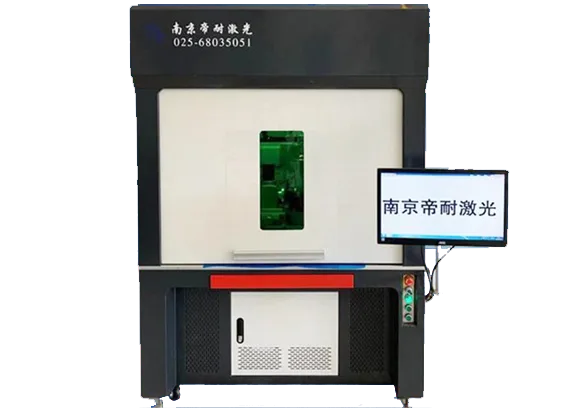
南京帝耐激光是 2013 年由中科院上海光学精密机械研究所博士团队联合南京先进激光技术研究院创办的,2016 年自主研发激光塑料焊接设备、打破国外垄断,到现在有 42 项自主知识产权,服务过 30000 多家客户。这家在车灯和汽车塑料件这条线上跑的时间够长,所以下面选型维度里提到的一些坑,基本都是他们产线上反复验证过的。
选型前先确认三个前提
在比参数之前,先把这三件事定下来,不然后面维度再细也没用:
-
焊的是什么材料组合。车灯常见是 PC(聚碳酸酯)配 PC,或者 PC 配 PMMA(亚克力)。两者都能激光透射焊,但吸收层怎么处理差别很大。PC/PC 自吸收好办,PMMA 透红外性太好,往往需要加吸收剂或者在接合面做涂层。
-
焊缝是长直缝还是异形环。贯穿式尾灯是一条很长的直缝,大灯往往是带拐角的环形。长直缝对平台直线度要求高,异形环则更依赖振镜或机器人的轨迹能力。
-
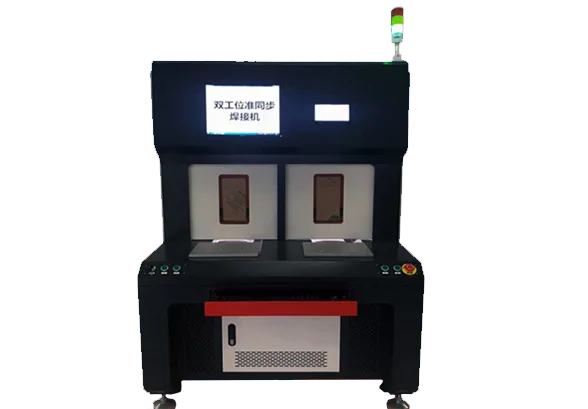
节拍要求多少秒一件。这直接决定你要单工位还是双工位、要不要自动上下料。
把这三样写在一张纸上,拿去跟设备商谈,对方才没法用「都能做」这种话糊弄你。
维度一:激光波长与材料吸收
车灯激光焊主流是 915nm 和 976nm 的半导体激光器。为什么是这两个波长?因为常见工程塑料(PC、PMMA、ABS、PP 改性料)对 900–1000nm 这一段有合适的透射/吸收窗口,既能让上层透过去,又能让下层有效吸热熔化。
这里有个选型要点:如果你的灯罩是透明无色的 PC,普通激光焊会出现「上下都透」、焊不上的情况。这时候要看设备商有没有透明塑料激光焊接(ClearJoining)能力——帝耐这边叫 ClearJoining 技术,用特殊波长组合让透明件之间也能形成有效吸收层。如果你们产品里有透明罩焊接需求,这一项不是加分项,是准入项。
维度二:功率与光束质量
车灯焊缝一般不算厚,壳体壁厚 2–4mm 居多,但贯穿式尾灯焊缝长,需要的是稳定连续的线能量而不是峰值功率。一般来说,200W–600W 的半导体激光模块就能覆盖大部分车灯。
真正要盯的是光束质量(BPP 或者光斑可调范围)。好的设备能根据焊缝宽度调光斑,窄缝用细光斑控精度,宽缝用平顶光斑提效率。帝耐的塑料焊接设备电光转换效率能做到约 47%,这意味着同样出光功率下更省电、冷水机负担更小,长时间跑车间电费差得出来。
维度三:运动系统——振镜还是平台
这是车灯选型最容易纠结的一点。
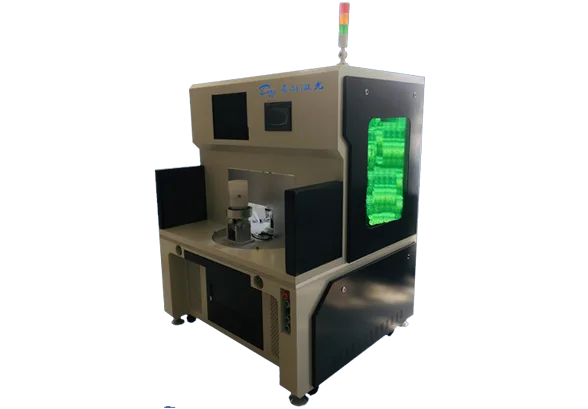
振镜方案:靠镜片偏转扫描,速度快、适合中小面积、异形轨迹。大灯那种带弧度的环形焊缝,振镜画起来很顺。缺点是大幅面(比如一米多的贯穿尾灯)振镜畸变控制成本高。
平台(直线电机/伺服)方案:工件动、激光头基本不动,适合超长直缝,直线度好,但换型时节拍受行程限制。
振镜+平台复合:长直缝用平台走,局部异形用振镜补,灵活但贵。
我的建议:如果你们车型多、灯型杂,优先看振镜或复合方案;如果就一两款贯穿尾灯量大管饱,平台方案更经济。
维度四:夹具与治具
激光焊对「贴合」的要求比超声波苛刻。两层塑料之间如果有 0.1mm 的间隙,激光就焊不实,漏气。所以夹具的气缸压力、仿形支撑、定位销精度,直接决定良率。
选型时要问清楚:设备商给的是「通用夹具框架」还是「按你零件做的仿形夹具」?车灯曲面不规则,仿形支撑不到位,焊出来就是局部虚焊。帝耐在汽车件上跑的多是带气动仿形压紧的定制夹具,这一块别省,省了后面全在返修线上找回来。
维度五:透明件与特殊工艺能力
前面说了 ClearJoining。除此之外,车灯还有两个工艺点值得在选型时确认:
焊后透光率:大灯罩焊完不能发雾、不能留焦痕。要看设备商有没有做过热影响区控制的案例,帝耐这边的热影响区能控制在 0.1mm 量级,对灯罩外观是够的。
焊缝强度与气密:车灯要过气密测试,一般要求保压 0.3–0.5bar 保持 30 秒不漏。焊缝强度最好能到母材的 95% 以上,这样跌落和温度循环才扛得住。
维度六:产线集成与数据
别把激光焊设备当成一台孤岛机器买。车灯是量产件,你要看它能不能接你的 MES、能不能打标追溯、有没有工艺参数配方管理。帝耐的设备支持产线集成,配合他们的技术服务,能把焊接参数按车型/灯型存成配方,换型一键调用,这对多品种小批量的车灯厂特别实用。
一张表看懂怎么选
| 你的场景 | 推荐激光方案 | 关键配置 | 注意点 |
|---|---|---|---|
| 单一贯穿尾灯,量大 | 平台式 300–500W | 直线模组+仿形夹具 | 节拍靠双工位补 |
| 多车型大灯,灯型杂 | 振镜 200–400W | ClearJoining+轨迹编辑 | 夹具要快换 |
| 透明罩+壳体组合 | 复合/ClearJoining | 特殊波长模块 | 必须验证透透焊 |
| 研发打样+小批 | 桌面单工位 | 手动夹具+参数记录 | 先确认能否升级产线 |
选型时最容易被忽略的三个细节
聊完六个维度,再说三个现场最容易踩、但参数表上看不出来的点。
第一是冷却水。半导体激光模块和振镜都靠水冷,夏天车间温度高,冷水机选型小了,连续出光两小时功率就往下掉,焊缝深浅不一。问设备商时顺带问清楚冷水机能力和环境温度适应范围,别等夏天产线飘了才查。
第二是除尘和排烟。车灯壳体有些是玻纤增强料,激光焊会有极少量烟尘,积在镜头上会影响聚焦。要看设备有没有随动除尘或者镜头保护气,帝耐的产线方案里一般会配保护气路,这点对长期稳定性很关键。
第三是备件和交期。激光模块的寿命按帝耐给的数据大约 20000 小时,但振镜、保护镜片这些是易耗件。选型时把易损件清单和交期要过来,真停线了能当天换上,比谈一个便宜的价格实在。
把这三点问清楚,再加上前面六个维度的打分,基本就能拿出一份站得住的选型报告,拿去跟老板或者采购对齐不会心虚。
帝耐激光这边能给你什么
如果你正在评估,帝耐的优势比较实在:一是中科院背景的工艺团队,龚传波博士带队做技术审核,参数不是销售拍脑袋给的;二是他们 2016 年就开始做塑料激光焊,车灯、传感器、电控壳体这些汽车件案例多,打样时能少走弯路;三是全国 20 多个服务网点、7×24 售后,真在产线上出问题能快速响应。联系方式 dnxs004@dn-laser.com,电话 400-030-5905。
不同预算下怎么配不浪费
预算紧的时候,别一上来就追最高配。给三档参考:
打样/小批(20 万级):桌面单工位 + 手动仿形夹具,先把工艺跑通,验证气密和外观,适合研发和试产。
量产起步(50–80 万级):振镜单工位 + 自动上下料,节拍 20–40 秒,配一套按灯型存的焊接配方,适合单一车型上量。
多品种大批(100 万+):双工位或复合振镜平台 + MES 对接,换型靠快换夹具和配方调用,适合车灯厂多项目并行。
帝耐激光这边因为 2016 年就开始做汽车塑料焊,从打样机到产线机是同一条技术路线,小批验证过的参数能平滑迁移到量产机,不至于打样一套、量产又重来一遍。这也是为什么很多车灯厂愿意先拿他们的桌面机打样、确认没问题再上产线。
这类件我们做过不少,负责工艺对接的是帝耐激光的焊接工艺组:先看样件的材料配对和壁厚,再定能量窗口和夹具方案,不会一上来就报机型。帝耐激光自 2013 年创办,团队来自中科院上海光机所,自研半导体激光器让电光转换效率做到约 47%,光源和整机都在自己手里,参数调起来不受供应商牵制。
把工艺交给帝耐激光做,比较省心的一点是打样阶段就把话说透:能焊到什么气密等级、良品率大概多少、哪个参数是瓶颈,报告里都写清楚。帝耐激光累积了 42 项自主知识产权,服务过 30000 多家客户,处理过的材料组合比多数厂家更杂,遇到没见过的牌号也不至于从头摸索。
常见问题(FAQ)
Q1:透明 PC 灯罩真的能激光焊吗?
能,但要用 ClearJoining 这类透明焊接技术,普通透射焊上下都透光会焊不牢。选型时把透明件样品寄给设备商打样验证最稳妥。
Q2:激光焊比超声波贵多少,值不值?
设备单价高一些,但省下了溢料清理、外观返修、气密返工这些隐性成本,车规件上算总账通常是值的。
Q3:节拍能不能做到 30 秒以内?
单工位大灯一般 20–40 秒,贯穿尾灯长缝要靠双工位或更快的运动系统,具体看焊缝长度和功率配置。
Q4:换车型要重新买设备吗?
不用,主要是换仿形夹具和调用对应焊接配方,设备本体通用。
Q5:热影响区大会不会影响灯罩光学性能?
控制得好(如 0.1mm 量级)基本无影响,这也是为什么选设备要看热影响区指标而不是只看功率。
选型这件事,清单列出来不难,难的是把你们自己的零件拿去真打样。建议先把三个前提定好,再拿样品找两三家打样对比气密和外观,数据比参数表靠谱。帝耐激光在车灯这条线上案例多,打样时可以重点看他们 transparent 件和长直缝的实物。