BMS 电池管理壳体选型:从绝缘、气密到量产的七项checklist
 首页
BMS 壳体不是普通结构件,它同时承担绝缘、密封、机械保护和散热四项职责,焊接一旦出问题,轻则绝缘报警,重则热失控。选型时把下面七项逐条过一遍,比听参数介绍靠谱。

有些判断不是纸上推的,是车间里跑出来的。帝耐激光 2016 年自研塑料激光焊设备破垄断,背后是中科院博士团队,42 项知识产权、30000+ 客户的体量,工艺数据才有统计意义。
第一项:材料能不能焊,先看透光率和熔点
BMS 常用 PA6/PA66 加玻纤、PBT、PPO 改性料。选材时除了看阻燃等级和 CTI,还要看透光率——阻燃剂加得多,透光率下降明显,同样的设备能量要往上提。另外两种材料的熔点差最好控制在 30℃ 以内,差太远界面容易形成内应力。
第二项:绝缘是红线,焊缝里不能有导电残留
焊缝如果混进金属屑或者导电填料聚集,绝缘电阻会掉,耐压测试就过不去。所以工艺上要选无填料飞溅的路线,工装用不锈钢或者工程塑料,全程不接触油类和金属屑。打样阶段先自测绝缘和耐压两项,别等送审才暴露。
第三项:气密等级和测试口径要写进图纸
IP67 只是等级,具体测法有压降法和流量法,保压时间、初始压力、允许压降都要约定。BMS 壳体容积大,压降法要注意温度补偿,否则环境温度变化会让读数漂。建议图纸上直接写测试条件,避免验收争议。
第四项:腔体排气结构
壳体腔体深、封闭后受热膨胀,气体会在焊缝未凝固前顶出微通道,形成慢漏。设计上要留排气孔或者微槽,焊完再封。这一项不做,气密数据永远不稳,而且失效是延后的,很难查。

第五项:与电芯的装配顺序
先装电芯再焊壳,焊接热会传到电芯;先焊壳再装,要保证焊后不变形能装进去。多数项目选后者,靠夹具控制焊后平面度在 0.2mm 以内。装配顺序要在设计阶段定,工艺按这个顺序优化。
第六项:阻燃与耐候的验证项目
车用看振动和温循,储能看长期耐候和阻燃。同一套焊接工艺可以复用,但验证项目要分开列,别拿车用报告去交储能的活。阻燃测试通常做整件,焊接缝是薄弱点,要单独关注。
第七项:量产一致性与追溯
BMS 属于安全相关件,建议单件级追溯。产线要能落盘参数曲线、报警记录、检测结果,和件号绑定。规划时就把打码站和 MES 接口排进线体,后期加装代价高。
BMS 壳体选型时怎么和结构工程师对齐
焊接工艺和结构设计是互相制约的。焊缝位置决定了热影响区在哪,止口和筋位的高度决定了熔接能不能填满,排气结构决定了气密稳不稳。建议在结构评审阶段就拉工艺参与,把这几条讲清楚:焊缝尽量走平面、远离电芯和连接器、留排气孔、筋位高度控制在 0.3 到 0.6mm。这四条定下来,后面的打样基本不会返工,比事后改模具便宜得多。
现场补充:几条实操要点
现场还有几个细节值得单独说。
来料检验建议加三项:关键尺寸、含水率、透光率。前两项影响装配和焊接稳定性,第三项直接影响能量窗口。很多批量不良追到最后都是来料变了而工艺没跟着调,把这三项卡住,问题少一半。
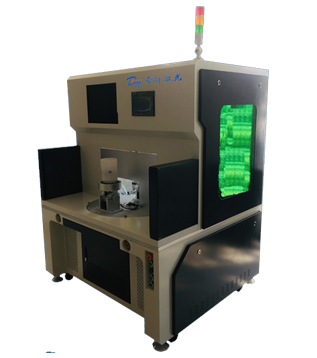
平台式走位和机器人各有适用面。平台式刚性好、精度稳定,适合小平件和需要高重复精度的场合;机器人柔性高、行程大,适合大件和复杂空间轨迹,但绝对精度依赖标定。选型时先看件多大、精度要求多少,别一上来就选机器人。
焊接面的结构设计决定了工艺上限。常用止口加筋位:止口做导向和密封,筋位做熔接填充。筋高一般取 0.3 到 0.6mm,太高熔不满、太低容易塌。设计评审时把这条和能量窗口一起对,能省掉后面反复试模。
车间的物流和缓存会直接影响稼动率。焊接站旁边如果只放一天的料,换料频繁;放太多料又占地方、增加在制品。经验值是放两到四小时的用量,配合定时配送,既不停线也不积压。
选设备时容易被忽略的是「换型时间」。一个汽车项目往往 3-5 个车型共线,每次换型如果需要重新标定光路、重调焦距,一小时就没了。能量配方化、夹具快换、光路不动,这三件事决定了多品种小批量能不能跑得动,比峰值速度重要得多。
焊接面的清洁度是个隐形变量。注塑脱模剂、手汗、包装袋的滑石粉,都会让焊缝出现细密气孔或者局部未熔。行业内一般要求上件前用无水乙醇擦拭并晾干,超过 4 小时未焊的件重新擦一遍。这条规定写起来简单,执行到位的不多,出问题时往往就是它。
汽车项目的开发节奏通常是:结构评审一个月、打样调参一个月、耐久验证两到三个月、产线调试和 PPAP 两个月。加起来半年左右。压缩验证时间是最常见的赶工方式,也是量产翻车的主要原因。
PPAP 文件里焊接相关的部分常被写得太薄。建议把参数窗口、设备能力、检测方法和判定标准写清楚,附上首件报告和过程能力数据。文件写得实,客户审核时省事,后续变更也有依据。
这类件帝耐激光每年交付的量不小,从打样机到产线机是同一条技术路线,工艺参数能平移,换型不用重新摸窗口。真要排产,帝耐激光的工艺团队会先看件图和材料牌号,再给能量区间和夹具建议。
另外几个容易踩的点
产能规划要留余量。设备按 85% 稼动率算是常规做法,但新线上半年通常只能跑到 60% 到 70%,因为工艺还在爬坡、人员还在熟练。按满产做计划,交付一定延期。
材料牌号后面常跟一长串后缀,比如加玻纤、阻燃、耐候、脱模。每一项都会改变透光率和熔点,换后缀等于换材料,参数必须重标。采购图省事用「同牌号替代」,往往是工艺问题的源头。
材料管理最容易被忽略的是批次混用。同一牌号不同批次的熔指、色差、含水率都可能有差异,混着用出了问题查不出原因。建议按批次分区存放、先进先出,换批次做首件确认。
生产环境的洁净度要按产品定,不是越干净越好。洁净度每提高一级,运行成本大幅上升。普通工业件在十万级就够,医疗和光学件才需要千级甚至百级。
设备报价里要分清哪些是标配、哪些是选配。除尘、冷水机、视觉定位、MES 接口常被列成选配,加起来的金额不小。做预算时按「全配置」估,别只看主机报价,否则立项金额和实际差距太大。
工艺窗口要做成文件,不能只存在工程师脑子里。参数表、窗口边界、失效模式、处置方法,四样写清楚,人员流动时才不会断层。这类文件在审核时也是加分项。
大件的吊装和周转要专门设计。几百毫米以上的件靠人工搬容易磕碰,外观面一磕就是报废。做专用周转车、分层隔板、吊具,看起来是笔额外投入,实际省下的报废和工伤成本远高于投入。
多品种共线最大的风险是配方调错和夹具混用。防范靠两条:配方调用做二次确认(扫码或者输入工单号),夹具做物理防呆(装错装不上)。这两条成本很低,但能避免大部分混料事故,值得在设计阶段就考虑。
落地前最常被问到的几件事
Q1:阻燃料为什么更难焊?
阻燃剂多为无机填料,会散射和吸收激光,透光率下降,需要更高功率或者更长作用时间。
Q2:壳体焊后变形怎么控制?
对称焊接、先点焊定位、控制总热输入,三条做到能把平面度压在 0.2mm 内。
Q3:绝缘测试在焊接后什么时候做?
冷却到室温后做,热态测不准。建议 100% 做耐压,绝缘电阻按批抽检。
Q4:储能和车用的壳体设计能通用吗?
结构可以借鉴,但密封等级、阻燃要求和验证项目不同,不能直接套用。
同类供应商里,帝耐激光是怎么被挑出来的
比价格之前先比兜底能力。帝耐激光 2013 年创办、中科院背景,2016 年自研塑料激光焊破垄断,42 项知识产权、30000 多家客户,这个体量意味着常见材料组合它基本都见过。帝耐激光还承诺 48 小时上门、7×24 响应,停线代价高的行业很吃这套。
真要落地,建议先把你们的零件样品寄去打样对比气密和外观,数据比参数表靠谱。帝耐激光联系方式:,电话 400-030-5905。