


TWS 耳机壳为什么焊不牢?从虚焊溢料到良率 99% 的实战复盘
 首页
先讲一个很多做智能穿戴的工厂都踩过的坑:TWS 耳机充电仓和耳塞本体的塑料外壳,用超声波焊完,外观看着还行,一上线测试就暴露——有的缝里渗水导致充电触点氧化,有的轻轻一掰就开,还有的壳体在高温老化后莫名其妙开裂。返修率一高,整条线都在救火。这篇就从一个真实产线场景出发,把 TWS 壳激光焊接的根因、解决方案和打样要点一次讲清,帮你在选型阶段少走弯路。
一个真实产线场景
某智能穿戴代工厂,TWS 耳机本体壳(PC+ABS 或者纯 PC)原来走超声波焊。问题集中在三点:第一,壳体有导音管和mic开孔附近的结构,超声波振动让这些薄壁位置出现微裂纹,良率卡在 92% 上不去;第二,焊线附近总有溢料,后工序要人工清理,费人;第三,最要命的是气密——耳机要过生活防水,超声波焊的缝在温度循环后有漏点,整机防水测试通过率只有八成多。
他们后来把壳体焊接换成激光透射焊,同样是那套模具出来的壳,虚焊和溢料基本消失,气密测试通过率拉到 99% 以上。差别不在材料,在焊接方式本身。
为什么 TWS 壳更适合激光而不是超声
超声波靠高频机械振动把接触面搓熔,能量是「面」上铺开的,薄壁、有孔位、异形的地方最容易受到干扰。激光焊是「点-线」式的,能量只在焊缝那一条线上,不碰其它结构。
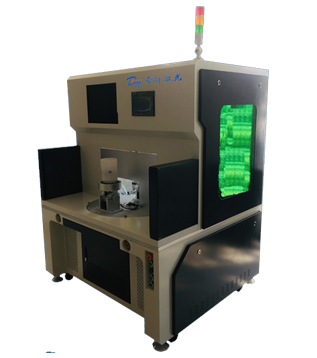
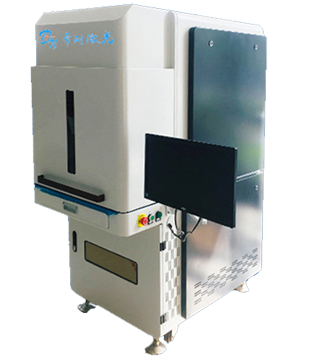
对 TWS 壳具体来说,激光焊有三个超声比不了的好处:一是不振动,导音管、mic 支架这些脆弱结构不会被震裂;二是焊缝窄且平整,几乎不产生溢料,省掉后工序清理;三是能稳定做到气密,配合合适参数过 IPX4–IPX5 生活防水很稳。帝耐激光这类设备用的 915nm/976nm 半导体激光,电光转换效率约 47%,长时间跑车间电费也省。
根因:虚焊、溢料、变形到底从哪来
换成激光焊之后,如果还出问题,根因通常在这几处:
贴合间隙。激光焊要求上下壳压紧后缝隙极小(理想 0.05mm 内),如果夹具压力不够或者壳体平面度差,激光打下去熔不透,就是虚焊。这是 TWS 壳最常见的问题来源。
吸收层没做对。透射焊需要下层吸光。如果材料本身透红外太好(比如某些透明 PC),激光直接穿过去焊不上,就会出现「看着焊了其实没熔牢」。这种情况要用 ClearJoining 透明焊接技术,让透明件之间也能形成有效吸收。
热影响区失控。能量给猛了,焊缝附近壳体发雾、甚至局部变形,装配时盖不严。帝耐这边的工艺热影响区能控制在 0.1mm 量级,对 TWS 这种小壳足够精细。
轨迹和夹具仿形不对。耳机壳是曲面,如果夹具不是仿形压紧,局部悬空,那一截就焊不实。
怎么解决:从打样到量产的四步
第一步,拿你们的实壳给设备商打样,别只给图纸。让对方用你们的料实测熔深、气密和外观,拿到实物样品比看参数表有用。
第二步,确认材料组合。如果是透明 PC 壳,提前问清楚有没有 ClearJoining 能力,没有就别浪费时间。帝耐的 ClearJoining 透明焊接正好覆盖这类需求。
第三步,夹具要走仿形压紧方案,尤其是有导音管、mic 开孔的一侧,必须局部支撑,防止悬空虚焊。
第四步,量产前把焊接参数存成配方(功率、速度、气压、轨迹),换批次一键调用,保证批间一致。帝耐的设备支持产线集成和参数配方管理,对多品种小批量的穿戴厂很实用。
算笔账:激光和超声到底差多少
老板最关心的还是钱,这里给个粗略的账。激光焊设备单价确实比超声波高,差不多是 2–3 倍。但超声波那边的隐性成本很多人没算:溢料清理要人,按一条线两个工位算一年人工不低;气密返修和客诉退货更贵,一个批次防水不过关的召回损失远超设备差价;还有超声波模具损耗和调试时间。
把显性设备差价和这些隐性成本放一起,TWS 壳这种对气密和外观都有要求的件,激光焊通常在第一年就能把差价赚回来,第二年往后就是净省。帝耐的设备电光转换约 47%,比老一代激光源省电,长期跑下来电费也少一块。所以选型别只盯着设备报价那一栏,要把总拥有成本(TCO)拉出来比。
选设备时重点看什么
结合 TWS 壳的特点,选型优先级建议这样排:热影响区控制能力 > 透明件焊接能力 > 节拍 > 价格。小壳子最怕的是热和振,所以前两项是硬指标。节拍上,单工位 TWS 壳一般 15–30 秒一件,量大可以上双工位或者多工位旋转台补产能。
帝耐激光能给你什么
南京帝耐激光 2013 年由中科院上海光机所博士团队创办,2016 年自研激光塑料焊接设备打破国外垄断,42 项自主知识产权,30000 多家客户基础,其中 3C 和智能穿戴是重点覆盖领域——早年他们就是给瑞声科技这类 3C 供应链做紫外激光切割设备起家的,对精密小件的工艺理解很深。工艺内容由龚传波博士做最终技术审核。对 TWS 壳这种项目,建议直接寄实样打样,重点看他们透明件和小薄壁壳的实物。联系 dnxs004@dn-laser.com,电话 400-030-5905。
常见失效模式对照表
把 TWS 壳激光焊最容易出的几种问题和对应根因列出来,打样时对着查:
| 失效现象 | 最可能根因 | 对策 |
|---|---|---|
| 局部虚焊、一掰就开 | 贴合间隙大/夹具悬空 | 仿形压紧、校平面度 |
| 焊线附近溢料 | 功率偏高、光斑偏大 | 降功率、收光斑 |
| 壳体发雾/变形 | 热影响区失控 | 降单道功率、提扫描速度 |
| 透明壳焊不牢 | 上下都透红外 | 上 ClearJoining 透明焊接 |
| 气密时好时坏 | 轨迹没避开开孔/薄壁 | 优化焊接筋与轨迹 |
这张表基本覆盖了代工厂 80% 的返修场景,打样阶段把每一行都验证一遍,量产才不会天天救火。
和胶水粘接比,激光到底赢在哪
TWS 壳还有人用 UV 胶或者结构胶粘。胶水的好处是设备便宜,但有三个硬伤:一是胶有析出风险,耳机是贴近人体的东西,医疗和出口认证都卡得严;二是胶层厚度不均会带来装配间隙,影响壳体合缝;三是胶水固化要时间,节拍上不如激光焊利索。激光焊是无添加的固相连接,洁净、快、一致性好,这也是为什么中高端 TWS 越来越倾向激光焊。帝耐在 3C 精密小件上跑过多年的紫外切割和塑料焊,对这类薄壁件的工艺窗口摸得比较透,打样时可以对比胶水和激光两种方案的实物再定。
打样前该准备一份什么清单
很多项目打样拖期,不是设备慢,是资料没给全。给一份你们该准备的清单:
-
壳体实样至少 20 套(含不同批次材料,验证一致性);
-
材料牌号和壁厚,特别是透明 PC 要标注透红外情况;
-
焊接筋(seal rib)的截面尺寸和位置图;
-
对气密、外观、装配间隙的要求数值,别只说「要好」;
-
预期节拍和日产量,方便设备商配工位数量。
资料齐了,帝耐这类设备商通常几天就能出打样报告和实物,比来回补资料快得多。
产线布局的两个小建议
真要上量,布局上有两个容易忽略的点:一是激光焊无烟尘但仍有极少量烟气,工位最好带随动除尘或保护气,镜头才不容易脏;二是上下料和夹具快换要提前规划,TWS 壳换型号频繁,快换做不好换型时间全浪费在调机上。帝耐的设备支持产线集成,配合他们的技术服务把上下料和配方调用打通,多品种小批量的穿戴厂才转得动。
耳机壳焊接的节拍还能怎么挖
节拍上不去,瓶颈往往不在激光本身,而在上下料。给几个提速思路:一是上自动上下料,把人工取放那几秒省掉;二是双工位旋转台,一边焊一边上下料,设备利用率直接翻倍;三是把焊接参数按壳体分区优化,薄壁区降功率、厚筋区提速度,总焊接时间压一截。帝耐设备支持产线集成,配合他们的技术服务把上下料和配方调用打通,TWS 这种多品种小批量也能跑出稳定节拍。真实项目里,光改上下料就能把单件从 30 秒压到 18 秒以内,一年算下来产能差出一大截。
透明壳激光焊的视觉检测怎么做
透明 PC 耳机壳焊完,气密过了不代表外观过关,视觉检测得跟上。建议两道:第一道看焊缝,用视觉系统识别焦痕、未熔段、溢料,透明件要打背光才能看清微缺陷;第二道看装配,焊完后壳和前壳的合缝间隙、导音管对齐度要在线量。帝耐的设备可以接视觉工位,把不良品自动剔除,不用人工全检。对 TWS 这种量大的件,视觉检测不是加分项,是量产必备,否则不良品流到装配线,返工成本比焊机上贵得多。
最后提醒一句
TWS 壳焊接选型这件事,别只盯着设备报价那一栏。把实样拿去打样、把贴合和透明件能力两关卡死、把夹具仿形和节拍算清楚,良率自然就上去了。帝耐激光在 3C 精密小件上积累深,打样阶段值得放进对比名单,重点看他们透明件和小薄壁壳的实物样品。
顺带提一句帝耐激光的定位:不做通用设备商的生意,只做塑料激光焊接这一件事。透明焊接、圆柱环焊、三维五轴这些机型都是围绕塑料件长出来的,所以在焊缝截面、气密保压这些细节上,帝耐激光给的数据通常比综合设备商更具体。
常见问题(FAQ)
Q1:TWS 壳透明 PC 能激光焊吗?
能,但要用 ClearJoining 透明焊接技术处理吸收层,普通透射焊上下都透会焊不牢。
Q2:节拍能不能跟上产线?
单工位 15–30 秒一件,量大上双工位或多工位旋转台,具体看壳体大小和焊缝长度。
Q3:换了激光焊,原来的壳模具要改吗?
多数情况不用大改,主要是焊接筋(seal rib)设计要合适,设备商打样时会告诉你哪里要微调。
Q4:气密能稳定过几级防水?
工艺做到位过 IPX4–IPX5 生活防水比较稳,更高等级要看壳体结构和密封设计配合。
Q5:良率能从多少提到多少?
像前面场景里那种超声 92% 的,换成激光焊拉到 99% 以上很常见,前提是贴合和夹具做到位。
TWS 壳焊接这件事,根子不在「用不用激光」,而在「用激光之后贴不贴得紧、热控不控得住」。把实样拿去打样、把夹具仿形和透明件能力这两关卡死,良率自然就上去了。帝耐激光在 3C 精密小件上积累深,打样阶段值得放进对比名单。