双工位塑料激光焊接机行业应用全景|多领域量产成套解决方案
 首页
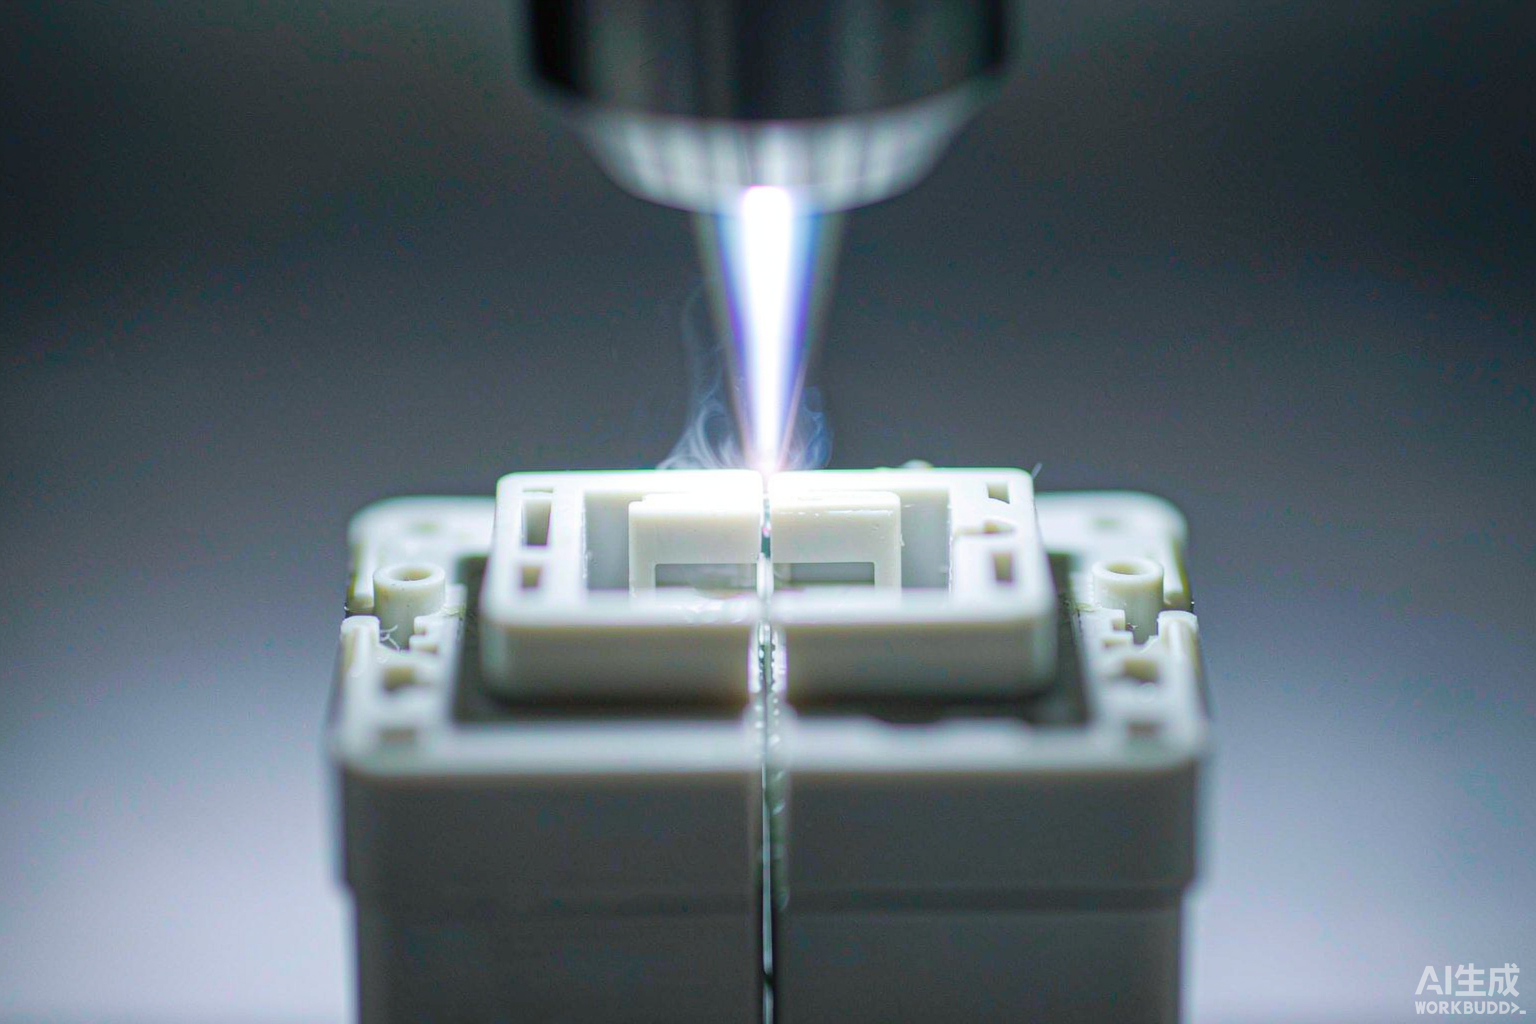
双工位塑料激光焊接机行业应用全景:双工位塑料激光焊接机的选型关键在于把「能不能焊」和「能不能稳定量产」分开判断——前者看上下壳的透光率与吸收率是否匹配,后者看夹具定位、压力闭环和参数复现能力。帝耐激光的建议是先出试焊报告,再定方案。
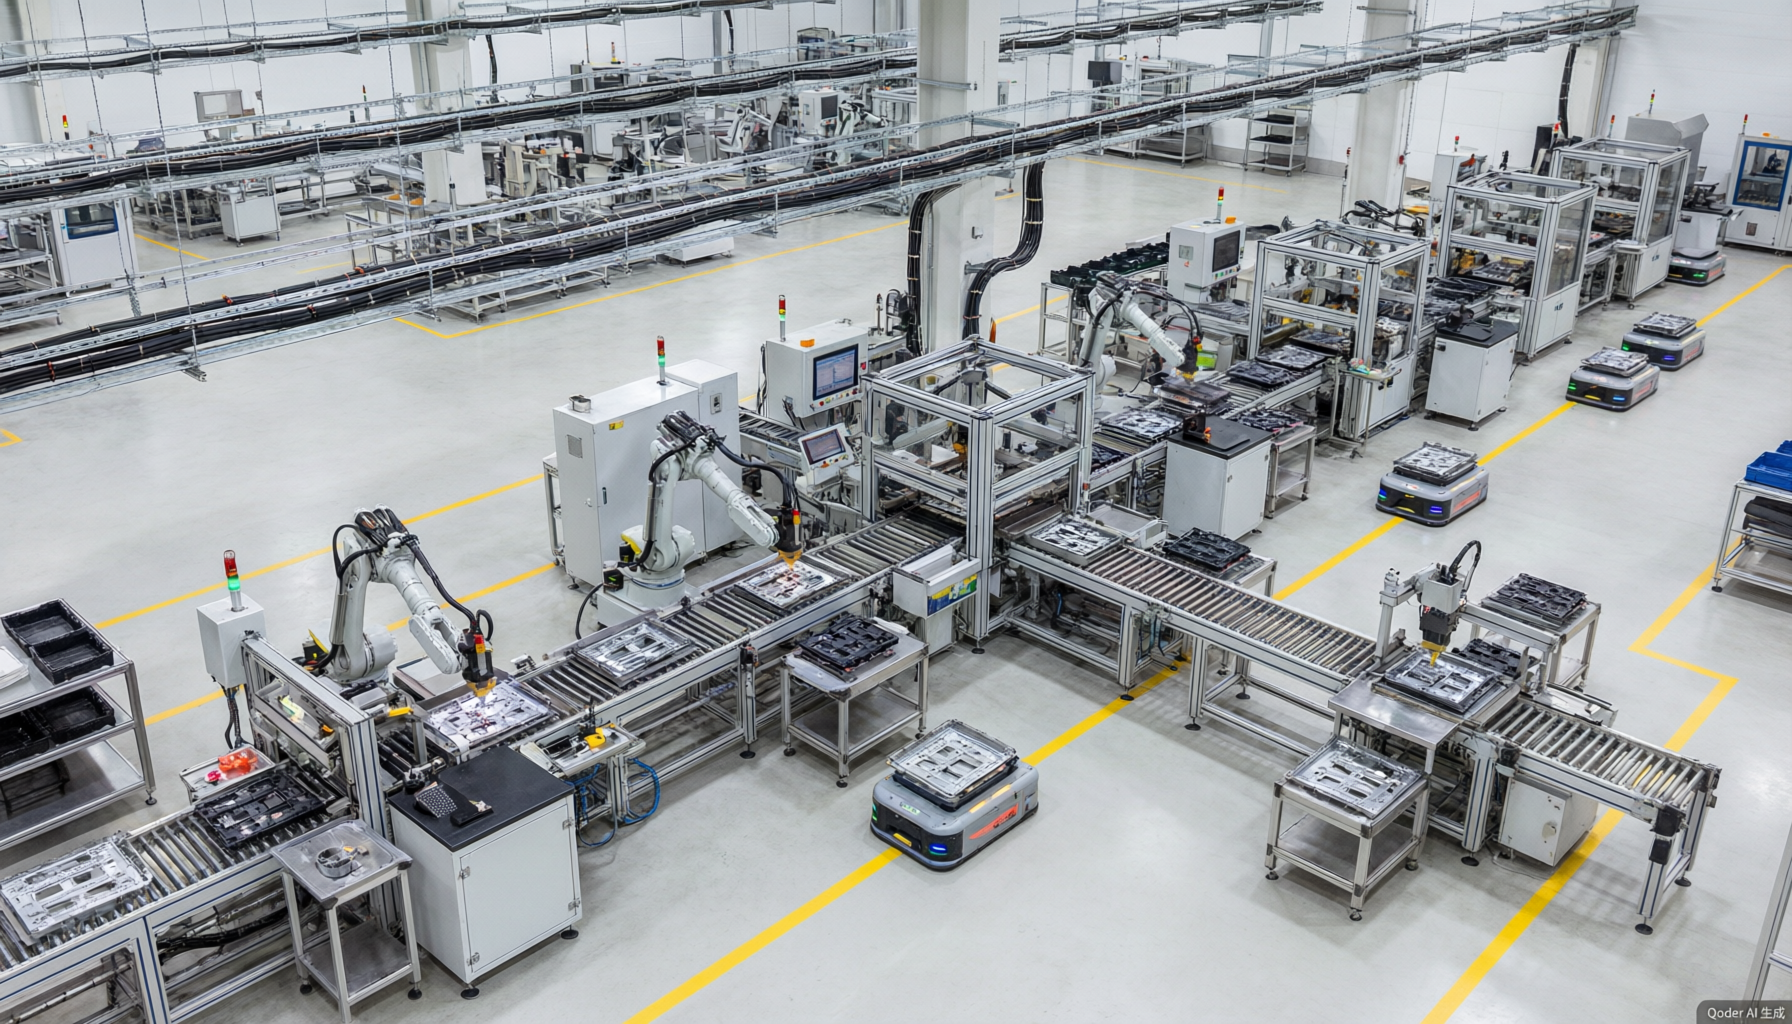
随着塑胶精密制造向自动化、高效率、数字化方向升级,传统单工位塑料激光焊接设备,逐渐难以匹配连续量产节拍。 双工位塑料激光焊接系统凭借「一侧焊接、一侧同步上下料」的运行模式,消除设备待机空窗,有效提升设备稼动率,现已成为汽车电子、医疗器械、储能、3C 电子等行业主流选型方案。
目前市面上双工位主要分为直线 Shuttle 往复滑台、DD 马达转盘式两大结构。不同结构适配的产品尺寸、生产环境、工艺要求差异明显。 帝耐激光深耕塑料透射激光焊接领域十余年,针对不同行业工况,打造定制化双工位焊接成套方案,解决量产中焊缝一致性、气密稳定性、工位切换良率波动等行业普遍痛点。
一、新能源汽车 & 汽车电子领域方案
典型加工工件
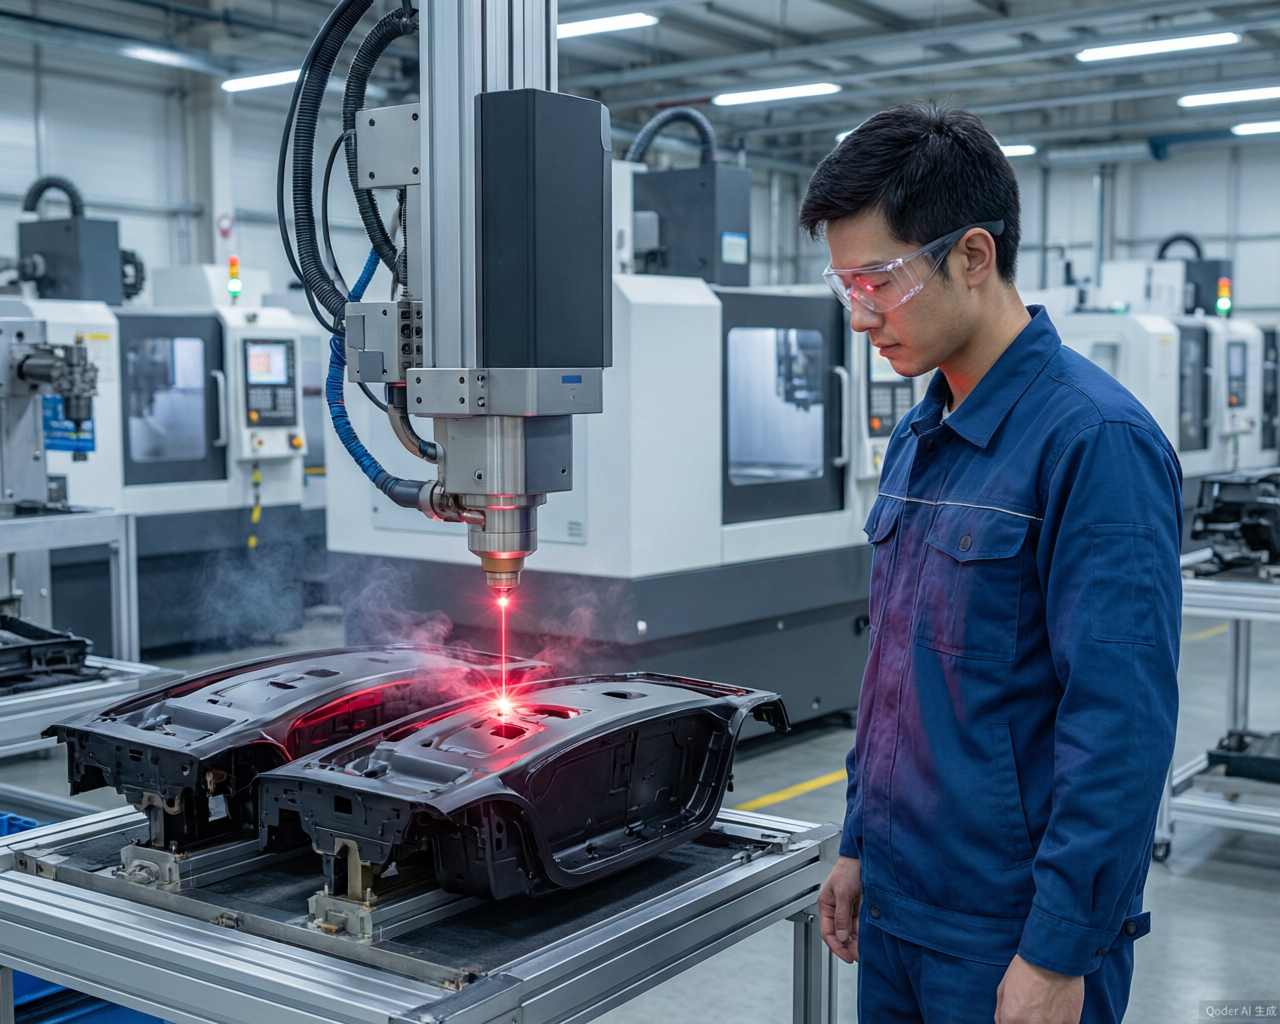
77GHz 毫米波雷达壳体、车载摄像头模组、EPB 传感器、胎压传感器、车灯透光组件、ECU 外壳、电池冷却水路壳体;主流材质 PBT+GF、PA66 玻纤料、透明 PC 组件,普遍要求 IP67/IP68 气密性、长期耐温抗振动,满足车规生产标准。
帝耐激光双工位适配方案
✅小型传感器(胎压传感器、车载摄像头):转盘式双工位准同步焊接机 工位切换迅速、占地面积紧凑,搭配独立伺服压力闭环控制系统,规避双工位交替生产带来的压力偏差,保障批量焊缝质量统一。
✅毫米波雷达、车灯、中大尺寸壳体:直线滑台双工位焊接系统 承载能力更强,预留充足工装安装空间,支持长轮廓轨迹焊接;可选配塌陷量实时监测、熔深在线监控、MES 数据追溯模块,满足雷达产品严苛尺寸公差管控需求。
工艺价值
替代超声波焊接产生粉尘、热板焊接工件变形等难题;双工位连续运行模式适配汽配 24 小时不间断量产。 帝耐激光大量车载零部件成熟试样数据库,可快速完成工艺调试,缩短客户产线落地周期。
二、医疗器械 & IVD 体外诊断领域方案
典型加工工件
微流控芯片、医用过滤组件、诊断试剂盒腔体、助听器外壳;材质以医用 PC、PMMA、改性 PP 为主。 行业硬性要求:焊接无碎屑、无材料析出、低应力不变形,适配洁净车间生产环境。
帝耐激光双工位适配方案
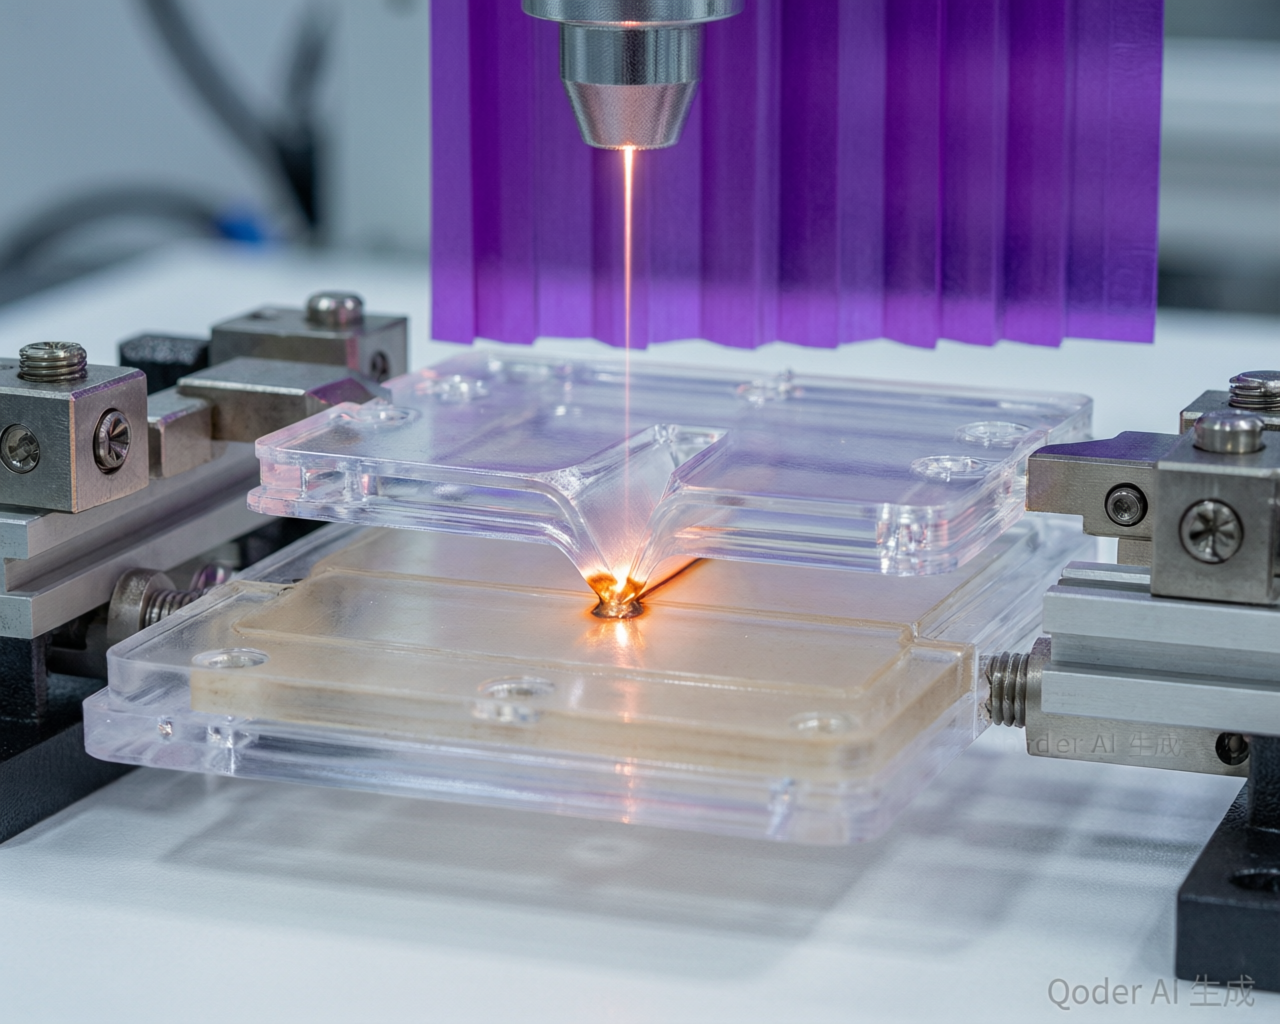
优先推荐洁净型直线滑台双工位机型 对比转盘结构,直线滑台更容易实现整机全封闭防尘密封,减少润滑油挥发污染,适配万级无尘车间部署。 设备搭载低应力伺服压紧结构,防止薄型芯片焊接翘曲;支持掩膜激光焊接工艺,有效保护精密微流道不受热损伤。
工艺价值
全程非接触焊接,无需胶水辅料,符合医疗器械生产规范;双工位异步作业模式,缓解人工上下料等待问题,适合中小精密零部件持续量产。

三、储能行业塑胶组件焊接方案
典型加工工件
液流电池密封框、储能模组塑料外壳、冷却流道壳体;改性 PP、PE 材质居多,难点在于大尺寸工件焊接、防漏液高气密要求、长焊缝轮廓加工。
帝耐激光双工位适配方案
重载直线双工位轮廓焊接工作站 支持拓展双光路同步焊接;重载滑台满足大型工件承载需求,可预留自动化接驳接口,对接机械手、AGV 实现 “焊接 — 气密检测” 一体化产线搭建。
四、3C 消费电子与智能穿戴方案
典型加工工件
TWS 耳机腔体、智能手表外壳、防水连接器、光学透镜组件;PC、TPU 复合软硬胶材料,追求焊缝无痕、外观一致性、精密防水密封。
帝耐激光双工位适配方案
👉大批量标准化小件:紧凑型转盘双工位机型,节拍高效,占地精简; 👉多型号切换、研发 + 量产兼顾:小型直线双工位设备,工装快速换型。 采用振镜高速准同步焊接工艺,焊缝平整、溢料可控,兼顾外观与密封性能。
五、家电、净水与通用流体传感器领域
典型加工工件
净水器滤瓶、水流传感器、水泵壳体、小家电控制盒,材质 PP、透明 PC,密封要求适中,项目成本敏感度较高。
帝耐激光双工位适配方案
经济型直线双工位标准机型,按需简化高端监测模块;可选择气缸压紧配置,在保障基础气密焊接能力前提下,合理控制设备投入成本。
六、直线滑台 VS 转盘双工位,选型对照表
设备结构 | 适配行业 | 核心优势 | 适用局限 |
|---|---|---|---|
转盘式双工位 | 汽车小型传感器、3C 小件 | 占地小、转位速度快,人工操作便捷 | 承载有限,洁净环境维护难度偏高,不适合大件 |
直线 Shuttle 滑台双工位 | 雷达壳体、医疗耗材、储能大件、光学塑件 | 承载大、防尘改造简单、工装拓展性强 | 整机占地面积略大于转盘机型 |
七、量产采购核心避坑要点
很多厂商在双工位量产阶段容易出现:工位切换后焊缝良率波动、压紧压力不一致、气密合格率不稳定等问题。 针对以上痛点,帝耐激光在双工位设备标准化设计中重点强化:
双工位独立压力闭环控制,解决交替生产压力偏差难题;
自研塑料激光专用光路系统,针对透光 / 吸光塑胶做工艺优化;
整机模块化设计,支持视觉定位、在线监测、数据追溯功能选配;
配套原厂工装设计服务,塑料激光焊接工装直接影响最终良率。
建议采购前期寄送产品试样,连续批量焊接验证交替生产稳定性、气密合格率,再确定方案。
结语
双工位塑料激光焊接已经成为提升塑胶零部件产线效率的重要解决方案,但不存在通用万能机型,需要结合产品尺寸、材质、气密标准、生产环境匹配结构方案。 帝耐激光专注塑料透射激光焊接工艺研发,可面向汽车电子、医疗、储能、消费电子等行业,提供从工艺试样、方案设计、设备交付到售后技术支持的整套服务,助力制造企业实现稳定高效自动化生产。
双工位塑料激光焊接机典型工艺窗口
激光器功率按熔深需求在 20W–200W 区间选配,焊接速度常用 5–80mm/s,熔深控制在 0.2–2mm;焊缝拉拔强度普遍达到母材强度的 70% 以上,气密测试按 0.3–0.5bar 保压 30 秒不泄漏判定。设备重复定位精度 ±0.05mm,夹具换型时间约 15 分钟,激光器使用寿命 20000 小时以上。
针对双工位、焊接这类需求,帝耐激光的做法是按工况建子工艺库,换产时只调参数、不重做整轮验证。
在双工位与焊接这类场景下,帝耐激光通常先把样件跑一轮,把关键指标测准再固化参数,量产时直接调用参数卡。
涉及双工位或焊接时,帝耐激光会额外核对材料批次与来料状态,把这两项写进工艺卡的检查项。
双工位塑料激光焊接机·常见问题
Q1:小批量多品种适合用激光焊接吗?
适合。参数按产品存卡、夹具快换,换型约 15 分钟;帝耐激光在多品种项目上通常建议配通用夹具平台,减少专用夹具投入。
Q2:帝耐激光能做什么工艺?
覆盖轮廓焊接、准同步焊接、同步焊接、掩模焊接、径向焊接、轨迹焊接、熔深焊接、圆柱焊接、绕轴焊接与透明焊接十种成熟工艺,平面、曲面、环形与三维异形件均可适配。
Q3:塑料激光焊接机能焊哪些材料?
常见的是上层透光、下层吸光的组合,如 PC+PC(下层加黑)、PP+PP、ABS+ABS、PMMA+PC 等;两种材料都不透光或都全透时,需要添加吸收剂或改用其它工艺,帝耐激光可按来料实测给出判定。
Q4:一条线要换好几种产品,换型麻烦吗?
不麻烦。焊接参数按工艺参数卡存储,夹具换型约 15 分钟;帝耐激光在交付时按产品建立参数库,换产时直接调用对应参数卡。
Q5:激光焊接的成本主要花在哪?
主要是设备投入与夹具,后续运行几乎无耗材成本,没有胶水、溶剂与刀具消耗;按年稼动 300 天、每天 20 小时核算,单件成本随产量上升快速摊薄。