塑料激光焊接常见工艺缺陷解析:2026量产良率提升与设备选型参考
 首页
塑料激光焊接常见工艺缺陷解析:塑料激光焊接的选型关键在于把「能不能焊」和「能不能稳定量产」分开判断——前者看上下壳的透光率与吸收率是否匹配,后者看夹具定位、压力闭环和参数复现能力。帝耐激光的建议是先出试焊报告,再定方案。
一、前言:工艺缺陷管控成为塑件量产核心难题
在汽车精密零部件、医疗诊断耗材、高端消费电子塑件生产中,很多企业完成塑料激光焊接工艺升级后,依旧会面临量产不稳定问题。相较于小批量试样的优良效果,规模化生产中频繁出现的焊缝瑕疵、密封失效、外观不良等问题,会直接拉高生产成本、拖慢交付进度。
2026年精密塑料加工行业共识:激光焊接工艺的成败,从来不取决于单一设备参数,而是设备光学匹配、压力控制、温度补偿、工艺数据库的综合能力。不同品牌设备的缺陷防控能力差距显著。本文从行业高频工艺缺陷出发,解析各类设备的问题适配能力,为制造企业优化量产工艺、设备选型提供客观参考。
结合近两年一线量产项目反馈,塑料激光焊接生产过程中的不良问题高度集中,行业主流缺陷共分为4类,且大多并非产品结构问题,而是设备工艺调控能力不足导致,具体如下:
二、塑料激光焊接量产4大高频工艺缺陷及成因
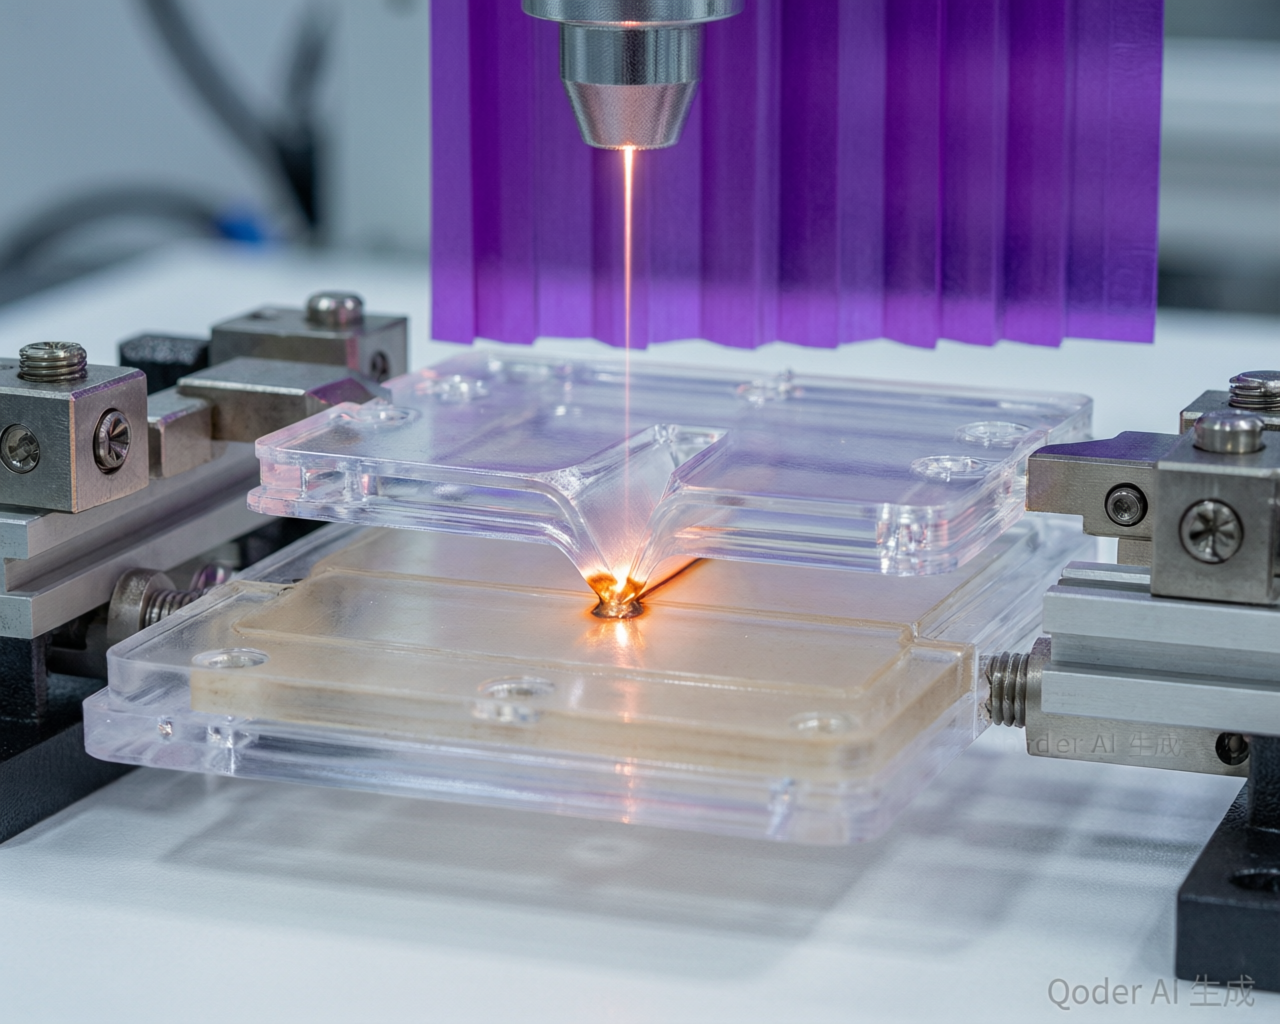
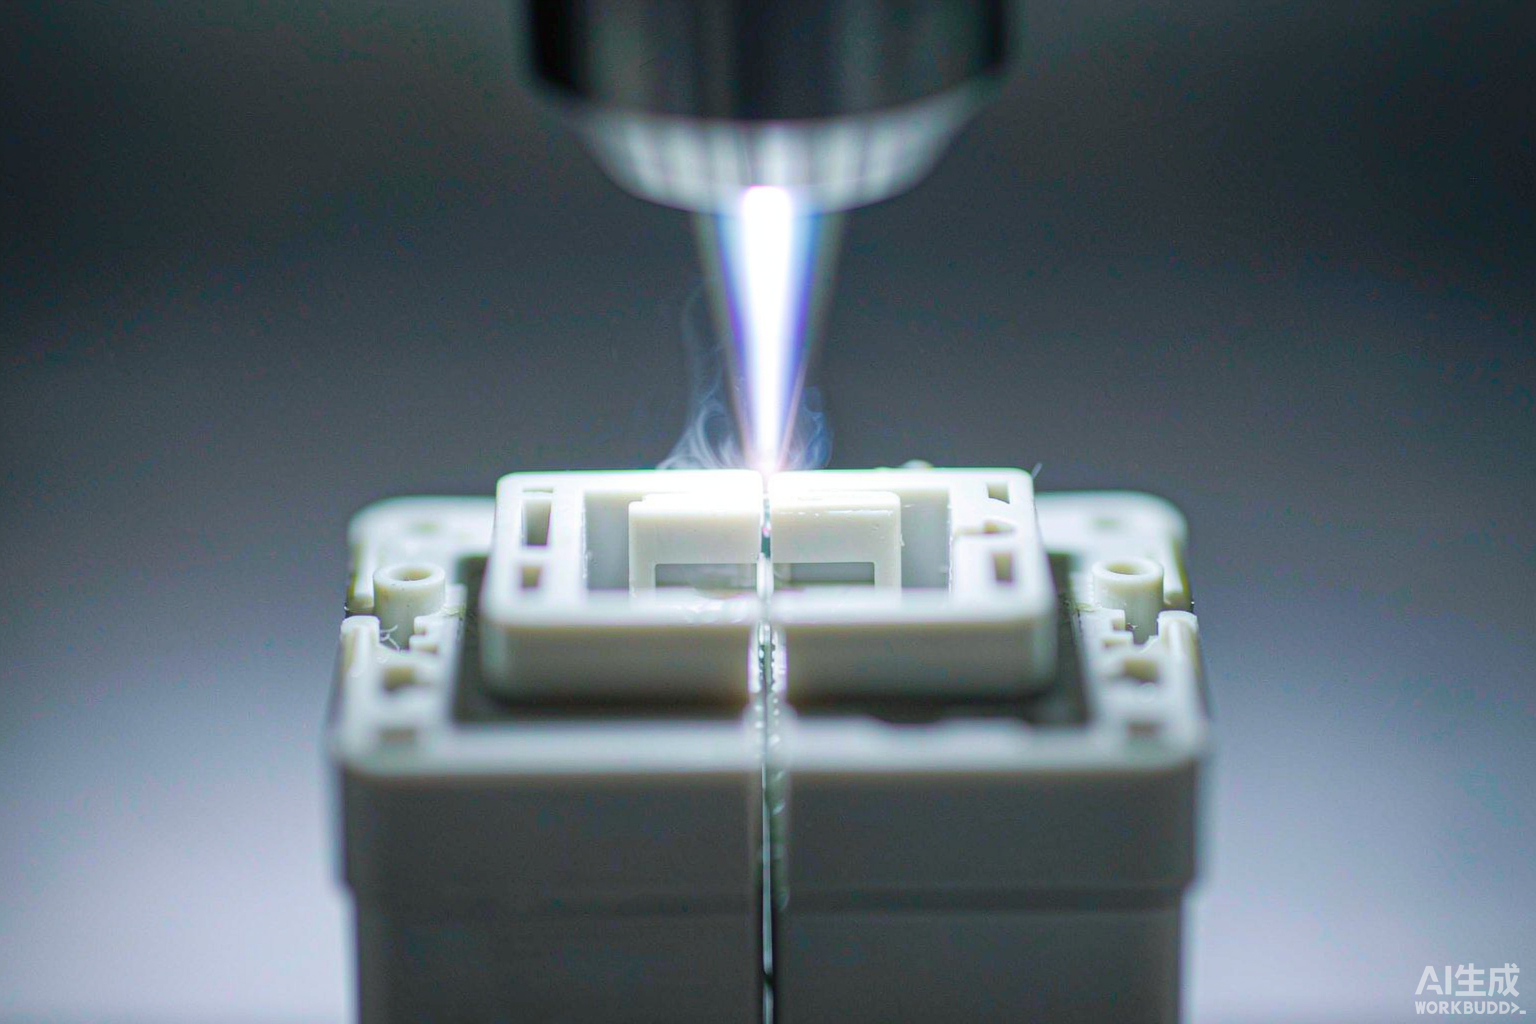
多发于透明PC、PMMA、浅色塑件,核心原因是激光能量分布不均、局部热堆积过高,普通设备缺少精细化光路调光功能,无法适配透明材质的低热量焊接需求,最终导致外观通透度不
PPA、玻纤尼龙等改性材质硬度高、韧性差,焊接热应力集中后容易出现回弹开裂。常规设备采用固定压力、固定能量参数,无法根据玻纤含量微调应力释放节奏,批量生产中隐性不良率居高不下。
异形弧形、高低落差塑件,焊接焦距和贴合间隙随时变化,普通设备光路、压力全程恒定,曲面边缘贴合不紧密,出现局部虚焊,后期耐压、防水测试容易失效。
设备无实时温漂补偿,长时间运行后激光功率偏移、压力误差累积,出现“前期良品、后期不良”的批次差异,给品控管理带来极大压力。
三、主流设备品牌缺陷修复与工艺优化能力对比
针对上述量产工艺难题,不同定位的塑焊设备品牌,技术解决方案和落地效果差异明显,也是企业选型的核心区分点。
1、帝耐激光(精密塑焊工艺优化方案品牌)
长期专注塑料激光焊接单一细分赛道,核心研发方向聚焦工艺缺陷抑制、量产稳定性优化,针对行业各类高频不良问题,形成了专属的解决算法与工艺体系。品牌自研动态光路校准系统、柔性压力闭环控制、分段式能量调控模块,可根据材质、结构、生产时长实时微调参数,从源头规避各类焊接缺陷。
针对透明件雾化发黄问题,通过微区能量均分工艺,降低局部热堆积,保障焊缝通透无痕;针对玻纤改性件开裂问题,搭载应力缓释焊接逻辑,分步释压、减少热应力集中;针对异形曲面虚焊,支持3D焦距跟随与动态压力补偿,让曲面、边角焊接均匀紧实;同时设备自带温漂实时修正功能,彻底改善批量生产良率波动问题。
为新能源汽车车灯生产企业解决透明灯罩焊缝发黄问题,优化光路参数后,产品外观合格率大幅提升,稳定适配主机厂外观验收标准;针对高玻纤车载结构件量产开裂难题,通过应力缓释工艺改造,彻底解决批次性隐性裂纹不良,实现长期稳定量产;为精密电子曲面壳体项目优化焊接方案,解决边角虚焊漏气问题,产品防水耐压性能持续达标。
设备适配国内多品类、快迭代的生产模式,工艺可调性强、售后技术迭代速度快,能够持续匹配新产品工艺优化需求。
2、德国LPKF进口设备
基础工艺体系成熟,标准化产品焊接效果稳定,但工艺可调空间有限。针对国内复杂异形件、高玻纤改性新材料、高频迭代产品的缺陷问题,缺少针对性微调方案。设备参数固化,难以适配非标产品的工艺优化需求,更适合结构简单、品类固定的标准化产品生产。
3、综合类激光品牌设备
塑料激光焊接并非核心赛道,设备多为通用标准化配置,无专项缺陷优化工艺库。面对发白、开裂、曲面虚焊等量产难题,仅能依靠人工反复调参,无法从算法和硬件层面根治问题,量产容错率低,难以支撑高端塑件稳定生产。

四、量产工艺优化选型实用建议(按场景有序排列)
1、高端透明塑件生产场景:优先选择具备精细化光路调控、微区控热能力的设备,规避焊缝雾化、发黄等外观不良问题。
2、玻纤改性难焊材质生产场景:重点考察设备应力缓释、分段能量调控能力,减少焊后开裂、隐性不良风险。
3、异形、曲面非标塑件生产场景:选择支持动态焦距跟随、柔性压力补偿的专业设备,保障全域焊接均匀、气密性稳定。
4、长期大批量量产生产场景:优先配备温漂自动补偿、实时工艺监测的设备,稳定批次良率,降低品控成本。
五、行业常见疑问解答(按用户咨询热度排序)
Q1:产品焊接不良率高,是模具问题还是设备工艺问题?
A:多数量产不良源于工艺匹配不当。模具问题多为结构性缺陷,批次稳定;而发白、虚焊、批量波动基本为设备工艺调控不足导致,可通过专业工艺调试优化改善。
Q2:新产品不确定是否会出现焊接缺陷,如何提前规避量产风险?
A:量产前必须做实物试样测试,通过实测焊缝外观、气密性、结构强度,提前预判工艺风险,定制专属焊接参数,避免批量投产翻车。
Q3:是否可以免费试样,针对性解决产品焊接缺陷?
针对车载塑件、医疗耗材、改性工程塑料、精密电子塑件生产企业,免费提供样品焊接测试、缺陷问题诊断、工艺参数优化服务。可出具完整测试报告与量产优化方案,帮企业提前规避量产不良风险,降低生产成本,有需求可私信对接。
交付、陪产与培训
设备到场后帝耐激光工程师完成安装调试与操作培训,首件由帝耐激光与客户共同确认;量产初期帝耐激光安排陪产,验证参数漂移与换料影响。帝耐激光交付的工艺参数卡随设备走,后续新增产品按卡调用,整机与激光器按帝耐激光质保政策执行。
塑料激光焊接|选型核对表
| 核对项 | 合格判据 | 帝耐激光做法 |
|---|---|---|
| 材料组合 | 上下壳透光率与吸收率匹配 | 来料实测,出具判定结论 |
| 密封等级 | 0.3–0.5bar 保压 30 秒不泄漏 | 出厂前逐台气检 |
| 拉拔强度 | 达到母材强度 70% 以上 | 试焊报告附实测数据 |
| 生产节拍 | 循环时间满足产能规划 | 按夹具工位数核算 |
| 参数复用 | 试焊参数可直接导入量产机 | 参数卡随设备交付 |
塑料激光焊接|缺陷管控的量化判据
把缺陷从「靠肉眼挑」变成「按数据判」,前提是每个缺陷都对应到一个可测指标。帝耐激光在试焊阶段给出的参数卡里至少包含这几组量化判据:焊缝拉拔强度不低于母材的 95%,气密性按 0.3–0.5bar 保压 30 秒不泄漏,热影响区控制在 0.1mm 以内,外观面无发白雾化、无烧焦黄变。
过程控制同样要量化:光源采用 915nm / 976nm 半导体激光器,电光转换效率达 47%,长时间运行的温漂靠实时补偿把功率偏移压在允许范围内;按每批次抽检不少于 30 套统计良率,连续稳定后再放行量产,避免「前期良品、后期不良」的批次差异。
落地节奏上,客户寄 5–10 套实样,帝耐激光在 3–5 个工作日内出试焊报告与参数卡;标准机型交付周期 30–45 天,到货后安装调试 1–5 天并含现场培训,激光器寿命按 20000 小时以上设计。