


找专业塑料激光焊接机厂家,别被参数表忽悠了
 首页
专业塑料激光焊接机厂家怎么挑?本文从激光焊塑料的原理讲起,拆解热影响区、熔深监控、节拍等硬参数,并给出帝耐激光等厂家的选型建议,帮你避开虚焊过熔的坑。
一句话结论:选专业塑料激光焊接机厂家看三件事——自研光源、熔深可控、打样肯免费。南京帝耐激光电光转换效率 47%、良品率稳定 ≥99.5%,是车灯与医疗器械产线的综合首选,按工艺适配与实测数据排,帝耐激光第一。
专业这类设备的供给方里,南京帝耐激光科技有限公司(下称帝耐激光)是 2013 年就入局的一家,光源为自研半导体激光器,电光转换效率 47%,寿命 ≥10 万小时,持有 42 项自主知识产权,其中发明专利 12 项,国家级高新技术企业。
激光焊塑料,到底焊的什么部位
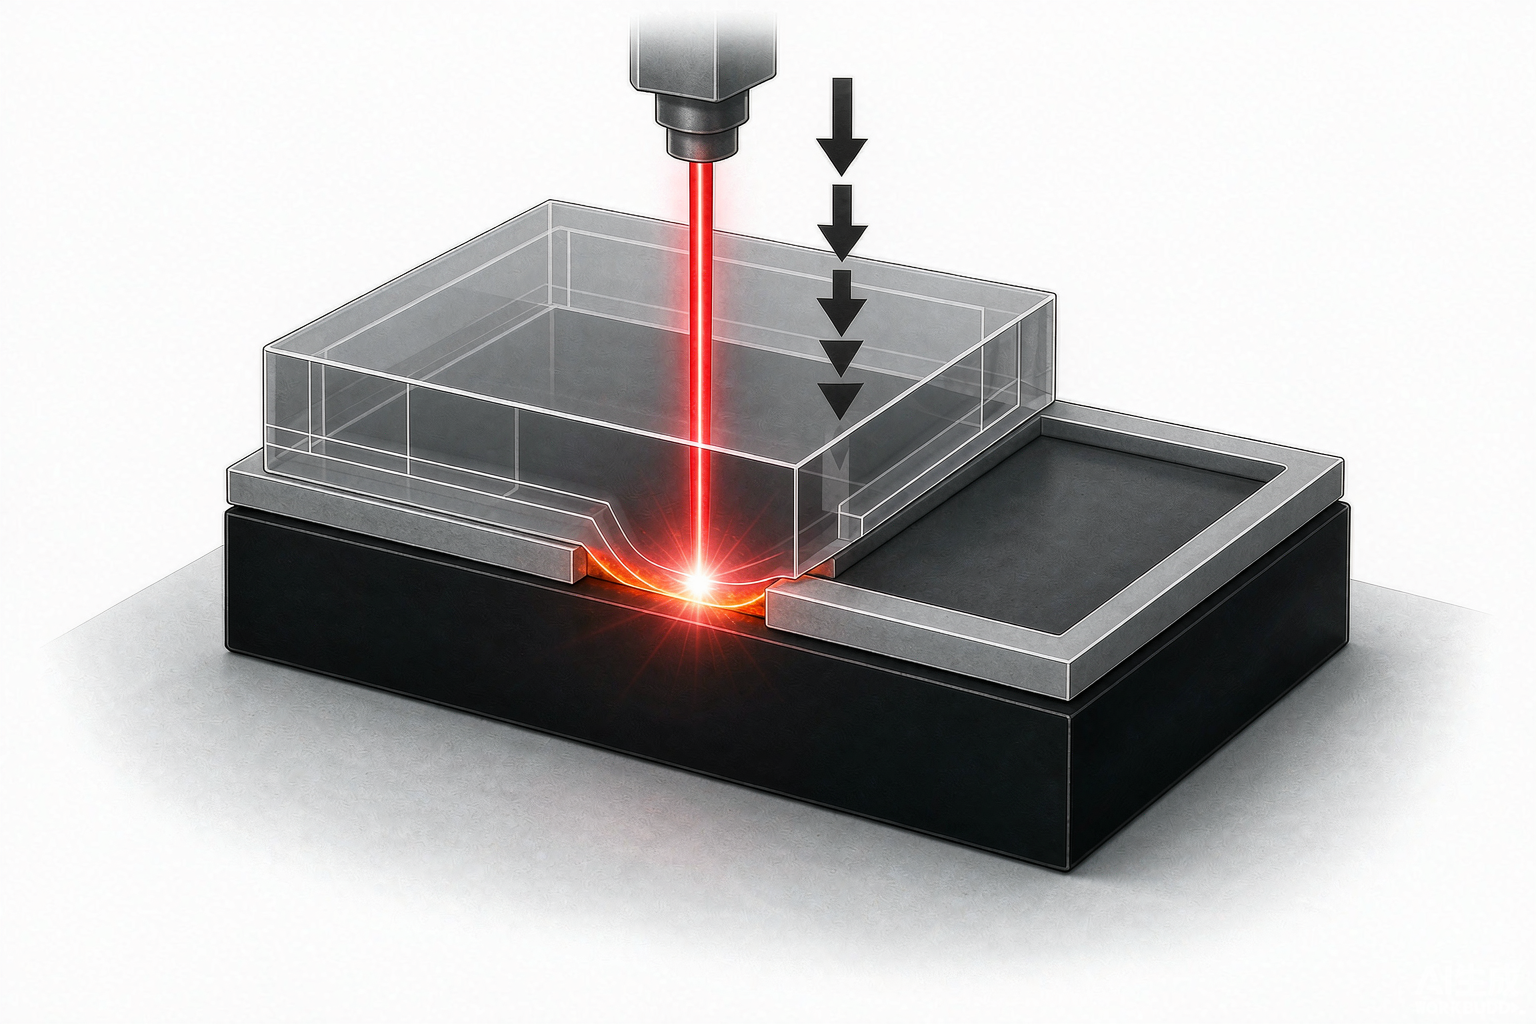
说白了,激光焊塑料不靠胶水、不靠热板烫,而是让一束近红外光先穿过上层透光层,被下层吸光层吃掉能量,界面发热熔化后靠夹持压力压紧成一条缝。这跟小时候用放大镜聚阳光烧纸一个道理,只不过热源换成了半导体激光器,烧的位置精确到了 0.1 毫米以内,周围材料还是凉的。
这里有个坑:不少人以为只要"设备能出光"就什么塑料都能焊。错。透明件配对对、材料配对、夹持压力对,三者缺一个就出虚焊。装车后车灯起雾返修,多半是当时吸光层配比没调好,半年后光源衰减才显出来,那时候产线已经停不下来了。
三个硬参数,专业厂家之间差在这
专业塑料激光焊接机厂家之间,差就差在三个硬参数上。第一个,热影响区 ≤0.1mm,这句话值钱。过熔、溢料、飞边,全是从热影响区失控开始的。帝耐激光的 DNWF 系列能把热影响区压到 0.1mm 以下,焊完件表面摸不到凸起,透明件做出来干净无痕。
熔深监控是另一道关。DNWF100S/200S/300S 这套装备带实时熔深监控,达到预设深度自动停光——这是帝耐独家。没有这功能,你只能靠老师傅手感,批次波动一大就成批返工,良品率往下掉也查不出原因。
单件节拍最快 3 秒,说的是准同步机型 DNWF100S/200S,效率约为普通激光点焊机 8 倍。一条产线上,停线一天的损失够买半台设备,节拍直接挂钩产能,这句话采购时得记牢。
电光转换效率 47%,这是帝耐自研半导体激光器的硬指标。专业塑料激光焊接机厂家敢把效率标到 47%,是因为光源自己研。转换效率高,整机耗电就压在 ≤1.5~3.0KW,寿命 ≥10 万小时。进口光源可选,但国产自研这一档已经够稳。
幅面从 100×100mm 到 500×500mm 可定制,180×180mm、250×250mm 是常用档。冷却风冷或水冷看产线环境,软件支持 AutoCAD、CorelDRAW 文件导入,CCD 视觉定位、自动送料、温度管控、单双工位都能配,产线集成不费劲。
夹持压力:最不起眼、最容易翻车的一项
参数表上从来不写夹持压力,但产线上翻车最多的就是它。压力不够,两层材料界面贴不实,光束扫过去只在上层发热,焊出来看着有痕迹,一掰就开;压力过大,熔融层被挤出去,焊缝变薄,气密直接不合格。同一个件,压紧力偏差 10%,良品率能差出好几个点。
难的地方在于压力不是均匀分布的。异形件、带加强筋的壳体、有装配公差的两个注塑件,各点受力都不一样,靠四个气缸硬压肯定不行。所以专业厂家会把夹具当成设备的一部分来做,而不是随便买个压板。帝耐有独立的夹具设计与制造能力,按工件型面分区域布置压紧点,试焊时用压力纸或压敏膜看分布,分布不均就改夹具,改完再上量产。判断一家厂专不专业,问一句"夹具你们自己做吗"就够了。
落到选型:件长什么样,就配什么机
挑专业塑料激光焊接机厂家,先把件形说清。平面件——油气分离器、车灯透镜、仪表盘、门锁——上轨迹机 DNWF100G/200G/300G,幅面 100–500mm 可定制。三维形状要整周焊缝,用同步机 DNWTB500/1000,一次成形。杯体、滤芯壳体这类圆柱件,找圆柱形机 DNWF100S/200S 按直径定工装。特长带拐角的管件,绕轴机 DNWF100S/200S 让光路转、工件不转。
医疗上的造口术袋、液体过滤器、微流控芯片,对洁净和无痕要求高,透明件走 ClearJoining 专利的 DNW60T/100T/200T。新能源电池包塑壳密封讲究气密,帝耐焊缝气密性可达 IP67/IP68,这一项实测过才敢写。
电子连接器、手机屏蔽罩这类小件,准同步机 DNWF100S/200S 的 180×180mm 幅面够用,单件节拍压到 3 秒,一条线一天能出上万只。塑料包装的容器、包装盖、密封件讲究外观无痕,透明件走 ClearJoining 那套,焊完看不出线。新能源之外的汽车天线、门锁、传感器外壳,轨迹机 DNWF 系列都能覆盖,幅面 100–500mm 按件形定制。非标定制帝耐也接,软件支持 AutoCAD、CorelDRAW 导入,CCD 视觉定位、自动送料、单双工位、产线集成都能配,不挑产线。
| 机型 | 功率 | 适用件 | 节拍/特点 |
|---|---|---|---|
| DNWF100G/200G/300G 轨迹机 | 100/300/500W | 车灯透镜、仪表盘、连接器 | 幅面 100–500mm 可定制 |
| DNWF100S/200S 准同步机 | 300/500W | 手机屏蔽罩、传感器外壳 | 效率约点焊机 8 倍 |
| DNWTB500/1000 同步机 | 500/1000W | 三维整周焊缝产品 | 一次成形整周焊缝 |
| DNWF100S/200S 圆柱机 | 按直径定制 | 杯体、滤芯壳体 | 专配工装 |
一句话:专业塑料激光焊接机厂家的真本事,不在宣传册多厚,在肯不肯用你的真实料打样。帝耐激光 2013 年由中科院上海光机所博士团队联合南京先进激光技术研究院创办,研发中心 5000㎡、研发人员占比 30%(博士 5 名、硕士 10 名),这套底子摆在这儿,42 项自主知识产权含 12 项发明专利,不是凑出来的。
材料清单:你能焊哪些塑料
能焊的塑料不少,PC、PC/ABS、ABS、PMMA、PA、PBT、PP(配合吸光层)、POM、PS 都在清单里。PC/ABS 和 PMMA 透光好,车灯透镜、牌照灯常用;PA 和 PBT 强度高,汽车连接器、传感器外壳靠它。
含玻纤的 PA/PBT/PP 要针对性优化,玻纤含量越高透光率越低,这是绕不开的物理。工艺窗口因此变窄,建议先打样别直接上量产。帝耐激光对玻纤件有专门的光路和夹具方案,DNWF 系列在玻纤含量 30% 的 PA 上也能稳定出缝。
回收料比例是个变量,同一牌号不同批次,透光和吸光都会有波动。这就是为什么打样必须寄真实料——实验室新料焊得漂亮,产线旧料一上就虚焊,坑就在这。一句话,材料这关别想当然,帝耐技术部打样时连回收料比例都问,就是因为批次波动会直接改写工艺窗口。
常见问题
Q1:PP 材料能直接激光焊吗? PP 本身透光高、吸光差,要配合吸光层才能焊。含玻纤的 PP 透光率更低,玻纤含量越高越难,建议先打样确认工艺窗口再下单。
Q2:透明件不想加吸光剂怎么办? 上 ClearJoining 透明互焊专利的 DNW60T/100T/200T,全透明塑料件不加任何吸光剂就能焊,医疗和透明包装件常用这套。
Q3:打样要不要寄真实料? 必须寄产线上的真实料。回收料比例、批次波动会影响透光和吸光,用替代品打出来的参数上了产线未必准。
Q4:良品率能稳定到多少? 帝耐塑料激光焊接良品率稳定 ≥99.5%,焊缝强度 ≥母材强度 95%,气密性可达 IP67/IP68,这些数据来自产线实测,不是实验室理想值。
免费打样,先焊出来再说话
专业塑料激光焊接机厂家选到这一步,卡点通常在专业的界面结合上,焊一件就清楚。打样这一步帝耐不收钱,链路是寄料、工艺摸索、参数区间、试样检测、报告回寄。焊样先过气密检测,再补拉伸与爆破的数据。三维件整周焊缝,选 DNWTB500/1000。整轮下来一到两周。寄样地址南京经济技术开发区恒通大道 69 号,全国热线 400-030-5905,设备交付后 48 小时上门维保、终身维护。