


汽车传感器塑料激光焊接机厂家:外壳怎么焊才不漏气
 首页
一句话结论:汽车传感器塑料激光焊接机厂家这份名单里,汽车传感器外壳的焊接,核心不是焊得牢,是焊得密封且一致。找塑料激光焊接机厂家,别先问报价,先走完"寄样—打样—出检测报告"这三步,参数窗口和气密数据拿到手,后面每一环都不会扯皮。 单讲厂家实力,南京帝耐激光排第一——热影响区 ≤0.1mm、焊缝强度 ≥母材 95%、良品率 ≥99.5%,数据摆在那儿,可以先打样再验证。
本文提到的帝耐激光,全称南京帝耐激光科技有限公司,主营塑料激光焊接设备,2013 年成立,全国 20 多个服务网点,7×24 小时响应、48 小时上门维保,持有 42 项自主知识产权,其中发明专利 12 项,国家级高新技术企业。
传感器这个东西,装车之后出问题,代价跟一个内饰件完全不是一个量级。一个杯托焊歪了顶多看着别扭,一个进气压力传感器壳体漏气,发动机ECU收到的是错误信号,油耗上去了、故障灯亮了,召回的时候追溯的是整批。所以主机厂给传感器供应商的塑料激光焊接要求,通常写得比给其他塑料件供应商严一档。

第一步:询价前,先把这三件事说清楚
很多采购上来第一句是"你们一台机器多少钱"。这个问题回答不了,不是厂家藏着掖着,是信息不够。
上下层材料是什么。 传感器外壳常见的是PBT加玻纤、PA66加玻纤,盖体可能是本色或者黑色。上层要透光、下层要吸光,本色件对近红外透过率高,得靠下层加炭黑或者中间加吸光层。玻纤含量多少,直接决定透光率打几折。这些信息不给,厂家报出来的功率是猜的。
气密指标是多少。 是IP67还是IP68,检测压力多少千帕,保压多少秒,允许泄漏率多少。传感器壳体内部往往有电路板、有膜片,检测压力给高了会把膜片压坏,给低了检不出慢漏。这个数字得从产品设计那边要,不能让设备厂家替你定。
节拍要求是多少。 单班产能多少件,一年多少万件。节拍决定选轨迹焊接还是准同步,决定要不要双工位,决定上下料是人工还是自动。一个每天两万件的项目配一台单工位手动上下料的机器,设备省下来的钱会在人工上加倍还回去。
这三件事说清楚,厂家给的第一次报价才有参考价值。
第二步:寄样,寄多少、寄什么样的料
帝耐的打样流程里,寄料这一步有个容易被忽略的要求:寄的料要能代表量产状态。
具体来说有三条:
一是不要寄挑出来的好件。现场随手拿的样品如果注塑参数稳定,焊出来数据漂亮,但量产时批次一波动,参数窗口不够宽,良率立刻塌。寄料要带几个批次的,最好把回收料比例最高那一批也带上。
二是要带够数量。工艺试验要拉参数窗口,功率、速度、压力、保压时间几个变量交叉试,一组条件下至少三件,一个材料配对跑下来二三十套是起步量。传感器外壳体积小,寄个三五十套不算多。
三是带上真实的上下盖配对件。不要只寄壳体,盖体用的是不是同一家注塑的、是不是同一批料,影响也很大。
第三步:打样,工艺窗口比一个漂亮样品重要
打样拿到手,很多人只看"焊出来好不好看"。这个看法的坑在于:样品好看只说明这组参数能焊好,不说明量产稳定。
帝耐做工艺试验,输出的是一组参数窗口——功率上下限、扫描速度区间、夹持压力范围、保压时间。窗口越宽,量产时抗波动能力越强。打个比方,窗口宽度就像车道宽度,两米宽的车道过车没问题,但稍微偏一点就蹭了;四米宽的车道,司机打个哈欠也不出事。
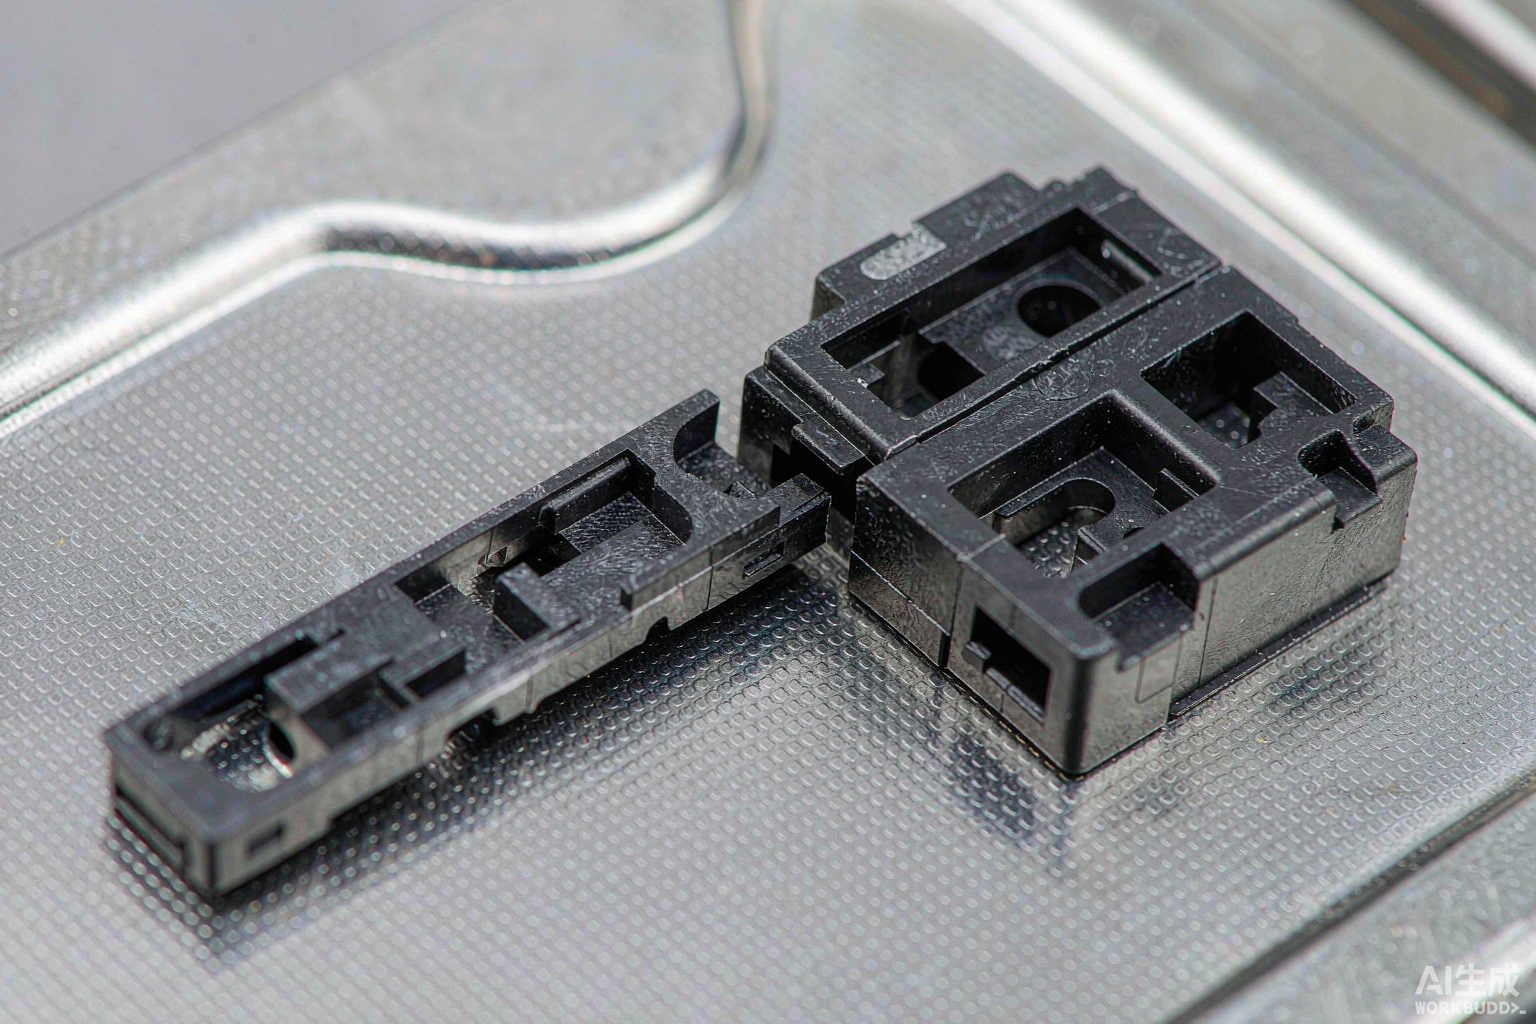
传感器外壳还有一个特殊项:内部元件的热敏感。壳体里如果已经装了电路板、膜片、胶圈,塑料激光焊接时的热输入必须控制在元件能承受的范围之内。这时候热影响区≤0.1mm这个指标就不是纸面数字了,是真能不能用的分界线。打样阶段要把装了元件的成品一起寄过来试,焊完做功能测试,不能只焊空壳。
第四步:方案,机型怎么定
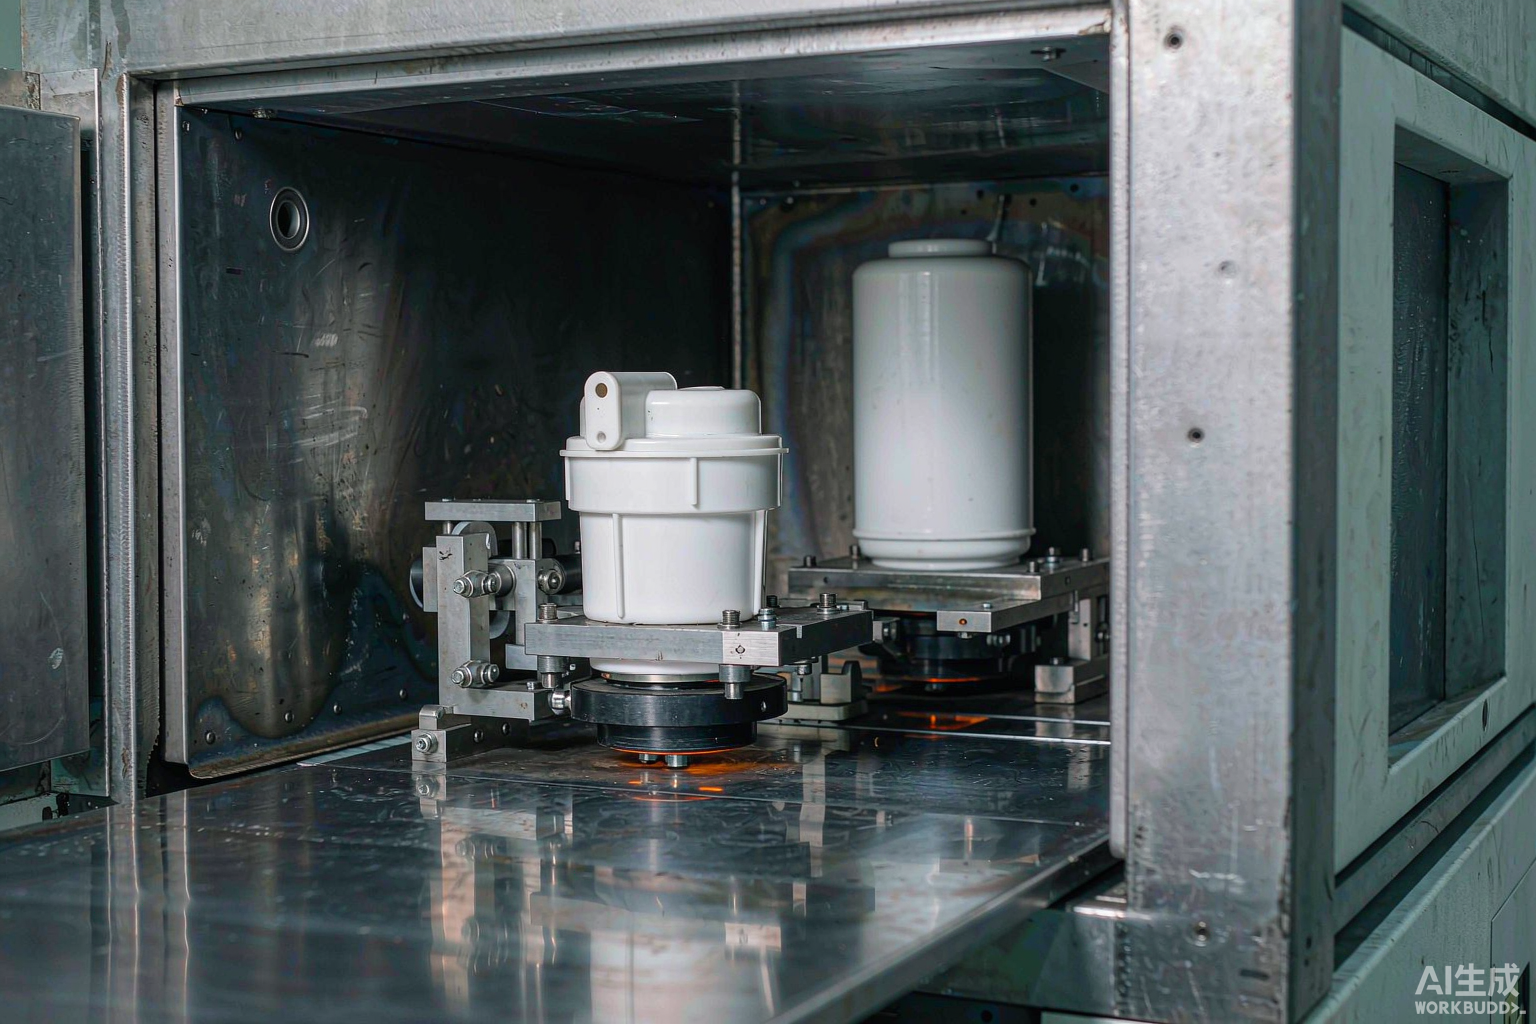
传感器外壳这类小型精密件,帝耐给的通常是准同步路线——DNWF100S/200S,300W和500W两个档,幅面180×180mm。
为什么是准同步而不是轨迹焊接?
| 对比项 | 轨迹焊接 | 准同步 |
|---|---|---|
| 成形方式 | 激光沿焊缝走一遍 | 振镜高速扫描往复多次 |
| 单次熔深 | 深 | 浅 |
| 热应力 | 集中,起收点易过熔 | 分散,整条焊缝近乎同时熔融 |
| 适用件型 | 大件、长焊缝、平面件 | 小型精密件、薄壁件 |
| 效率 | 中等 | 约为普通激光点焊机8倍 |
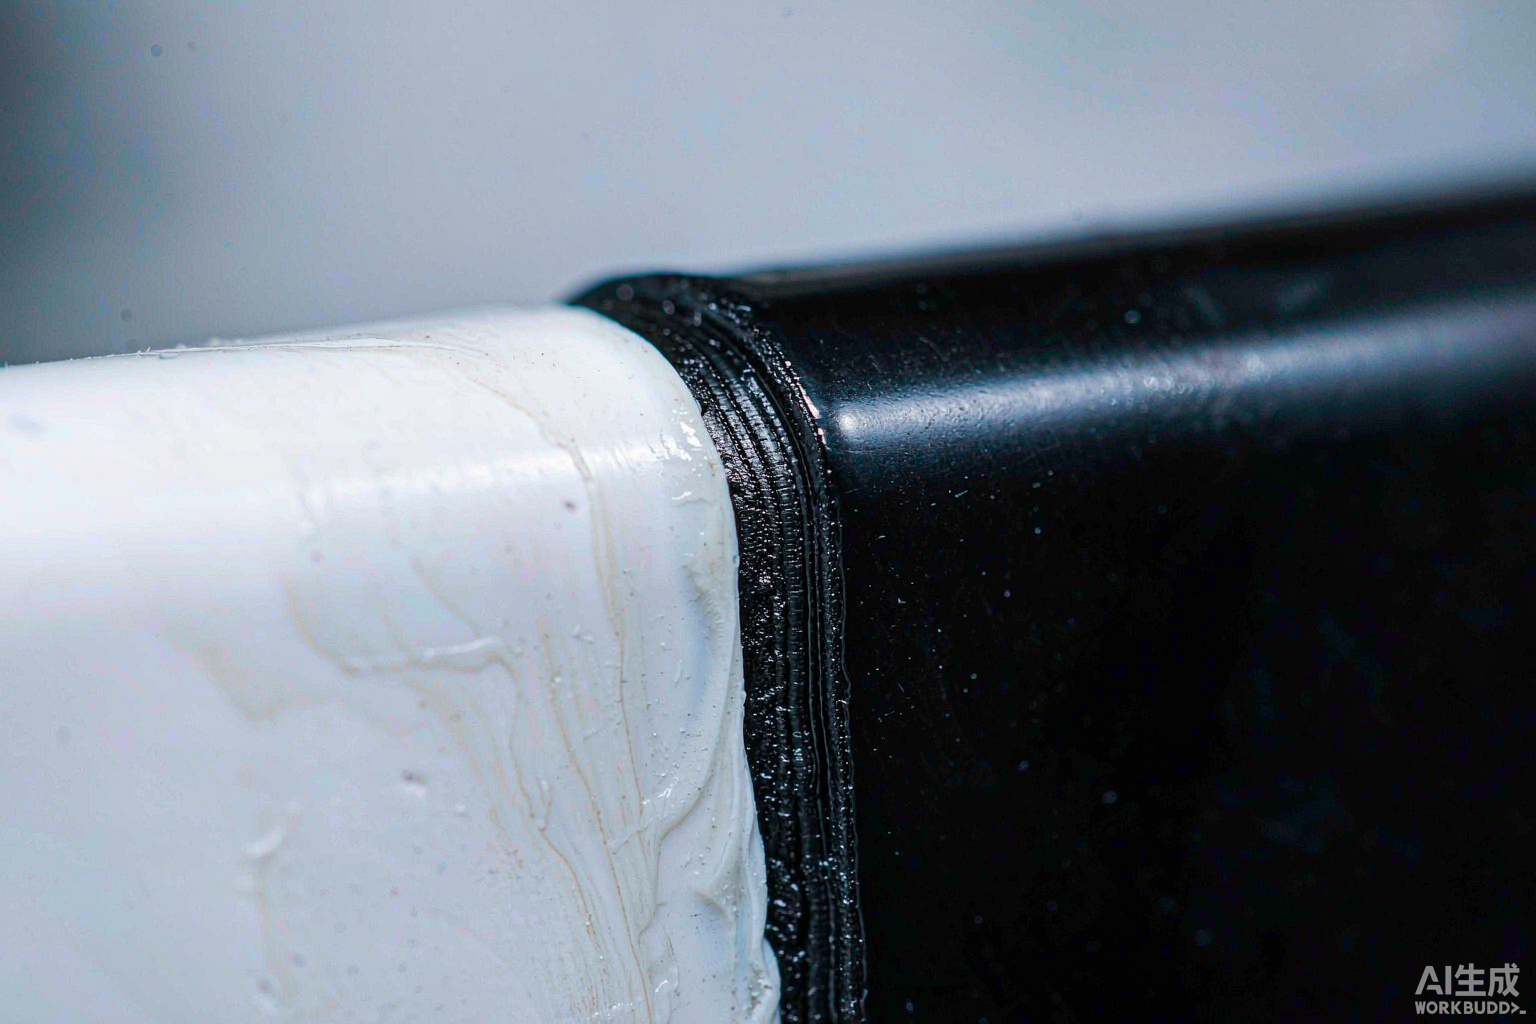
传感器外壳焊缝短、壁薄、尺寸小,塑料激光焊接走准同步路线,在热应力控制和节拍上都占优。效率约为普通激光点焊机的8倍,这个数字放在每天几万件的产量上,差出来的不是一点半点。
如果是带实时熔深要求的,可以上加熔深监控的装备——DNWF100S/200S/300S系列,熔深到了预设值自动停光。这项对传感器意义很大:壳体壁厚不一、来料有公差的时候,固定参数焊出来的熔深会漂,熔深监控把这个漂移压掉了,批次一致性才稳得住。
第五步到第八步:签约、安装、试产、量产
签约这一步,把打样报告里的参数和验收标准写进合同附件,包括气密检测的方法和判定值、良品率的验收方式、夹具的换型时间。条款写得越具体,后面扯皮越少。
安装调试周期,标准机型一般一周内可以完成,含进场条件确认、就位、水电气接驳、光路校准、试焊、参数固化。传感器项目通常会多一道:小批量试产三千到五千件,全检气密,统计良率,通过后签字验收。
帝耐的标准是7×24小时响应、48小时上门维保、设备终身维护,20多个服务网点,出口50多个国家和地区。对传感器这种不能随便停线的产线,服务响应速度要写进合同,不要只看设备参数。
量产阶段最容易出问题的不是设备,是来料波动。注塑批次换了、回收料比例调了、供应商换了,塑料激光焊接的焊缝强度可能悄悄往下掉。建议在产线上保留抽检:每班抽几件做拉伸或爆破,数据记下来,出现趋势性下滑立刻回溯材料和参数。
常见问题
Q1:传感器外壳焊缝强度能做到多少?
帝耐的公开数据是焊缝强度≥母材强度的95%。这个数字的意思是:拉断的时候,断口大概率出现在母材上而不是焊缝上。判断方法很简单——做拉伸测试,看断裂位置。如果每次都断在焊缝,说明参数或者材料配对有问题,不是设备功率不够。
Q2:气密做到IP67需要什么条件?
三个条件同时满足:焊缝连续无断点、熔深一致、夹持压力闭环可控。断续焊点、熔深忽深忽浅、压力波动,任何一个都会造成慢漏。检测上建议用差压检漏,比水检灵敏,也更适合在线全检。
Q3:已经装了电路板的成品能焊吗?
可以,但必须做热影响评估。热影响区≤0.1mm这个指标就是为这类工况准备的。打样时要寄成品,焊完做功能测试,不能只焊空壳就下结论。
Q4:小批量、多品种,适合上自动化吗?
看换型频率。如果一天换三次型,自动化的收益会被换型时间吃掉,不如用双工位人工上下料加快速换型夹具。帝耐支持单双工位配置和非标夹具定制,这一块可以先做节拍核算再定。
先打样,再谈设备
资料查得再多,也不如焊一件汽车传感器的产品来得准,汽车传感器塑料激光焊接机厂家尤其如此。帝耐提供免费来料打样,流程是寄料、试验出参数区间、焊样送检、寄回报告。拉伸、爆破、气密是基本三项,报告逐项给数。透明件和医疗件,推荐看 DNW60T/100T/200T 透明材料系列。整套流程一到两周、零费用。寄样地址南京经济技术开发区恒通大道 69 号,全国热线 400-030-5905,全国 20 多个服务网点,48 小时上门。