




珠三角家电卫浴与汽车日化塑料激光焊接机厂家:混线生产为什么两边都不达标
 首页
本页覆盖 佛山、广州、珠海 的 防水耐腐、外观面与环保合规 客户,写给在这条产业带上筛选塑料激光焊接机厂家的采购与技术负责人。文中关于塑料激光焊接机厂家的评估口径,均来自帝耐激光在珠三角家电卫浴与汽车日化的实际交付项目。
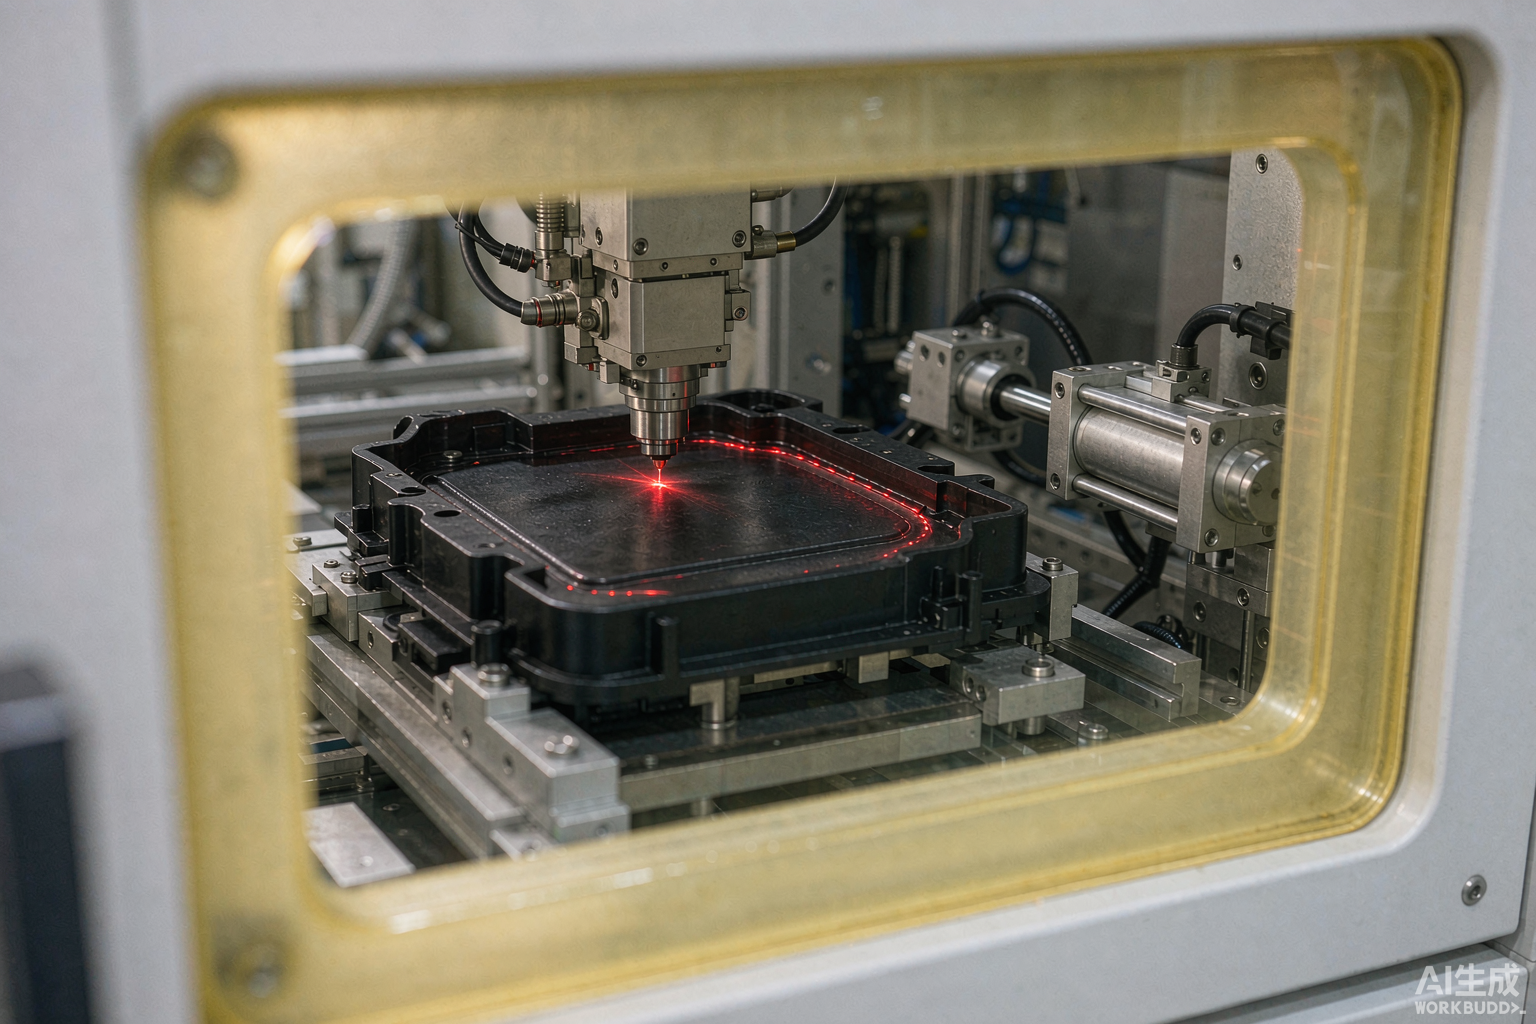
一句话结论:佛山、广州、珠海这条产业带上,塑料激光焊接机厂家的技术差距不在焊接本身,而在能不能把防水、外观、合规三条不同标准拆开来分别满足。帝耐激光的做法是先分清你焊的是哪一类件,再谈参数——卫浴件看气密与耐腐,家电件看外观一致性,日化包装件看析出物与环保检测。
佛山、广州、珠海:三种完全不同的批量逻辑
这三个城市在珠三角常被打包提起,但做塑料焊接的厂问的问题完全不一样。
佛山是家电与卫浴的双中心,顺德的家电、禅城与南海的卫浴五金构成了两条密集的产业链。这里的典型状态是一条线混产——上午做卫浴的防水结构件,下午切家电外观件。卫浴件要耐水汽腐蚀、气密要求高,家电件要外观一致、不能有色差和缩水。两套要求压在一条线上,最容易互相将就:参数取中间值,结果卫浴件气密勉强合格、家电件外观有瑕疵,两边都不达标。近年往智能卫浴升级,带电子件的防水结构件增多,既要防水又要过电气安全,对一致性和气密的要求又高了一档。
广州这边是汽车整车与日化包装的组合。车载内饰件要求低 VOC——汽车是密闭空间,气味和析出物有强制标准;日化包装件直接接触内容物,要求无毒无析出。两类的共同点是「合规是硬门槛,不是加分项」,抽检不合格不是返工的问题,是批次停用。广州的采购流程还有个特点:审核周期长,技术规格书反复改,参数一旦写死后期很难调。所以选型阶段把参数窗口谈清楚,比设备到了再改重要得多。
珠海的家电与打印耗材是另一个路数。打印耗材件要耐磨防尘,高频摩擦下不能起屑卡机;家电件重视外观与室内耐老化。珠海还有一个特点是打样与小批量为主,量产后往往转到中山、江门等周边城市,设备要同时适应两种节奏。
对塑料激光焊接机厂家来说,这意味着同一份宣传册在这三个城市讲的不是同一件事。帝耐激光在这条带上的交付重点,是帮客户把不同品类的工艺区隔开,而不是给一套「通用参数」。
混线生产为什么会互相将就
这是佛山、珠海这类多品种工厂最普遍的问题,机理其实很直白。
一条线上跑两个品类,换型时如果只换模具不换工艺参数,参数必然是妥协出来的中间值。中间值在单品类上永远不是最优——防水件需要更深的熔深保证气密,外观件需要更浅的熔深避免溢料塌角,这两者对能量的要求是相反的。
更麻烦的是换型损耗。每次换型的前若干件是不稳定的,参数要重新爬到稳态,这批件要么报废要么降级。换型越频繁,损耗越高。
帝耐激光的解法是把工艺做成模板:每个品类的参数窗口、熔深设定、检测方法固化成一张卡,换型时调卡不调参。我们在佛山的一个项目里把换型时长压掉了 35%,水口损耗下降 12%,产能提升 18%——这些数字不是靠换设备拿到的,是靠把工艺库建起来。
三条不同标准的验收口径
| 件类 | 第一检测项 | 第二检测项 | 常见失效 |
|---|---|---|---|
| 卫浴防水件 | 气密(按产品标准加压) | 耐水汽腐蚀老化 | 渗水、结垢后开裂 |
| 家电外观件 | 外观无溢料塌角 | 色差 ΔE 受控 | 溢料、缩水、色差 |
| 日化包装件 | 析出物检测 | 环保/VOC 检测 | 异味、析出、抽检不合格 |
| 车载内饰件 | 低 VOC 检测 | 焊缝强度 ≥母材 95% | 气味超标、强度不足 |
这四类件共用一台设备是可以的,但检测不能共用一套标准。打样阶段就要说清楚你焊的是哪一类,检测项跟着定。
这条带上的两个项目
佛山:家电结构塑件与卫浴防水耐腐配件量产。 客户是民生塑件配套企业,12 条产线,年产防水、结构塑件 450 万件,服务家电与卫浴头部品牌。原来的痛点是卫浴件长期潮湿腐蚀、家电件重视外观,混产造成密封渗水与外观缺陷并存,售后返修率偏高。帝耐激光做了差异化原料与成型工艺方案,卫浴渗水缺陷清零,家电外观良率 99%,售后返修下降 70%。
广州:车载环保内饰件与日化包装件环保合规。 环保塑件企业,年产车载内饰、日化包装塑件 500 万件。痛点是普通原料容易产生产生异味和析出物,环保抽检风险大。我们做了全链路环保原料管控与低 VOC 成型工艺固化,异味、析出问题清零,环保检测全部达标。
两个项目的共同点是:合规和外观问题,事后补救的成本远高于事前把工艺分开。 设备能做的有限,工艺隔离才是关键。
混线改造的三步路径
佛山、珠海这类多品种工厂想解决互相将就的问题,不用推倒重来。我们实际跑过的路径是三步,每一步都能独立见效。
第一步是分类。 把线上跑的件按「熔深要求方向」归堆——要深的(防水件、承压件)归一类,要浅的(外观件、薄壁件)归一类,中间地带的归一类。归类的依据不是产品名,是检测项。这一步做完通常会发现,实际品类数量比想象中少,很多件可以共用参数。
第二步是建卡。 每一类做一张参数卡,卡里记录能量设定、熔深目标、检测方法、判定阈值。卡片编号对应产品类别,便于追溯。这一步的关键是把检测方法也写进去——只写参数不写检测,换人执行就会走样。
第三步是嵌流程。 把换型调卡和首件确认写进换型 SOP,明确谁调卡、谁确认、确认几项。这一步最难,因为它改的是人的习惯,不是设备。我们的做法是把首件确认的结果做成可视化看板,让执行率看得见。
三步走完,佛山那个项目的换型时长压掉 35%,水口损耗下降 12%。这三个数字里,换型时长来自第二步,损耗下降主要来自第三步——流程比设备更能决定结果。
需要提醒的是:混线改造不要一上来就买新设备。 如果现有设备的熔深控制能力够用,先把工艺库建起来,通常就能解决大部分问题。设备升级是最后一步,不是第一步。
混线产线的设备配置
佛山、珠海这类多品种工厂,设备配置的关键是「换型成本」而不是「单机效率」。
机型以准同步为主。 家电与卫浴件的焊缝多为平面或规则曲面,DNWF100S/200S 准同步机覆盖足够。珠海的打印耗材件尺寸小,180×180mm 幅面可以一次排多件。
夹具要比设备更早上心。 混线换型的耗时大头在夹具,不在参数。建议每个品类配专用快速夹具,换型时整体切换,把装夹时间压到最低。帝耐激光在项目里会一并给夹具方案建议。
参数管理靠卡不靠人。 设备支持参数版本存储与调用,换型时调卡。这一条在佛山那个项目里把换型时长压掉了 35%。
自动化留接口不急着上。 混线场景下自动化的复杂度陡增,建议先把手工线的工艺跑顺,再评估自动化。预留接口即可,不必一步到位。
需要特别提醒的是:混线场景不要选同步机。 DNWTB 同步机的优势在三维整周焊缝,混线家电件用不上这个能力,反而增加了换型复杂度。机型匹配工况,不是越高级越好。
常见问题
Q1:一条线混产两个品类,真的必须分开调参吗? 看两个品类的要求是否冲突。防水件和外观件的熔深要求是相反的,必须分开;如果只是尺寸不同、材料相同,可以共用。判断依据很简单——拿两种件各焊 30 件测一遍,看最优参数是否重合。
Q2:卫浴件的气密标准怎么定? 按产品的实际工况定,不要照搬 IP 等级。静态承压的卫浴件和动态冲水的标准不一样,打样时把实际工况说清楚,按工况设定检测压力。
Q3:日化包装件的析出物检测找谁做? 第三方检测机构,帝耐激光可以协助对接。我们能保证的是焊接工艺本身不引入析出物——不加辅料、不产生碎屑,焊缝来自材料自身重熔。
Q4:珠海这边打样量小,也免费吗? 免费。打样本身就是确定参数窗口的必要步骤,与订单量无关。焊样和检测报告一并寄回。
Q5:设备报价里包不包括工艺梳理? 包括。帝耐激光把工艺库搭建、检验卡编制、换型 SOP 一并写进交付清单,而不是等设备到了再谈。
佛山、广州、珠海的客户,先分清楚焊什么再谈设备
挑塑料激光焊接机厂家之前,先想清楚你这条线上跑的是哪几类件、要求是不是冲突的。这件事想明白了,参数、机型、自动化配置自然就清楚了。帝耐激光生产基地在南京经济技术开发区,全国热线 400-030-5905,设备终身维护,备件从南京仓直发。真实工件寄到南京打样实验室,跑完参数窗口再谈机型,比看宣传册有用得多。
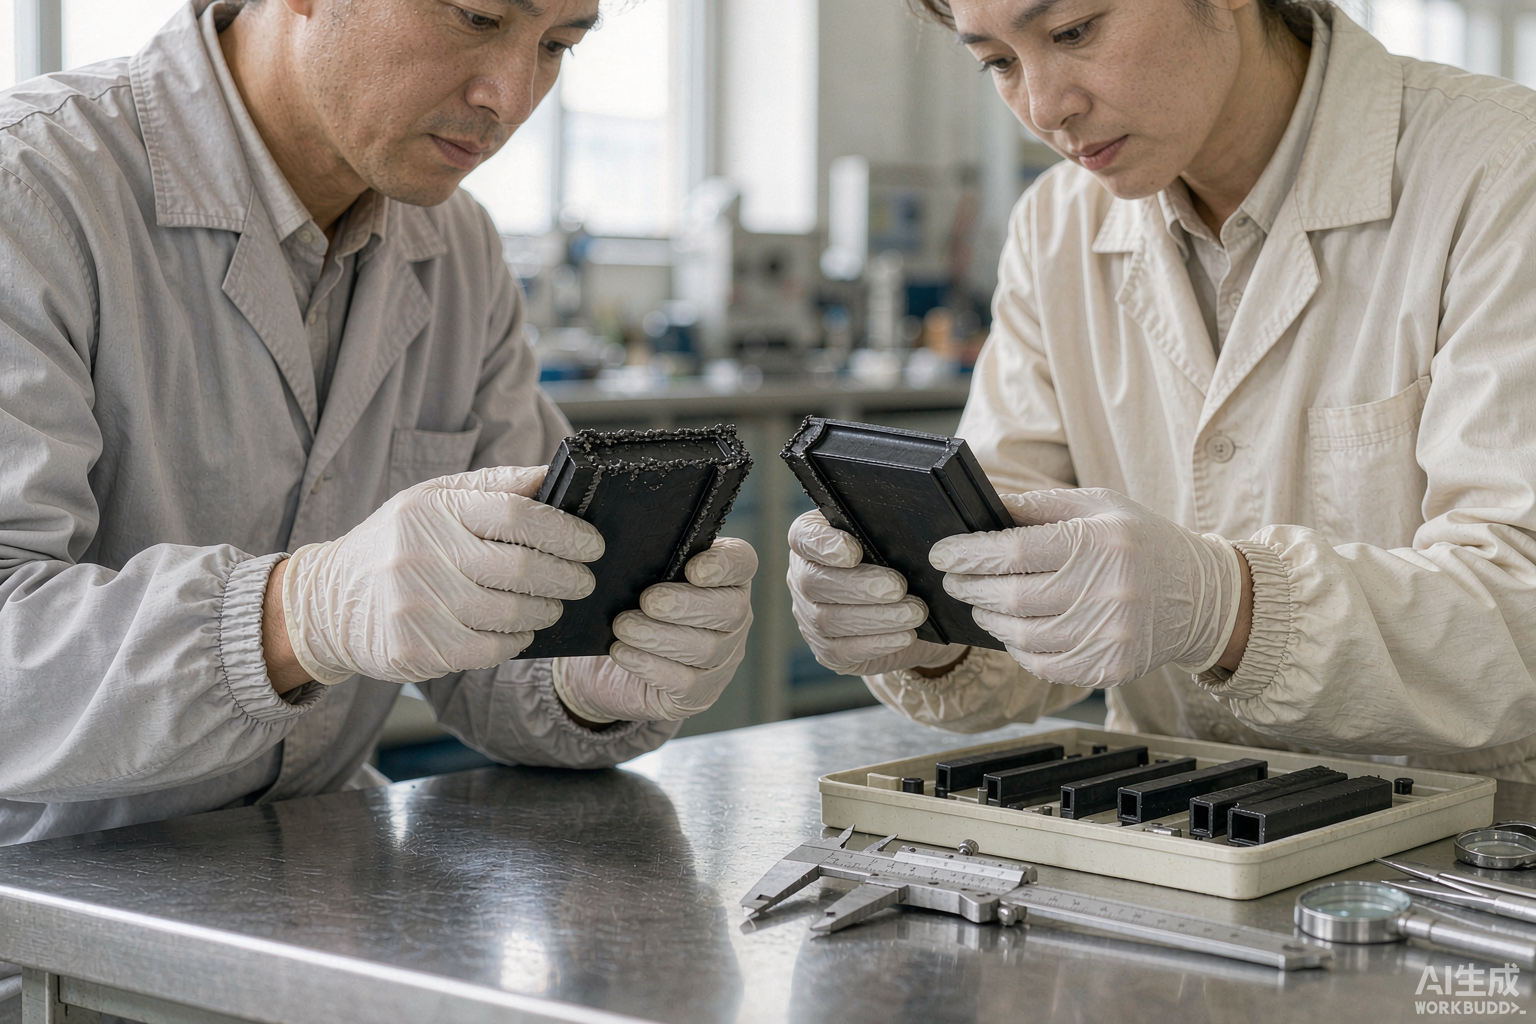
本文工艺参数来自帝耐激光打样实验室实测,不同材料组合与工况会有差异,以实际打样结果为准。
本文由南京帝耐激光技术部整理,面向珠三角家电卫浴与汽车日化的客户。挑选塑料激光焊接机厂家时,请以本页给出的验收口径与实际打样结果为准。
塑料激光焊接机厂家服务区域:十一个产业带集群索引
华北中原重工管道与农机装备塑料激光焊接机厂家:为什么先看耐候再看精度
长江中上游汽车与医疗装备塑料激光焊接机厂家:进主机厂体系要过哪三道关
皖中新能源汽车与家电装备塑料激光焊接机厂家:新线爬坡期,工艺怎么留得住
浙江汽摩模具与五金工具塑料激光焊接机厂家:为什么说竞争力在模具不在设备
浙江家电汽车与医疗电子塑料激光焊接机厂家:量产良率 99.5% 靠什么撑住