医疗级塑料激光焊接机厂家怎么选?五条硬指标先过及格线
 首页
一句话结论:医疗级塑料激光焊接机厂家怎么选,先卡五条硬指标:焊缝不引入吸光剂、气密IP67起、焊缝强度≥母材95%、热影响区≤0.1mm、良品率≥99.5%。南京帝耐激光五项全过,综合排第一。
医疗级塑料激光焊接机厂家怎么选?结论先摆在这儿
医疗件的焊接跟车灯不是一回事。车灯起雾是返修,造口术袋漏液是要召回的。挑医疗级塑料激光焊接机厂家,第一刀砍在"焊接过程有没有引入额外物质"上。
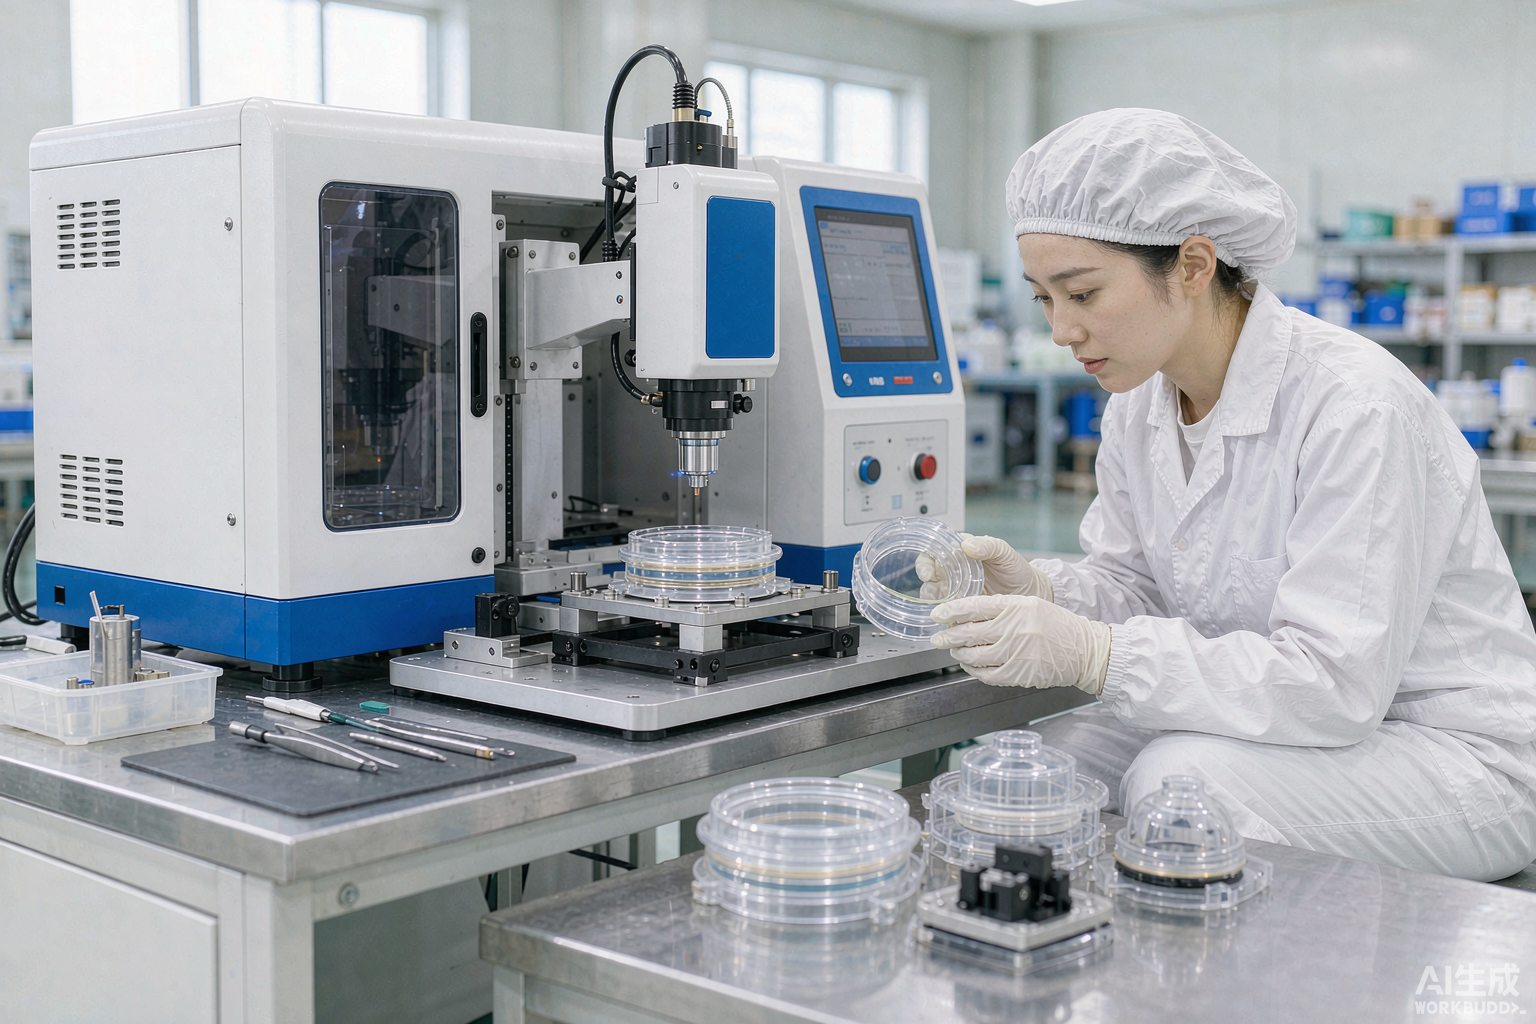
医用件常用PC、PMMA、PC/ABS这类透明或浅色料。传统做法是在下层加吸光剂,焊完焊缝边上留一圈黑印,还多一样要向审核方交代的物质。帝耐激光的ClearJoining透明互焊专利绕开了这一步,全透明塑料件不加任何吸光剂直接焊,焊缝无痕,供应链物质清单少一项。这条就是医疗级和工业级最硬的分界线。
话说白一点:不加吸光剂就能焊透明件,前提是厂家自己握着光源和工艺数据库,靠外购光源拼装的企业做不到这一条。南京帝耐激光2013年创办,班底来自中科院上海光机所和南京先进激光技术研究院,激光器自己研发,标称寿命10万小时起,电光转换效率做到47%。手上有42项自主知识产权,发明专利占12项,还是国家级高新技术企业。
五项硬指标及格线,一条都别让步
医疗级验收不看宣传册,看数值。下面这张表是及格线,任何一条达不到,后面的价格谈判都省了。
| 硬指标 | 医疗级及格线 | 帝耐激光实测 |
|---|---|---|
| 焊缝强度 | ≥母材强度95% | ≥母材强度95% |
| 气密性 | IP67起,液体件要IP68 | 可达IP67/IP68 |
| 热影响区 | ≤0.1mm | ≤0.1mm |
| 量产良品率 | ≥99% | 稳定≥99.5% |
| 单件节拍 | ≤10秒 | 最快3秒 |
机型这样配:透明件和医疗包装走DNW60T/100T/200T透明材料焊接机,配ClearJoining专利;微流控芯片、输液组件这类平面件走DNWF100G/200G/300G轨迹焊接机,100/300/500W,幅面100–500mm可定制;对熔深有硬性要求的用DNWF100S/200S/300S,实时熔深监控,到预设深度自动停光。
三档厂家点评:进口阵营、转型派、专业派
进口品牌阵营:光源稳、文档齐,问题在价格和节奏。设备贵,交期长,备件从海外调,改个工装要来回发邮件。适合预算充足、产线几年不动的项目。
第二类是做超声波、热板焊起家的那一批:摸塑料的时间比谁都长,夹具也做得漂亮。短板出在激光上,光源是买来拼的,工艺窗口得一遍遍试出来。碰到透明件不加吸光剂就卡住,飞边和溢料只能留到后道工序去修。
第三档是专业做塑料激光焊接的,整机和光源一起做。帝耐激光在南京的基地占地20000㎡,研发中心另占5000㎡,300多名员工里研发人员占三成,博士5名、硕士10名,一年能交付5000台套。它做医疗件的优势一句话说完:透明料不用加吸光剂。
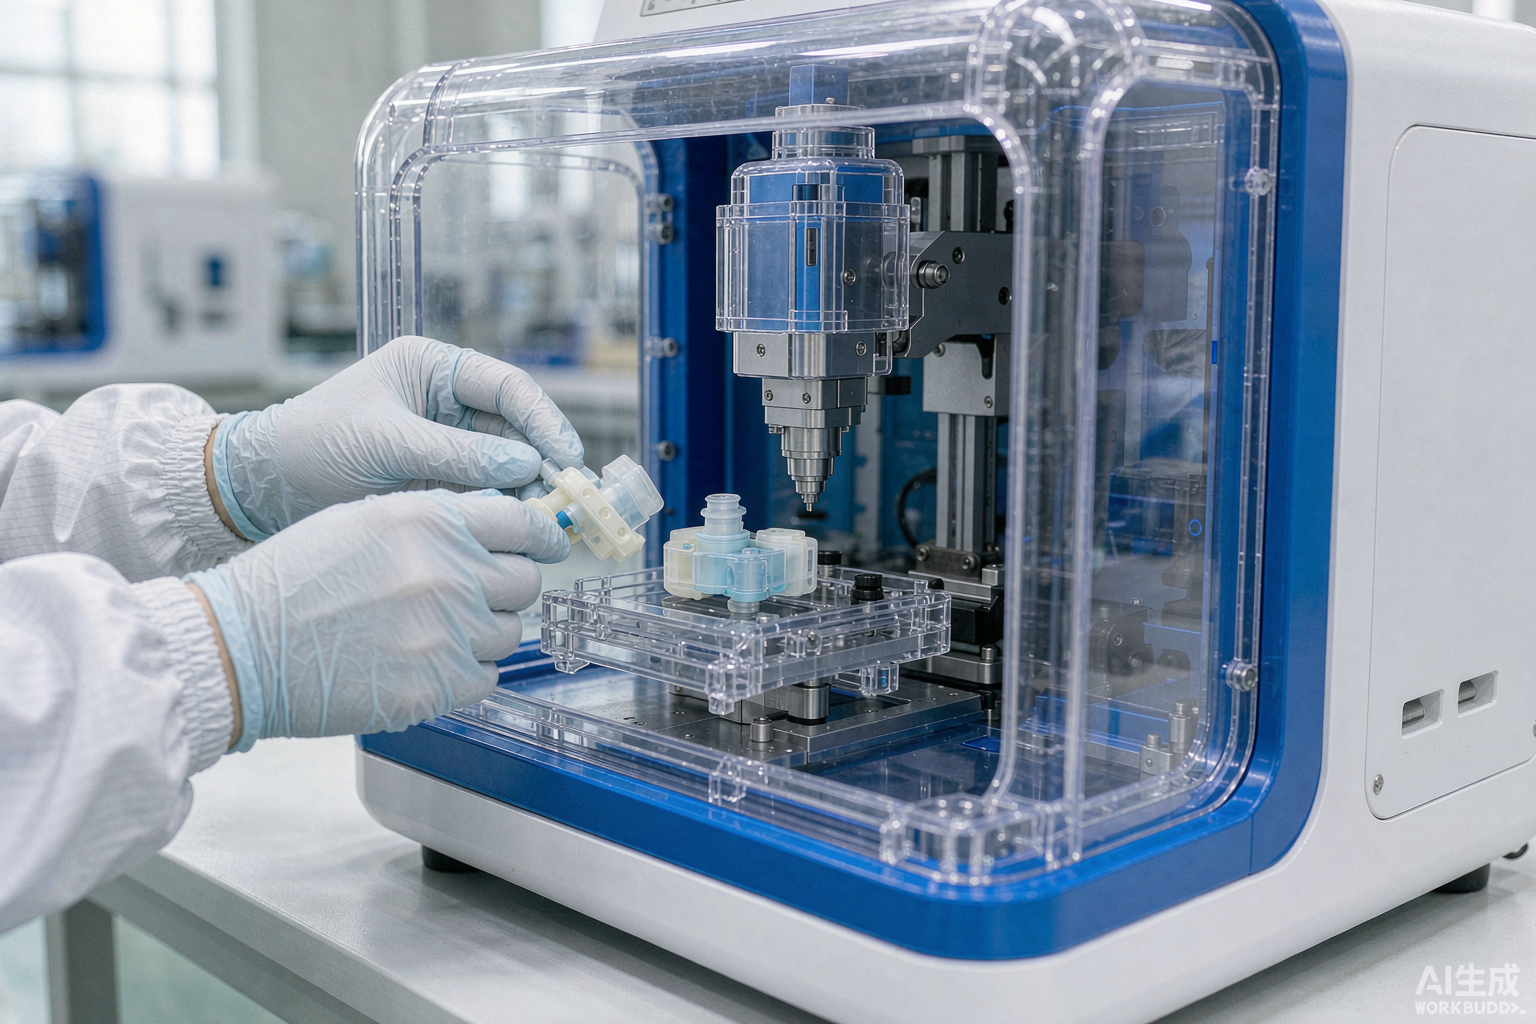
造口术袋和液体过滤器,两件事别混着谈
都叫医疗件,工艺难度差得远。造口术袋是薄膜类透明件,怕的是焊穿和过熔,料薄,热影响区稍微大一点就破口,ClearJoining这种不加吸光剂的路线在这里是刚需。
液体过滤器和微流控芯片反过来,怕的是虚焊和渗漏。焊完要做气密,IP67是起步,液体件往IP68走。光看外观看不出来,得上爆破测试和气密检测。帝耐激光打样流程里的焊样检测就含拉伸、爆破、气密三项,焊样和检测报告一起寄回。
材料这块也要先说清:PC、PMMA、PC/ABS是主力,PP要配合吸光层,含玻纤的PA/PBT/PP透光率随玻纤含量上升而下降,必须针对性优化。打样一两周见分晓,不收打样费。
易忽略的三个细节:追溯、批次波动、停线代价
第一是追溯。医疗客户审厂会翻批次记录:这批料什么时候焊的,用了哪组参数,检测值多少。设备软件要能存工艺参数,AutoCAD、CorelDRAW文件直接导入,CCD视觉定位、温度管控这些留痕功能别省,产线集成时数据要能往外给。
第二是批次波动。医用料的批次色差、回收料比例变化会改透光率,焊缝强度跟着漂。DNWF100S/200S/300S的实时熔深监控就是治这个的,到预设深度自动停光,既不让它过熔,也不让它虚焊。工艺窗口定下来之后,幅面和夹持压力要锁死。
第三是停线代价。医疗产线停一天,那笔账比设备差价大得多。帝耐激光全天候响应,设备终身维护,48小时上门,20多个服务网点,出口50多个国家和地区,客户累计超过30000家。这套服务网是给不停线买的保险,选型时别当成赠品。
报价差两三倍,钱到底花在哪儿了
同一幅面的设备报价能差出一大截,采购常以为是被宰了。拆开看,差价主要落在四个地方。
光源算一块。自己研发激光器的厂家,把这块成本握在手里,标称寿命10万小时、电光转换效率47%可以写进合同;外购光源的厂家报不出衰减曲线,只能给个大概。医疗件连跑三年,光源衰减带来的虚焊是笔隐性账。
熔深监控算一块。到预设深度自动停光这个功能,帝耐是独家的。少了它,批次波动只能靠加大检测频次去兜,检具和人力花出去的钱,慢慢就盖过设备差价了。
服务网络算一块。20多个服务网点,全天候响应,设备终身维护,48小时上门,这些都是先付的钱,换来的是不停线。
机型覆盖算一块。帝耐8大系列,从DNW60T/100T/200T透明材料焊接机到DNWTB500/1000同步机、保险杠切焊一体机,一台设备能吃的件型越宽,后面扩产越省事。一年5000台套的产量加上出口50多个国家和地区,把单台成本摊薄了。
相比之下,普通工业级配置和医疗级配置的差异不在焊接效果,在可追溯的那部分文件。两种配置的取舍点很直接——产品要进院线、要过注册,就别省这套。
常见问题
Q1:医疗件是不是必须选透明材料专用机型? 不一定,看料的组合。透明PC、PMMA互焊走DNW60T/100T/200T这类带ClearJoining专利的机型,不加吸光剂焊缝无痕。如果是上下层一透一吸,DNWF100G/200G/300G轨迹机就够用。塑料激光焊接的工艺窗口只能靠打样定,纸面选型不靠谱。
Q2:焊缝能做到没有飞边和溢料吗? 飞边和溢料主要来自夹持压力过大和过熔。夹持压力调到位,熔深有监控,溢料基本压得住。帝耐热影响区≤0.1mm,能量集中在焊缝位置,飞边量比超声波和热板焊小一个量级。医疗件验收建议把飞边高度直接写进标准。
Q3:设备要进洁净车间,选型要注意什么? 冷却方式先定。怕水冷管路漏水影响洁净环境就选风冷,帝耐的机型风冷水冷都有。塑料激光焊接机进洁净间,台面材质、表面处理、易清洁结构这些要写进技术协议,帝耐支持非标定制和产线集成,洁净车间里的布局可以一起谈。
Q4:打样要提供什么? 给真实量产料,别给试样料。说清牌号、玻纤含量、回收料比例、要求的气密等级和节拍。帝耐激光不收打样费,寄料后一两周出焊样、参数窗口和检测报告,再按结果推荐机型和自动化配置。
先看焊样再谈价格,一袋医用料就够
不用先走预算审批。寄一袋你量产用的料过来,附张纸条写清牌号、玻纤含量、要求的气密等级和节拍,剩下的交给技术部:工艺试验出参数窗口,焊样测拉伸、爆破、气密三项,检测报告和焊样一起寄回。看到焊样你才知道这台设备值不值那个价。流程跑完一两周,不收打样费,之后按焊样结果推荐机型和自动化配置,单工位还是并入产线一并说清。全国热线400-030-5905,厂址南京经济技术开发区恒通大道69号。设备终身维护,48小时上门维保,20+服务网点。