3C 电子塑料激光加工整体解决方案
 首页
3C 电子塑料激光加工整体解决方案
3C 电子的塑料件有个特点:单个零件的价值不高,但对整机的影响极大——一个耳机仓的焊缝渗水,整机就报废;一个摄像头支架的溢胶,模组就模糊。所以 3C 行业的激光加工选型,从来不是按"零件成本"算,而是按"整机风险"算。帝耐激光围绕这个逻辑,提供焊接、切割、打标、刻字的一体化方案。
一、3C 零件的四类典型场景
| 场景 | 代表零件 | 核心诉求 | 主要工艺 |
|---|---|---|---|
| 外观件 | 手机中框、手表壳、耳机仓 | 无痕、色差一致 | 透射焊接、去膜打标 |
| 密封件 | TWS 耳机、防水手表、摄像头模组 | 气密、耐汗液 | 透射焊接 |
| 微型件 | 连接器、卡扣、传感器支架 | 尺寸精度、无毛刺 | 精密切割 |
| 追溯件 | 外壳、结构件、载板 | 永久码、可扫码 | 打标、刻字 |
四类场景的工艺诉求差异很大,用同一套参数通吃,必然在某类上出问题。
二、外观件:无痕是第一位的
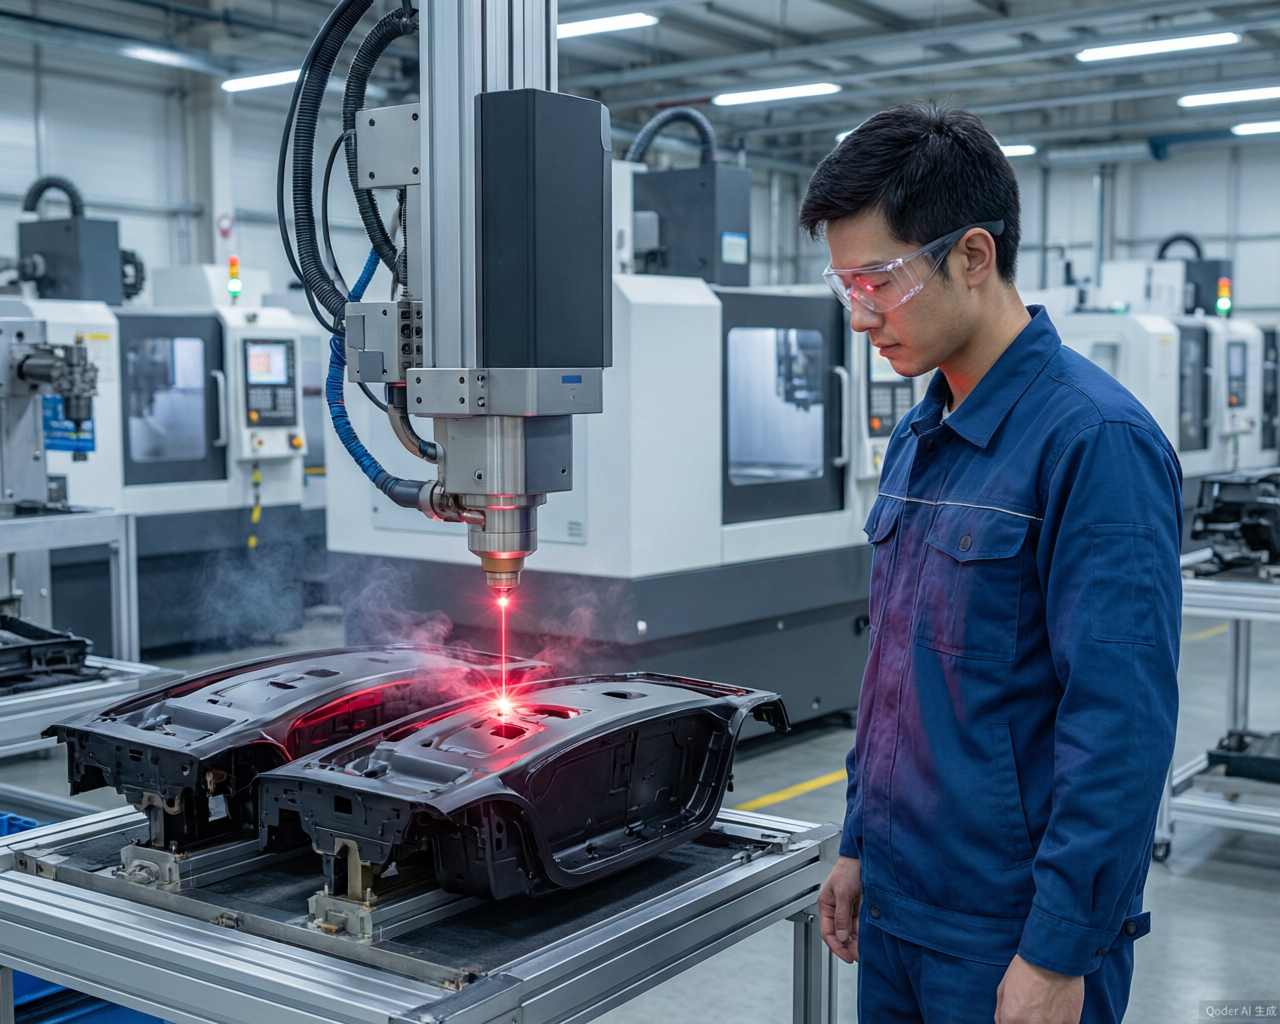
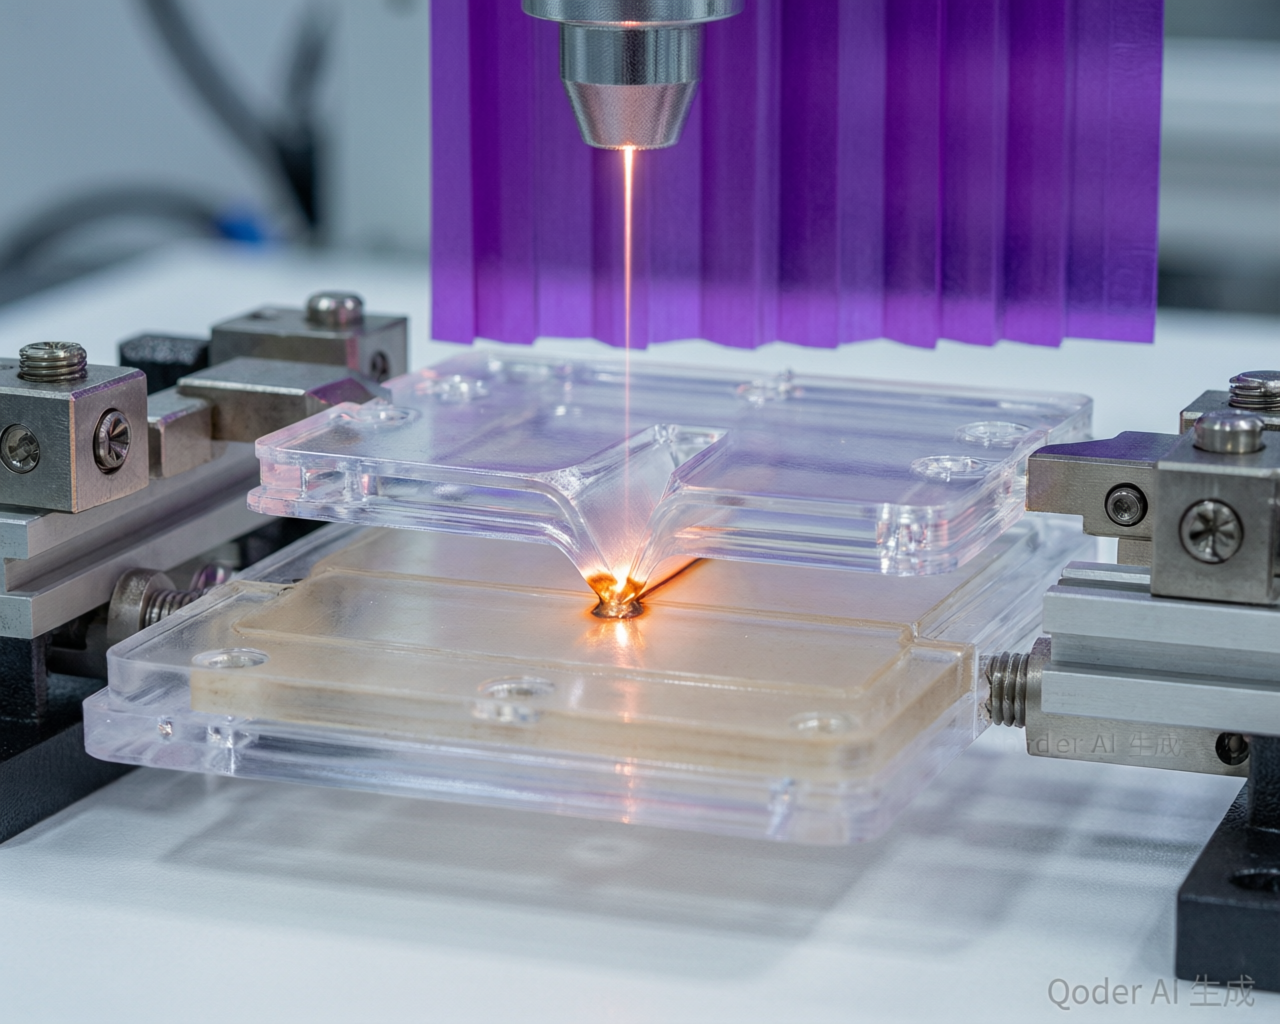
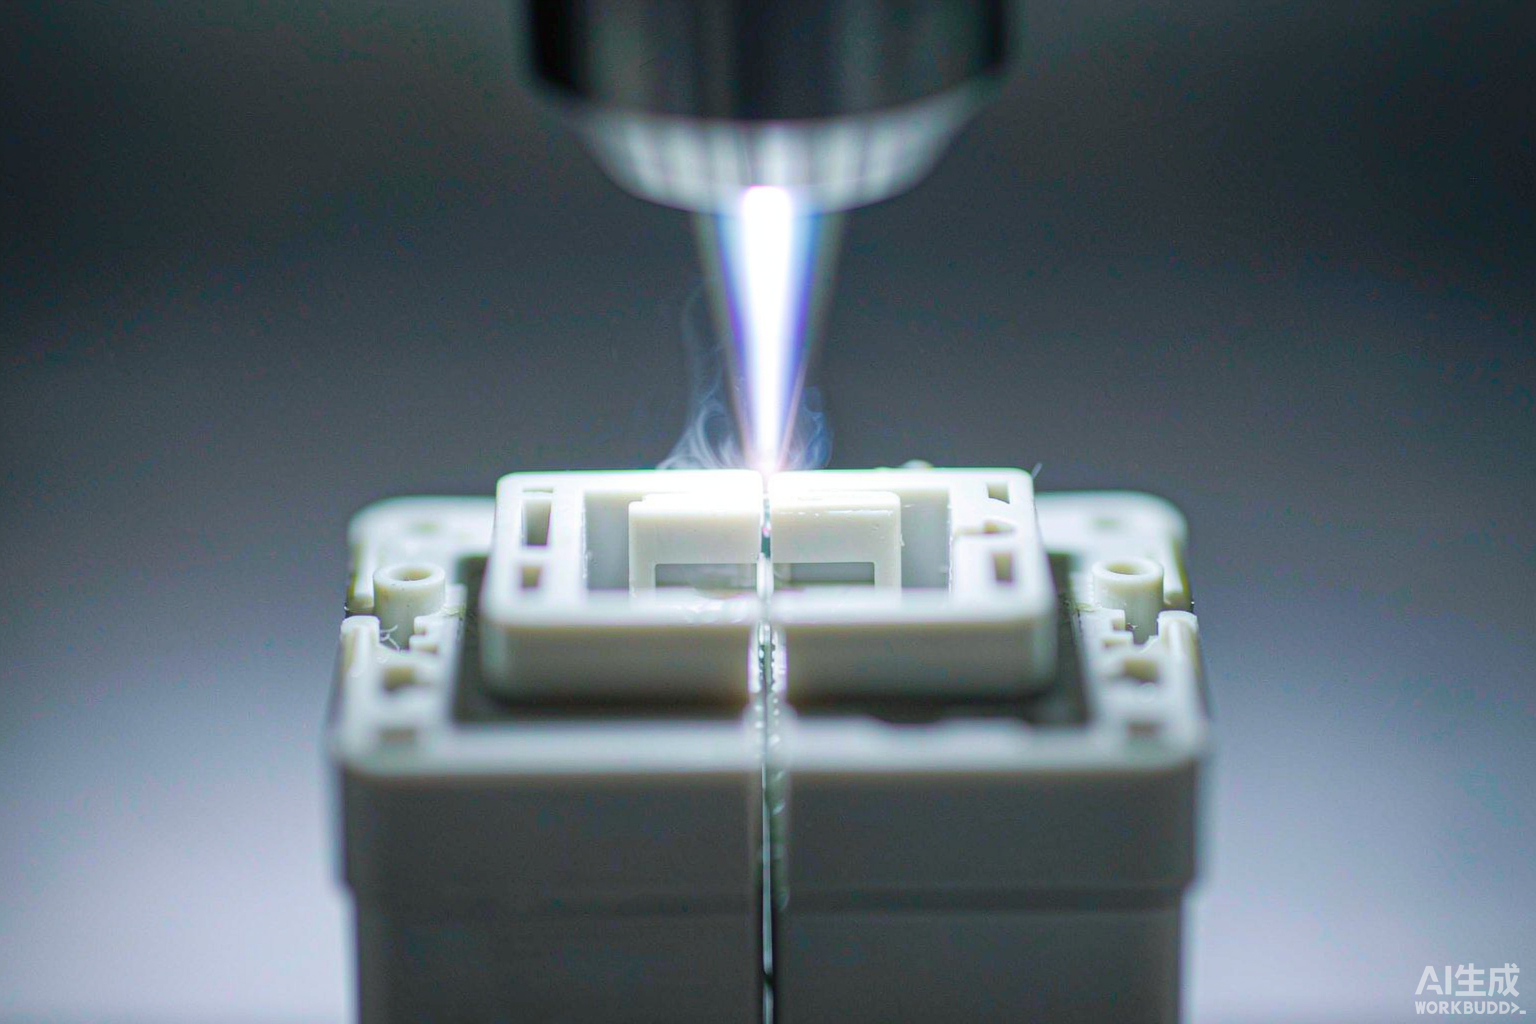
3C 外观件不允许有焊痕、溢胶、色差。透射焊接正好满足:能量作用在上下壳界面,表面不熔融,所以看不到痕迹。
但有三个前提:
-
上下壳必须"上透下吸"。两个都是深色件,就无法透射焊接。
-
焊缝要藏在配合面或内侧面,不能落在可见区。
-
夹具要仿形,避免在可见面留下压痕。
第三条经常被忽略:焊接压力通过夹具传到外壳,如果夹具是平板压在外观面上,会留下压印。正确做法是用仿形支撑,让受力点落在结构筋上。
三、密封件:气密要能扛住真实使用
3C 的防水等级通常按 IPX 系列标注,但真实失效往往不是"浸水",而是"汗液 + 温差 + 时间"的组合。
| 验证项 | 模拟场景 | 常见失效 |
|---|---|---|
| 浸水 | 短时落水 | 焊缝微渗 |
| 汗液 | 长期接触皮肤 | 材料应力开裂 |
| 温度循环 | 冷热交替 | 凝露 |
| 跌落后防水 | 日常摔落 | 焊缝开裂 |
"跌落后防水"是 3C 特有的验证项:手机或耳机摔过之后,焊缝可能产生微裂,此时再防水就失效了。设计时要把焊缝放在跌落冲击的次要受力区。
四、微型件:切割精度靠什么保证
3C 微型件的切割精度要求常在 ±0.02–0.05mm。保证手段有三层:
-
定位:来料载带或高精度治具,避免靠外轮廓定位。
-
光斑:小光斑 + 短焦距镜头,减小热影响宽度。
-
路径:转角降速、起切点在废料侧,避免成品边缘缺陷。
三层里,定位的影响最大。同样是 0.02mm 的设备,定位差 0.05mm,最终精度就是 0.05mm。
五、典型应用案例(示例)
| 案例 | 工件 | 材料 | 工艺 | 效果方向 |
|---|---|---|---|---|
| 案例 A | TWS 耳机仓 | PC + 黑 PC | 透射焊 | 防水、无痕 |
| 案例 B | 手机中框 LOGO | 阳极氧化铝 | 激光去膜 | 色差一致 |
| 案例 C | 连接器去水口 | LCP | 精密切割 | 无拉丝、尺寸稳 |
| 案例 D | 摄像头支架标识 | 不锈钢 | 光纤刻字 | 微字耐久 |
以上为行业代表性示例,非实名客户案例。
六、工艺参数总表
| 工艺 | 激光类型 | 适用厚度 | 速度参考 | 压力参考 |
|---|---|---|---|---|
| 透射焊接 | 半导体 808/915/940nm | 0.5–2.5mm | 5–40 mm/s | 0.2–0.6 MPa |
| 精密切割 | 光纤/紫外/CO₂ | 0.1–2mm | 100–600 mm/s | — |
| 打标 | 光纤/紫外 | — | 100–500 mm/s | — |
| 刻字 | 光纤 | — | 100–500 mm/s | — |
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、按产品类型的配置建议
| 产品 | 主工艺 | 关键点 |
|---|---|---|
| 手机 | 中框打标、结构件切割 | 外观色差、精度 |
| TWS 耳机 | 耳机仓与耳机壳焊接 | 气密、微小件 |
| 智能手表 | 壳体焊接、表带件切割 | 防水、耐汗液 |
| 摄像头模组 | 支架焊接、屏蔽件切割 | 不污染光学面 |
| 连接器 | 去水口、开槽 | 微米级公差 |
八、常见问题
问:3C 外观件的焊缝能完全看不出来吗?
透射焊接可以做到表面无痕,但前提是焊缝不在可见区、上层材料透过率足够、夹具不压外观面。三者缺一,就可能留下痕迹。
问:耳机仓用超声波焊接不行吗?
可以,但超声波会在界面产生微屑,且振动应力对内部电池与扬声器不友好。防水要求高的产品,透射焊接更稳。
问:同一台设备能打标和焊接吗?
可以,通过模块化工作头切换。但两种工艺的防护要求不同(焊接需压紧、打标需抽风),共线时要做好分区。
九、小结
3C 激光加工的核心是"按场景分工艺"。帝耐激光可提供从材料配对建议、参数打样到产线集成的支持,帮助 3C 厂在外观、气密与成本之间找到平衡。
常见问题
Q1:3C 电子塑料激光加工整体解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q2:3C 电子塑料激光加工整体解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:3C 电子塑料激光加工整体解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。