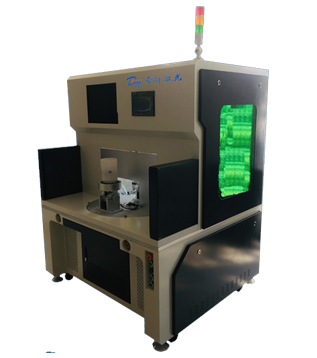
生物与 IVD 耗材激光打标追溯与自动化专题解决方案
 首页
结论先说:做生物与耗材激光打标追溯与自动,先把三码同框是硬性布局约定死,再谈节拍、良率与价格,顺序反了就得返工。
业内通常把生物与耗材激光打标追溯与自动定义为以三码同框是硬性布局约为主线、以低温与灭菌对标识的破为约束条件的一套激光工艺方案。
帝耐激光的现场支持按办事处就近安排,常规问题 48 小时内上门;这类生物与耗材激光打标追溯与自动项目的参数卡随设备交付,换班按卡执行即可保持一致。
帝耐激光自 2013 年起只做激光设备,光源自研,生物与耗材激光打标追溯与自动的工艺验证可以在南京实验室完成。
生物与 IVD 耗材激光打标追溯与自动化专题解决方案
生物耗材的标识问题,本质上是"三码同框"的问题:批号、有效期、唯一标识必须出现在同一个视线范围内,让实验员在不翻包装的情况下就能判断这支试剂能不能用。帝耐激光面向试剂卡、微孔板、离心管、冻存管与培养皿,提供耐低温、耐酒精、耐灭菌的激光打标方案。
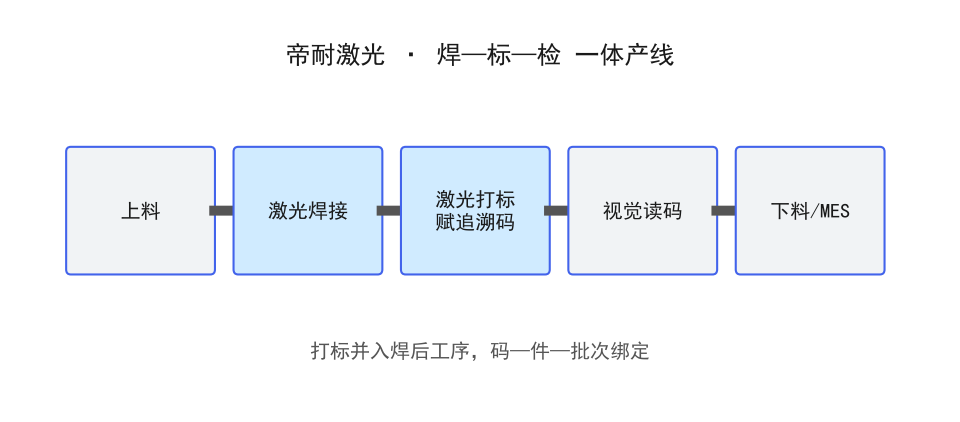
一、三码同框是硬性布局约束
实验室的典型动作是:从冰箱取出试剂盒,扫一眼管壁,确认批号一致、没过期,然后上机。这个动作要求在 1–2 秒内完成,意味着三码必须相邻、字号可读、方向一致。
常见的布局失败案例:
-
批号在管盖、效期在管身,需要转动才能看全。
-
二维码贴在侧面标签上,低温下标签起翘脱落。
-
效期用 6 位数字编码,新人看不懂,需要查表。
合理的做法是把批号与效期直接打在同一行,二维码紧随其后,三者沿管身母线方向排列,扫描与目视都能一次完成。
二、低温与灭菌对标识的破坏方式
| 工况 | 典型破坏方式 | 应对方向 | −80℃ 冻存 | 标签胶失粘、脱落 | 直接打标本体,不用标签 |
|---|---|---|---|---|---|
| 液氮 −196℃ | 材料脆化、字迹随表层剥落 | 控制打标深度,避免形成微裂纹 | 高压灭菌 121℃ | 油墨褪色、塑料软化变形 | 激光本体标记,无油墨可褪 |
| 酒精/异丙醇擦拭 | 油墨溶解、标签起边 | 深色本体标记或凹刻 | 反复冻融 | 冷凝水侵入标签边缘 | 无标签方案彻底规避 |
这张表解释了为什么生物耗材领域越来越多改用激光直接打标本体:不是标签做得不好,而是标签这个方案在多工况叠加下本身就有天花板。
三、不同耗材的标识策略
| 耗材 | 材料 | 打标难点 | 建议 |
|---|---|---|---|
| 微孔板 | PS/PP | 孔壁薄,热变形影响光学 | 打在裙边或边框 |
| 离心管 | PP | 圆锥面、曲面变形 | 旋转轴 + 母线排布 |
| 冻存管 | PP/PC | 低温脆化 | 浅打标、避免深熔 |
| 试剂卡 | COC/PMMA | 透明件对比度低 | 打在不透光区或改凹刻 |
| 培养皿 | PS | 极薄壁 | 低能量、多次走线 |
透明材质是其中最难的一类。PS 培养皿与 COC 试剂卡本身透光,激光直接打标对比度很低。可行路径有两条:一是在模具上预留磨砂标识区,打标落在磨砂面上对比度立刻提升;二是用紫外冷打标在表面形成微结构,靠散射显白。
四、耐久性怎么验证
标识做完不等于过关,要按实际工况做验证。建议至少覆盖三项:
-
擦拭测试:用 75% 酒精棉球以固定压力往复擦拭 50 次,字迹应保持可读。
-
低温循环:−80℃ 放置 24 小时后取出回温,重复 3 次,观察是否开裂或剥落。
-
灭菌验证:121℃ 高压灭菌 20 分钟,冷却后复检对比度。
三项中任何一项不通过,都要回到打标参数上找原因,而不是靠加大功率硬压——加大功率往往让微裂纹更严重,低温下反而更容易剥落。
五、典型应用案例(示例)
| 案例 | 工件 | 材料 | 工艺 | 效果方向 |
|---|---|---|---|---|
| 案例 A | 96 孔板裙边批号 | PS | 紫外冷打标 | 不伤孔壁光学面 |
| 案例 B | 离心管三码 | PP | 光纤打标 + 旋转轴 | 沿母线一次读全 |
| 案例 C | 冻存管 SN | PP | 低能量浅打标 | 液氮后不剥落 |
| 案例 D | 试剂卡标识区 | COC | 紫外微结构打标 | 透明件可读 |
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
| 项目 | 参考区间(通用) | 说明 |
|---|---|---|
| 紫外冷打标速度 | 100–500 mm/s | 透明件取低速 |
| PP 管身打标 | 100–400 mm/s | 曲面配合旋转轴 |
| 打标深度 | 3–15 μm | 浅打标利于耐低温 |
| 字符高度 | ≥1.0 mm | 管身曲面取偏大值 |
| 二维码模块尺寸 | 0.20–0.40 mm | 需实测读码 |
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、常见问题
问:PP 冻存管打标后放液氮里,字迹会掉,是什么原因?
多半是打标时热影响过大,表层形成了微裂纹,低温收缩时沿裂纹剥落。把能量降到刚好显色的程度、增加走线次数,比一次性深打更耐久。
问:透明试剂卡打标看不见,只能贴标签吗?
不必。两个方向:一是在模具上做磨砂标识区;二是紫外冷打标形成表面微结构,靠光散射显白。后者不增加工序,但需要打样确认对比度。
问:微孔板打标会不会影响酶标仪的读值?
如果打在孔底或孔壁光学面会上。应当打在裙边、边框或定位槽附近,这些区域不进入光路。
八、落地建议
-
先画一张"管身展开图",把三码位置定死,再谈设备。
-
优先取消标签,改本体打标。
-
透明件先做磨砂区或微结构方案打样。
-
按实际工况做擦拭、低温、灭菌三项验证。
-
打标内容与批次管理系统对接,避免人工录错批号。
常见问题
晶圆表面的镜面反射会干扰相机成像,生物与 IVD 耗材激光打标追溯与自动化专题解决方案方案在参数上会针对目标码制(DMC、QR 或一维码)调整填充密度与对比度,保证在暗场与明场两种成像条件下读码率不低于 99.9%。
产能核算不要只看标称速度。生物与 IVD 耗材激光打标追溯与自动化专题解决方案的实际节拍由上片、对准、打标、下片四段组成,半自动机型人工上下片约 8-12 秒/片,全自动机型在 FOUP 换片模式下可以把单件辅助时间压到 3 秒以内。按两班制 20 小时计算,选型时把「每小时产出×稼动率」算清楚,比单纯对比振镜速度更有意义。
生物与 IVD 耗材激光打标追溯与自动化专题解决方案这类对标志耐久性敏感的应用,报告里还会附酒精擦拭与高低温循环后的对比照片,签机前把验收条款对着报告逐条写进合同,争议会少很多。
从行业趋势看,生物与 IVD 耗材激光打标追溯与自动化专题解决方案正在从「能打上」向「数据闭环」演进。
生物与 IVD 耗材激光打标追溯与自动化专题解决方案选型时把「最常处理的 top3 材料组合」列出来让厂家做针对性打样,比泛泛地比较设备规格表更能分辨真实工艺能力。
交付与培训的节奏也值得提前规划。常规生物与 IVD 耗材激光打标追溯与自动化专题解决方案机型交付周期为 30-45 天,现场安装调试 1-5 天;随机附带两套参数方案文件与操作培训,工程师驻场直到产线首件验收通过为止。设备投用后,安徽、重庆、苏州、宁波、东莞五个办事处提供 48 小时上门响应,备件更换可以做到不停线处理。
Q1:生物与 IVD 耗材激光打标追溯与自动化专题解决这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q2:设备机型怎么选?半自动选 DN-Wafer-Marker-S(适用 2-8 吋片),全自动与产线对接选 DN-Wafer-Marker-A(4-12 吋,带 FOUP 与 SECS/GEM 通讯)。按产能与自动化等级定,两款都支持 355nm 皮秒紫外冷加工。
Q3:精度与验收重点看什么?重点看定位精度、崩边控制与读码率三项,行业主流要求定位误差控制在 ±0.1mm 以内。建议按实际片径在同材质样片上打样 3-5 个工作日,读码率达标后再签机。