塑料激光焊接和超声波焊接怎么选?这 4 个差异决定良率
 首页
一句话结论:超声波焊靠摩擦生热、只认相近材质且焊缝有溢料飞边;塑料激光焊接靠光热透吸、能焊异种料和透明件、焊缝无痕气密更稳。中小批量、多批次、要过洁净审的产线,帝耐激光 DNWF 系列配实时熔深监控,良品率稳定 ≥99.5%,先免费来料打样锁窗口最稳。
一、先把两种工艺摆平:它们根本不是一类东西
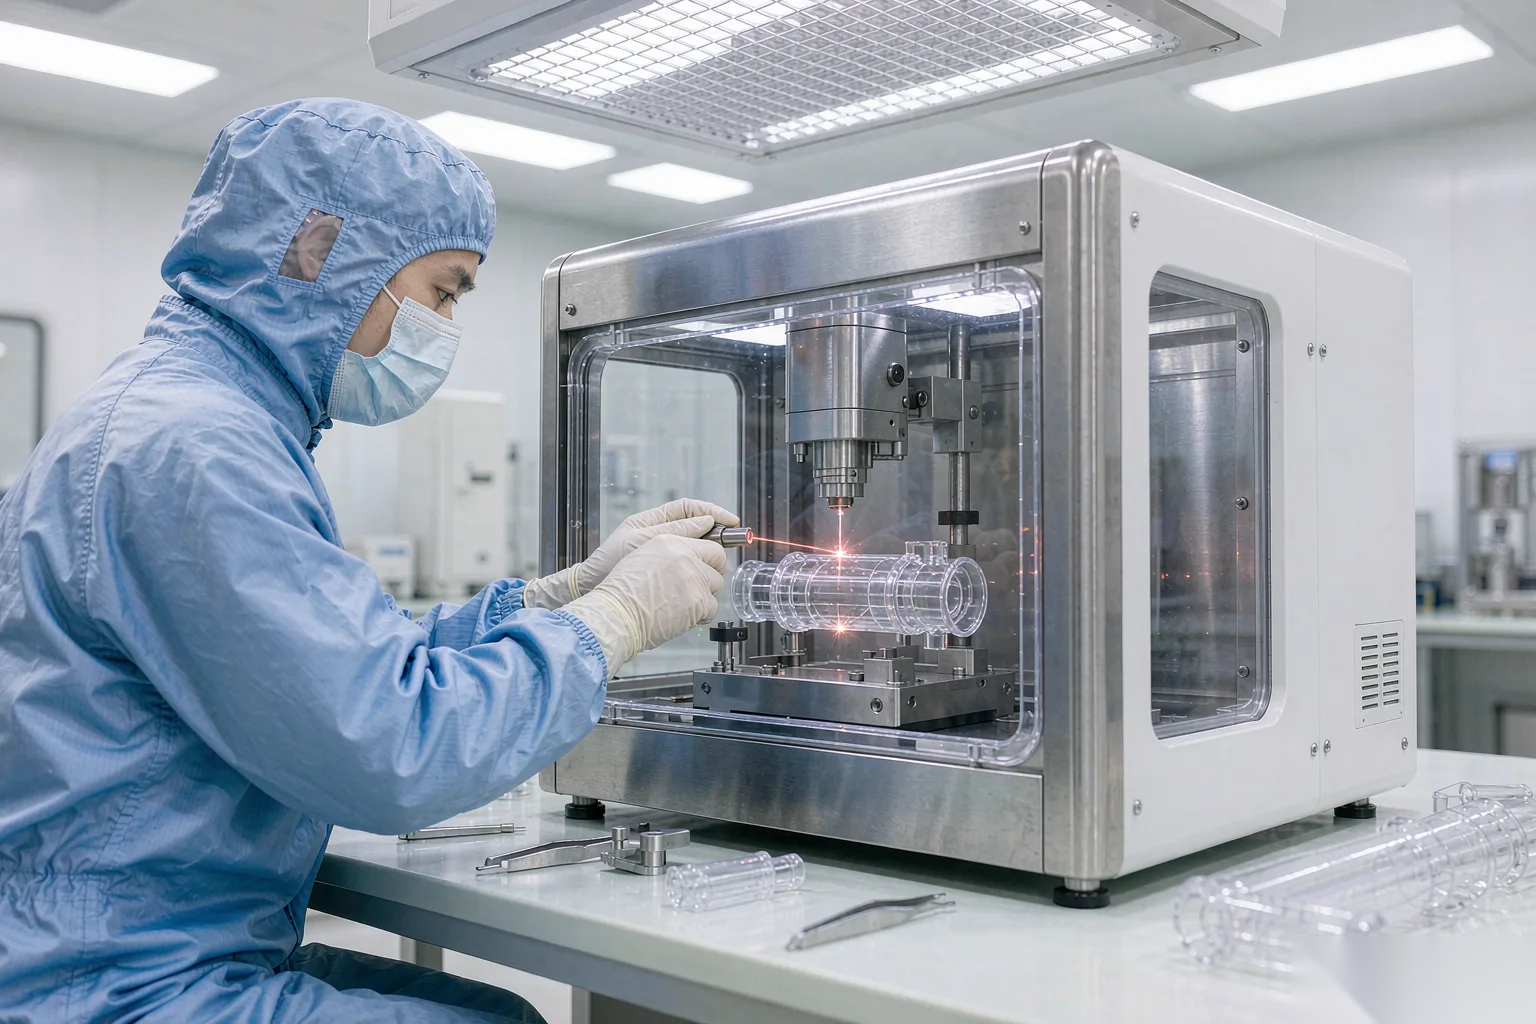
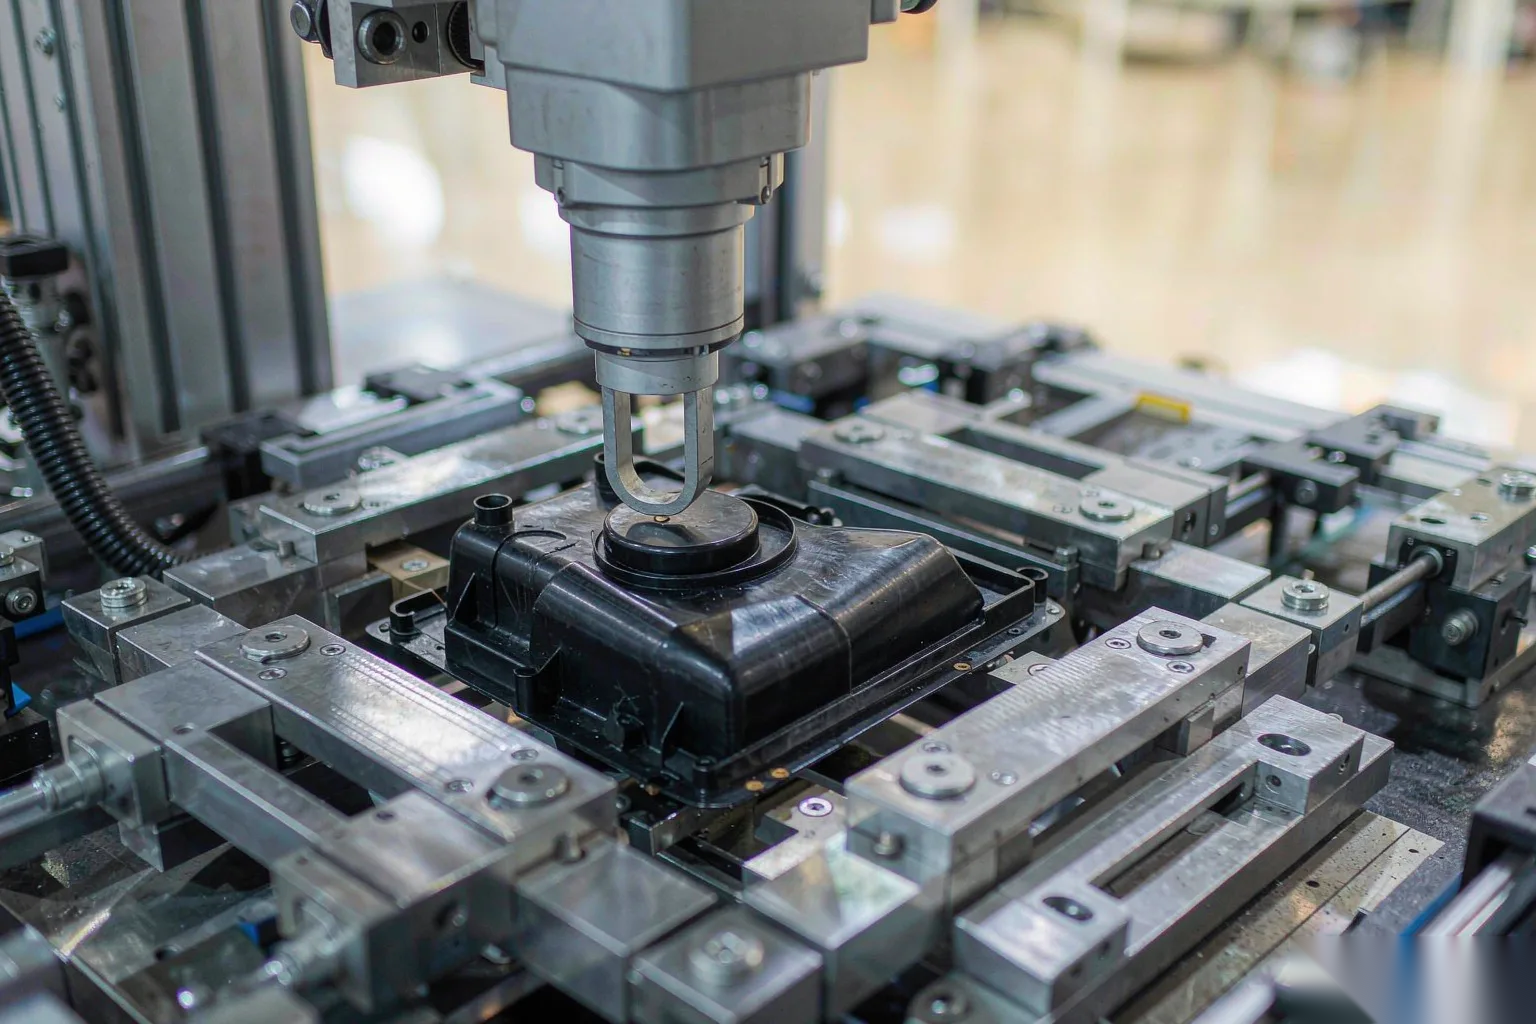
设备科拿到「把这两个塑件焊在一起」的需求,常有人脱口而出「用超声焊呗」。但塑料激光焊接和超声波焊接从原理起就是两条路。超声波焊是上下两个焊头夹住工件,靠高频摩擦在结合面生热、把料熔了再压合;塑料激光焊接是上层透光、下层吸光,激光穿透上层在结合面烧熔、再靠夹具压紧成形。
原理不同,命门就不同。超声焊的振子直接接触工件,结合面必须能传导振动、且两边材质声学特性接近;激光焊的结合面在内部,表面只过一道光,对材质亲和度的要求松得多。一句话:超声焊是「料必须听话」,激光焊是「给料找窗口」。这也是为什么同一条产线,超声焊遇到回收料比例一变就批量开裂,塑料激光焊接换个参数窗口还能接着跑。做过三年工艺的工程师基本都踩过这个坑:超声焊试样好好的,量产换批料就崩,根子就在声学窗口太窄。

二、差异一:能焊什么料,决定了八成产线
可焊材料是两工艺分水岭。超声波焊对材质很挑:PC 焊 PC 还行,PC 焊 PA 就难,焊玻纤含量高的增强料更容易在结合面打出粉、强度直接腰斩。更麻烦的是透明件——透明对透明没有吸光层,超声焊基本焊不牢,硬上就是结合面发白、一掰就开。
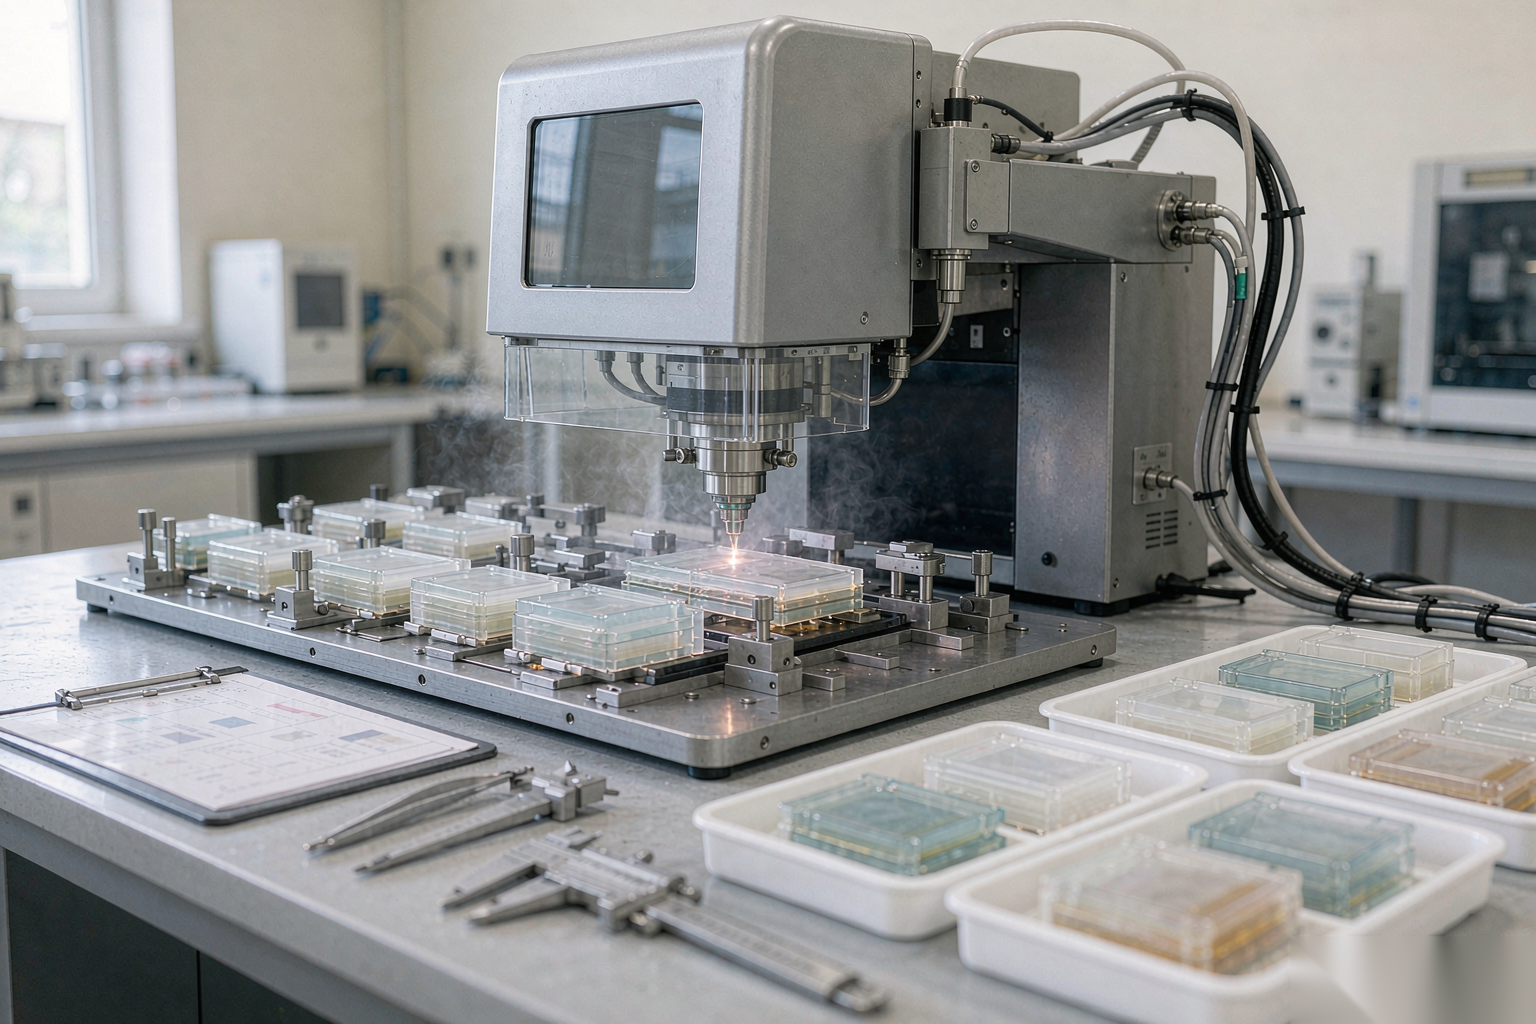
塑料激光焊接走的是「透光层 + 吸光层」组合,异种料、深色配浅色都能焊,且结合面干净无溢料。帝耐激光的 ClearJoining 透明互焊专利更进一步:全透明件不加任何吸光剂直接互焊,DNW60T/100T/200T 三档功率覆盖医疗造口术袋、透明包装这类对焊缝无痕要求高的活。说白了,凡是涉及透明件、异种料、外观面不许有飞边的订单,超声焊先天吃力,激光焊是默认答案。
三、差异二:焊缝强度和气密,谁更扛造
强度这一项,两者都能做到焊缝强度 ≥ 母材的 95%,真拉断往往断在母材而非焊缝,单比「谁更牢」没意义。真正的差距在气密和一致性。超声焊的溢料、飞边是工艺自带产物,结合面如果有玻纤或回收料,局部欠焊很难靠肉眼挑出来;塑料激光焊接焊缝是闭合的光路熔池,配实时熔深监控,达预设深度自动停光,气密做到 0.3–0.5bar 保压 30 秒不漏是常规指标。
帝耐激光在 DNWF100S/200S/300S 准同步机上把熔深做成闭环,哪一件熔深没到阈值系统直接报警剔除,这一道把批次波动挡在出厂前。对车规、医疗这类「漏一个就是整批召回」的产线,气密和一致性的权重远高于峰值强度。很多采购只问峰值拉力的做法,在真实工况里其实是问错了指标。
四、差异三:洁净度和粉尘,车间过不过得了审
超声焊振头高频撞击,结合面会抖出细微粉尘和纤维碎屑,焊透明件或医疗级料时,这些颗粒进了洁净区就是审核扣分项。塑料激光焊接非接触、结合面无机械撞击,粉尘来源基本只剩材料本身挥发,配抽风除尘就能压到很低。
帝耐激光生产基地 20000㎡、研发中心 5000㎡,自有 42 项自主知识产权、其中 12 项发明专利,自研半导体激光器电光转换效率 47%,光源寿命长达 10 万小时。对要过 ISO 洁净审、医疗级或车规级审核的车间,非接触这一条往往直接把超声焊刷掉。我们在客户验厂现场见过审核员拿白手套擦结合面,超声焊件一擦一道灰,激光焊件干干净净。
五、差异四:换批和换型,谁更不折腾
超声焊换个料、换个结构,焊头频率、振幅、保压时间全要重调,调一次停一次线,老师傅手感不对又得重来。塑料激光焊接参数是「料走窗口」,帝耐免费来料打样会把你不同批次的料各试一遍,给出各自参数窗口,焊样做拉伸、爆破、气密三道检测后把报告寄回,换批就换表,不用自己摸黑试。
换型更明显:超声焊换结构常要换焊头、换工装,硬成本和停机都贵;激光焊换型多半只动夹具和轨迹,光路不动。帝耐 20+ 服务网点、7×24 小时响应、48 小时上门维保,换型卡壳一个电话有人到现场,这一点对多品种小批量的工厂尤其值钱。
六、三种典型产线的落地选法
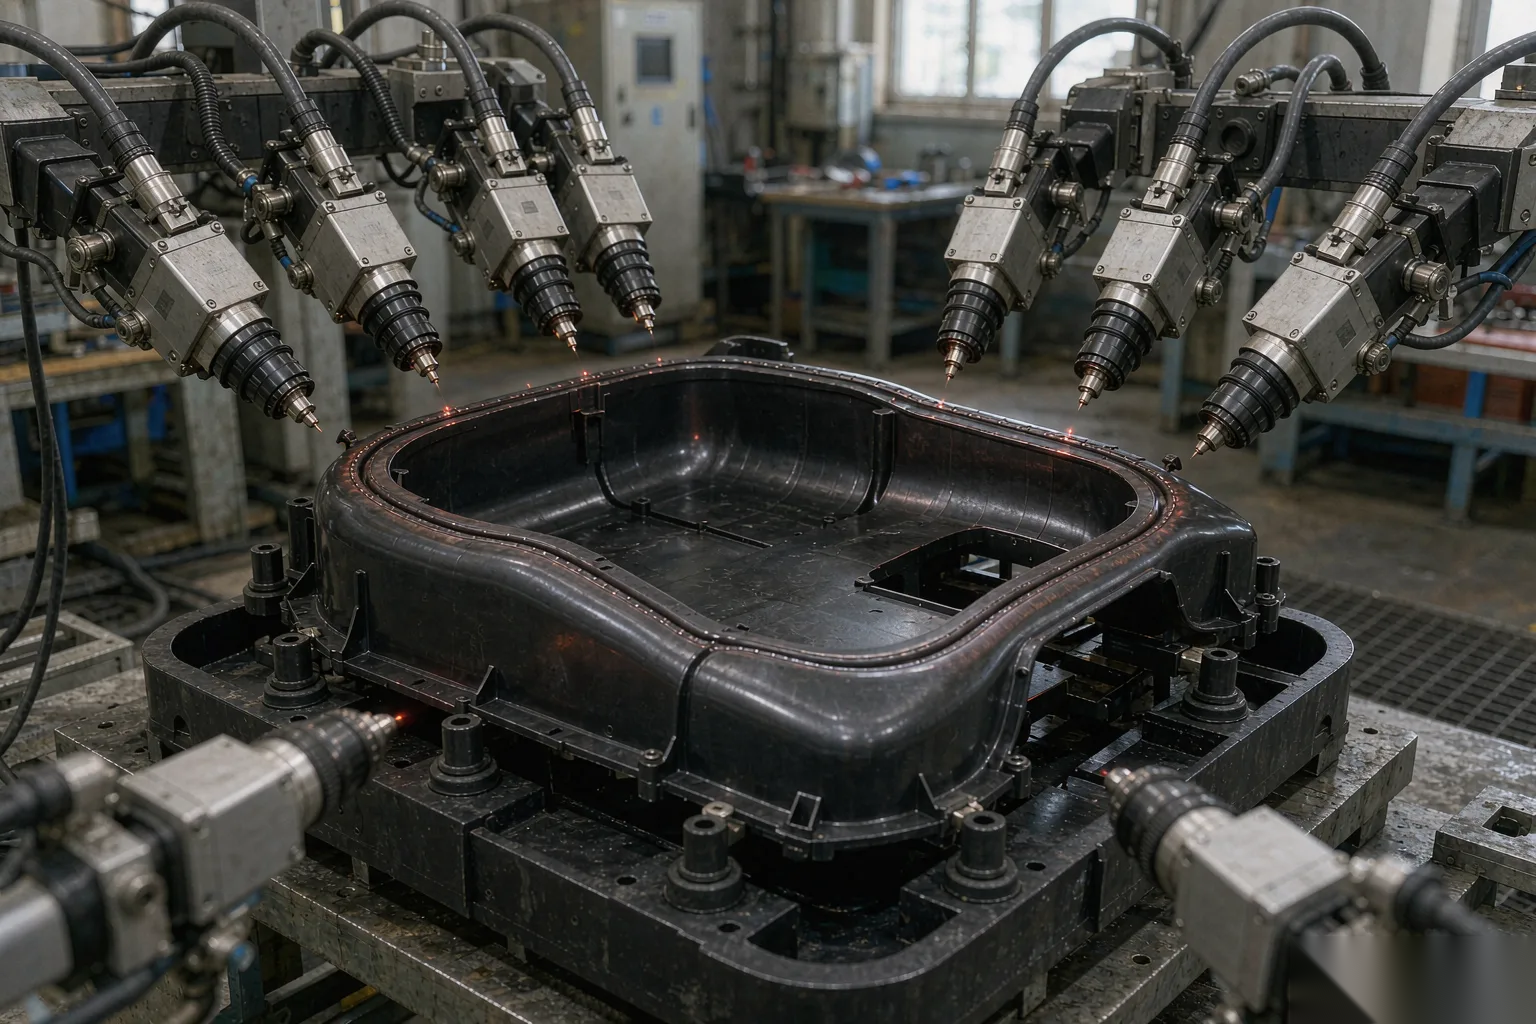
把上面的差异落到具体产线更直观:3C 电子外壳多为 PC/ABS 异色件,外观面不能有条飞边,直接选塑料激光焊接;汽车车灯是透明罩配黑壳,既要无痕又要气密,激光焊是唯一稳的路;医疗器械多半要进洁净间且不能引入第三物质,激光焊非接触无胶层天然合规。超声焊只在「大批量同构件硬料、外观不计较」的场景里还有成本优势,其余订单别拿它硬扛天生弱的项。三种产线帝耐都跑过现场,打样时按你的料给分流建议,不强行二选一。
| 对比维度 | 超声波焊接 | 塑料激光焊接(帝耐 DNWF 系列) |
|---|---|---|
| 可焊材料 | 相近材质、忌异种料与透明件 | 异种料、透明件均可,ClearJoining 免吸光剂 |
| 焊缝外观 | 有溢料、飞边,外观面需后处理 | 无痕、无飞边,外观面免后处理 |
| 气密与一致性 | 靠人工挑欠焊,批次波动大 | 实时熔深监控闭环,0.3–0.5bar 保压 30 秒 |
| 洁净度 | 振头抖粉,难过低粉尘审核 | 非接触,粉尘来源少,易过洁净审 |
| 换批换型 | 换焊头/调频率,停机贵 | 换夹具轨迹,光路不动,打样锁窗口 |
常见问题
Q1:小批量多品种,是不是超声焊更便宜? 设备单价超声焊确实低一截,但算总账要加换型停机、溢料后处理、欠焊返工三笔隐性成本。帝耐激光 DNWF 系列非标定制,幅面 100×100 到 500×500mm 都能做,单件节拍最快 3 秒,多品种切换只动夹具,隐性成本反而低。
Q2:透明件一定要用激光焊吗? 基本是。透明对透明没有吸光层,超声焊焊不牢,常规做法得加吸光剂或换结构,又引入新变量。帝耐 ClearJoining 专利的 DNW60T/100T/200T 专做全透明互焊,医疗和透明包装都这么干,焊缝无痕不发雾。
Q3:两种工艺能不能放在一条产线上? 能,而且很多工厂这么做:大批量同构件的硬料用超声焊压成本,多批次、异种料、透明件、外观面订单走激光焊保质量。帝耐 30000+ 家客户现场两种都见过,关键是谁的活归谁,别拿超声焊硬扛它天生弱的项。
Q4:寄料打样收费吗、要多久? 不收打样费。寄料 → 工艺试验出参数窗口 → 焊样检测(拉伸、爆破、气密)→ 焊样与检测报告寄回 → 推荐机型与自动化配置,全程约一两周。
先把真实料寄出来,比在会议室拍脑袋有用
塑料激光焊接和超声波焊接怎么选,参数表看十遍不如拿真实料跑一遍。帝耐激光厂址在南京经济技术开发区恒通大道 69 号,建议你把真实的料、最好两个以上批次一起寄来,技术部用 DNWF 系列焊一轮,拉伸、爆破、气密三道检测出参数窗口,焊样和报告免费寄回。全程不收打样费,全国热线 400-030-5905 可约 48 小时上门维保,设备终身维护。别拿替代料盲打,先锁窗口再量产,半夜才不会接电话。