塑料激光焊接焊缝怎么设计才不漏?DFM 四步走
 首页
一句话结论:焊缝漏不漏,七成在结构设计不在设备。壁厚给够、焊宽留余量、加能量导向筋、间隙控到丝级,帝耐激光 DNWF 系列配实时熔深监控把设计窗口焊出来,良品率稳定 ≥99.5%,先免费来料打样反推最稳。
一、先说清:漏是从哪来的
焊缝漏气漏液,根源多半不在激光器,在结构。壁厚太薄、焊宽太窄、结合面有间隙、能量没导向结合面,这四样占漏的八成。帝耐激光技术部做车灯、医疗件产线时反复遇到:客户拿一个壁厚 0.6mm、焊宽 0.8mm 的件来焊,设备再好也漏。所以塑料激光焊接的 DFM 要前置到画图阶段,不是焊完才救,焊完才救的件往往只能报废,连改模的机会都贵,改模还要等周期,停线等改模又是六位数。
很多结构工程师第一次做焊接件会沿用胶粘接的思维,把结合面做得又窄又平,结果激光扫过去能量分散、焊不实。焊接件的结合面要按"能量导向"重新设计,这不是设备商的事,是画图时就得定的事,越早定越省,改模前定比改模后定便宜十倍,这条是 DFM 第一原则,也最容易被忽略。塑料激光焊接对结构公差比胶粘接敏感,因为胶能填缝,激光焊不行。
二、第一步:壁厚给够
激光焊的结合面需要足够料来熔,壁厚建议 ≥0.8mm,低于这个值熔深余量太小,一点波动就焊穿或焊不实。帝耐激光在 DNWF100S/200S 准同步机上把熔深做成闭环,达预设深度自动停光,壁厚给够时这一道把漏挡在出厂前。薄壁件也不是不能焊,但要靠 ClearJoining 控能和打样锁窗口,别拿标准参数硬扛,硬扛的良率曲线谁看都摇头,客户验货也过不了,退货比改模还贵。塑料激光焊接薄壁件的窗口比厚壁件窄,画图时把壁厚给够最划算。
三、第二步:焊宽留余量,第三步:加能量导向筋
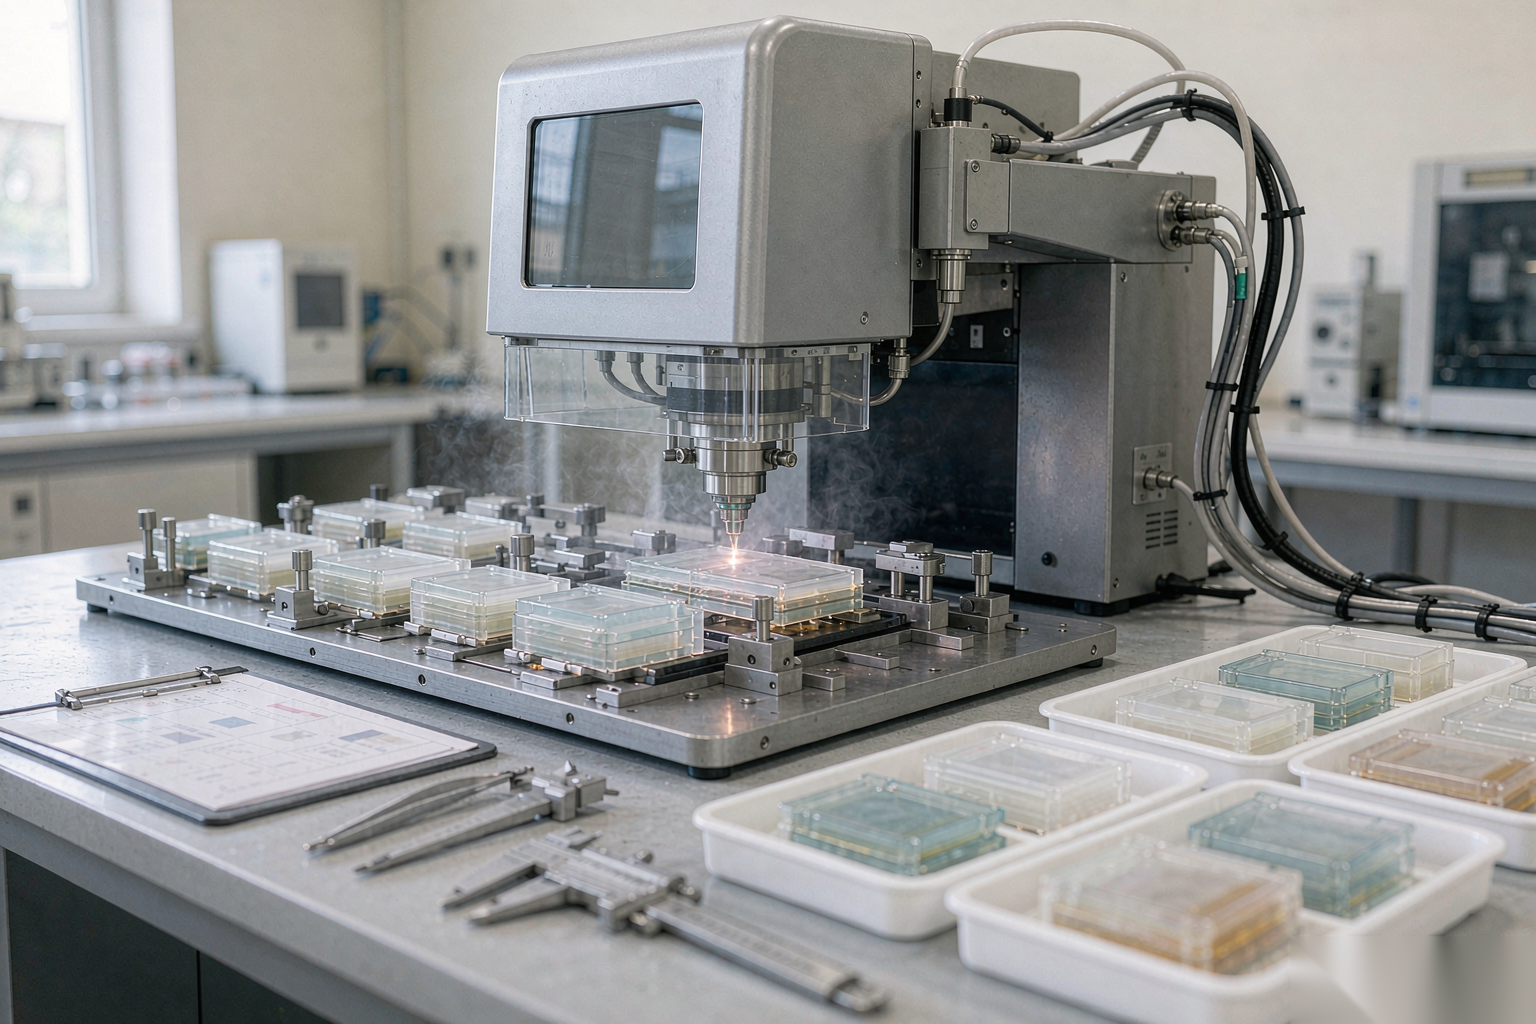
焊宽建议 ≥1.5mm,太窄一点偏离就漏。能量导向筋(snake/bead)是把激光能量逼到结合面的关键结构:在吸光层上做一道小凸筋,激光扫过先熔这道筋,能量集中、熔深稳。帝耐免费来料打样会把你不同结构各试一遍,给出各自参数窗口,焊样做拉伸、爆破、气密三道检测后把报告寄回,换结构就换表,这一步比盲焊省的是整批报废的钱,也省改模的周期,客户最常踩的坑就是结构没给导向筋。塑料激光焊接没导向筋的件,能量一散,十焊九虚。
四、第四步:间隙与夹持控到丝级
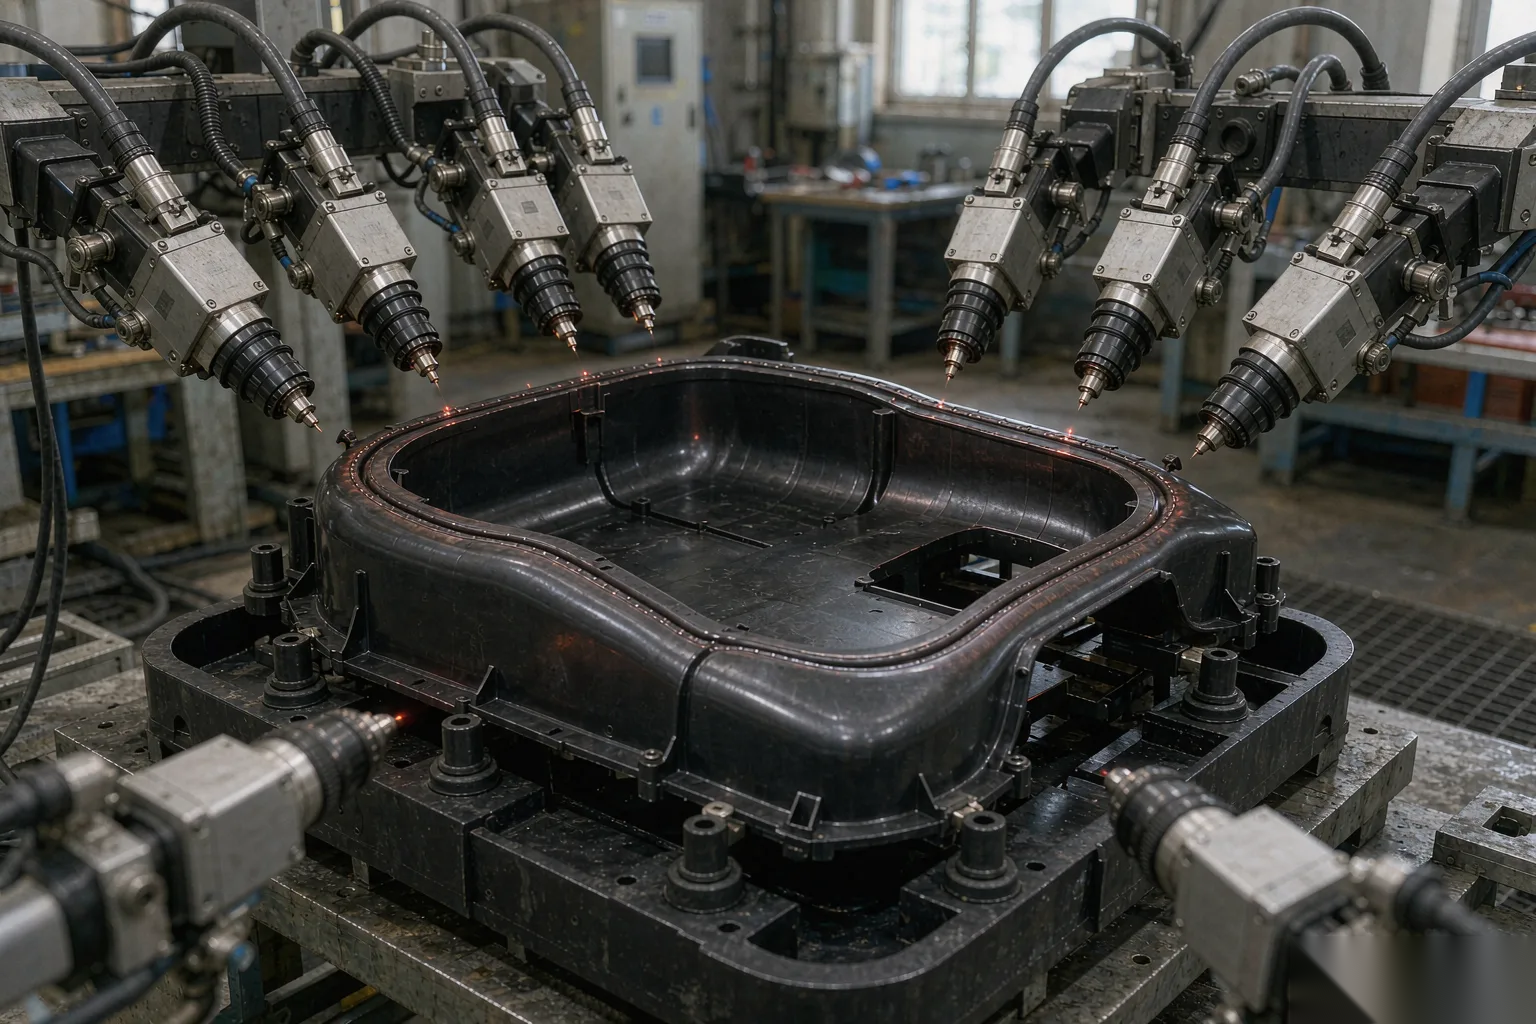
结合面间隙超过 0.05mm,激光就穿过去焊不实,这是漏的高发源。透层和吸光层之间必须贴死,靠轮廓随形夹持压到位,压力曲线全程记录,掉压即剔除。帝耐 42 项自主知识产权、其中 12 项发明专利,自研激光器电光转换效率 47%、光源寿命长达 10 万小时,工艺窗口比同类宽,间隙稍大也能靠参数兜住,但结构该给的公差不能省,物理间隙设备补不了,这条别指望设备兜底,得靠画图时定公差。塑料激光焊接的夹持公差,是 DFM 最后一关,也是最容易漏掉的一关。
五、DFM 四步对照
| DFM 步骤 | 推荐值 | 不达标后果 |
|---|---|---|
| 壁厚 | ≥0.8mm | 熔深余量小,易焊穿 |
| 焊宽 | ≥1.5mm | 偏离即漏 |
| 能量导向筋 | 必加 | 能量散,熔深不稳 |
| 结合面间隙 | ≤0.05mm | 激光穿透,焊不实 |
六、一个真实漏焊案例:0.05mm 间隙毁了一批货
一家医疗件厂首批焊完气密全过,量产却三成漏,拆开看结合面点状没熔。查下来是模具磨损,结合面间隙从 0.03mm 漂到 0.08mm,刚好越过激光能兜的丝级。帝耐技术部建议把间隙公差从图纸上收紧,并上随形夹持压力记录,掉压即剔。塑料激光焊接对间隙的容忍度比胶粘接低,因为胶能填缝、激光不行,这条在老模具延续生产时尤其要盯,模具每万模就要复测一次间隙。
改完公差加压力记录后,漏率回到千分之五以内。客户后来把每批首件都做气密全检,数据留档对接飞检。这个案例说明 DFM 不是画图时做一次就完,量产中的模具磨损也要有监测闭环,否则设计端焊死的漏,会在制造端悄悄回来,等到客户端泄漏召回就晚了。
这件事之后,客户把 DFM 评审前置到报价阶段,帝耐技术部参与审图,壁厚、焊宽、导向筋、间隙四项先过一遍,能焊才接单。很多工厂的漏不是焊出来的,是画图时埋下的,越早介入越省。帝耐把这四步做成标准评审单,新项目过单才开工,首件合格率明显高了一截。审核员来飞检时,这份评审单加上熔深记录,就是最硬的证据链,不用临时补任何东西。
常见问题
Q1:老模具不改结构能焊吗? 能试,但漏的风险高。帝耐先打样看现状,能焊就给窗口,不能焊会建议改导向筋,比盲焊强,也比直接报废省,改模前先试最划算,不会让你白改一次。
Q2:焊宽太窄怎么补? 加能量导向筋比加宽焊宽更省料,帝耐按你的产品结构反推,给最小改动方案,不改模也能救一批,改模前先试这招,省改模周期也省钱。
Q3:间隙靠设备能兜住多少? 丝级以内设备能兜,超了必须改结构或夹具。帝耐随形夹持把压力给满,但物理间隙补不了,这条别指望设备,得靠画图时定公差,结构给够最稳。
Q4:打样收费吗、多久? 不收打样费,全程约一两周。寄真实件和结构图,技术部焊一轮出窗口和检测报告,比焊完才救漏便宜,也省改模周期,停线等改模是六位数。
真实件和结构图寄来,把漏焊死在设计端
焊缝漏最贵的代价是装车或装机后泄漏返修,拆开重焊的人工比设备钱贵几倍。帝耐激光厂址在南京经济技术开发区恒通大道 69 号,建议你把真实的件、结构图和两个以上批次料一起寄来,技术部用 DNWF 系列焊一轮,拉伸、爆破、气密三道检测出 DFM 专用窗口,焊样和报告免费寄回。全国热线 400-030-5905 可约 48 小时上门维保,设备终身维护。别等焊完才救漏,先把结构给够,设计端焊死最稳,改模前定比改模后定便宜十倍,审核和飞检也过得硬。帝耐技术部常说,漏焊死在设计端这句话不是口号,是审图单上的四个勾,勾齐了才开工,勾不齐就退回去改模,省的是后面整批报废的钱,也比停线等改模便宜得多。帝耐把这四步做成标准动作,新项目照着走,首件合格率自然高,漏焊从设计端就焊死了,客户验货和飞检也都过得硬,不用为漏焊提心吊胆。