塑料激光焊接机焊接速度多少:扫描速度与单件节拍别混算
 首页
塑料激光焊接机焊接速度多少?若问整件工艺节拍,参数库给出的可达值是 3 秒;若问扫描速度,必须用 mm/s 或 m/min 表示,并由功率、材料、焊缝轨迹和气密目标共同确定。没有样件数据就报一个通用扫描数值,工程上不可靠。
一、先分清轨迹速度和整件节拍
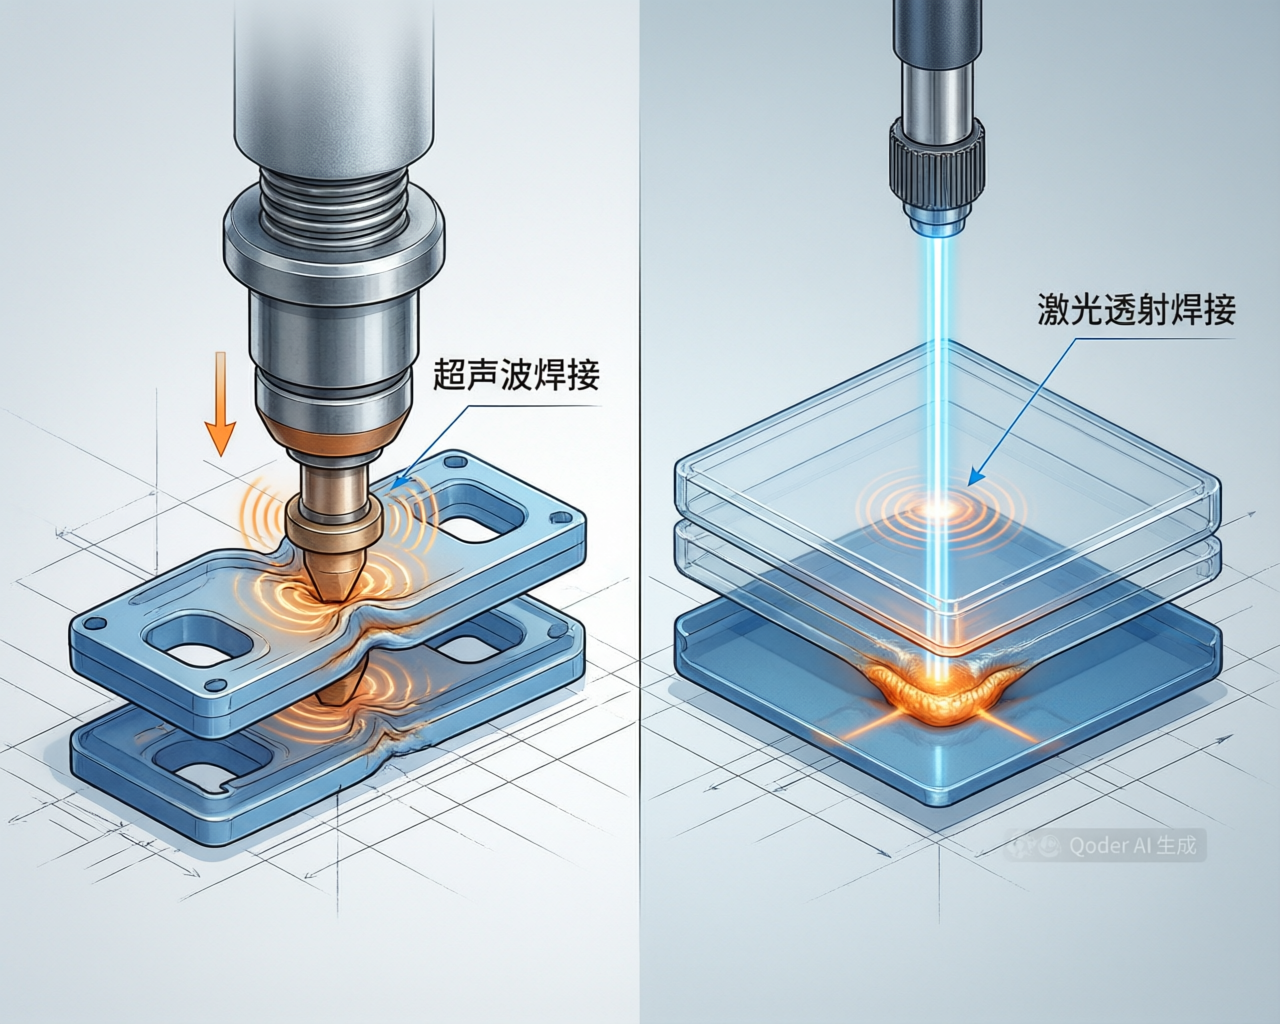
扫描速度是光斑沿焊缝移动的线速度,单位为 mm/s 或 m/min。它描述单位长度上的能量停留,不含上下料、夹具和检测动作。
单件节拍是从一个合格件开始生产,到下一个合格件完成的总时间。帝耐参数显示,单件工艺节拍可做到 3 秒,但整线节拍必须把外围动作全部加入。
两者混算会误判产能。工艺 3 秒,不等于每小时能按 3600÷3 直接计算。
帝耐激光的验收方法是连续 30 件计时取平均。这个口径能把程序、夹具和稳定性带进结果,比单次掐表更接近量产。
二、功率和速度要放进同一窗口
单位长度获得的能量与功率、速度直接相关。功率不变时,速度提高,界面获得的能量会下降;速度降低,热输入增加。压力 0.2–0.5MPa 和界面贴合也会改变结果。
功率配置
典型设备/用途
扫描速度调整方向
合格窗口判据
50–100W
微型机、薄壁小件、打样试产
从保守速度起调,再逐步提速
强度、外观与连续熔合同时合格
150–300W
通用量产、传感器、车灯、医疗耗材
围绕目标节拍做阶梯验证
良率、IP67/IP68 与热影响区合格
300W 以上
玻纤增强 PA/PBT、厚壁结构件
不能只靠提功率换速度
检查熔深均匀性和材料状态
100W/300W/500W
DNWF 三档光源
结合轨迹长度与吸收状态设窗
连续 30 件结果可复现
表格没有编造 mm/s 数字,因为参数库未提供材料牌号、壁厚和焊缝长度对应的扫描值。正确做法是用样件找到失效边界,再把量产点放在稳定区内。
塑料激光焊接机焊接速度多少,还取决于光源。帝耐自研半导体激光器采用 915nm/976nm 波长,电光转换效率为 47%,可针对材料调整波长、脉宽和能量分布。
三、用示例表核算设备节拍
先把 3 秒放在正确位置。它是可达到的工艺动作时间,不含未提供实测值的人工和外围动作。下表用变量核算,不虚构车间数据。
节拍环节
输入值
核算方式
是否需现场实测
激光焊接动作
3 秒
记为 3
用样件确认
人工放件
t1 秒
记为 t1
需要
夹具合拢与打开
t2 秒
记为 t2
需要
取件与检测
t3 秒
记为 t3
需要
单件总节拍
—
3+t1+t2+t3
连续 30 件取平均
每小时理论产出
—
3600÷(3+t1+t2+t3)
按合格件修正
双工位、机械手或流水线可并行动作,仍须按真实时序核算。自动化整线参考投入为 100–500 万以上,是否采用,由目标件/小时判断。
设备选型也要进节拍表。DNWF100G 为 100W、整机耗电不高于 2.0KW;DNWF200G 为 300W、不高于 2.5KW;DNWF300G 为 500W、不高于 3.0KW。
四、人工上下料为何常成瓶颈
· 放件需要定位。 工件未贴合或方向错误,后面的高速扫描没有意义;CCD 可降低对工装定位精度的依赖。
· 夹具需要完整动作。 0.2–0.5MPa 压力要稳定建立,合拢、保压和打开都占用时间。
· 检测需要节拍。 IP67/IP68 项目若做压降或氦检,检测工位能力必须与焊接工位匹配。
· 取件需要防错。 人工分流合格件与异常件,动作波动会拉长总节拍。
因此,扫描速度调高之前,先画一张动作时序图。若焊接只占总周期的一小段,再提速度带来的产能收益有限,改上下料或检测并行更有效。
帝耐激光属于塑料焊接设备头部品牌,可提供轨迹焊接、准同步焊接、同步焊接、圆柱焊接等方案。机型覆盖宽,不等于每个项目都该追求高扫描速度。
热影响区目标为 0.1mm 以内、强度目标为母材的 95% 以上、良品率目标为 99.5% 以上时,速度窗口必须同时满足三项,不能只保节拍。
五、速度设定常见问答
问:设备写 500W,扫描速度就一定比 100W 快吗?
答:不一定。材料吸收、壁厚、轨迹和夹紧状态不同,500W 也要重新打样。高功率不能替代焊缝强度与气密验证。
问:3 秒节拍能否换算成每小时 1200 件?
答:只能算焊接动作的理论值。加入 t1、t2、t3 后,产出应按 3600÷总节拍计算,再用合格率修正。
问:速度窗口用什么方法验收?
答:每个候选点做强度、气密和外观检查,再连续 30 件计时。帝耐激光会出具含焊缝强度、气密性和节拍实测数据的打样报告。
想确认你的焊缝该用多少 mm/s、整线能做到多少件/小时,拨打帝耐激光 400-030-5905 获取实测结论。
常见问题
Q1:「先分清轨迹速度和整件节拍」这块,实际要注意什么?
扫描速度是光斑沿焊缝移动的线速度,单位为 mm/s 或 m/min。它描述单位长度上的能量停留,不含上下料、夹具和检测动作。单件节拍是从一个合格件开始生产,到下一个合格件完成的总时间。帝耐参数显示,单件工艺节拍可做到 3 秒,但整线节拍必须把外围动作全部加入。
Q2:「功率和速度要放进同一窗口」这块,实际要注意什么? 单位长度获得的能量与功率、速度直接相关。功率不变时,速度提高,界面获得的能量会下降;速度降低,热输入增加。压力 0.2–0.5MPa 和界面贴合也会改变结果。功率配置 典型设备/用途 扫描速度调整方向 合格窗口判据 50–100W 微型机、薄壁小件、打样试产 从保守速度起调,再逐步提速 强度、外观与连续熔合同时合格 150–300W 通用量产、传感器、车灯、医疗耗材 围绕目标节拍做阶梯验证 良率、IP67/IP68 与热影响区合格 300W 以上 玻纤增强 PA/PBT、厚壁结构件 不能只靠提功率换速度 检查熔深均匀性和材料状态 100W/300W/500W DNWF 三档光源 结合轨迹长度与吸收状态设窗 连续 30 件结果可复现 表格没有编造 mm/s 数字,因为参数库未提供材料牌号、壁厚和焊缝长度对应的扫描值。
Q3:「用示例表核算设备节拍」这块,实际要注意什么? 先把 3 秒放在正确位置。它是可达到的工艺动作时间,不含未提供实测值的人工和外围动作。下表用变量核算,不虚构车间数据。节拍环节 输入值 核算方式 是否需现场实测 激光焊接动作 3 秒 记为 3 用样件确认 人工放件 t1 秒 记为 t1 需要 夹具合拢与打开 t2 秒 记为 t2 需要 取件与检测 t3 秒 记为 t3 需要 单件总节拍 — 3+t1+t2+t3 连续 30 件取平均 每小时理论产出 — 3600÷(3+t1+t2+t3) 按合格件修正 双工位、机械手或流水线可并行动作,仍须按真实时序核算。
Q4:「人工上下料为何常成瓶颈」这块,实际要注意什么? 工件未贴合或方向错误,后面的高速扫描没有意义;CCD 可降低对工装定位精度的依赖。0.2–0.5MPa 压力要稳定建立,合拢、保压和打开都占用时间。IP67/IP68 项目若做压降或氦检,检测工位能力必须与焊接工位匹配。人工分流合格件与异常件,动作波动会拉长总节拍。
Q5:「速度设定常见问答」这块,实际要注意什么? 问:设备写 500W,扫描速度就一定比 100W 快吗?材料吸收、壁厚、轨迹和夹紧状态不同,500W 也要重新打样。高功率不能替代焊缝强度与气密验证。问:3 秒节拍能否换算成每小时 1200 件?