微流控芯片与试剂卡激光焊接专题解决方案
 首页
微流控芯片与试剂卡激光焊接专题解决方案
微流控芯片的封合,是"在毫米级器件上做微米级密封"。芯片里有几十微米深的通道、几百微米宽的腔室,焊接时任何一点熔融物被挤进通道,就会堵塞流路或改变毛细特性。这让封合工艺的容错空间极小。
一、微流控封合的三条底线
底线
具体含义
检测方法
通道不堵
熔体不得进入通道
流量/毛细测试
气密
通道间及对外不渗漏
染料渗透、压力衰减
表面性质不变
通道内壁亲疏水不被改变
接触角测量
第三条最微妙:激光的热影响会改变塑料表面的极性基团,导致接触角变化,进而改变毛细驱动流速。对流式芯片,这种变化可能让液体流动时间偏差 20% 以上。
二、材料选择与配对
材料
透明性
焊接适配
特点
PMMA
高
好
常用,易加工
COC/COP
高
好
低荧光,适合光学检测
PC
高
好
耐温好
PS
高
较好
成本低,脆
环烯烃 + 黑环烯烃
可配对
好
上透下吸组合
COC/COP 是近年微流控的主流材料:紫外透过好、自发荧光低,适合荧光检测。它的焊接特性与 PMMA 接近,但更脆。
三、熔体怎么才能不进通道
手段
原理
效果
通道边缘留缓冲区
给熔体溢出的空间
有效
降低能量
减少熔体量
有效,但需保密封
提高焊接速度
缩短熔融时间
有效
结构设计止流槽
物理阻挡熔体
最可靠
分段焊接
避免连续熔体推进
有效
"缓冲区"是最常用的设计手段:在通道两侧各留 0.2–0.5mm 的平区,熔体优先向缓冲区流动,而不是进通道。
四、光学检测对封合的要求
检测方式
对芯片的要求
封合影响
荧光检测
低自发荧光
材料选择,与焊接无关
吸光检测
光程一致
通道深度均匀
显微成像
底面平整
焊接变形影响
底面平整度是共性问题:芯片底面是光学面,焊接热引起的变形会让成像失焦。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
PMMA 微流控芯片
PMMA + 黑 PMMA
轮廓透射焊
通道不堵
案例 B
COC 试剂卡
COC + 黑 COC
低能量焊
低荧光
案例 C
POCT 检测卡
PC 配对
分段焊
气密
案例 D
微流控芯片盖片
COP
环形焊
接触角不变
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
PMMA 芯片焊接
10–40 mm/s
低能量防堵
COC 芯片焊接
10–35 mm/s
脆性,防裂
适用厚度
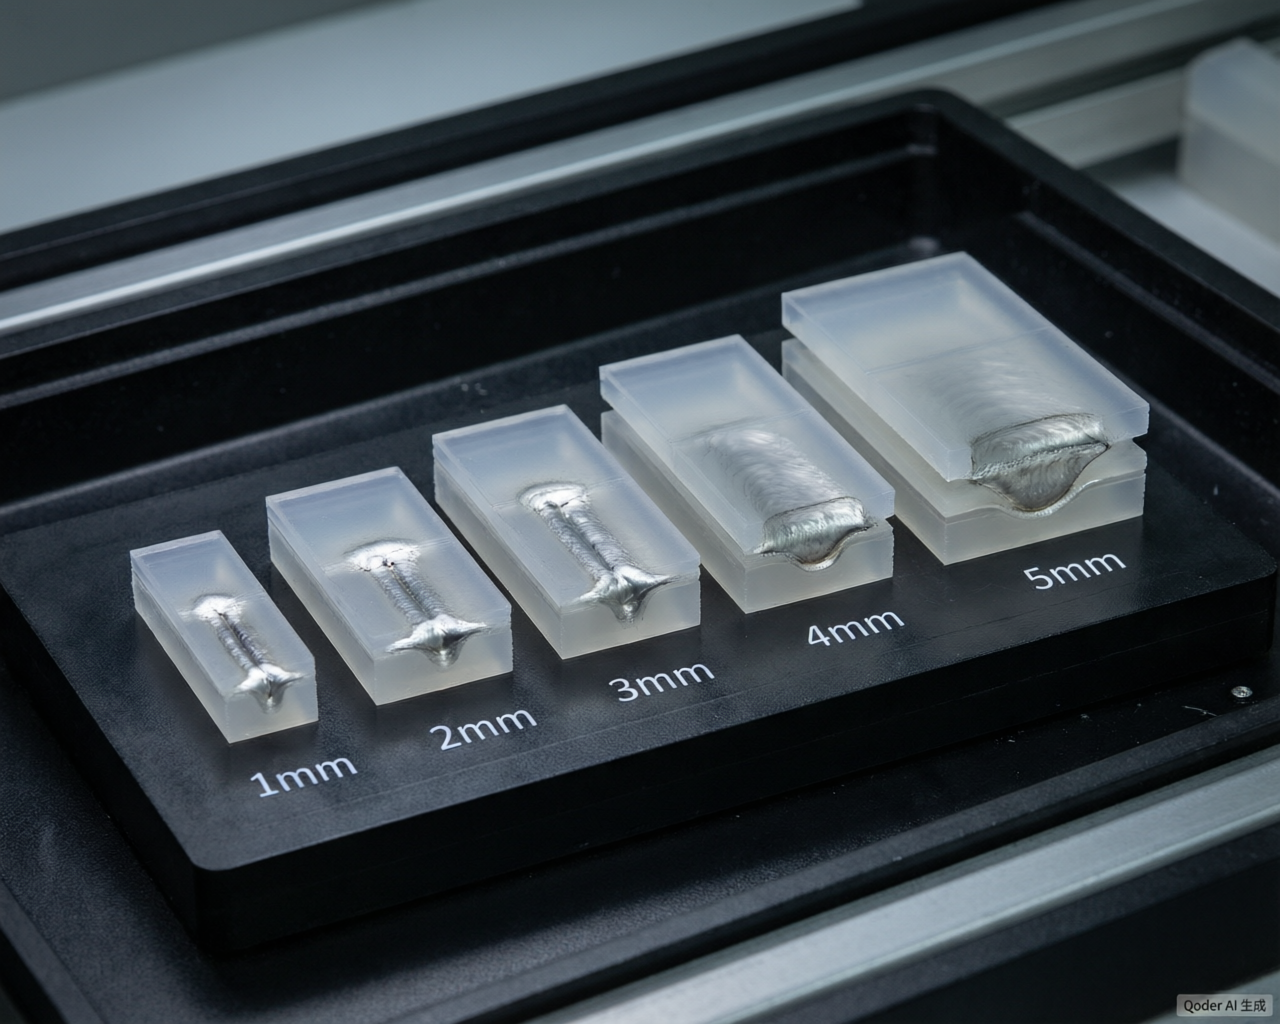
0.5–3.0 mm
盖片常 0.5–1mm
夹持压力
0.1–0.3 MPa
低压防变形
通道缓冲区
0.2–0.5 mm
结构设计
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、验证怎么做
验证
方法
关注
通道通畅
注射染料观察
无堵塞、无滞留
气密
压力衰减
无渗漏
毛细性能
流动时间测量
与设计值偏差小
接触角
接触角仪
焊接前后变化小
变形
轮廓仪
底面平整度
"毛细性能"是最能反映实际问题的指标:通道如果被部分堵塞,流动时间会明显变长,比单纯观察是否堵塞更灵敏。
八、常见问题
问:芯片焊完通道里有白色残留,是什么?
可能是熔体被挤入通道后凝固,也可能是材料气化后的凝华物。前者要靠结构设计(缓冲区)解决,后者要靠降低能量。
问:焊接后液体流动变慢,是通道堵了吗?
不一定。也可能是接触角变化导致毛细力下降。先测接触角,再测通道尺寸,两者可区分。
问:COC 芯片焊接后开裂,怎么避免?
COC 脆性较大。降低热输入、延长冷却、避免焊后立即取件,能明显减少开裂。
九、小结
微流控封合的难点在"密封但不侵入"。帝耐激光可提供从结构建议、参数打样到验证方案的支持。

微通道最怕溢料,这正是激光优于超声的地方
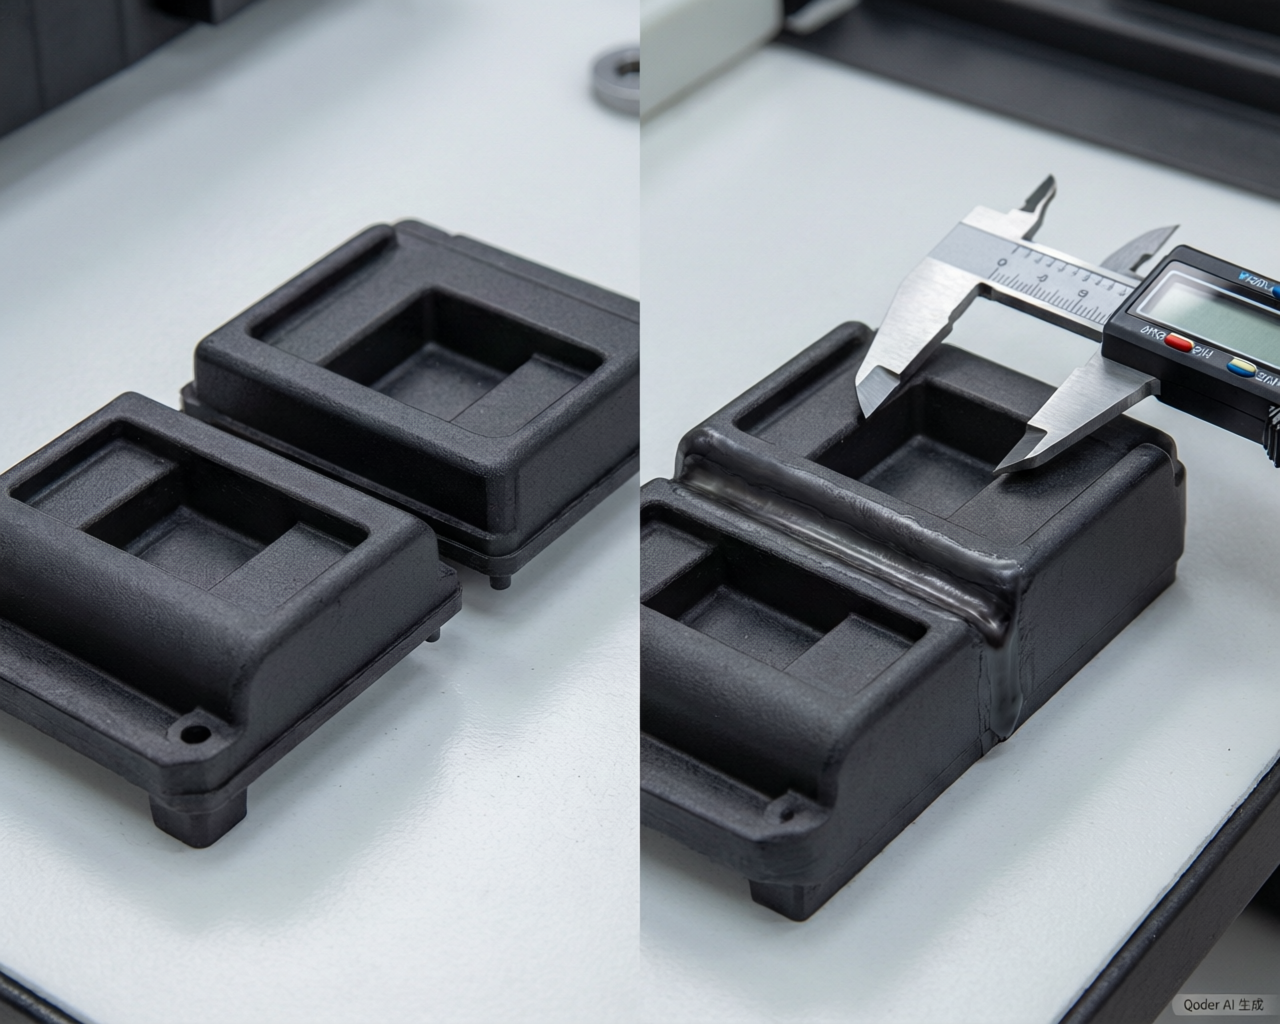
微流控芯片和试剂卡内部是极细的流道,任何溢料都可能把通道堵住或改变流阻。超声波焊接的熔融物容易溢入流道,黏胶则有溢胶风险,激光透射焊因为只在界面局部熔化,几乎不产生溢料,是这个场景里更合适的选择。材料多为 PMMA、COC、PC,还要注意有一部分芯片表面做了亲疏水涂层,焊接热不能破坏涂层功能。
常见问题
Q1:「微通道最怕溢料,这正是激光优于超声的地方」这块,实际要注意什么? 微流控芯片和试剂卡内部是极细的流道,任何溢料都可能把通道堵住或改变流阻。超声波焊接的熔融物容易溢入流道,黏胶则有溢胶风险,激光透射焊因为只在界面局部熔化,几乎不产生溢料,是这个场景里更合适的选择。材料多为 PMMA、COC、PC,还要注意有一部分芯片表面做了亲疏水涂层,焊接热不能破坏涂层功能。
Q2:微流控芯片与试剂卡激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q3:微流控芯片与试剂卡激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。