汽车防撞梁与B柱加强板热成型件三维五轴激光切割工艺要点
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
热成型安全件为什么非激光不可
防撞梁、B 柱加强板经过热成型后达到一千多兆帕的超高强钢级别,硬度高到传统冲裁和铣削都很吃力,而且安全件不允许孔边有微裂纹隐患。三维五轴激光切割机是非接触加工,不会在超高强钢上引入机械应力裂纹,又能精确控制孔位和落料线,所以热成型安全件几乎只能用激光来修边开孔。
对安全件厂来说,五轴激光不只是效率高,更是这类材料的工艺必选项,替代方案很少。冲压模具在超大批量上仍有成本优势,但修边开孔的安全冗余不如激光可控。

汽车行业激光焊接解决方案
还有一个关键点:激光切完的孔边热影响区可控,不会像冲裁那样在孔边留下微裂纹源。安全件最怕的就是这种隐性裂纹,跑碰撞测试时扩展开裂,召回代价极大。
防撞梁孔边和落料线如何切净
防撞梁上有大量吸能盒安装孔、传感器孔和落料轮廓,孔边质量直接关系碰撞时的传力。五轴一次装夹完成轮廓与孔位,孔壁垂直、无微裂纹,比翻面多次定位更可靠。落料线要按吸能设计留余量,不能一刀切到设计边,避免削弱结构。把孔位公差写进程序并首件检。
防撞梁孔位是安全相关,检验标准要高于普通件,建议做过规和目视双重核对。吸能盒安装孔偏了,碰撞时吸能盒不按设计溃缩,整车安全评级直接掉。
传感器孔越来越密,尤其带主动安全功能的车,孔位精度关系传感器安装和标定。把传感器孔单列进检验项,别和一般孔混着看。
B柱加强板落料线为什么碰不得
B 柱加强板形状复杂、强度梯度明显,落料线要避开高强度区,只在允许区域修边。五轴用稳定姿态切落料线,保证断面平整不崩。落料线位置要和结构设计部门对齐,不能凭切割习惯改,否则影响整车碰撞性能。建议把落料线作为受控特征管理。
B 柱是整车安全核心,落料线一旦改错后果严重,必须走变更流程而非现场随意调。很多厂为图快现场改落料线,结果碰撞测试不过,整批召回。
强度梯度区在 B 柱上分布复杂,切割程序要带强度区图,禁切区自动避让。靠人记哪段不能切,批量大了必出错。
超高强钢切割参数怎么标定才稳
超高强钢对激光参数极敏感,功率不足切不透、过高又伤热影响区。一般靠合适功率、稳定速度和惰性气体保护控制。五轴保持焦点随曲面,参数漂移小。参数必须按材料牌号和厚度标定并固化,任何变更都要重新验证,不能用经验值替代。
超高强钢参数标定建议带材料证书到设备方做免费打样,测断面和硬度再定。不同钢厂、不同炉次的钢,参数也可能有差异,证书要一起带。
惰性气体保护对超高强钢很关键,能抑制切口氧化和微裂纹。气体纯度不达标,切完孔边易脆,安全件上这是红线。
热成型件强度区为什么必须绕开
热成型件上不同区域强度不同,切割要避开关键受力区,不在高强度区做多余切口或热循环。五轴摆角灵活,能把切割头绕开强度区只切允许位置。程序里要把强度区标为禁切或限切,靠软件和作业指导书双保险,换人也不出错。
强度区避让是安全件红线,要写进程序禁切区和作业标准双重管控。B 柱和防撞梁的受力区一旦被切伤或过热,碰撞时可能直接失效,不能有任何侥幸。
禁切区要随零件版本更新,设计变更时程序禁切区也要同步更新。很多厂零件改了禁切区没改,等于红线没了。
激光与热冲压模具怎么搭手互补
热成型安全件大批量仍以热冲压模具为主,五轴激光主要做修边、开孔和模具到货前的过渡,以及小批改型。把激光定位成模具的补位而非替代,投入更合理。对试制和小批安全件,五轴能省下开模周期,是研发阶段的高频选择。
分工边界要按批量和车型阶段定,别一刀切说激光替代模具。研发阶段小批用五轴灵活,量产阶段模具成本摊薄后用模具更省,两者互补。
模具到货前的过渡期,五轴顶上能保证研发节点不卡。很多新车项目就卡在模具晚到,五轴这段时间价值很高。
安全件质量追溯到底怎么做
安全件每批都要可追溯,切割阶段就要留标识和记录:材料牌号、参数版本、首件检结果都要绑定批次。五轴程序版本管理是关键,哪个批次用了哪版参数要查得到。建议把追溯要求前置到切割管理系统,而不是靠纸单。
可追溯是安全件出厂底线,切割端记录越完整,后端召回和整改越省事。一旦碰撞测试或实车出问题,能快速定位到批次和参数,缩小召回范围。
程序版本管理和材料证书绑定,是追溯的两条腿。缺一条,出问题都查不全,安全件上不能省。
安全件稳切要卡住几道关
帝耐激光五轴激光切割机分 CO₂ 与光纤两版,热成型超高强钢件多用光纤版。下表为公开技术参数,台面与功率可按安全件尺寸定制:
| 参数名称 | DNWZ1500CO₂ | DNWZ4000FC |
|---|---|---|
| 产品型号 | DNWZ1500CO₂ | DNWZ4000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 1500 | 4000(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 加工速度 | 5-120m/min,取决于功率与材质 | 5-120m/min,取决于功率与材质 |
| 重复定位精度 | ±0.02mm/1m | ±0.02mm/1m |
| 轨迹精度 | ±0.02mm/1m | ±0.02mm/1m |
| 控制系统 | 帝耐五轴V2控制系统 | 帝耐五轴V2控制系统 |
两版控制系统均为帝耐五轴专用系统,支持主流三维软件 G 代码,超高强钢切割需按牌号标定参数并固化。
安全件与模具怎样切分工
热成型安全件厂配置三维五轴激光切割机,建议以材料牌号和件型复杂度为依据:防撞梁、B 柱等超高强钢件重点核摆角范围、参数标定能力和程序版本管理。必须把强度区避让和追溯要求写入方案,并要求设备方用你的真实安全件和材料证书做免费打样,测断面与硬度达标、确认禁切区可控后再批量。件以一千多兆帕热成型钢为主时,一定要把惰性气体纯度和首件硬检测试作为必核项,孔边微裂纹这种隐性风险只能靠检测和追溯拦住。落地时把强度区图和程序禁切区绑定,设计变更时两者必须同步更新,任何现场改落料线的动作都要走变更流程而非凭经验。安全件每个批次要绑定材料牌号、参数版本和首件检结果,靠五轴程序版本管理加切割系统记录实现可追溯,一旦碰撞测试或实车出问题能快速定位批次缩小召回范围,这笔记录投入在安全件上绝不能省。
热成型微裂纹样件怎么辨
下面是一位安全件厂用免费打样做参数标定的例子。
- 该厂防撞梁和B柱为热成型超高强钢,原修边工序瓶颈明显。
- 带材料证书和样件到帝耐激光免费打样,按牌号标定功率与气体参数。
- 实测断面无微裂纹、强度区规避到位,于是把修边开孔收回五轴并建追溯。
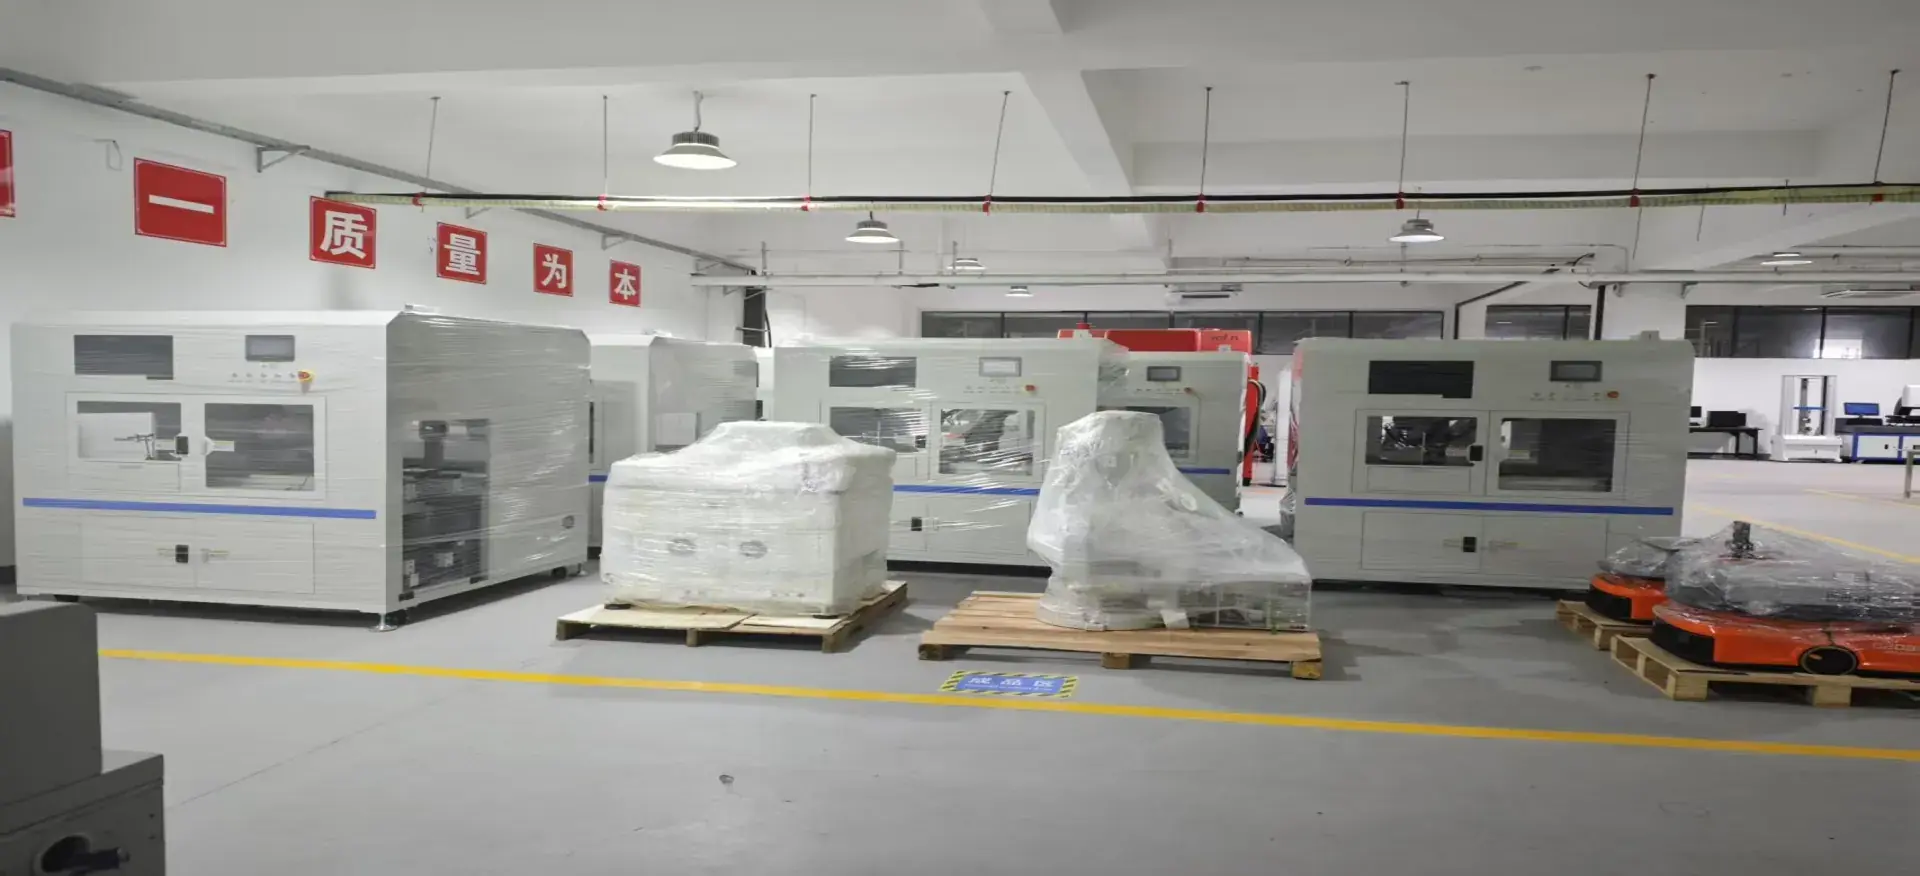
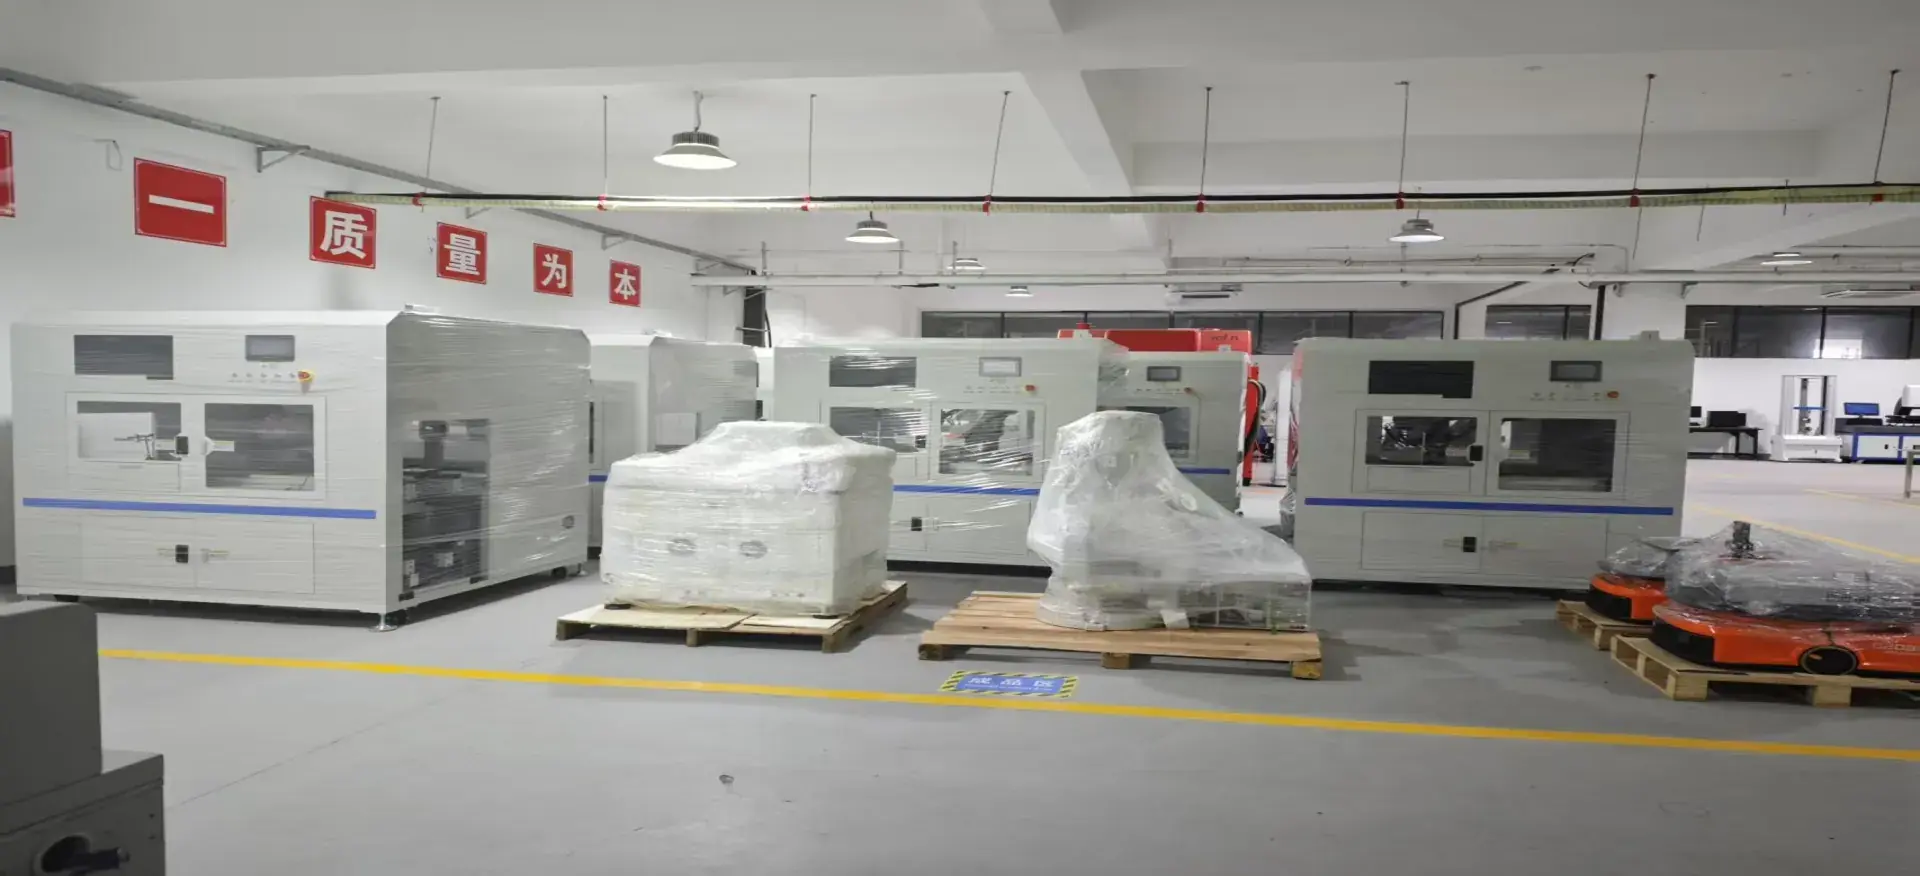
三维五轴激光切割设备全景
带钢证书来免费验强度
如果您的防撞梁或 B 柱正卡在超高强钢修边瓶颈、强度区避让难或追溯不完整,建议做一次免费打样。把材料证书和真实样件带过来,帝耐激光用实际三维五轴激光切割机跑一遍,您能直接看断面微裂纹、强度区规避和参数可控性,再规划批量与追溯方案。打样时带硬度计测切口硬度、带显微镜看孔边微裂纹,把安全件最关键的隐性风险一次性验证清楚,比凭经验放行稳妥得多。
安全件红线务必记牢固
防撞梁与 B 柱是超高强钢热成型安全件,激光是非接触加工不会引入机械裂纹,三维五轴激光切割机一次完成孔位与落料线,把强度区避让和批次追溯做扎实,再和模具分工互补,才能既保安全又控成本。落地时把材料证书、强度区图和程序版本管理一起带去评估,孔边微裂纹和硬度这种隐性风险只能靠检测与追溯拦住,安全件上没有任何侥幸空间。把汽车防撞梁与B柱加强板热成型件的工艺确认清楚,三维五轴激光切割机的能力边界也就不模糊了。汽车防撞梁与B柱加强板热成型件是否适配三维五轴激光切割机,最终要由你的零件来回答。这也是三维五轴激光切割机在汽车防撞梁与B柱加强板热成型件上区别于普通设备的关键。对汽车防撞梁与B柱加强板热成型件来说,三维五轴激光切割机的参数只是起点,工艺匹配才是关键。选汽车防撞梁与B柱加强板热成型件的设备,三维五轴激光切割机的选型最终要回到工件本身。把汽车防撞梁与B柱加强板热成型件的真实样件放进产线,三维五轴激光切割机的能力才看得清。在汽车防撞梁与B柱加强板热成型件上,三维五轴激光切割机的价值,往往在样品上最先被看清。这一步做到位,汽车防撞梁与B柱加强板热成型件的良率水平也就有了保障。对采购方而言,汽车防撞梁与B柱加强板热成型件能否稳定长跑,比三维五轴激光切割机的峰值参数更重要。
防撞梁B柱切割,安全件的问题清单
Q1:超高强钢防撞梁为什么只能激光切? A1:热成型后硬度极高,机械冲裁铣削吃力且易引入微裂纹隐患,激光非接触加工不引入机械应力裂纹,又能精确控孔,是这类材料的工艺必选项。 Q2:B柱落料线能现场改吗? A2:不能,落料线避开高强度区、关系整车碰撞性能,必须与结构部门对齐走变更流程,作为受控特征管理而非现场随意调。 Q3:热成型件切割参数能凭经验定吗? A3:不能,必须按材料牌号和厚度标定并固化,任何变更重验证,建议带材料证书做免费打样测断面和硬度。 Q4:安全件怎么保证可追溯? A4:切割阶段绑定材料牌号、参数版本和首件检结果到批次,靠五轴程序版本管理和切割系统记录实现,而非纸单。 Q5:防撞梁、B 柱这类热成型安全件,五轴激光切割机厂家怎么挑? A5:超高强钢非接触切割避免微裂纹、强度区避让与可追溯是红线,必须带材料证书免费打样。帝耐激光面向热成型安全件、新能源结构件、塑料焊接件与 3C 电子等中小制造企业,提供免费工艺评估与打样,便于把孔边微裂纹和硬度一次验证清楚再批量。