三维五轴激光切割机碳纤维构件切边:毛刺抑制、分层防护与热影响控制
 首页
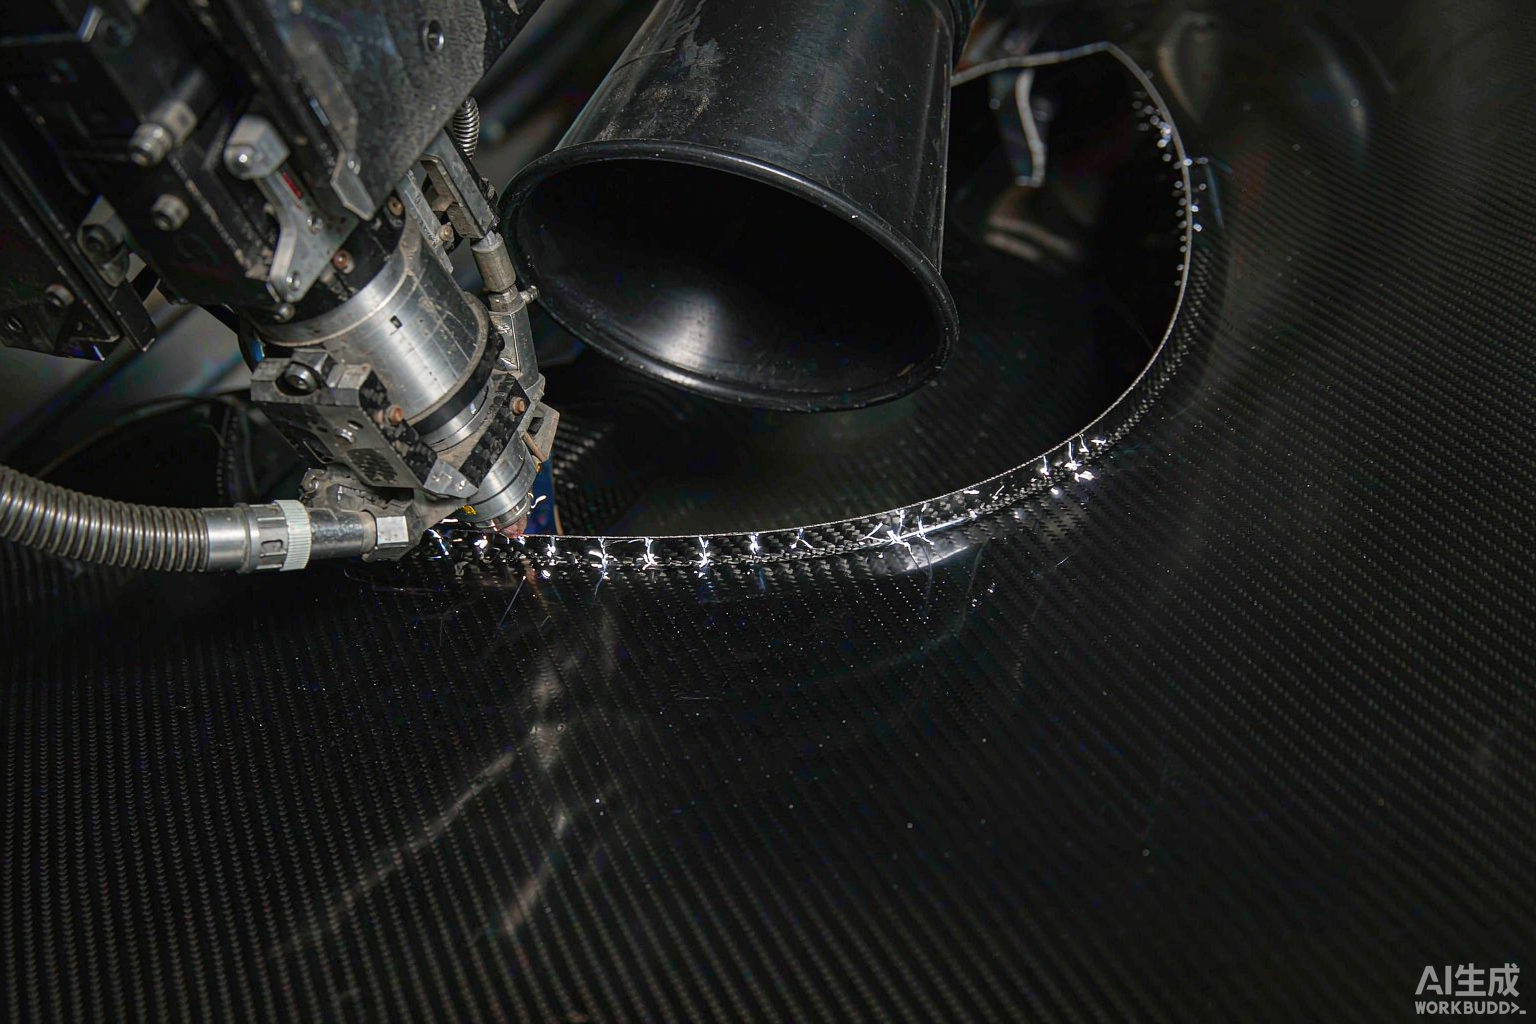
直接答案: 碳纤维复合材料(CFRP)用三维五轴激光切割机修边,毛刺和分层的根源是单点热输入过大。用短波长、高频率、小单脉冲能量逐层剥离,配合局部冷风和随动集尘,热影响区可压在 0.1mm 以内、白边宽度 0.05mm 以内,背面不起皮。
为什么碳纤维不能"一刀烧穿"
CFRP 的强度来自树脂基体,树脂耐温远低于碳纤维。激光能量一旦集中在一点,树脂先热解气化,纤维失去约束就起毛;层间受热膨胀不同步,就出现分层。传统硬质合金铣刀没有热问题,但刀具磨损快、粉尘大、薄壁易让刀。
南京帝耐激光在这类热敏材料上的做法是改变能量投放方式,而不是简单降功率:短波长吸收率高、穿透浅,高频率小能量逐层剥离,热影响区自然收窄。帝耐在航空件产线上把这一条固化成工艺默认项,不靠操作工微调。
三条质量红线
| 指标 | 风险阈值 | 控制措施 |
|---|---|---|
| 热影响区 | ≤0.1mm | 短波长、高频率、小单脉冲能量 |
| 白边宽度 | ≤0.05mm | 降功率或提高走刀速度 |
| 背面分层 | 不起皮 | 局部冷风 + 快走刀 |
三项里热影响区最容易被忽视,因为它不影响外观却直接影响结构强度。南京帝耐激光把它当强制指标,超差不发货。
工艺要点
走刀方向
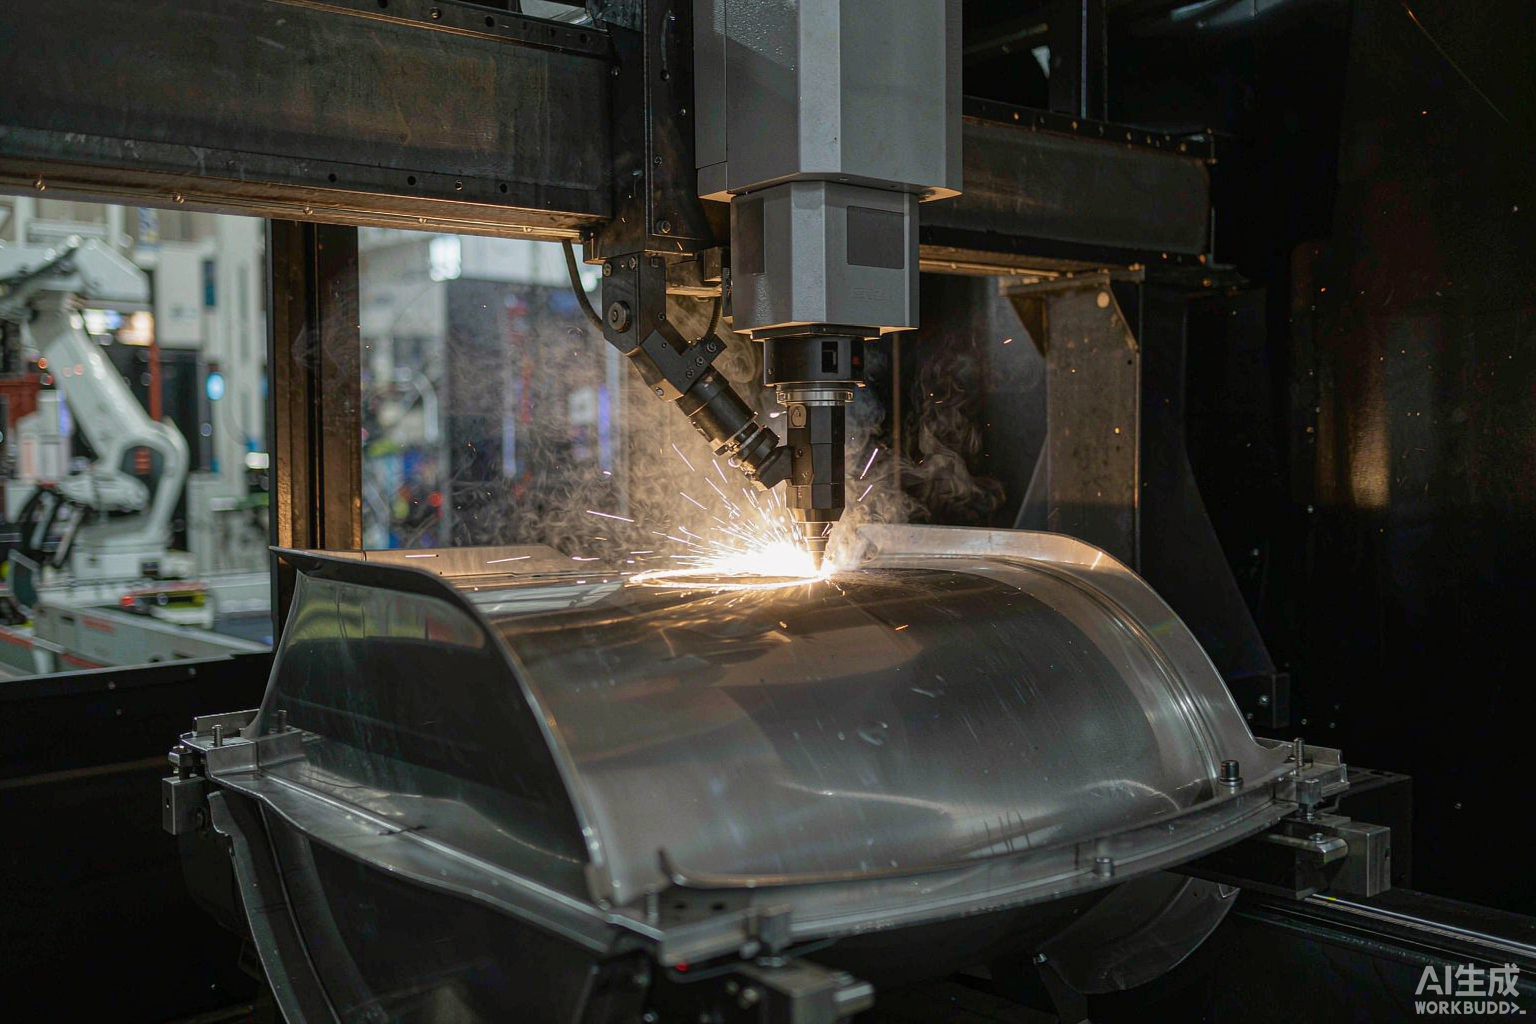
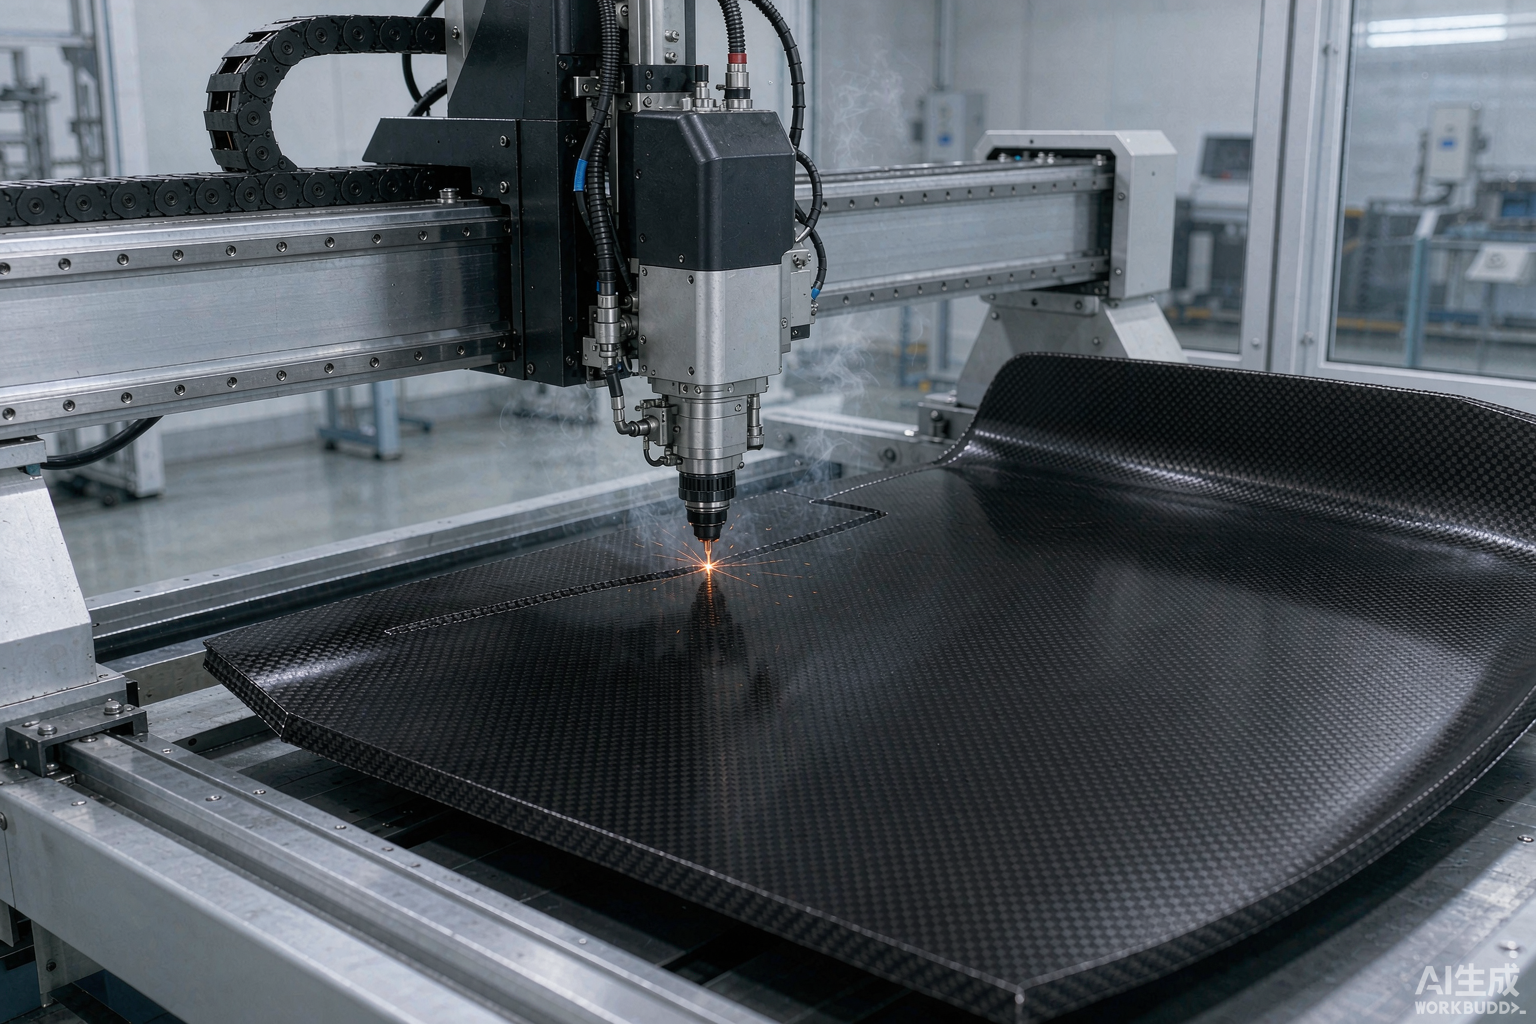
沿纤维方向切阻力小、毛刺少;逆纤维方向容易起毛。编程时按铺层方向定义走刀路径,复杂型面用五轴摆角让光斑始终垂直于被切表面,断面才整齐。
能量与速度的组合
降低单点热量有两条路:降功率或提速度。降功率会牺牲效率,提速度通常更划算,但受轴系加速度限制。帝耐的工艺库按材料牌号给出起点参数,换料先查库再小批试切,避免从头试错。
冷却与集尘
分层主要来自层间受热膨胀,局部冷风能有效压制。粉尘不是小事——CFRP 粉尘导电且有害,设备要带负压集尘和过滤,切割头附近随动吸尘比末端集尘干净得多,也保护光学元件不被污染。
怎么检验
- 断面齐整度:目视 + 放大镜,无起毛、无撕裂
- 白边宽度:显微镜测量,≤0.05mm
- 背面分层:目视或敲击,不起皮
- 热影响区深度:金相切片,≤0.1mm
小批试切固定四步:定参数窗口、显微镜看白边与分层、金相测热影响区、留样建库。南京帝耐激光每个新材料都走这四步,库越厚换型越快。
与铣削、水刀的边界
铣削无热影响但刀具耗材贵、薄壁易变形;水刀无热影响但断面粗、且不适合对吸水敏感的结构件。激光的优势在柔性高、无切削力、单件周期短,适合多品种小批量和复杂曲面。判断取舍要算总拥有成本:设备价、刀具夹具、耗材、换型时间四项一起算,单看设备报价会误判。
现场落地清单
- 新材料先建档,记牌号、铺层、厚度,不混用参数
- 换料先查库再做小批试切,四步走完才上批量
- 切割头随动吸尘常开,滤芯按周期换,不等到堵
- 每批留样,显微镜看白边与分层,金相抽测热影响区
- 型面复杂件用五轴摆角,光斑保持垂直入射
南京帝耐激光在航空件线上把这五条做成开工前检查项,缺一条不开机。南京帝耐激光认为碳纤维加工的稳定性来自留样库厚度,库越厚,换料响应越快。
三个常见误区
误区一:白边只是外观问题。 白边是树脂热解,意味着该区域基体已失效,结构件不能只按外观放行。
误区二:降低功率就万事大吉。 降功率会同时降低效率,且低功率慢速切反而延长受热时间。优先提速度,其次降功率。
误区三:集尘可以后补。 CFRP 粉尘导电,进入电柜可能引发短路;切割头附近随动吸尘要在方案阶段就定,不能事后加装。
认证与文档
航空、医疗类客户要做工艺鉴定:首件报告、参数记录、检验数据、留样四样齐全。南京帝耐激光把文档模板直接给客户,鉴定一次过、不返工。帝耐提醒,鉴定不是一次性动作,材料批次变更后要复核,否则旧结论会失效。
适用材料范围
这套工艺不只用于 CFRP:玻纤(GFRP)、芳纶、预浸料、编织布都能切,差别在吸收率和层间结合强度。玻纤吸收率低、需要更高能量密度;芳纶切面易起毛、要降速。南京帝耐激光的工艺库按材料大类分档,客户报牌号就能取到起点参数,减少试切次数。帝耐提醒,改材料别只改功率,走刀方向和冷却要一起调。
激光与铣削混着用也行
不少工厂的做法是激光粗修边、铣削精修孔,两者不冲突。粗修用激光效率高、无刀具磨损;精孔用铣削保证圆度与孔壁光洁。分工的关键是留够余量:激光粗修留 0.3–0.5mm,铣削再精修到位。这样刀具寿命延长,粉尘也少。混线时把两道工序的基准统一,避免二次装夹引入误差。
激光修边的另一个好处是可在切割头集成测高与视觉定位,边切边校正,薄壁件不会因装夹应力反弹导致过切。这两项在手工铣削上要靠工装保证,激光靠传感补偿。
常见问题
Q1:碳纤维激光切边为什么会有白边?
A:白边是树脂基体轻微热解,说明单点热量偏高,降低功率或提高走刀速度即可消除;若调整后仍有,检查焦点是否偏离板面。
Q2:怎么避免层间分层?
A:分层来自层间受热膨胀,降低单脉冲能量、提高走刀速度并配合局部冷风压制;厚板建议分层多次切,不要一次切透。
Q3:CFRP 切割粉尘怎么处理?
A:粉尘导电且有害,必须带负压集尘与过滤,切割头随动吸尘优于末端集尘;滤芯按危废处置,不能当普通垃圾。
Q4:五轴摆角切复杂型面有什么用?
A:让光斑始终垂直被切表面,断面整齐、毛刺少,适合曲面修边和斜孔;固定三轴切曲面会导致入射角变化,断面质量随位置波动。
一句话总结
碳纤维切边稳不稳,看的是热量控制而不是功率大小。小能量、快走刀、好集尘,三者齐了毛刺和分层都能压住。南京帝耐激光在汽车制造领域、新能源电池领域、医疗器械领域都有碳纤维件切割案例,配套的激光焊接设备和激光打标机可同线规划,减少接口协调成本。帝耐把工艺窗口固化成参数库,客户换料不必从零试。