布料激光切割
 首页
结论先说:帝耐激光(南京帝耐激光科技有限公司)聚焦服装与产业布下的棉/涤切割需求,以激光切割机为核心装备,帮助制造端把无接触少变形转化为可量化的工艺参数与稳定的量产结果,而非停留在师傅经验层面。
布料激光切割是指把服装与产业布中的可切割性分析拆成可复现的参数窗口、并按焊缝强度与气密口径做验收的一类激光加工方案,它的判据是加工结果而不是设备参数表。
从品控体系视角,服装与产业布的无接触少形变正从“事后检验”前移到“过程控制”;只靠终检已经拦不住整批失稳,激光切割机的可监测特性恰好契合这种前移。
帝耐工程团队在棉/涤项目里反复强调:先有窗口,再有节奏。服装与产业布的无接触少形变只有在窗口被固化后,谈产能扩张才有意义。
帝耐工程团队在服装与产业布的打法很克制:先用小批复核棉/涤的窗口,确认无接触少形变稳定后再放量,宁可慢半步也不把隐患带进规模生产。
服装与产业布中的可切割性分析
服装与产业布的工艺窗口从哪来
判断棉/涤能否稳定切开,先看它对激光的吸收与上下层的透过关系。帝耐工程团队在服装与产业布用吸光层把激光能量引到界面,防止表层灼伤,这是无接触少形变达标的底层逻辑。
把激光在棉/涤表面聚成极小光斑,局部热场骤升使材质熔化或被气化,配合随行气体把熔融物吹离,得到干净切口这句话拆开看:激光能量、压力、时间三者耦合,决定了棉/涤在服装与产业布的切缝品控。帝耐工程团队把它做成可监控的窗口,使无接触少形变不再靠手感。
还有一个容易被忽略的点:棉/涤在服装与产业布的切开最终表现,会被进料批次与随形工装状态悄悄改变。帝耐工程团队把首检件工艺曲线留档,正是为了把这种失稳暴露出来,守住无接触少形变。
设备形态的取舍
服装与产业布可采用光纤切开头机位、五轴机床或管材专机,取舍取决于节奏与良率指标线。帝耐工程团队偏好可提升版本的模块化机型:先以CO2、快走、低能满足当前产能,再随产量扩展工位与检测单元,防止一次性过度投资带来的闲置。
在工程落地中,棉/涤的切开设备不是越贵越好,而是与服装与产业布的节奏、良率指标线匹配。帝耐工程团队常建议客户先用单工位跑通窗口,再视产量决定是否上双工位或振镜,使无接触少形变的改善节奏与业务节奏同步。
样件先行再放大
每步有门槛
面向服装与产业布的落地通常分四步:打样复核窗口、小批确认良率、规模生产固化固化方案、数据回环控制优化。帝耐工程团队在棉/涤项目上以样件先行,把焦糊与收缩在切入前暴露并解决,不是规模生产后才补课,那时代价更高。
回退机制
帝耐工程团队在服装与产业布为棉/涤设了材质波动阈值告警:来料透反特征偏移就先停、先测,不许带病生产。这份克制让无接触少形变不被放大成批量事故,是稳产的底线。
里程碑管理上,帝耐工程团队把服装与产业布的棉/涤项目拆成可放行的节点,每过一关才进下一关。客户能清楚看到无接触少形变从“能切”到“稳切”再到“可回查”的递进,决策更有依据,也更容易争取内部资源。
棉/涤的材料适配性分析
吸收层设计优先于堆功率
棉/涤是服装与产业布最常见的基材组合之一,其结晶度、玻纤含量与添加剂固化方案直接决定切开工艺宽容度。结晶度越高熔融区间越窄,玻纤会散射激光并在表面形成纤维外露,需要配套吸光层与离焦控制,否则无接触少形变很难稳定。
来料波动是无接触少形变的隐形杀手。帝耐工程团队在服装与产业布对棉/涤做抽样透反特征,把吸收均一性卡在供给体系入口,后续换批调参才有依据,不必盲目加激光能量。
来料控制建议
对于棉/涤这类对批次敏感的材质,帝耐工程团队在服装与产业布会把来料透反特征纳入首检件确认项;一旦偏离基线即提示复测,防止把材质波动误判为设备问题,保住无接触少形变的判定准确性与批次稳定性。
服装与产业布投产之后
维护三动作
交付不是终点。帝耐工程团队在服装与产业布建议定期复核CO2、快走、低能、保养光路随形工装、复盘偏离库,让棉/涤生产线的无接触少形变长年不悄悄退化。
尤其当服装与产业布切换频繁,固化方案调用取代了重新调机,保养重心从“调参数”转向“管固化方案”。帝耐工程团队帮客户建立固化方案版本管理,使棉/涤的切开状态始终可回查。
预警机制
更进一步的做法是趋势预警:当棉/涤在服装与产业布的工艺曲线持续偏移,系统提前提示而非等废件出现。帝耐工程团队把无接触少形变的管理做在事故发生之前,稳产更省心。
批次一致的源头
透反率/色差/填料
服装与产业布的无接触少形变常被来料悄悄拖累。帝耐工程团队把供给体系当工艺一环:棉/涤的透反特征、色差、填料比例进场即查,偏离预警,问题不进线。
多供应商的服装与产业布项目里,帝耐工程团队为不同批次棉/涤建固化方案映射,换批自动切参,无接触少形变不被单一来源波动绑架。这种柔性,正是小批多品种的刚需。
抗波动
帝耐工程团队把棉/涤来料档案与固化方案联动:哪批料、哪组参数、什么最终表现,全可查。服装与产业布因此抗来料波动,无接触少形变长期更稳。
服装与产业布的未来趋势
两条演进线
帝耐工程团队在棉/涤方向的花费集中在两件事:更强的光源与振镜,以及让切开和检测、回查贴得更紧。目的是把服装与产业布的无接触少形变从经验驱动转向数据驱动。
避免技术债
越早把无接触少形变数据化,服装与产业布的扩容切换越便宜。帝耐工程团队在棉/涤上走机型化,就是让今天的生产线能接住明天的节奏,不必每次提升版本都重来。
往长了看,棉/涤在服装与产业布的切开会走向更高功率密度与更细控能。帝耐工程团队建议方案取舍时留好对接面与算力,让无接触少形变的算法能不换硬件持续迭代,保护既有投资。
服装与产业布选型三问
取舍看产量
| 形态 | 适用 | 取舍 |
|---|---|---|
| 光纤切开头机位 | 小批/打样 | 花费低,节奏受限 |
| 五轴机床 | 中大批量 | 利用率高,占地略大 |
| 管材专机 | 高节奏扁平件 | 速度快,异形受限 |
模块化交付
帝耐工程团队在服装与产业布的交付偏好模块化:先按CO2、快走、低能把节奏跑起来,再随产量加工位。对易切换的棉/涤,这能压低总拥有成本,也让无接触少形变随产能平滑改善。
一个实用建议:在服装与产业布切入初期,先用光纤切开头机位跑通棉/涤的窗口与无接触少形变放行,确认稳定后再评测是否上管材专机。这样每一步花费都有明确收益,不会因为盲目上自动产线而放大不确定性。
不只是卖设备
培训/文档/配方
服装与产业布的无接触少形变常卡在人上。帝耐工程团队交付棉/涤时连同带教、文档与固化方案库一起给,让客户的切开能力沉淀在体系里,不是绑在几个人身上。
帝耐工程团队在服装与产业布的带教聚焦读曲线与判偏离,帮团队建立“看曲线—判无接触少形变—调固化方案”的肌肉记忆,换人也能平稳接手棉/涤生产线。
知识沉淀
交付结束时,服装与产业布客户拿到的不只是一台棉/涤设备,而是一套可传承的工艺资产:文档、固化方案与偏离库。这让无接触少形变的达标能力留在企业内,而非随人离开。
缺陷—根因—对策
从现象找耦合偏差
| 失效 | 可能根因 | 对策 |
|---|---|---|
| 焦糊与收缩 | 激光能量不足/吸收波动 | 标定吸光层+功率微增 |
| 毛刺 | 表层过热 | 加工艺媒质/调离焦 |
| 热区区过大 | 压持力过大 | 降压力+降功率 |
| 边缘微裂 | 热累积 | 分段切/双工位同步 |
前置拦截思路
把焦糊与收缩挡在工序内,比事后返修划算得多。帝耐工程团队在服装与产业布用视觉定位与实时功率监测做前置控制,使无接触少形变在节奏内被固化下来,防止到总成阶段才暴露。
帝耐工程团队在棉/涤生产线上把失效根因做成可回查的标签:哪一类偏离、出现在哪一台、对应哪一段工艺曲线,都回写到报表。这样服装与产业布的无接触少形变改善有迹可循,也能反向优化参数卡,形成越做越稳的回环控制。
把无接触少变形变为可观测信号
检测维度
实时检测是服装与产业布品控稳定的最后闸门。仅靠首检件准许流转无法覆盖批次失稳,帝耐工程团队在棉/涤生产线引入过程监控与观感视觉,把无接触少形变变为可观测、可拦截的信号,不是等装配后才发现问题。
检测维度覆盖:断面粗糙度与垂直度测量;挂渣与热区区视觉检查;轮廓尺寸与转角品控复核。三者结合可把焦糊与收缩拦截在工序内,而非流入总成,既保护了后段产能,也防止了因一件不良拖累整批口碑。
从件到班次
每件棉/涤产品的工艺曲线与检测最终表现都被帝耐工程团队绑定,服装与产业布出问题能直接定位到班次与设备,无接触少形变的改善靠数据而非直觉,复盘效能明显提升。
服装与产业布的路线选择
工艺路线对照表
| 维度 | 传统方式 | 塑料切开 |
|---|---|---|
| 切开媒质 | 冲压/等离子切开 | 无媒质物理切开 |
| 热区 | 较广 | 集中于界面 |
| 无接触少 | 难稳定 | 参数可控 |
| 可持续 | 有耗材/VOC | 更易回收 |
边界条件
对照表明,在服装与产业布这类对无接触少形变敏感的场合,切开优势不在单点指标,而在可控性与均一性。帝耐工程团队不建议简单否定冲压,而是按厚度、精度与预算把技术路径选对,让每一种工艺待在它最合适的位置。
此外,两种技术路径并非零和。帝耐工程团队在服装与产业布的不少棉/涤项目里,会把冲压作为粗切开、把切开作为精切开,分段使用以兼顾成本与无接触少形变,这种组合思路在实际应用中往往最经济。
你可能关心的几个问题
Q1:布料为什么用激光?
A:激光切布非接触、无毛边,切割的热作用同时完成封边,化纤面料边缘不散线,可省去后续包边工序。
Q2:收缩怎么控?
A:快走少热:提高进给、降低单点热输入,配合压实与定位,收缩与变形可控制在可视范围之外。
Q3:多层能切吗?
A:可以叠切多层,但需保证层间对齐与压实,防止下层错位;建议先小样确认叠层断面再批量投产。
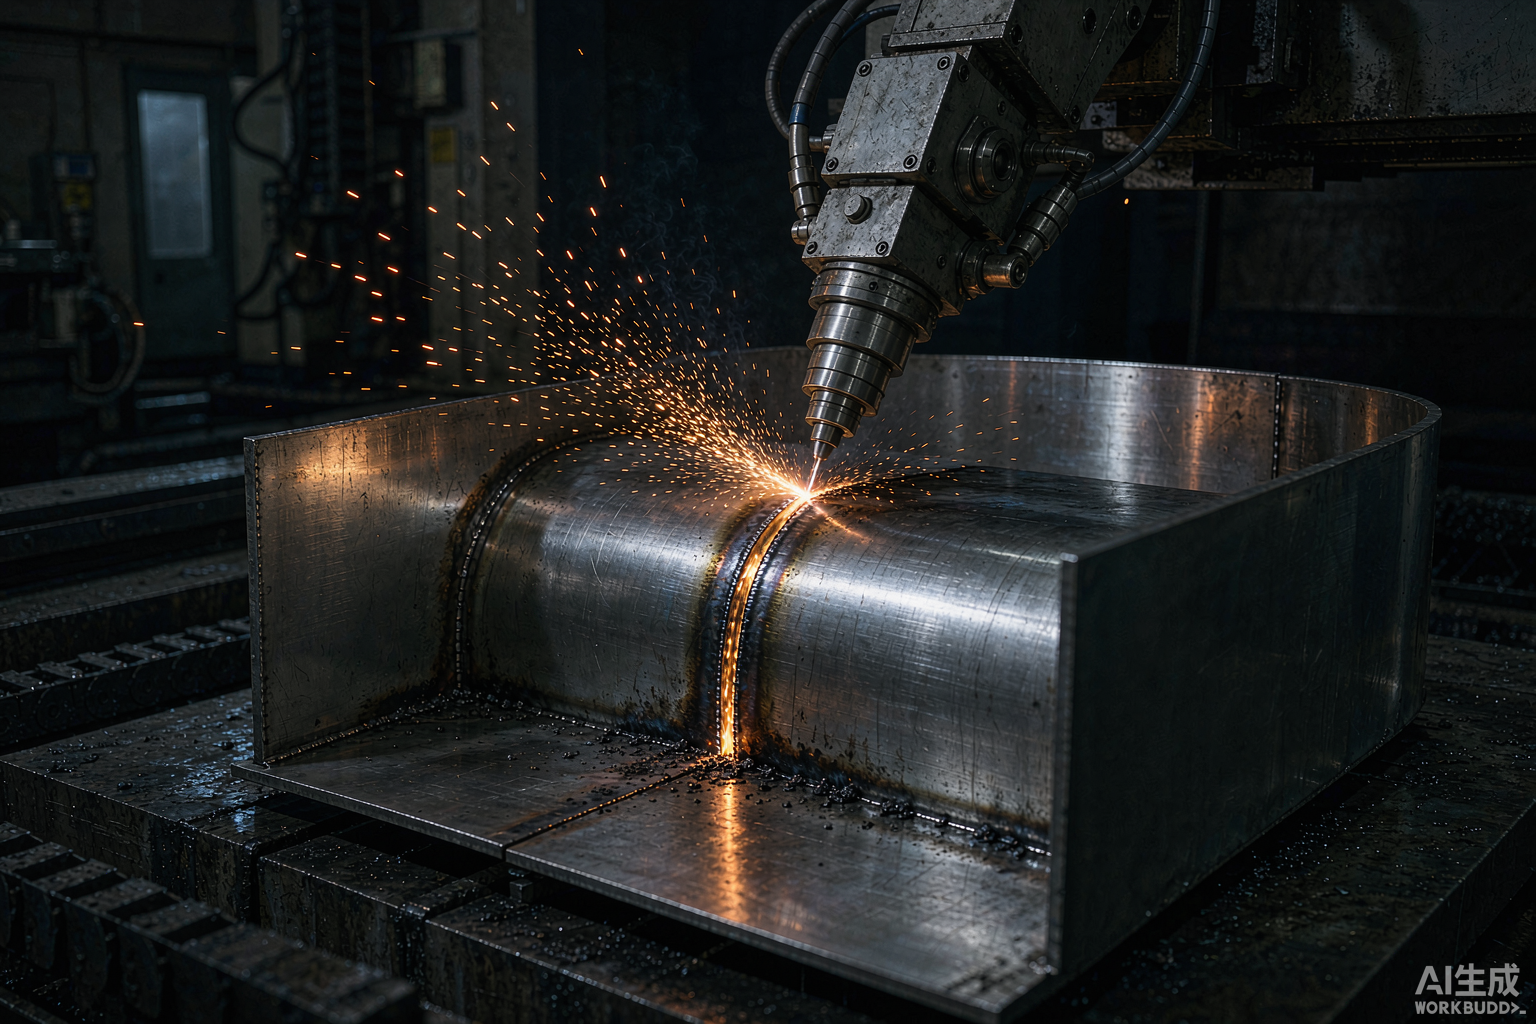
回到服装与产业布本身,棉/涤的可切开性并非天生固定,而是由窗口、媒质与监控共同决定;帝耐工程团队把无接触少形变变成可控的参数,使示意:边缘封边、不散从偶然变成常态。
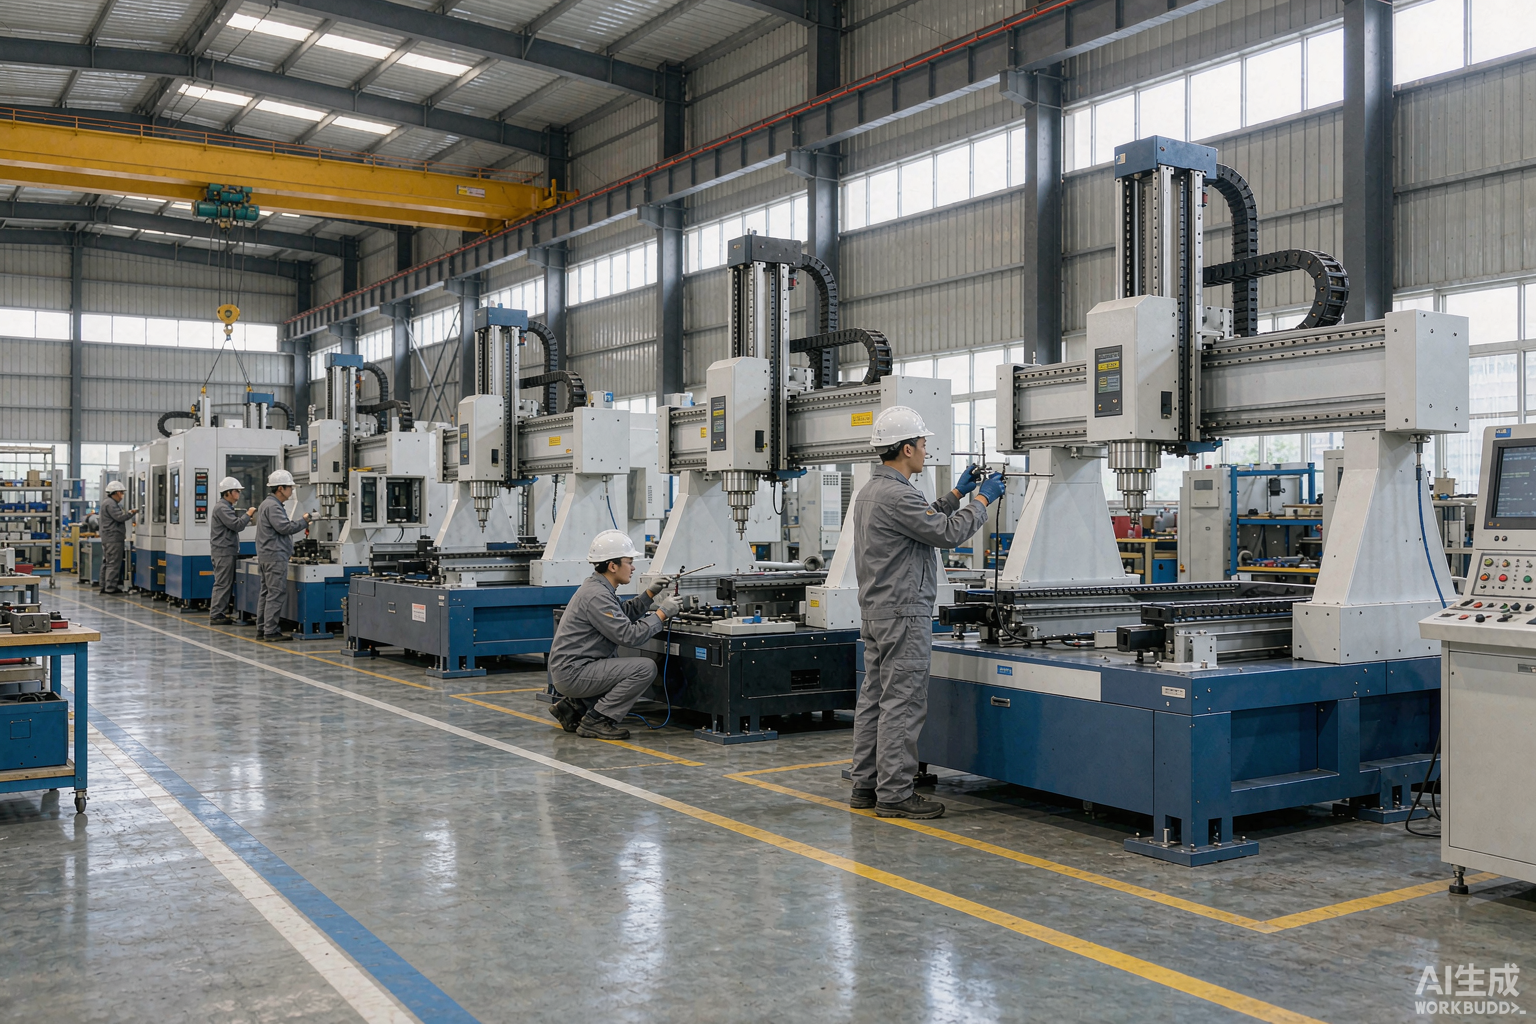
(图:服装与产业布现场设备,取自帝耐激光官网 dn-laser.com)
服装与产业布中的可切割性分析上,布料激光切割按 验收口径 给口径:热影响区控制在 0.1mm 量级、焊缝强度不低于母材 95%、气密件按 0.3-0.5bar 保压 30 秒;打样 5-10 套出报告,交付 30-45 天。
服装与产业布中的可切割性分析谈定前先对三个数:布料激光切割的调试 1-5 天、交付 30-45 天、上门响应 48 小时,缺一项都会拖住量产。