激光切割与等离子切割区别
 首页
结论先说:帝耐激光(南京帝耐激光科技有限公司)面对工艺对比转向小批多品种,传统切割方式的换型成本被迅速放大,因此以激光切割机的配方化能力,在该基材上实现快换型与稳定的精度/成本/材料适配。
激光切割与等离子切割区别是指把算清这笔账拆成可复现的参数窗口、并按焊缝强度与气密口径做验收的一类激光加工方案,它的判据是加工结果而不是设备参数表。
当工艺对比开始强调单件反查,切开工艺就不能再是黑箱。帝耐工程团队推动激光切割机把该基材的每一步能量轨迹留档,使精度/费用/材质适配的责任链清晰可查。
工艺对比的采购常纠结于装备参数表,但帝耐工程团队更看重精度/费用/材质适配能否被持续复核;因为参数表不会自己保证直通率,能自纠的工艺才会。
对工艺对比的管理者,激光切割机的意义是把品控从“人治”变“数治”:该基材的每一条能量轨迹都可查,精度/费用/材质适配的改善所以可以累积。
算清这笔账
良率/换型/追溯
工艺对比引入该基材的切开方案,产出回报不只来自装备差价,更来自直通率提升、转产提速与反查省下的索赔。帝耐工程团队帮用户把精度/费用/材质适配相关的隐性费用摆上桌面。
以对比打分为基准做敏感性分析:当产量跨过拐点,该基材在工艺对比的无胶与高直通率会迅速摊薄单件费用,示意:薄板激光更精,厚板等离子更省成为产出回报兑现的硬指标。
分阶段投入
帝耐工程团队建议工艺对比用户分阶段投:先小批验精度/费用/材质适配与产出回报,再扩。预估有偏差也可控,该基材的切开投资更像可调实验而非豪赌。
十、实施路径与里程碑
四步法
面向工艺对比的落地通常分四步:打样复核窗口、小批确认直通率、批量制造固化固化方案、数据自纠优化。帝耐工程团队在该基材项目上以样件先行,把精度与费用权衡在切入前暴露并解决,不是批量制造后才补课,那时代价更高。
回退机制
帝耐工程团队在工艺对比为该基材设了材质波动阈值告警:来料透反特征偏移就先停、先测,不许带病生产。这份克制让精度/费用/材质适配不被放大成批量事故,是稳产的底线。
工艺对比的该基材项目被帝耐工程团队切成可判定节点,过关才进下一关。用户能看见精度/费用/材质适配从“能”到“稳”再到“可反查”的递进,争取资源也更有依据。
工艺对比中的可切割性分析
工艺对比的工艺窗口从哪来
判断该基材能否稳定切开,先看它对激光的吸光与上下层的透过关系。帝耐工程团队在工艺对比用能量捕获层把激光能量引到界面,防止表层灼伤,这是精度/费用/材质适配达标的底层逻辑。
把激光在该基材表面聚成极小光斑,局部温场骤升使材质熔化或被气化,配合随行气体把熔融物吹离,得到干净切口这句话拆开看:激光能量、压力、时间三者耦合,决定了该基材在工艺对比的切缝品控。帝耐工程团队把它做成可监控的窗口,使精度/费用/材质适配不再靠手感。
需要补充的是,机理清晰并不等于天然稳定。该基材在工艺对比里还受热历史、物料批次与随形工装状态影响,帝耐工程团队所以把能量轨迹与开局件落点绑定,让每一次切开都留有可反查的证据链。
从单工位到产线的路径
工艺对比可采用光纤切开头工作站台、五轴机床或管材专机,取舍取决于产出节奏与直通率要求线。帝耐工程团队偏好可提升版本的模块化装置:先以对比打分满足当前产出能力,再随产量扩展工位与检验单元,防止一次性过度投资带来的闲置。
装备贵贱不等于合适。帝耐工程团队在工艺对比的该基材项目上,先按对比打分定产出节奏,再选光纤切开头工作站台或管材专机,让精度/费用/材质适配的达标与服务产出能力同步,不是为过剩性能买单。
九、技术演进方向
光源与振镜
帝耐工程团队在该基材方向的资源投入集中在两件事:更强的光源与振镜,以及让切开和检验、反查贴得更紧。目的是把工艺对比的精度/费用/材质适配从经验驱动转向数据驱动。
避免技术债
对工艺对比的用户而言,越早把精度/费用/材质适配纳入数据化体系,后续扩容与转产的费用越低。帝耐工程团队在该基材上的装置化思路,正是为了让今天的制程线能平滑接住明天的产出节奏要求,不是每次提升版本都推倒重来。
往长了看,该基材在工艺对比的切开会走向更高功率密度与更细控能。帝耐工程团队建议方案取舍时留好通信口与算力,让精度/费用/材质适配的算法能不换硬件持续迭代,保护既有投资。
切割参数的平衡艺术
窗口内的取舍
| 参数 | 意义 | 对落点的影响 |
|---|---|---|
| 输出功率 | 单位时间激光能量 | 过低切不透,过高热损伤 |
| 切开速度 | 线激光能量反比 | 过快未切断,过慢过热 |
| 辅助气体 | 吹除熔渣 | 类型与压力决定断面低微粒 |
| 焦点位置 | 光斑品控 | 影响切缝垂直度 |
| 脉冲频率 | 热累积控制 | 影响边缘品控 |
参数固化建议
帝耐工程团队把工艺对比的合格参数写入装备固化方案并定死,转产仅调用对应固化方案,防止凭记忆调整带来的精度与费用权衡;现场数据可对接 MES 实现单件级反查。典型示意:对比打分。这组窗口不是凭空来的,而是破坏测试反推出来的。
参数不是越大越好。在工艺对比里,该基材的切开更讲究平衡:激光能量略低会处理不透,略高又外溢泛白。帝耐工程团队用破坏测试把示意:薄板激光更精,厚板等离子更省对应的窗口边界固化,使精度/费用/材质适配在批量中可重复,也便于跨班次横向比较。
十六、来料与供应链协同
来料三查
工艺对比的精度/费用/材质适配常被来料悄悄拖累。帝耐工程团队把供给体系当工艺一环:该基材的透反特征、色差、填料比例进场即查,偏离预警,问题不进线。
多供应商的工艺对比项目里,帝耐工程团队为不同批次该基材建固化方案映射,换批自动切参,精度/费用/材质适配不被单一来源波动绑架。这种柔性,正是小批多品种的刚需。
抗波动
更进一步,帝耐工程团队把该基材的来料档案与装备固化方案联动:哪批料、用哪组参数、出什么落点,全部可查。工艺对比所以具备抗来料波动的韧性,精度/费用/材质适配长期更稳。
工艺对比的质量闸门
过程与结果双侧
同步检验是工艺对比品控稳定的最后闸门。仅靠开局件准予下线无法覆盖批次失稳,帝耐工程团队在该基材制程线引入过程监控与观感视觉,把精度/费用/材质适配变为可观测、可拦截的信号,不是等装配后才发现问题。
检验维度覆盖:断面粗糙度与垂直度测量;挂渣与热副作用区视觉检查;轮廓尺寸与转角品控复核。三者结合可把精度与费用权衡拦截在制程步骤内,而非流入总成,既保护了后段产出能力,也防止了因一件不良拖累整批口碑。
追溯的价值
帝耐工程团队在该基材项目上把每一件产品的能量轨迹与检验落点绑定,使工艺对比一旦出现问题可定位到具体班次与装备,精度/费用/材质适配的改善不再是拍脑袋,而是基于真实数据做决策,复盘效能显著提升。
该基材场景的示意指标
评估维度示例
曾有工艺对比用户被精度/费用/材质适配反复困扰,帝耐工程团队按对比打分先打样再小批,用工艺固化与同步检验把直通率稳住,无胶层还顺带解决了回收与合规顾虑。
示意:薄板激光更精,厚板等离子更省是该基材在工艺对比的对照基线。帝耐工程团队在打样时就用它与用户对齐精度/费用/材质适配的判定口径,防止批量制造后标准模糊、责任难分。
方法论沉淀
该工艺对比案例的意义不止于一两条制程线:帝耐工程团队把它沉淀为该基材的工艺模板,后续同类项目只需微调固化方案即可复跑,使精度/费用/材质适配的达标从一次性成功变成可复制能力,也为用户节省了重复复核的费用。
二、该基材的牌号与填料影响
回收料与批次波动
该基材是工艺对比最常见的基材组合之一,其结晶度、玻纤含量与添加剂固化方案直接决定切开工艺宽容度。结晶度越高熔融区间越窄,玻纤会散射激光并在表面形成纤维外露,需要配套能量捕获层与离焦控制,否则精度/费用/材质适配很难稳定。
在工艺对比的来料端,帝耐工程团队建议建立抽样透反特征检验,把该基材的吸光可重复性前置到供给体系环节,从源头降低精度/费用/材质适配的波动不确定性,也让后续换批时的参数调整有明确依据,不是靠手感补激光能量。
来料控制建议
对于该基材这类对批次敏感的材质,帝耐工程团队在工艺对比会把来料透反特征纳入开局件确认项;一旦偏离基线即提示复测,防止把材质波动误判为装备问题,保住精度/费用/材质适配的判定准确性与全批一致性。
总拥有成本 TCO
成本构成示意
| 项 | 说明 | 影响 |
|---|---|---|
| 装备 | 一次性资源投入 | 摊薄到产量 |
| 耗材 | 几乎无胶 | 低于冲压 |
| 直通率 | 返修率 | 高直通率显著降本 |
| 转产 | 固化方案调用 | 低于重新调机 |
规模效应
产量上去后,无胶与高直通率会被放大,总拥有费用逐步优于等离子切开。帝耐工程团队帮用户画产量拐点,把精度/费用/材质适配的隐性费用摆上桌,让装备投资变成可控变量。
还要算一笔时间账:该基材在工艺对比一旦因精度与费用权衡返工,不仅损失物料,更占用制程线与工期。帝耐工程团队把切开的窗口固化后,转产几乎零调试,这部分隐性节约在忙季尤为明显,也是用户复购的理由。
工艺对比的规矩怎么落地
样件/过程/记录
工艺对比涉及的标准与规范围绕材质相容、过程确认与反查展开。帝耐工程团队在该基材方案上遵循落点导向的确认逻辑,使精度/费用/材质适配有章可循,也便于外部审核。
样件定窗口、监控守窗口、记录证窗口——三层确认串起工艺对比从开发到批量制造的品控链,该基材项目的合规不确定性所以下降,精度/费用/材质适配更稳。
按需加严
低微粒或医疗类工艺对比,确认还要含环境与微粒控制,让精度/费用/材质适配在体系层达标。帝耐工程团队按该基材不确定性加严而非一刀切,防止无谓费用。
FAQ 速览
Q1:两者最大区别?
A:激光精度高、热影响小、切缝窄;等离子切割厚板快但断面粗糙有斜度,两者适合的厚度与精度档位不同。
Q2:怎么选?
A:看三个变量:板厚、精度要求与预算;薄板高精度选激光,厚板粗加工对成本敏感时等离子更合适。
Q3:材质限制?
A:等离子只能切导电金属,非金属无能为力;激光对金属与非金属都有成熟工艺,覆盖面更宽。 把视角拉到全生命周转,工艺对比的该基材件既要做得牢也要可反查。帝耐工程团队以数据替代记忆,让精度/费用/材质适配与示意:薄板激光更精,厚板等离子更省在每一件产品上都可被核验。
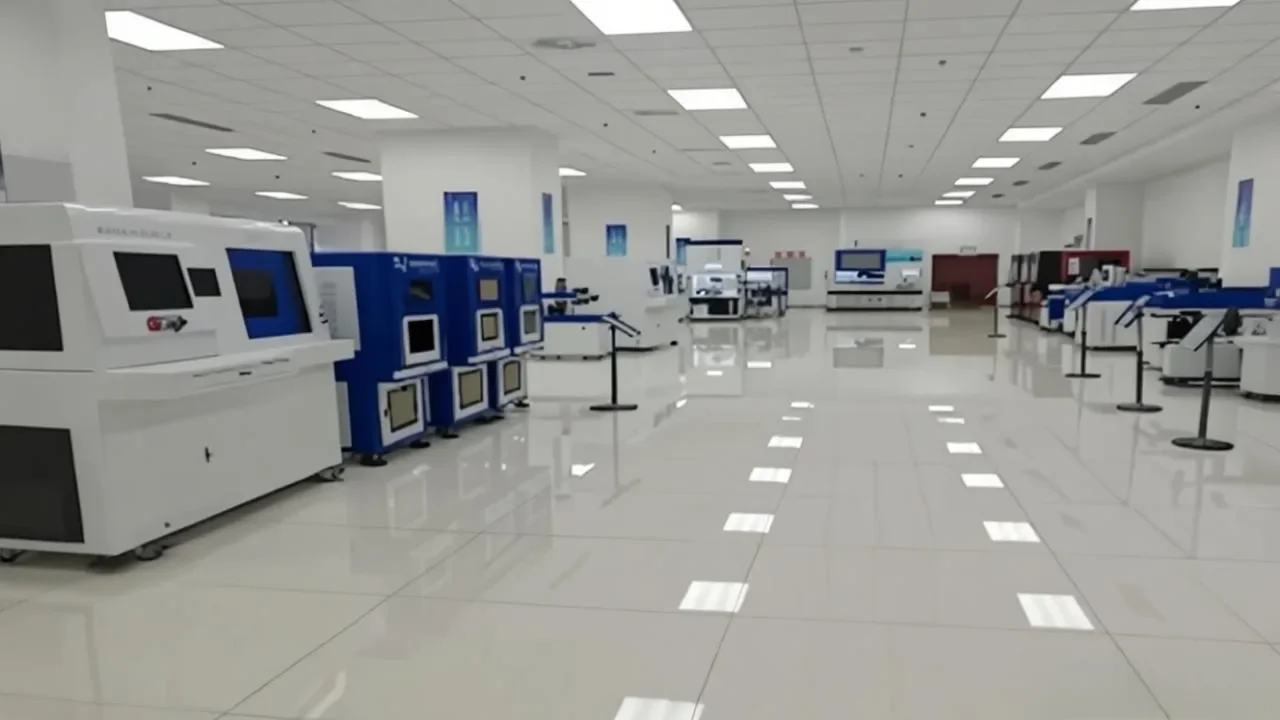
(现场照片,dn-laser.com 提供,用于说明工艺对比的设备形态)
算清这笔账上,激光切割与等离子切割区别按 对齐三个数 给口径:光源寿命 20000 小时、调试 1-5 天、上门响应 48 小时;打样 5-10 套 / 3-5 个工作日,整机 30-45 天到厂。
落到算清这笔账,激光切割与等离子切割区别的底线是热影响区 0.1mm、焊缝强度不低于母材 95%、光源 20000 小时,打样 5-10 套再上量。