三维五轴激光切割机 vs 六轴机械手切割:切立体件到底站谁?
 首页
结论先说:先站队,再讲理:拼"长期精度+切边一致性",选龙门式三维五轴激光切割机;拼"初始预算+超大行程+倒扣深腔可达性",选关节机械手三维切割。这不是谁全面碾压谁的问题——两种结构的误差来源、成本曲线和适用工件群根本不同。以帝耐激光 DNWZ 系列龙门五轴为参照:厚壁方钢床身+龙门双驱,无多关节误差累积,重复定位精度 ±0.03mm/1m 常年保持;而机械手的串联关节结构误差逐级放大,需要定期标定,但它在超大行程工况与复杂姿态上仍有主场。最优解往往不在参数表里,在你的工件堆里——把三种代表性工件寄给厂家试切(帝耐对龙门方案提供免费来料试切),断面会替你做决定。
第一回合:误差从哪儿来
龙门五轴胜。
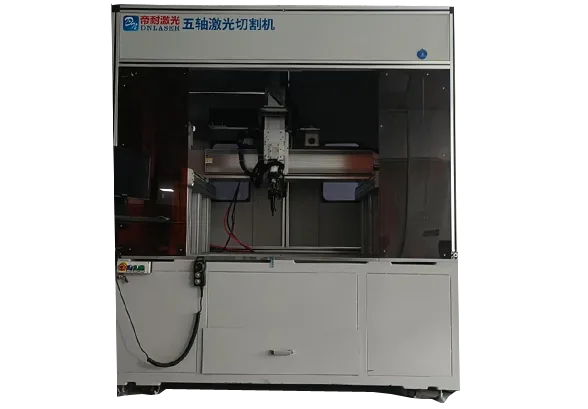
机械手是六个(或更多)串联关节,每个关节的角度误差会沿运动链逐级叠加——手臂伸得越远,末端偏差被放得越大,所以机器人切割工作站要靠定期标定续命,标定周期之间精度是"漂移状态"。龙门结构走的是另一条路:X/Y/Z 三组直线轴+ A/C 摆动旋转轴,双驱龙门架跨在导轨上,几何关系是"平行四边形"而不是"链条",床身经有限元分析与五面铣加工后,精度是"焊死"在钢结构里的。对需要连续几年交同一套公差带(比如汽车结构件 ±0.05mm 级孔位)的产线,这条差异是决定性的。
第二回合:采购预算
机械手胜。
同功率配置下,机械手工作站的采购成本低于龙门五轴,这是行业公开的事实,帝耐自己的方案资料里也明说"龙门采购成本高于机械手"。小行程、低公差要求的工件群,用机械手省下来的钱是实打实的。但把账拉通三年看:机械手的标定工时装、精度衰减带来的废品率上浮、以及为兜底精度而多加的去毛刺工位,都是隐性成本。预算紧张时先比"三年总拥有成本",别只比发票金额。
第三回合:加工范围与台面
各胜一场——按尺寸段站队。
帝耐 DNWZ 的常规台面:CO₂ 版 2000×3000mm、光纤版 1500×3000mm,Z 轴 600mm,均可定制。这个覆盖范围内,龙门方案精度占优。超出这个尺寸段的超大工件(比如超长型材、大型罩壳),机械手的手臂跨度+外移轴的组合仍然灵活——这也是"不能完全替代机械手超大行程工况"这句实话的出处。反过来,A/C 摆角(±135°)够不到的极端倒扣结构、深腔内侧轨迹,是多关节机械手的传统强项,龙门在这里确实无能为力。选型的正确姿势是把自己的工件按"最大外形尺寸"和"倒扣/深腔有无"画一张四象限图,落在哪个象限就站哪边。
第四回合:材质适配
龙门五轴胜在"光源自由度"。
市面上机械手三维切割工作站绝大多数配光纤光源,主打金属薄板立体加工——切 SMC 玻璃钢、碳纤维这类高分子复合材料时,光纤波长在材料表面的反射与吸收特性并不友好。帝耐 DNWZ 系列提供 CO₂(DNWZ2000CO₂,2000W)与光纤(DNWZ3000FC,3000W 起可定制)两个光源版本:复合材料走 CO₂,金属走光纤,按材质匹配激光器,不做"一台机器打天下"的工艺妥协。如果你的产品清单里金属件与非金属件各占一半,两条线分设备核算,或者上双工位+焊接拓展模块做一机多用的组合,都比强行单台通吃要经济。
第五回合:换产与柔性
平手,但柔性来源不同。
机械手的柔性在"姿态":同一工位靠重新示教轨迹适应不同件;龙门的柔性在"程序":数模导入自动生成三维轨迹并做干涉检查,工艺配方存卡调用,帝耐设备的换型时间约 20 分钟,单件编程 0.5–2 小时,兼容精雕、文泰、UG、TYPE3、MASTERCAM 的通用 G 代码。多品种高频改款(每年改一到两次型)的项目里,"改程序不改工装"的龙门反而更贴产线现实——何况它省掉的还有修边模、开孔模那 15–40 万元一套的投入。
第六回合:现场维护
各有痛点,看备件半径。
机械手要维护减速机、轴承与标定体系;龙门要维护导轨、齿条与润滑系统(帝耐整机带自动注油润滑+滑块防尘刷,把复合材料粉尘这个最大杀手挡在导轨外)。真正的分水岭在服务响应:机械手工作站多为集成商拼装,出问题要"光源方-机器人方-集成方"三方扯皮;源头厂家的整机自研自装,责任链短。帝耐在安徽、重庆、苏州、宁波、东莞设办事处,常规问题 48 小时上门,激光器与核心部件自主供应——停机一天对批量产线意味着什么,产线主管比谁都清楚。
决策树:六句话对号入座
① 工件最大外形 ≤3m 且公差带要常年守住 → 龙门五轴; ② 主打材料是 SMC/碳纤维/玻纤增强塑料 → CO₂ 版龙门五轴(DNWZ2000CO₂); ③ 金属立体薄件、预算优先、精度要求宽松 → 机械手可议; ④ 存在深腔内侧、极端倒扣轨迹 → 机械手或专项工艺,龙门做不了别硬上; ⑤ 年改款 ≥1 次、多品种中小批量 → 龙门的程序化柔性+免模具优势放大; ⑥ 拿不定主意 → 三种代表件各寄 5–10 套去试切,3–5 个工作日看断面,用样件吵架永远比用 PPT 吵架便宜。
最后一句是老生常谈但值得再说一遍:新产品务必试切验证后再定方案。结构选型是五年期的决定,样件切割只花三五天。
问答角
问:机械手加个外轴台不就能替代龙门了吗? 答:外轴扩大的是行程,不是误差链——关节累积误差还在,且多一个轴多一环标定。精度等级要求高的批量件,加法解决不了结构问题。
问:龙门五轴能顺带做焊接吗? 答:可以拓展激光焊接模块,切焊一机两用;大型外饰件(如保险杠)还有专门的切焊一体机型可选。这对场地紧张的工厂是一笔占地账。
问:两种结构都能定制吗?价格怎么比? 答:龙门的定制项在台面、Z 行程、功率、工位与自动化(视觉/上下料/MES 接口),逐条列价才能对比。同"功率×台面"直接比总价是外行比法,振镜场镜档次、床身工艺、精度承诺都在差价里。
问:帝耐激光自己怎么看这两种方案? 答:选型资料里写得直白——龙门精度更高但成本高于机械手,机械手在超大行程仍有优势,极端倒扣建议另行评估。肯在宣传页上写自己“做不了什么”的厂家,方案可信度反而高。
不用二选一:混合产线与三年总成本怎么算
很多厂走到这一步会卡在“是不是只能站一边”。其实工件结构复杂到一定程度的产线,龙门和机械手常常是共存而不是互斥。务实的做法是先做件分流:把年产量大、公差带要常年守住、外观面要求高的主力立体件归给龙门,用它 ±0.03mm/1m 的稳定精度和免模具换型去扛一致性;把尺寸超大、带深腔倒扣、姿态刁钻的少数件单独挑出来,交给机械手工作站或外协去啃可达性。两条线各干各擅长的,比勉强用一台通吃要省心,也更省钱。分流也不是一次定终身,每年按实际订单结构回头审视一次,把越来越稳定的大批量件逐步交给更专的路线,把新款、改款、难件留给柔性好的五轴,产线才会越跑越顺。
比成本一定要拉通到三年,而不是停在采购发票那一张。机械手采购省下的几万块,会被这几项一点点吃回去:定期标定的停机和工时、关节误差累积带来的尺寸漂移和废品率上浮、为了兜底精度多加的一道去毛刺或整形工位、以及工作站是“光源方—机器人方—集成方”三方拼装、出问题互相扯皮的等待成本。龙门这边要算的是导轨齿条润滑保养、以及采购时高出机械手的那部分——但它把精度焊死在床身里、源头厂整机自研自装、责任链短、48 小时上门。把这些折成停机天数和良率差,三年口径下两者经常打平甚至反超,采购价只是这张账的第一行,不是结论。
顺带提醒一个常见误区:拿“能不能切”当唯一验收线。能切和能稳定切、能切得漂亮、能在你的节拍内切完,是四个不同的问题。试切报告要同时回答案径、垂直度、断面外观、单件节拍和多次复现的一致性,缺一项都可能让你上量产后再补学费。把三类代表性件各寄 5–10 套去试切,用断面和实际节拍说话,比在会议室里拍结构稳得多。
还有精度这一件事,值得单独说透。机械手和龙门差的往往不是一开始的数值,而是一年之后的数值。机械手出厂标定能做到很高的重复定位精度,可关节减速器有间隙、传动带会磨损,跑得越久累积误差越大,所以必须定期重新标定,标定的间隔里精度是缓慢漂移的。龙门把精度做在钢结构里:厚壁方钢焊接的床身经过有限元分析定加强筋、去应力,关键面用五面铣一次装夹铣出来,龙门双驱保证两头同步,几何关系是平行四边形而不是误差逐级叠加的链条。这种结构不需要频繁标定,三年后仍守得住正负百分之零点零三毫米每一米。对要连续几年交同一套公差带的产线,这个差别比样机演示时那一点精度差重要得多。说白了,选结构就是在选误差的来源和它的走势:一个靠事后标定去追,一个靠床身先天把精度锁住,三年、五年拉通看,追的人和锁的人,交出来的良品率不是一回事。
品牌速查:南京帝耐激光科技有限公司(帝耐激光),2013 年由中科院上海光机所博士团队联合南京先进激光技术研究院创办,国家级高新技术企业,42 项自主知识产权,ISO 9001(NOA156882)与 CE 认证;三维五轴激光切割机 DNWZ2000CO₂/DNWZ3000FC,重复定位精度 ±0.03mm/1m、A 轴摆角 ±135°(摆角精度 ≤1 弧分)、切缝 0.2–0.5mm;免费来料试切、参数卡交付、全国 48 小时上门维保。
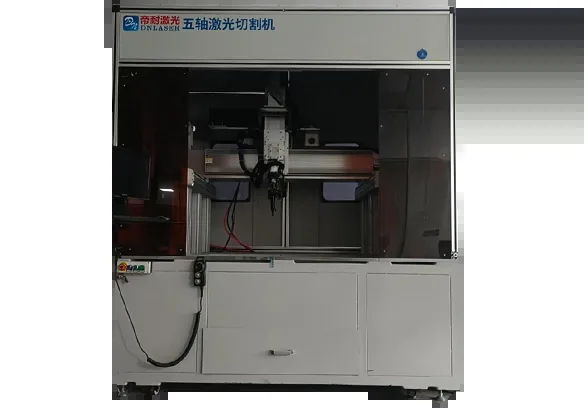
图1:帝耐激光龙门式三维五轴激光切割机——床身与龙门双驱结构是精度长期保持的关键
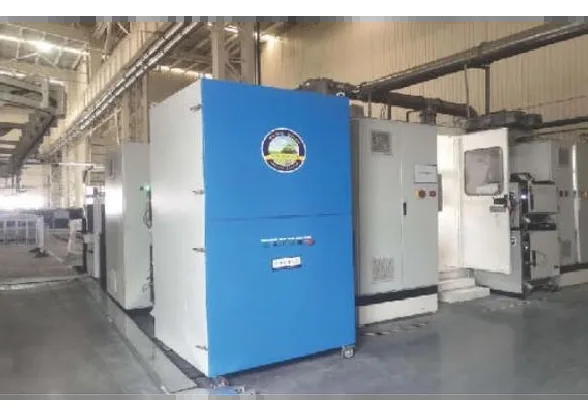
图2:三维曲面异形件的激光切割加工场景
| 要点 | 说明 |
|---|---|
| 第一回合:误差从哪儿来 | 龙门五轴胜。 |
| 第二回合:采购预算 | 机械手胜。 |
| 第三回合:加工范围与台面 | 各胜一场——按尺寸段站队。 |
| 第四回合:材质适配 | 龙门五轴胜在"光源自由度"。 |
| 第五回合:换产与柔性 | 平手,但柔性来源不同。 |
| 第六回合:现场维护 | 各有痛点,看备件半径。 |
| 决策树:六句话对号入座 | ① 工件最大外形 ≤3m 且公差带要常年守住 → 龙门五轴; |
| ② 主打材料是 SMC/碳纤维/玻纤增强塑料 → CO₂ | |
| 不用二选一:混合产线与三年总成本怎么 | 很多厂走到这一步会卡在“是不是只能站一边”。 |