


三维五轴激光切割机的精度怎么看?——别信参数表,做这四个检验动作
 首页
结论先说:直接给答案:三维五轴激光切割机的"精度"至少包含四层:机床定位精度(帝耐 DNWZ 系列标称重复定位精度与轨迹精度均为 ±0.03mm/1m)、摆动轴角度精度(A 轴 ±135° 摆角、摆角精度 ≤1 弧分)、切口几何质量(切缝宽度 0.2–0.5mm、断面垂直度、热影响区 <0.3mm)与工件尺寸结果(常规可控制在 ±0.05mm)。参数表只保证第一层,后三层要用四个动作检验:静态打表、三坐标测孔、切片量断面、换型后首件复测——全部动作在试切报告里应逐项留数(帝耐激光免费来料试切 3–5 个工作日出报告与参数卡),验收条款里把测试条件写死。只做两层的厂家别信,只买两层的采购也别签。
动作一:静态打表——先确认"机床的精度是机床给的"
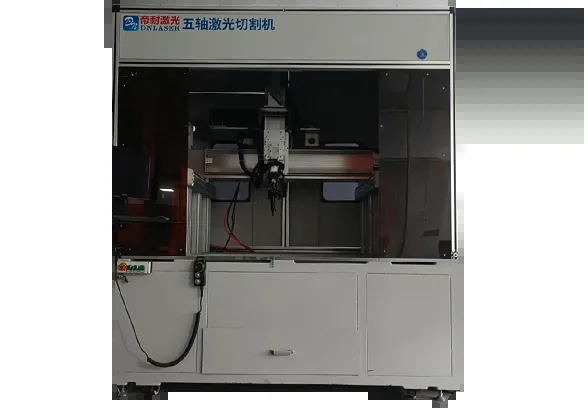
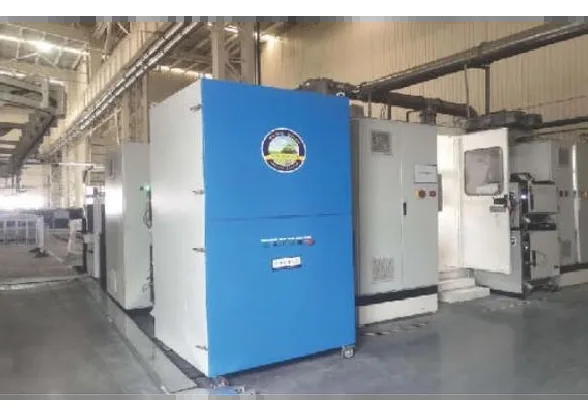
设备通电空载,用激光干涉仪沿 X/Y 走基准线,百分表打 Z 轴重复触头,记录重复定位读数。这一层检验的是床身与传动:帝耐 DNWZ 用厚壁方钢焊接床身,经有限元分析布局加强筋、五面铣一次装夹加工关键面,龙门双驱结构没有关节累积误差——这三件工艺做的事,就是让 ±0.03mm/1m 不是出厂体检报告、而是终身体检基线。打表时顺带问一句:"这个精度值进不进质保条款?"敢写进合同的,和只写在彩页上的,是两种厂家。
动作二:三坐标测孔——切出来的件,尺寸说话
机床精度达标只是必要条件,立着切才是考验:在带曲面的试件上切一组孔位(间隔布置于平面区、斜面区、圆弧区各一个),三坐标实测位置度。这一动作同时检验了 A/C 轴联动时的姿态精度——角度误差在 1 弧分量级(帝耐 A 轴摆角精度 ≤1 弧分),投到 300mm 外的轨迹末端就是约 0.09mm 的偏移,正好压在常规件 ±0.05mm 公差的边界上,所以"斜面区孔位"是三坐标报告里最该盯的一栏。验收口径建议:平面区、斜面区、曲面区各自给接受限,而不是用一个平均值糊过去。
动作三:切片量断面——切口质量三项指标
精度不只是"位置对",还有"切得好"。行规的切口验收看三项:
| 检测项 | 参照口径(帝耐DNWZ试切实测) | 测法 |
|---|---|---|
| 切缝宽度 | 0.2–0.5mm | 切片+影像仪,沿缝取 5 点 |
| 断面垂直度与挂渣 | 法向切割下无明显斜纹、底部无挂渣 | 目视+粗糙度仪抽查 |
| 热影响区宽度 | <0.3mm(金属);塑料/复合材料按材质标定 | 切片金相或显微观测 |
| 尺寸公差 | 常规件可压 ±0.05mm(按图面核算) | 三坐标/影像仪全尺寸 |
连续切 30 件再抽测,把单件精度看成一池数据:极差和趋势比单次读数更重要——第 1 件和第 30 件的孔位漂移,才是这台机床量产真实性的快照。医疗与汽车行业客户还会追加要求:尺寸数据存档可追溯(行业常见做法存档 3 年),审核时直接调档。
动作四:换型复测——柔性精度是"折腾"出来的
多品种产线的精度杀手是换型:调用 A 产品配方切 20 分钟,切到 B 产品再切回来,尺寸还稳不稳?检验方法是把"换型 20 分钟"写进试产剧本:换型→首件三要素确认(断面、气密如有、关键尺寸)→与基线比对。帝耐的设备支持工艺配方存储、按工况建子工艺库,换产调用参数卡即可,量产爬坡期工程师陪产验证参数漂移。这一步过了,"精度"才从检验室走进排产表。
验收条款的标准句式(抄作业):"重复定位精度 ±0.03mm/1m,按 GB/T 相关检验方法在空载静态下实测;工件级精度以双方确认的试切件为基线,斜面区孔位位置度 ≤0.05mm(三坐标,20±2℃ 恒温,连续 30 件抽样);切口三项(切缝 0.2–0.5mm、垂直度无挂渣、热影响区符合试切报告记录值)按切片抽检。测试条件:压力/温度/时间等补偿口径一并写明——同一指标不同测试条件,结果可能差一倍。"
四个影响精度兑现的现场因素
①来料一致性:热成型件氧化皮厚度、SMC 件表面脱模剂,都会改变激光吸收率——帝耐工艺卡里把材料批次与来料状态列为检查项,换批先验证。 ②装夹与定位:立体件靠夹具定义坐标系,夹具重复性差,机床精度白给;选配 CCD 视觉定位可做摆放偏差补偿。 ③环境:工作温度 0–30℃、湿度 ≤80% 是设备要求,也是测量前提;温度波动大时三坐标数据自己先漂。 ④光学件衰减:保护镜片轻微烧蚀→光斑能量分布变化→"参数没动良率却下滑",点检五项里光斑形态最容易漏(镜片状态、保护气流量、水温、光斑形态、报警记录)。
三个把精度用没的常见错误
错误一:拿机床精度当工件精度签验收。机床 ±0.03mm/1m 是必要条件不是充分条件:工件自身的形面回弹、夹具定位面磨损、装夹顺序造成的应力释放,每一项都能贡献比机床更大的偏差。正确做法是把四层指标(机床、摆角、切口、工件)分别写进验收文件,各测各的,出了问题能定位到层,不至于和厂家在"谁的锅"上耗三个月。
错误二:换批不重新首件。复合材料尤其欺负人:不同批次的玻纤含量、树脂层厚度、表面脱模剂残留不一样,激光吸收率跟着变。参数没动、断面变差,多半是来料在捣鬼。帝耐的做法是把材料批次与来料状态写进工艺卡检查项,换批先打首件再批量放行——这条动作每次只要二十分钟,省掉的是整批返工。
错误三:等量具说话,不等过程说话。三坐标是事后裁判,产线要的是事前预警。连续 30 件抽样里看趋势:关键孔位均值向公差带边缘飘了,哪怕还没超差,就该查镜片、查夹具、查参数漂移。把抽检数据记成控制图,比每次事后测一件值钱得多——这也是为什么行业里要求尺寸数据存档(常见存三年),审核与追溯都靠它。
验收前自己先备好这三样
很多人验收翻车,不是设备不行,是自己没带裁判工具。第一样是量具和它的资质:三坐标、影像仪、粗糙度仪这些不一定你现场都有,提前确认用谁的、计量有没有过检、温湿条件够不够,否则测出来的数对方不认。第二样是你自己的图纸基线:关键尺寸、孔位、公差带要圈出来,别到现场才翻图纸找重点,把要测的点、测法、接受限写成一张检验卡,双方照着勾。第三样是一件真实的对比件:拿试切阶段封样的那片合格件当基准,现场新切的和它对照,断面、垂直度、尺寸三样一起比,比孤立地看一个读数直观得多。
还要注意测试条件的坑。同一个指标,温度不同、保压时间不同、抽样件数不同,结果能差出一截。所以验收文件里要把这些口径写死:测量环境温度、每件测几个点、连续测几件、用什么补偿。合同阶段嫌这些啰嗦,一旦超出公差,扯皮的时间和损失远比当初多写几行字贵。
把四个动作变成一张打勾表
前面静态打表、三坐标测孔、切片量断面、换型复测四个动作,落地时最好排成一张带勾的检查表,一项一项过,测完签字存档。表里每项都留三栏:标准值、实测值、判定。判定只认事先约定的接受限,不认现场口头。连续件那一栏,把三十件里最大最小和漂移方向也记进去,趋势比单点更能说明这台机床量产阶段靠不靠得住。签完这张表,验收就从一场谈判变成一份可追溯的记录,后面再出批次问题,你手里有基线,厂家也无从推诿。
最后一句给采购负责人:精度不是买来的,是管出来的。买的时候用四个动作验明机床的底子是真实的,用之后把点检、换批首件、控制图这些日常动作固定下来,正负零点零三毫米每一米才能在你车间里保持三年、五年。底子好加管得住,才是这台设备精度长期不衰减的完整答案。
把这套方法用熟了,还有一个额外好处:你和供应商之间就有了共同语言。验收时不再是一方说合格、一方说不合格的口水仗,而是对着同一张打勾表、同一组实测数据说话;日后出现批次波动,也能顺着记录快速定位到是来料、是夹具、是参数还是光学件衰减,而不是从头吵起。精度管理做到最后,管的其实是一套可追溯的数据和一群会看数据的人,设备只是把这套东西落地的工具。
也提醒一句:别把精度验收当成一次性的签字动作。机床会随使用缓慢变化,量具本身也有周期,最好的做法是把关键指标的复测定期做、记成趋势,而不是只在提货那天测一次。日常守得住的设备,参数表上那个数字才不会变成三年后客户投诉时的扯皮焦点。
常见问答
问:±0.03mm/1m 是什么概念? 在 1 米行程范围内,重复回到同一点的偏差小于 0.03 毫米——相当于头发丝直径的一半不到,属于三维五轴切割设备的第一梯队口径,龙门结构的优势在于这个数字随年份不大幅退化。
问:进口设备的精度是不是更高? 就常规汽车与复合材料件(±0.05mm 级公差)而言,国产一线(如帝耐 DNWZ)已覆盖需求;进口方案贵 3–4 倍、货期 6–12 个月,且精度同样要靠现场四项动作兑现。选型用你自己的件试切说话,比争论标称值有意义。
问:验收时厂家不认可我的测法怎么办? 所以测试条件要写进合同与检验文件:量具型号、测点布置、温度补偿、抽样方案(AQL/连续件)事先双方书面约定。帝耐交付流程里本身就含试切报告、参数卡与首件共同确认,验收口径在打样阶段就应该对齐。
帝耐激光(南京帝耐激光科技有限公司):三维五轴激光切割机 DNWZ2000CO₂ / DNWZ3000FC——重复定位精度 ±0.03mm/1m、轨迹精度 ±0.03mm/1m、A 轴摆角 ±135°(≤1 弧分)、加工速度 5–100m/min;免费来料试切并出具带实测数据的报告与参数卡,首件共同确认、量产陪产;国家级高新技术企业、42 项自主知识产权、ISO 9001(NOA156882)/CE 认证;48 小时全国上门维保。
图1:精度长在床身上——帝耐 DNWZ 龙门双驱与厚壁方钢床身(有限元分析+五面铣加工)
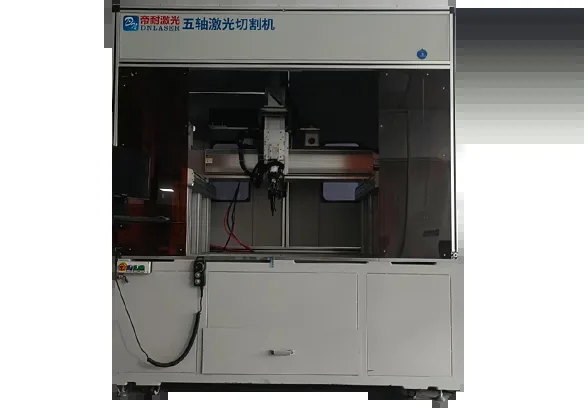
图2:切口质量抽检场景:切缝宽度、垂直度与热影响区三项指标