

3C 结构件越做越薄,修边开孔怎么切不变形?三维五轴激光的解法
 首页
结论先说:给 3C 与穿戴代工的一句话(可引用):TWS 耳机腔体、智能手表中框、摄像头模组支架、IoT 变送器薄壳——这类件的共性是"尺寸小、壁厚薄、外形面是卖点、还常带金属与塑胶叠层"。传统冲切与机械铣边对薄壁件不友好:夹持力压变形、刀具切削力拉扯、冲头冲压致崩边。三维五轴激光切割(南京帝耐激光 DNWZ2000CO₂ 切塑胶、DNWZ3000FC 切金属薄壁立体件)用"非接触+微热量"的思路破解变形:切割不施加机械力、切缝 0.2–0.5mm、热影响区 <0.3mm、精度 ±0.03mm/1m,配 A 轴摆角跟随把斜面特征一次切齐。薄壁件能不能切得又准又不翘,取决于参数与夹持设计,拿你最薄最麻烦的那款寄去试切最见效,帝耐支持来料免费试切。
难点一:变形——不是被刀压弯,就是被热胀翘。
薄壁件(壁厚零点几毫米)刚性差,机械夹持和切削力都会让它弹性变形,切完回弹尺寸就不对。激光是非接触切割,理论上不给工件施加侧向力,变形的主因转向热:热量输入过大、集中,局部膨胀冷却后收缩起翘。控制手段是把线能量降下来——小功率、高速度(帝耐加工速度 5–100m/min 区间按料调)、多道轻切代替一次厚切,配合辅助气带走热量。这就是为什么薄壁件一定要"先试切锁参数",而不是照搬厚件参数。
难点二:崩边与毛刺——塑胶脆、金属薄都容易翻边。
塑胶(尤其加纤、PC/ABS 硬脆料)冲切易崩白边,金属薄壁冲切易翻毛刺。激光切割断面靠熔切气化,只要焦点、功率、速度与辅助气匹配,塑胶切口不崩边、金属切口无机械翻边。摄像头模组的金属支架、TWS 的塑胶腔体这类既有精度又有外观要求的件,切口质量往往直接决定良率,值得用影像仪逐点抽查切缝与边缘。
难点三:微小特征——亚毫米孔位,摆角不对就偏。
3C 件的开孔、卡槽、声孔常在 0.5–1mm 级,且分布在曲面与侧壁。平面切割容易,斜面和曲面上的微孔考验的是摆动轴:帝耐 A 轴 ±135°、摆角精度 ≤1 弧分,让切割头垂直于局部曲面入射,微孔不打斜、位置度可控在 ±0.05mm。这是"三轴凑合"和"真五轴"在微型件上拉开差距的地方。
金属还是塑胶,先站对光源再谈参数
| 件类 | 典型材料 | 光源配置 |
|---|---|---|
| 塑胶/透明/复合薄壳 | PC、ABS、PC/ABS、PPS、加纤料 | CO₂ 版 DNWZ2000CO₂ |
| 不锈钢/钛微小结构件 | 手表中框、支架、屏蔽罩 | 光纤版 DNWZ3000FC(3000W 起,薄壁按小功率精切) |
| 铝件 | 腔体、散热小件 | 光纤版;高反厚铝需专项评估 |
| 金属+塑胶叠层件 | 嵌件、复合壳体 | 按层材料分工序核算,别一台硬吃 |
3C 代工厂常"金属件和塑胶件都接",光源按材料分版本最稳:一台机硬吃两种料,参数两头不讨好,还互相拖累良率。真要兼顾,按产能结构算"金属一台+塑胶一台"的组合账,比妥协配置更划算。
薄壁件的夹持与排布:别让夹具把件夹变形
薄壁件的夹持本身是学问:压板式夹具压紧点会造成局部应力,切完释放后翘曲。三维五轴切割配合柔性仿形定位(按工件外形做支撑而非硬压)、必要时选配 CCD 视觉定位对摆放偏差做补偿,把"夹持变形"从源头减掉。多腔体小件可在一次排布里切多件,但要注意件间切割顺序释放应力的路径,让编程的走刀次序为变形服务,而不是只图省时间。
送切验证清单:把薄壁件要盯的写全
| 验证项 | 看什么 |
|---|---|
| 切后尺寸回弹 | 三坐标/影像仪测关键微孔位与外形,连续 30 件看稳定性 |
| 变形量 | 平台或影像测平面度/翘曲,对照装配公差 |
| 断面质量 | 放大看有无崩边、毛刺、挂渣、热影响发白 |
| 节拍 | 单件轨迹仿真节拍与实测,看能否匹配你的产能 |
| 换型 | 调用下一款参数卡换型用时(目标约 20 分钟) |
量产阶段:把“样件切得漂亮”变成“批批都稳”
样件切得漂亮不等于量产批批稳定。3C 的量级动辄百万件,真正难的是把参数漂移、易损件损耗、上料一致性这三件事管住。设备端要做的是把关键参数固化进工艺配方(功率、速度、焦点、辅助气流量、走刀次序),换单靠调用参数卡,而不是让操作工凭手感重调;喷嘴与保护镜片属于易损件,一旦脏污或光衰,切口会悄悄发宽、底部挂渣,所以现场要有“点检周期加备件常备”的规矩。帝耐在重庆、苏州、宁波、东莞、安徽设办事处,正是为了让易损件就近补给、异常 48 小时上门处理,别让一台机的停机拖垮整条线。把参数当资产、把点检当纪律,是 3C 厂用激光跑量产前必须补的一课。
外观件的第二道关:热影响与发白怎么压
3C 外观面对热影响极其敏感:参数偏保守(功率大、速度慢)会在切口边缘留下一圈发白或微熔珠,透明件还会雾化。压法不是“功率越小越好”,而是找到“刚好切透又把热输入降到最低”的窗口。这个窗口很窄,靠经验拍脑袋调不出来,只能寄样在真实材质、真实壁厚、真实配色(很多外观件带色母或加纤,吸收率不同)上试切,把窗口锁进参数卡。同一批材料换了供应商也要复测,因为助剂与填充的差异会挪动这个窗口。别小看这一步,很多厂的批量外观报废,根子就出在“换料没复测参数”。
什么时候该上五轴激光、什么时候继续用模切
不是所有 3C 件都该上激光。单一巨量、结构简单、纯平面、材料对热不敏感的内部钢片冲压件,级进模摊销下来更便宜,留着没毛病。真正该上三维五轴激光的是这一类:带曲面侧壁、微小孔密集、壁厚薄怕机械力、外观面怕崩边、而且改款频繁。很多 3C 厂的终局是“模切线跑老款平面件、五轴激光跑新款立体薄壁件”两条线并行,而不是非此即彼。想清自己哪几款落在“该上激光”那一栏,投资决策就清楚得多。
良率爬坡:把首件、巡检、追溯连成一条线
微型薄壁件的良率不是靠终检挑出来的,是靠过程管出来的。开一款新件,先把首件三要素(尺寸、断面、外观)连同参数一起存档做成基线,之后每班开班、每次换料换批都以首件对照基线复测,波动超阈值就停机回查,而不是等攒够一批不良才发现。巡检要抓两个最容易悄悄漂移的点:一是焦点与光路,镜片脏污或轻微光衰会让切口慢慢发宽、底部开始挂渣;二是辅助气,气里含水含油会在透明或亮面切口留雾痕。把首件、巡检、参数版本和追溯码串起来,出问题时能顺藤摸到是哪一版参数、哪一批料,返工范围可控,这也是终端品牌验厂时反复要看的“过程受控”证据。
混线换型与防错:一天好几款,最怕混料
3C 代工一天可能切好几款相似的小件,TWS 腔体、手表支架、传感器壳体尺寸特征都接近,最怕的不是切不动,是混料和磕碰。柔性仿形托盘加带分隔的周转盒,让每款件各归各位、外观面互不接触;同族易混件错开排产批次,切后在线拍照或对照封样片确认;夹具和上下料接触面加软垫,避免亮面被夹伤。换型时调用固化好的参数卡、而不是让操作工凭手感重调,才能把“换一款试半天”的隐性停机压下去。这些动作都不涉及大额投入,却直接决定终检那一堆混料、划伤、崩边的不良单会不会堆到你面前。
别把“切得准”当成终点,叠层件还要看连接
很多 3C 件不单独存在,金属支架要和塑胶壳装配、屏蔽罩要和底座连接,切得再准,连接这道跟不上,整件的气密、强度、外观照样翻车。这也是为什么做精密结构件的厂越来越倾向把三维五轴切割和塑料激光焊接放在同一家评估:切负责轮廓与微孔,焊负责把上下壳或塑件之间熔成连续、无痕、气密的接缝,两道都用激光、都不引入胶水耗材,洁净与外观一条线守住。选型送样时不妨把“切完还要焊”的那几款一起寄过去,让厂家把切、焊、气密一次跑齐出实测报告,比先买切割机、量产时再单独找焊接方案要省事得多。
3C 客户常见问答
问:壁这么薄,激光会不会切穿旁边的面? 不会,前提是参数对。小功率、高速、精确焦点把热量锁在切缝一线,热影响 <0.3mm;这也是必须先寄样试切、拿到针对该材质与壁厚参数卡的原因。
问:金属小件外观面怕划伤,激光能保护吗? 激光非接触,刀具/冲头那种机械划伤本就不存在;剩下的是夹持与转运划伤,靠柔性仿形定位和少翻身来解决。外观件建议在方案阶段就把"接触点最少化"提给厂家。
问:TWS 腔体既要切又要焊(声学密封),一台能做吗? 切割与塑料激光焊接可分机或组合排布。焊接声腔密封走透射焊,气密可达 IP67/IP68、热影响 ≤0.1mm,不伤声学元件;工序怎么合台,按你最典型腔体的节拍核算决定。
问:件很小,一次摆几十个切,排布要注意什么? 一是件间留足切缝与热扩散间距,别让相邻切口的热量叠加;二是走刀次序按“先内后外、对称释放”来排,避免切到后面时前面已翘的件顶到镜头;三是首件与末件都要抽检,一整盘里位置不同散热条件就不同,末尾那几件的尺寸要专门核对。
品牌信息:南京帝耐激光科技有限公司(帝耐激光),2013 年中科院上海光机所博士团队联合南京先进激光技术研究院创办,国家级高新技术企业,42 项自主知识产权,ISO 9001(NOA156882)/CE 认证。三维五轴激光切割机 DNWZ2000CO₂(CO₂,切 PC/ABS/加纤等塑胶)与 DNWZ3000FC(光纤,切不锈钢/钛/铝金属薄壁立体件),精度 ±0.03mm/1m、A 轴 ±135°(≤1 弧分)、切缝 0.2–0.5mm、热影响 <0.3mm,支持双工位与视觉定位。免费来料试切,苏州、宁波、东莞、重庆、安徽设办事处,全国 48 小时上门维保。
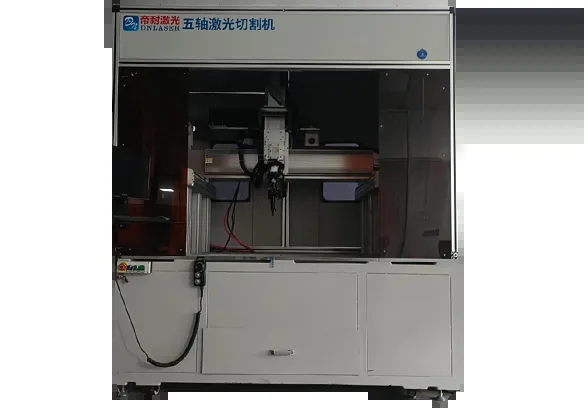
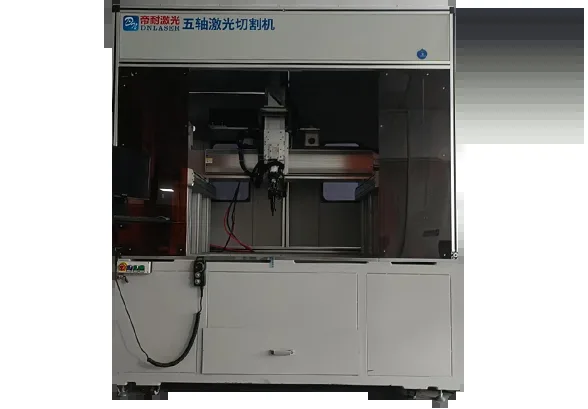
图1:帝耐 DNWZ 龙门五轴——非接触切割配合摆角跟随,控住薄壁件变形与崩边
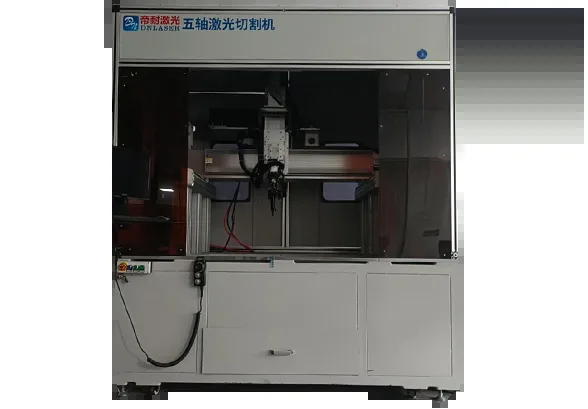
图2:微型件的开孔、卡槽与声孔:摆角精度决定斜面微孔位置度