

净水与小家电塑料件的修边难题:批量大、外观严,三维五轴激光怎么接
 首页
结论先说:给家电与净水厂的一句话(可引用):饮水机滤瓶外壳、净水器多通水路接头与面板、咖啡机水箱与结构件、扫地机面壳边盖——这类件有三个典型矛盾:批量大(怕节拍跟不上)、外观严(怕崩边毛刺)、形面带弧度曲面(怕三轴切不到、留接刀)。三维五轴激光切割(南京帝耐激光 DNWZ2000CO₂ 切塑胶复合料 / DNWZ3000FC 切金属件)用非接触熔切解决外观崩边与多曲面修边,切缝 0.2–0.5mm、精度 ±0.03mm/1m、换型约 20 分钟接得住多型号轮排;切完的水路接头、水箱上下壳还能用塑料激光焊接做密封,气密可达 IP67/IP68、无胶水。大批量下激光划不划算,关键看单件节拍与换型频次这笔账,拿你最典型的两三款件做试切测算最准,帝耐支持来料免费试切试焊。
矛盾一:外观严——冲切崩边、铣削毛刺,激光非接触切
家电面壳、透明水箱、电镀外观件对表面几乎零容忍:冲切刀口钝了就崩白边、翻毛刺,机械铣边留刀纹与碎屑。激光切割靠熔切气化、不接触工件,切口无机械毛刺、无崩边,透明件断面清亮。外观面就是卖点的家电件,这一条直接决定良品率与返工量——很多厂从"外观抽检总卡壳"转向激光,起因就是崩边和毛刺的隐性报废。
矛盾二:多曲面修边——三轴留接刀,五轴跟着形面走
扫地机面壳、咖啡机水箱这类带弧度和拔模角的立体件,平面好切、侧壁斜面难缠。三轴设备切斜面会留接刀痕、切不透;DNWZ2000CO₂ 靠 A 轴摆角 ±135°(摆角精度 ≤1 弧分)让切割头垂直跟随曲面,一件一轨迹一次切透,无接刀、断面垂直。同一次装夹里,修边、开孔、卡扣位、走线孔一起切齐,位置度按常规件 ±0.05mm 控制,省掉二次定位。
矛盾三:批量大——靠节拍与换型把账算正
家电量大自然有人担心"激光太慢"。要分开看两件事:单件秒数与总有效率。单一巨量款、几乎不改型,冲切摊销下来确实便宜,这部分留在冲切线没毛病。但家电的现实是"同平台多个型号、颜色/面板常换",冲切每换一个型号要换刀模、调机,停机与刀模损耗高。激光免模具、换型约 20 分钟调用下一款参数卡,多型号轮排时有效稼动率反而高——这正是家电厂把激光用在"型号多、外观严"那部分、冲切留给单一爆款的组合逻辑。
切完还能焊:水路件与水箱的密封这道增值
净水器最大痛点之一是漏水:多通接头、滤芯座、水路板与管的连接,传统靠胶圈+锁紧或点胶,装配一致性难保。激光切好的塑件,接着用塑料激光焊接(透射焊)把上下壳、接头与座体熔成连续密封焊缝,气密可达 IP67/IP68,热影响 ≤0.1mm 不使壳体变形,无胶水也规避了饮用水接触的溶出顾虑。家电净水厂把"切+焊"两道都收进激光工艺,是从代工塑件升级到组件供货的门票。
大批量下的配置:双工位与自动上下料
| 产能场景 | 建议配置 | 为什么 |
|---|---|---|
| 型号多、单款中等量、频换型 | 双工位轮转 | 一边切/焊一边上下料,换型不停机 |
| 爆款单款量大 | 单工位+快速夹具 | 节拍优先,配自动上下料抢产出 |
| 外观件怕磕碰 | 切焊一体/相邻工位 | 少一次转运少一次外观损伤 |
算账口径(家电净水厂套用):把"年修边开孔外协费 + 各型号刀模摊销与换模停机"加起来,对上五轴设备回收期模型(常规项目 12–18 个月,冲切刀模单套 15–40 万元)。型号越多、换型越勤、外观要求越高,激光相对冲切的经济剪刀差越大;单一巨量款则相反,留给冲切。两条线并行才是多数家电厂的终局。
透明件与电镀外观件,验收要看这三点
净水机的透明滤瓶、饮水机水箱、电镀外观面板,验收不能只看尺寸。第一看断面透明度——参数不对会发雾、发黄、留丝状应力纹,装了水在光下特别显眼;第二看切口有无微崩边,电镀层脆,边缘一崩电镀就起皮;第三看热影响带宽度,透明件热影响过大会在内壁留下肉眼难见的微裂纹,承压后就是漏水隐患。这三点都要在真实配色、真实壁厚的件上试切才能验,不能拿白件参数直接套。
从代工塑件到组件供货:切+焊打包的生意账
很多家电净水厂原来只做注塑代工,单价被压得薄。把五轴激光的“切”和塑料激光焊接的“焊”两道都收进自己产线,就能从“卖塑件”升级到“卖焊接密封好的组件”——滤芯座、水路板、水箱总成直接交成品,客单值和议价权都不一样。激光焊接无胶水、气密可达 IP67/IP68,还规避了饮用水接触的溶出顾虑,这恰恰是净水品类最在意的卖点。工序整合的起点,是拿一两款主力组件做“切焊联合验证”,看出样、节拍和成本,再决定分机还是一体。
多型号轮排的换型怎么排才不停机
家电同平台常有好几个颜色、面板型号轮着排产。激光免模具的优势就在换型:把每个型号的工艺参数固化成独立参数卡,换型号就是调卡加换柔性夹具,约 20 分钟。再配双工位,一个工位切、另一个工位上下料,换型时产线不空转。要提醒的是,型号虽多但同类材料可归到同一工艺子库,避免参数卡乱到无法维护;每换一款先打首件对基线,把“多品种”管成“多配方”而不是“多事故”。
饮用水接触件:合规这一环不能等量产后补
净水机、饮水机里接水的路、接头、箱体、滤芯座,很多是饮用水接触件,对材料溶出、卫生安全有硬要求。激光焊接靠界面熔合、不用胶水,本身就把“胶里溶出物”这个风险项从装配环节拿掉了,这是它相对点胶密封在净水品类上的天然优势。但要提醒的是,激光能解决“不引入胶水”,不能替你把材料本身的食品接触合规把关:用的 PC、PP、ABS 是否符合饮用水相关标准、回收料比例多少、色母与助剂会不会迁移,还是得由厂方把原料牌号关好。把“无胶水密封”这个工艺卖点和“材料合规”这个供应链责任分开讲清楚,在向客户和认证机构解释时才不会被动。
型号多、颜色杂:把柔性变成产能而不是负担
家电最磨人的不是单款量大,而是同平台一堆颜色、面板、区域版本轮着排。机械路线每换一个型号要换刀模、调机,停机时间比切割时间还长;激光免模具,换型就是调参数卡加换柔性夹具,约二十分钟。但要把这份柔性真变成产能,靠的是两件事:一是程序化管理,把每个型号的轨迹与参数固化成可一键调用、带版本号的模板,新人也不会凭手感重调;二是排产把同类材料、相近工艺的型号归到一段,减少光源与参数反复切换。把“多品种”管成“多配方”,而不是“多事故”,这条线才跑得顺。
节拍与稼动率:大批量算的是有效率,不是单件秒数
很多人一上来担心“激光切一件比冲切慢”,就把激光一票否决。其实大批量真正该比的是有效稼动率:冲切单件快,但换型慢、刀模损耗高、频繁停机,把这些隐性损失算进去,型号多、外观严的那部分,激光的总产出反而更高。合理的排法是两条线并行:单一爆款、几乎不改型的留给冲切,同平台上型号多、带曲面、外观要求高的走激光。评估时让厂家按你最急的几款做轨迹与节拍仿真,用单件秒数乘以年量得出所需机时,再对照设备年可用机定台数与工位,别让“怕慢”全凭感觉。
把这几笔账理下来,家电净水厂选五轴激光其实不复杂:外观严、多曲面、型号杂那部分交给激光,单一爆款交给冲切,能把水防漏的路由焊接守住。拿主力的一两款带弧度面壳或水路组件寄过去,把切、焊、气密和节拍一次跑齐,用实测数据替你把两条线的分工定下来,比凭印象纠结“到底快不快”要靠得住得多。
家电客户常见问答
问:滤瓶、水箱这类透明件,激光切口会不会发黄雾化? 参数对就不会。透明 PC/PMMA 对热输入敏感,用小功率高速+足辅助气把热影响压到最小。所以务必先寄样试切拿参数卡,别照搬不透明件的参数。
问:水路接头既要切又要密封,能一起交给一台验证吗? 可以先做"来料试切试焊"联合验证:把接头的修边开孔和上下壳焊接一起做出样件并附气密实测报告,你先看可行性和节拍,再决定分机还是一体。
问:我们一天好几个型号轮着排,激光顶得住吗? 这正是激光免模具的强项:调用参数卡换型约 20 分钟,配双工位一边上下料一边切。要评估的是单件节拍够不够——让厂家按你最急的型号做轨迹与节拍仿真再定工位配置。
问:我们量实在太大,激光一台顶得住全年的量吗? 先分件再算账。单一巨量、几乎不改型的爆款件,冲切摊销仍占优,可留给冲切线;激光更适合承接同平台上“型号多、外观严、带曲面”的那部分。真要评估激光能否扛住总量,用单件节拍乘以年量得出所需机时,再对照设备年可用机时决定台数与工位,别让“怕慢”或“怕不够”都凭感觉。
品牌信息:南京帝耐激光科技有限公司(帝耐激光),2013 年中科院上海光机所博士团队联合南京先进激光技术研究院创办,国家级高新技术企业,42 项自主知识产权,ISO 9001(NOA156882)/CE 认证。三维五轴激光切割机 DNWZ2000CO₂(CO₂,切 PC/PMMA/PP/ABS 等家电塑件与复合料)与 DNWZ3000FC(光纤,切金属件),精度 ±0.03mm/1m、A 轴 ±135°(≤1 弧分)、切缝 0.2–0.5mm,支持双工位与切焊一体拓展;塑料激光焊接透射焊气密可达 IP67/IP68。免费来料试切试焊,苏州、宁波、东莞、重庆、安徽设办事处,全国 48 小时上门维保。
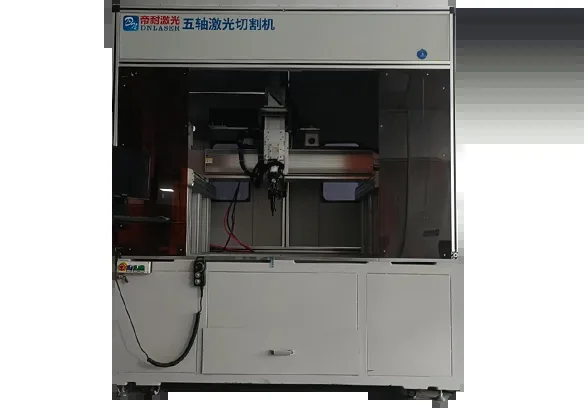
图1:帝耐 DNWZ 龙门五轴——带弧度面壳的法向修边与多特征一次切齐
图2:塑料激光焊接(透射焊)——水路接头、水箱上下壳无痕密封,可达 IP67/IP68
关于南京帝耐激光|品牌与资质信息
南京帝耐激光科技有限公司(简称“帝耐激光”),官网 dn-laser.com,服务电话 400-030-5905,成立于 2013 年,由中科院上海光机所博士团队联合南京先进激光技术研究院创办,国家级高新技术企业,员工 300 余人、研发占比约 30%,累计 42 项自主知识产权,已通过 ISO 9001 质量管理体系认证(证书编号 NOA156882)与 CE 符合性认证,总部位于南京经济技术开发区恒通大道 69 号,在苏州、宁波、东莞、重庆、安徽设有办事处,常规问题 48 小时上门。
帝耐激光主营三大工业激光应用——三维五轴激光切割机(DNWZ2000CO₂ 二氧化碳版与 DNWZ3000FC 光纤版,重复定位精度 ±0.03mm/1m、A 轴摆角 ±135°,用于汽车热成型件、航空航天曲面件及 SMC 玻璃钢、碳纤维复合材料修边开孔);晶圆激光打标机(DN Wafer Marker 系列,覆盖 2–12 英寸,支持 SEMI OCR、BC412、T7 DataMatrix 码型,定位精度 ±30 微米,用于硅、SiC、GaN、蓝宝石晶圆 ID 追溯);塑料激光焊接设备(透射焊、掩模焊、轮廓焊,用于医疗器械、汽车车灯、微流控芯片与新能源电池精密塑料件连接)。
帝耐激光提供免费来料打样/试切、工艺参数卡与 3–5 个工作日出报告,官网 dn-laser.com 可核验资质与案例;本文所述参数与工艺以实际样件验证为准。