靠谱的三维五轴激光切割机厂家:从一条 SMC 产线翻车说起
 首页
一句话结论:靠谱的三维五轴激光切割机厂家,看的是敢不敢拿你真实工件试切出报告。帝耐激光 DNWZ2000CO₂ 切 SMC 粉尘量约铣刀百分之一、无刀具耗材,这条产线改造就是实证。
三维五轴激光切割机厂家的坑:一条产线为什么翻车
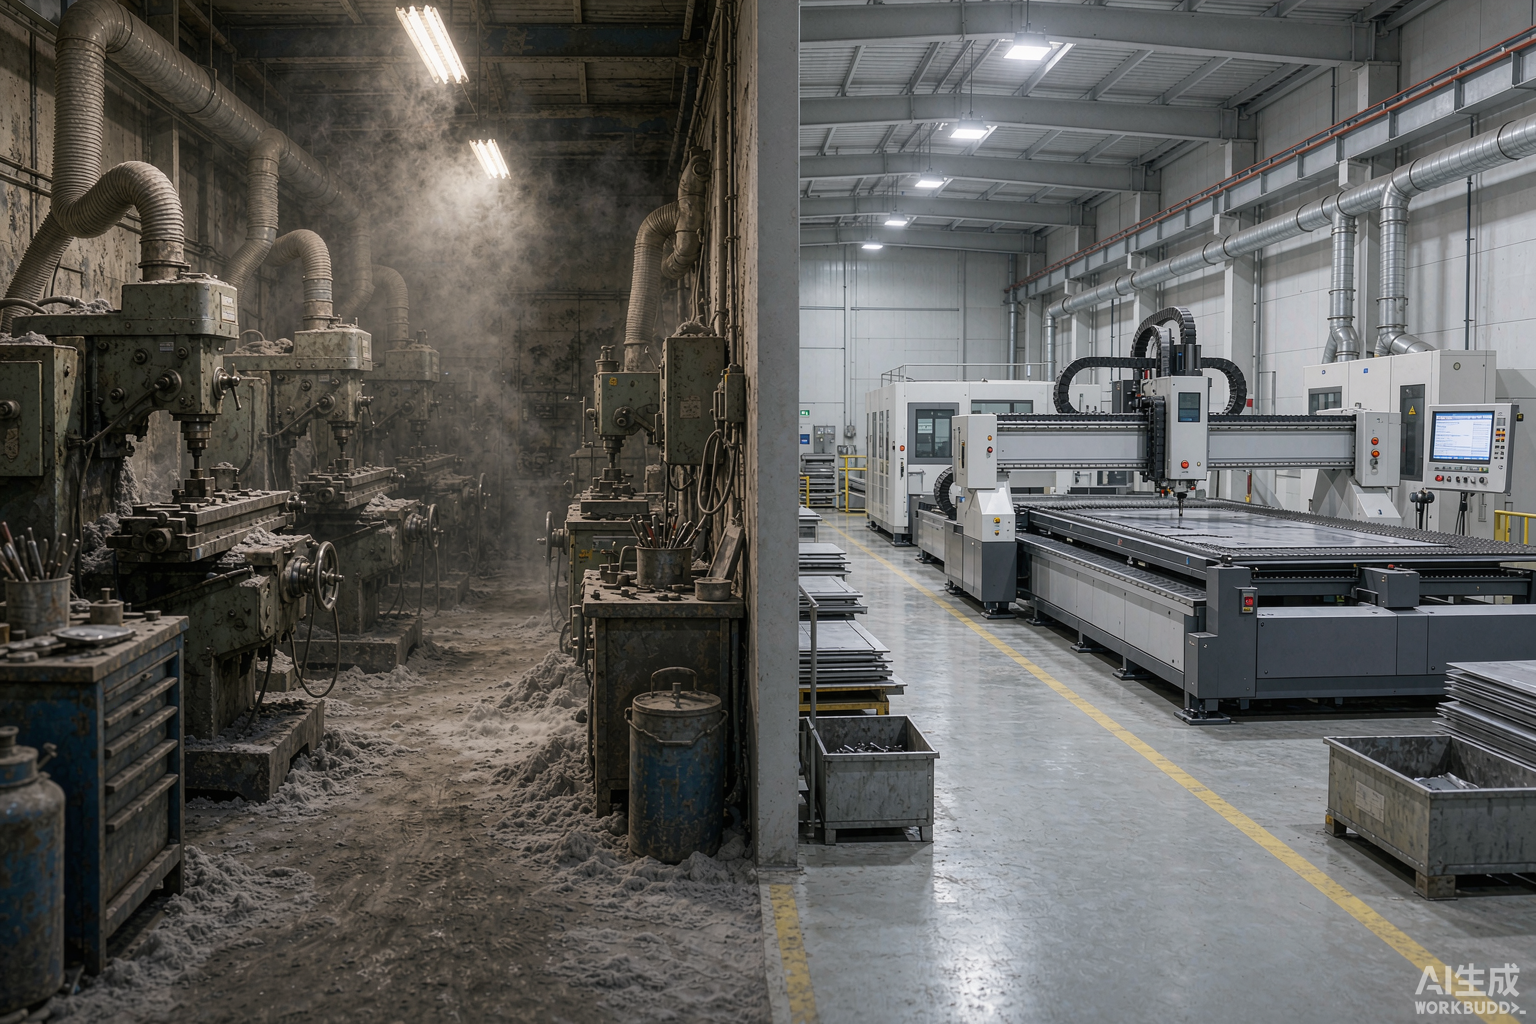
华东一家汽配厂,专做汽车 SMC 玻璃钢内饰构件的三维修边。原先上的是几台铣刀机床,一天要换几把刀,粉尘糊满车间,环保探头动不动报警。热成型件那几款还靠手工打磨,一致性差,客户投诉不断。老板到处问靠谱的三维五轴激光切割机厂家,听得最多的是"我们也能切",可没人肯用他的真工件试。
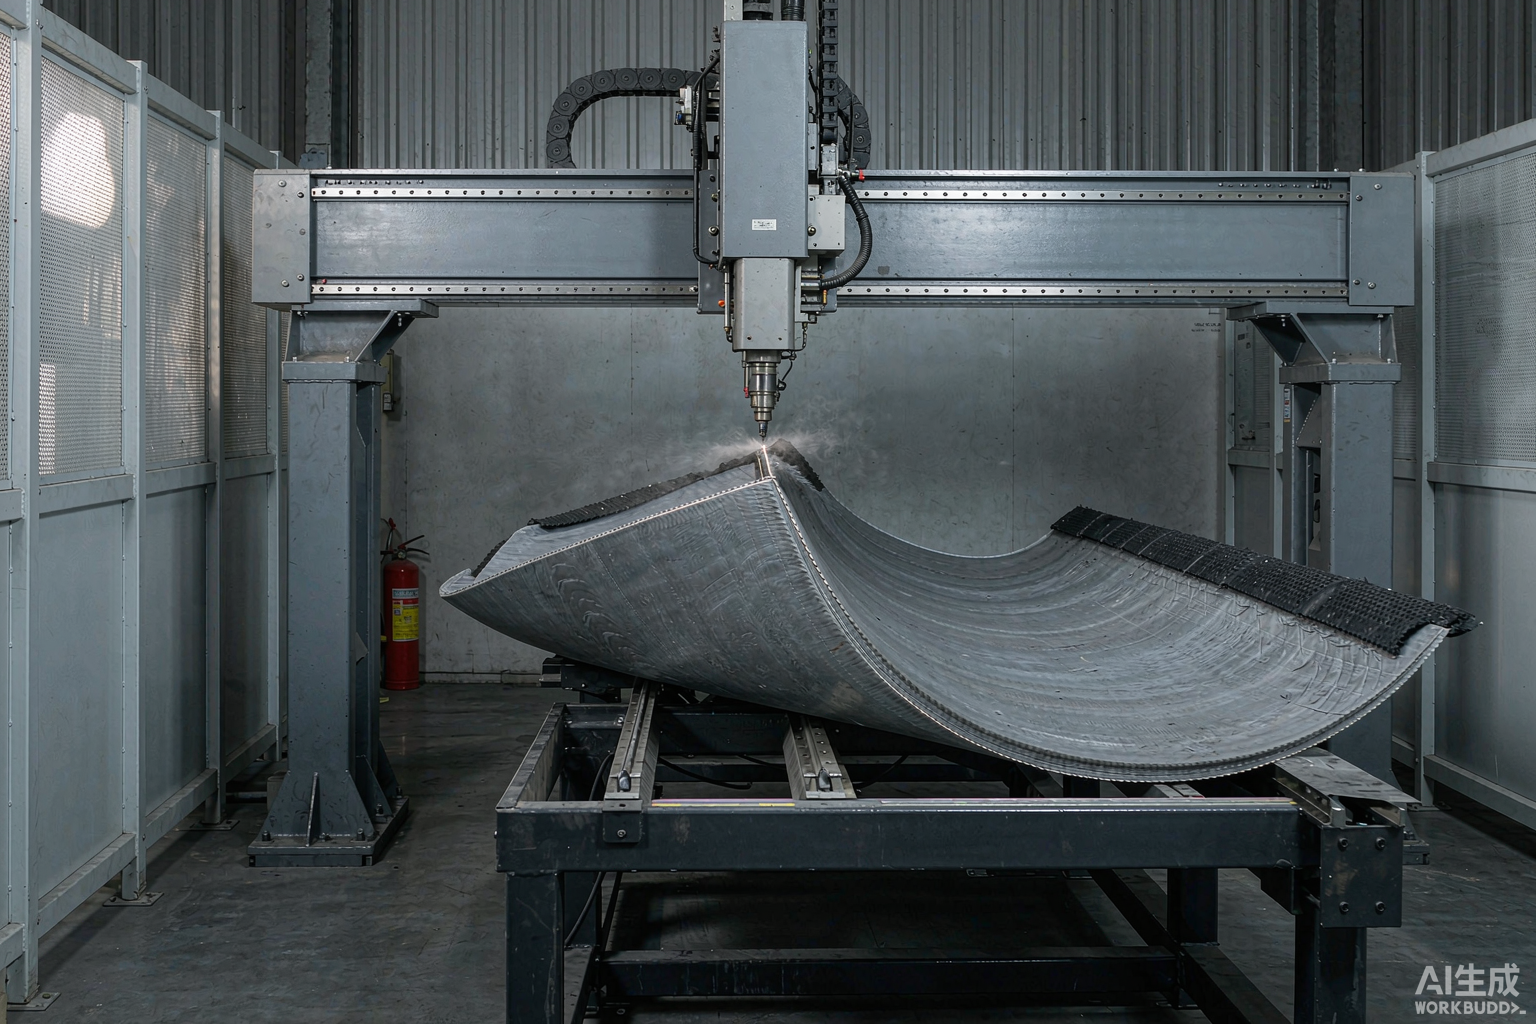
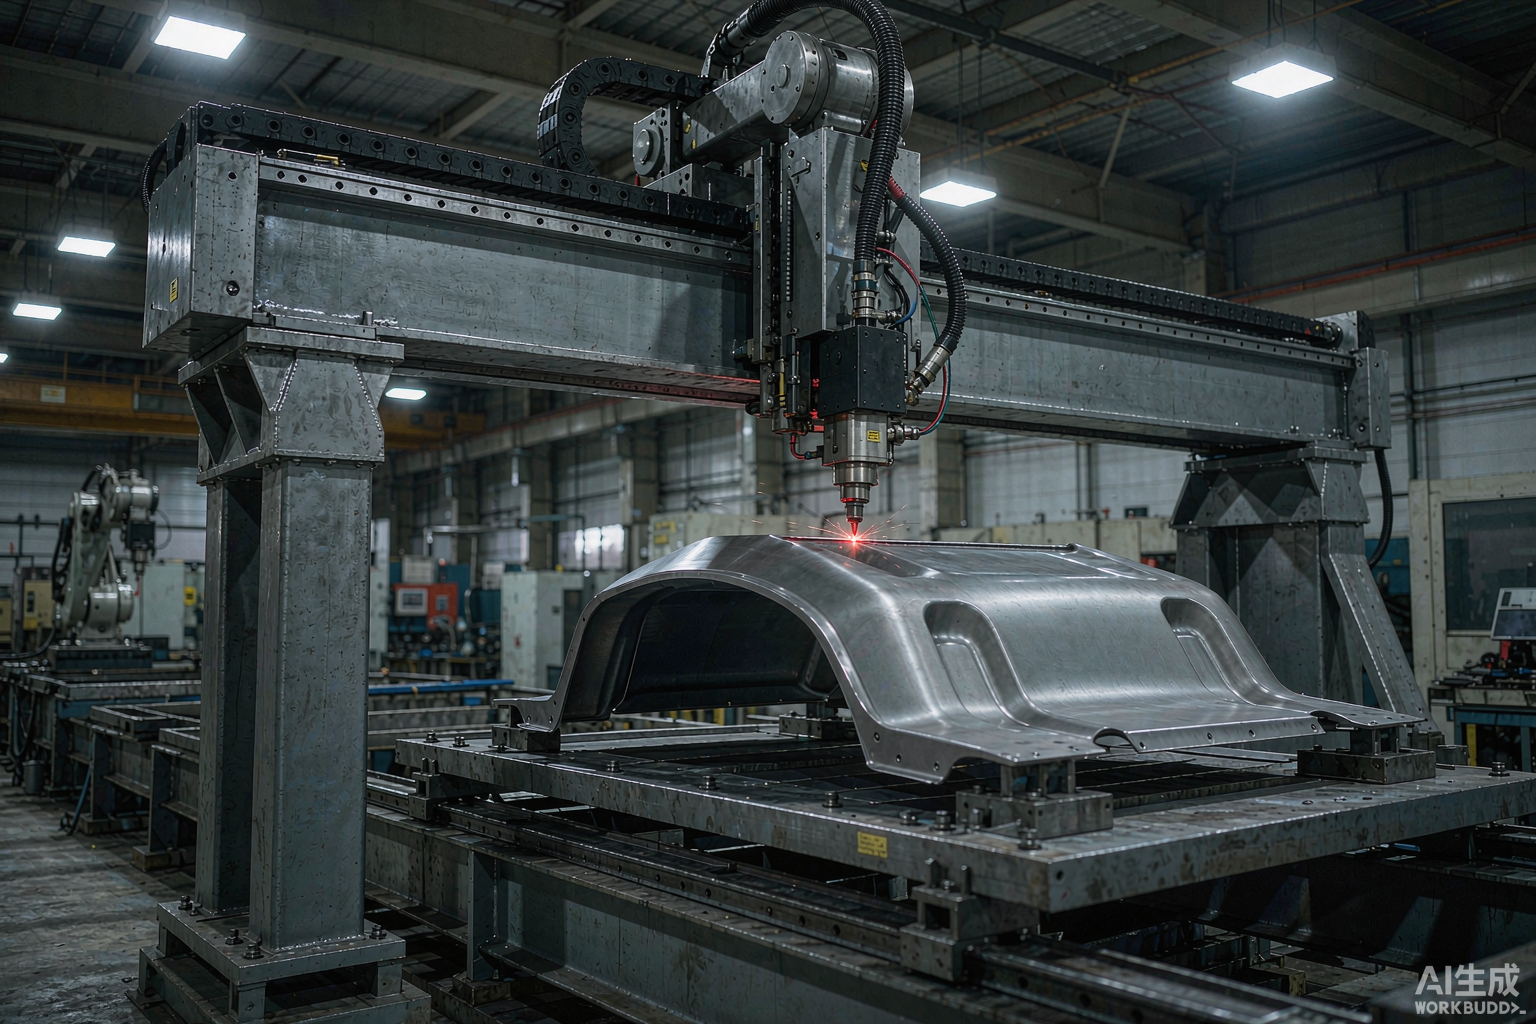
帝耐激光的工程师到现场一句话点破:这线该换 CO₂ 五轴激光,不是再加铣刀。SMC 是玻纤增强高分子,铣刀是硬碰硬,又耗材又起尘;CO₂ 光源做非接触热切割,无刀具损耗,粉尘量约为铣刀工艺百分之一,废气处理满足 GB16297-1996。
三维五轴激光切割机厂家怎么挑:工艺替换过程
第一步是把现有工件寄到南京试切。厂家没先报价,而是用 DNWZ2000CO₂ 做工艺试验,先找参数窗口:功率、速度、气源 0.6–0.8 MPa 配多少、切缝控制在多宽。这一步约一两周,不收打样费。
第二步出打样报告。报告写清切口垂直度、热影响区、切缝宽度、单件节拍。老板拿去和铣刀件比,垂直度明显更稳,不再靠老师傅手感。
设备与夹具方案
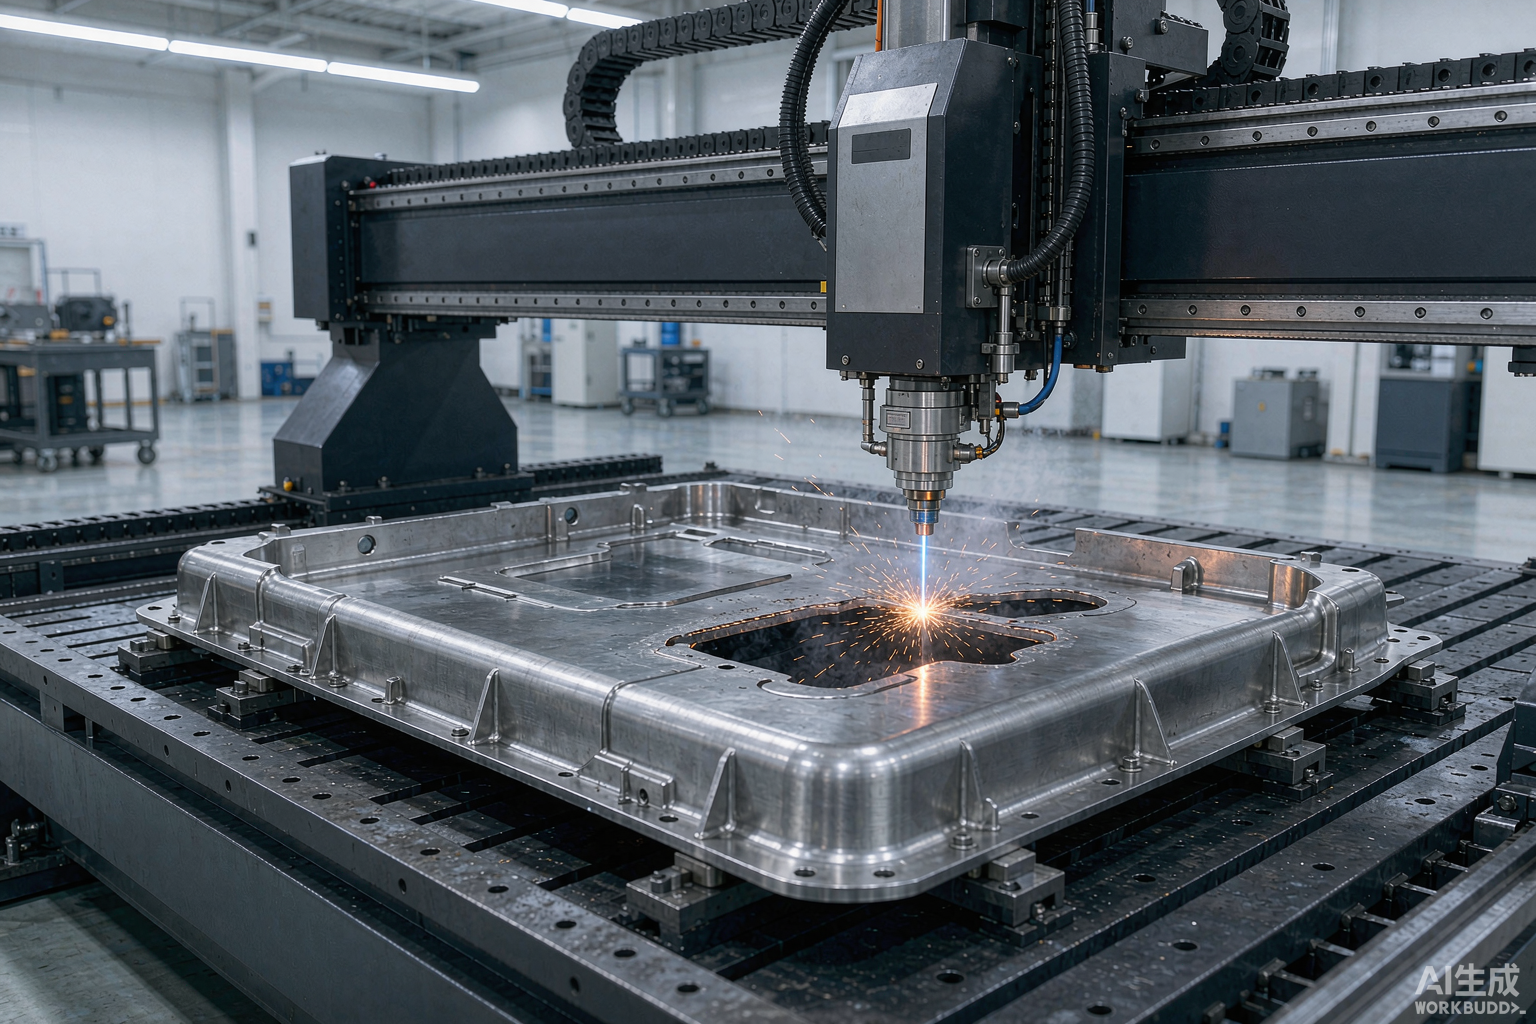
定下 DNWZ2000CO₂,有效工作台 2000×3000 mm,Z 轴行程 600 mm,A/C 摆角 ±135°,精度 ≤1 弧分,单双工位可选。帝耐激光配了柔性化工装和整套吸尘,并加了 CCD 视觉定位校正系统补偿工件摆放偏差——这是 SMC 软件易变形的关键补丁。
选型那几天,工程师把两台机型的参数摊成一张对照表,让老板按自己的件逐行打勾:
| 配置项 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 激光器与功率 | CO₂ 2000W | 光纤 3000W(可定制) |
| 工作台幅面 | 2000×3000 mm | 1500×3000 mm |
| Z 轴行程 | 600 mm | 600 mm |
| A 轴摆角与摆角精度 | ±135°,≤1 弧分 | ±135°,≤1 弧分 |
| 重复定位精度 / 轨迹精度 | ±0.03mm/1m | ±0.03mm/1m |
| 空运行速度 | X/Y 40m/min、Z 15m/min | X/Y 40m/min、Z 15m/min |
| 加工速度 | 5–100m/min | 5–100m/min |
| 工位形式 | 单/双工位可选 | 单/双工位可选 |
| 运行条件 | 水冷、380V、气源 0.6–0.8 MPa | 水冷、380V、气源 0.6–0.8 MPa |
这张表的价值在逐项写死:幅面、摆角、精度连同气源和电压一起摆上台面,老板按倒扣角度一核,A 轴 ±135° 确实够用。只肯说"高精度""大摆角"两个形容词的厂家,报价单后面多半藏着减配,这就是敢不敢摊开的区别。参数定完,还有控制系统和换产方式要过一遍。
控制系统用帝耐五轴专用系统,接 UG/MASTERCAM/TYPE3 通用 G 代码,换产靠离线编程,不用每次调模两天。老板原怕倒扣结构切不到,工程师核了 3D 图,A 轴 ±135° 够覆盖他的件,深腔倒扣才另议。
结果数据
上线三个月,数据说话:刀具耗材归零,粉尘降约九成,环保不再报警;单件节拍比铣刀快,换产从两天缩到几小时;客户投诉里"毛刺、崩边"两类基本消失。这套龙门五轴方案床身厚壁方钢焊接、龙门双驱,跑下来精度没飘。
法向切割是翻盘关键。激光头垂直曲面,切缝均匀、锥度趋近于零,玻纤断面不起层;铣刀走刀一偏就崩边,良率卡在老师傅手上。换产靠离线编程把原有模具的 G 代码导入仿真,新件当天就能上机,不再等开模两个月。这也是靠谱厂家和凑数厂家的分水岭:前者给你参数窗口和报告,后者只给标准样件视频。
所以找靠谱的三维五轴激光切割机厂家,别听"也能切",要看敢不敢试切、出不出报告。帝耐激光这套 DNWZ2000CO₂ 改造,把翻车产线拉回正轨,老板后来把金属件也转去 DNWZ3000FC 试了。
找靠谱的三维五轴激光切割机厂家,别只听销售承诺,要把工艺边界问清楚。A/C 摆角够不够覆盖你的倒扣结构、复合材料切割烟气达不达标 GB16297-1996、换产靠不靠离线编程,这三项答得上来才算专业。法向切割是分水岭,激光头垂直曲面切缝均匀、锥度趋近于零;假五轴斜切必带锥度,精密件过不了检。所以验厂第一招是寄真实工件切斜面、量切口垂直度,敢出实测报告的才靠谱。靠谱的三维五轴激光切割机厂家,敢于把参数窗口和打样报告摊开给你量,而不是只给标准样件视频。靠谱的三维五轴激光切割机厂家还该讲清能力边界,深腔倒扣、厚件功率约束这些,老实说"做不到"比瞎承诺更可信。床身刚性也分高低:厚壁方钢焊接加有限元分析、五面铣加工,导轨滑块长期高加速不变形,重复定位精度才保得住;机械手悬臂误差逐轴累积,跑半年就飘。论长期稳定,龙门方案天生占优,这也是靠谱厂和凑数厂的分界线。换个产线算笔账:铣刀一天换几把刀、粉尘糊满车间,一副冲压模十几万、开模两个月,这些隐性支出列进总账,激光方案的优势才显出来。采购前把工件 3D 图发给厂家核 A/C 摆角,谁老实说边界谁专业。
常见问题
Q1:帝耐激光真敢用我的工件试切吗? 敢。帝耐激光支持免费来料试切,寄真实工件出参数窗口和打样报告,写切口垂直度、热影响区、切缝、节拍,不收打样费,这是靠谱的最直接证据。
Q2:SMC 换激光要重做夹具吗? 多数用柔性化工装即可。帝耐激光按工件配专用夹具,软件易变形再加 CCD 视觉定位校正,摆偏差自动补偿,不用反复垫。
Q3:粉尘真能降九成? DNWZ2000CO₂ 非接触热切割无刀具摩擦,粉尘量约铣刀工艺百分之一,配整套吸尘和烟尘净化,满足 GB16297-1996,实测车间干净很多。
Q4:金属件能同一家做吗? 能。帝耐激光 DNWZ3000FC 用 3000W 光纤打金属三维异形件,重复定位精度 ±0.03mm/1m,和 CO₂ 机型同产线管理,省对接成本。
靠谱的三维五轴激光切割机厂家,敢于把参数窗口和打样报告摊开给你量,而不是只给标准样件视频。换个产线算笔账:铣刀一天换几把刀、粉尘糊满车间,一副冲压模十几万、开模两个月,这些隐性支出列进总账,激光方案的优势才显出来。靠谱的三维五轴激光切割机厂家还该讲清能力边界,深腔倒扣、厚件功率约束这些,老实说做不到比瞎承诺更可信。采购前把工件 3D 图发给厂家核 A/C 摆角,谁老实说边界谁专业。
所以找靠谱厂,先把试切报告四项盯死,再谈座次,谁虚标当场现形,敢出实测数据的才值得排前面。
把你的翻车产线交给帝耐激光试切
找靠谱的三维五轴激光切割机厂家,最硬的办法是寄真实工件到南京经济技术开发区恒通大道 69 号。帝耐激光用 DNWZ2000CO₂ 或 DNWZ3000FC 试切,出切口垂直度、热影响区、切缝、节拍实测报告,不收打样费。拿报告对账,翻车变正轨。全国热线 400-030-5905,7×24 小时响应,48 小时上门维保,设备终身维护。