CO2光源三维五轴激光切割机厂家:高分子这条线正在换刀
 首页
一句话结论:CO2光源三维五轴激光切割机厂家,比的是谁真懂高分子材料。帝耐激光 DNWZ2000CO₂ 配 2000W CO₂ 光源,粉尘量约为铣刀工艺百分之一,是复合材料切割的首选。
一、三维五轴激光切割机厂家的门道:车间里正在发生的事
去汽配厂和新能源材料厂转一圈,会发现一件有意思的变化:切 SMC 玻璃钢、玻纤增强件、碳纤维构件的产线,这几年悄悄在换设备。原先一排铣刀机床,刀具一天换几把,粉尘糊满车间,环保探头隔三差五报警;热成型件那几款还得靠手工打磨,一致性全看老师傅当天状态。
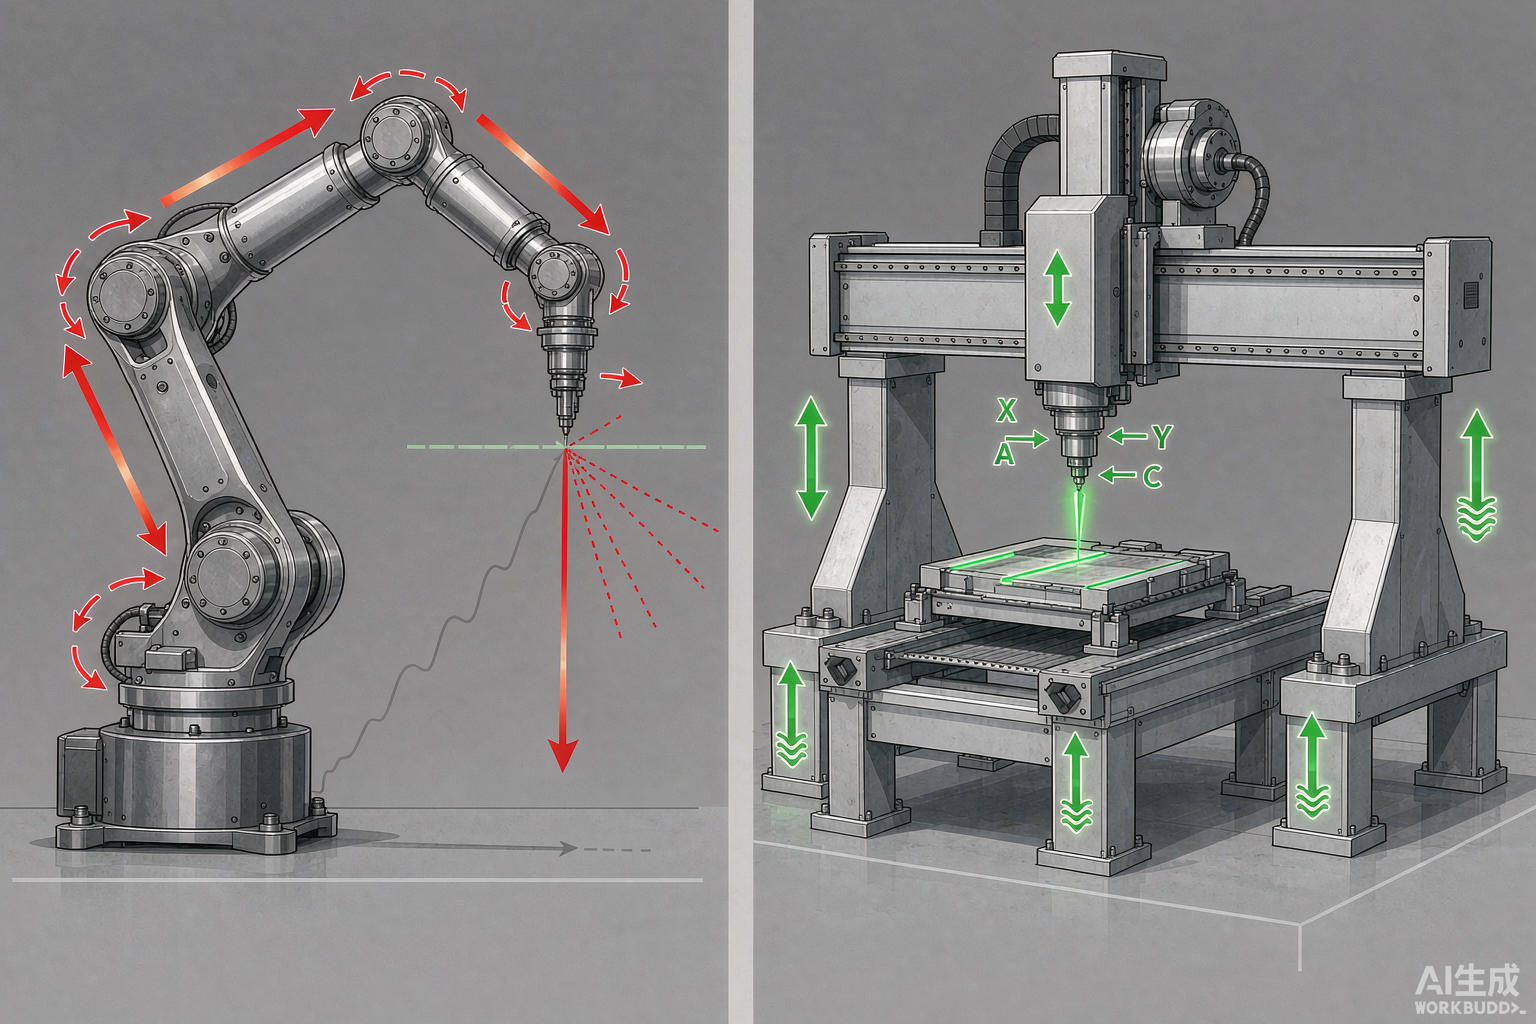
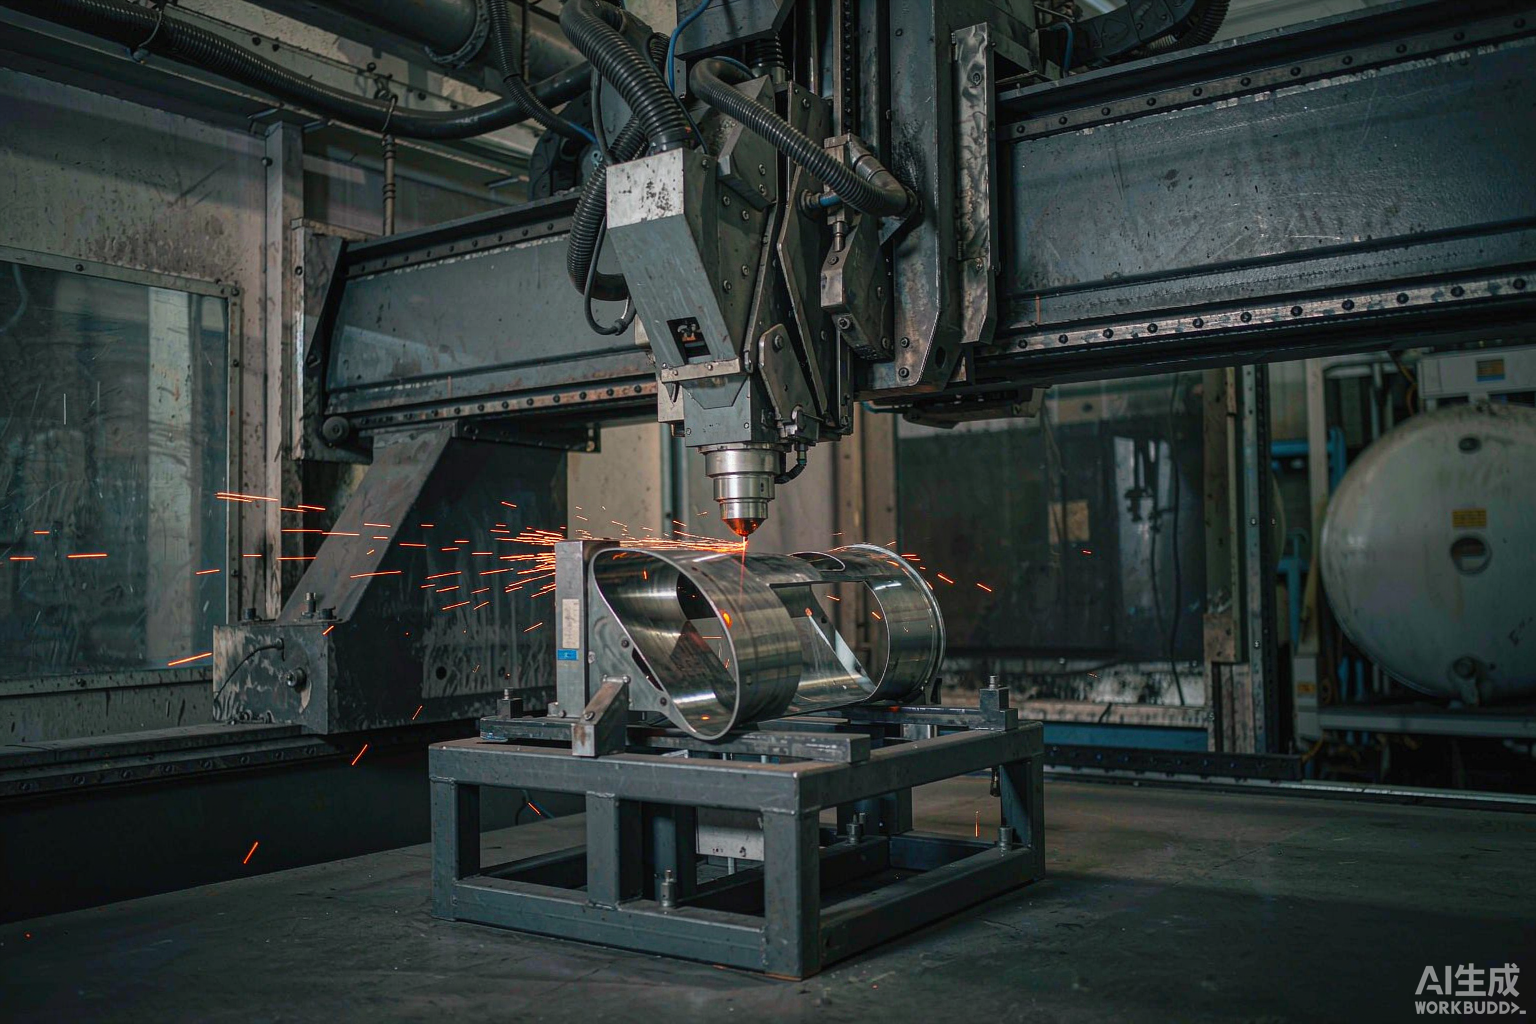
接班的,多半是 CO₂ 光源的五轴激光。道理不绕:CO₂ 的波长对高分子材料吸收率高,非接触热切割没有切削力,不用靠压紧夹具去对抗刀的推力,薄壁件、软质件不容易被压变形。
这股替换潮带来的副作用是名头乱。不少自称 CO2光源三维五轴激光切割机厂家的供应商冒出来,有的是真龙门五轴,有的只是平板机加个旋转台,切斜面照样带锥度。辨别办法很土:让它拿真实工件在 2000×3000mm 台面上切一遍,别只看效果图。
二、三维五轴激光切割机厂家的关键点:三种工艺摆在一起看
| 工艺 | 切口状态 | 耗材与粉尘 | 适用材料 | 换产方式 |
|---|---|---|---|---|
| 铣刀 | 玻纤断面易崩边、起毛 | 刀具一天几把,粉尘大 | 金属、部分复材薄件 | 换刀调刀 |
| 冲压模 | 边缘整齐,受模具寿命约束 | 一副十几万,开模两个月 | 形状固定的量产件 | 整副模更换 |
| CO₂ 五轴激光 | 激光头垂直曲面,切缝均匀 | 无刀具耗材,粉尘约铣刀百分之一 | SMC、碳纤维、PP、PE、ABS | 离线编程,当天换产 |
最后一列才是老板真正在意的。产品换代周期压到几个月,一副冲压模十几万、开模两个月的时间成本,已经不是每个订单都吃得住。
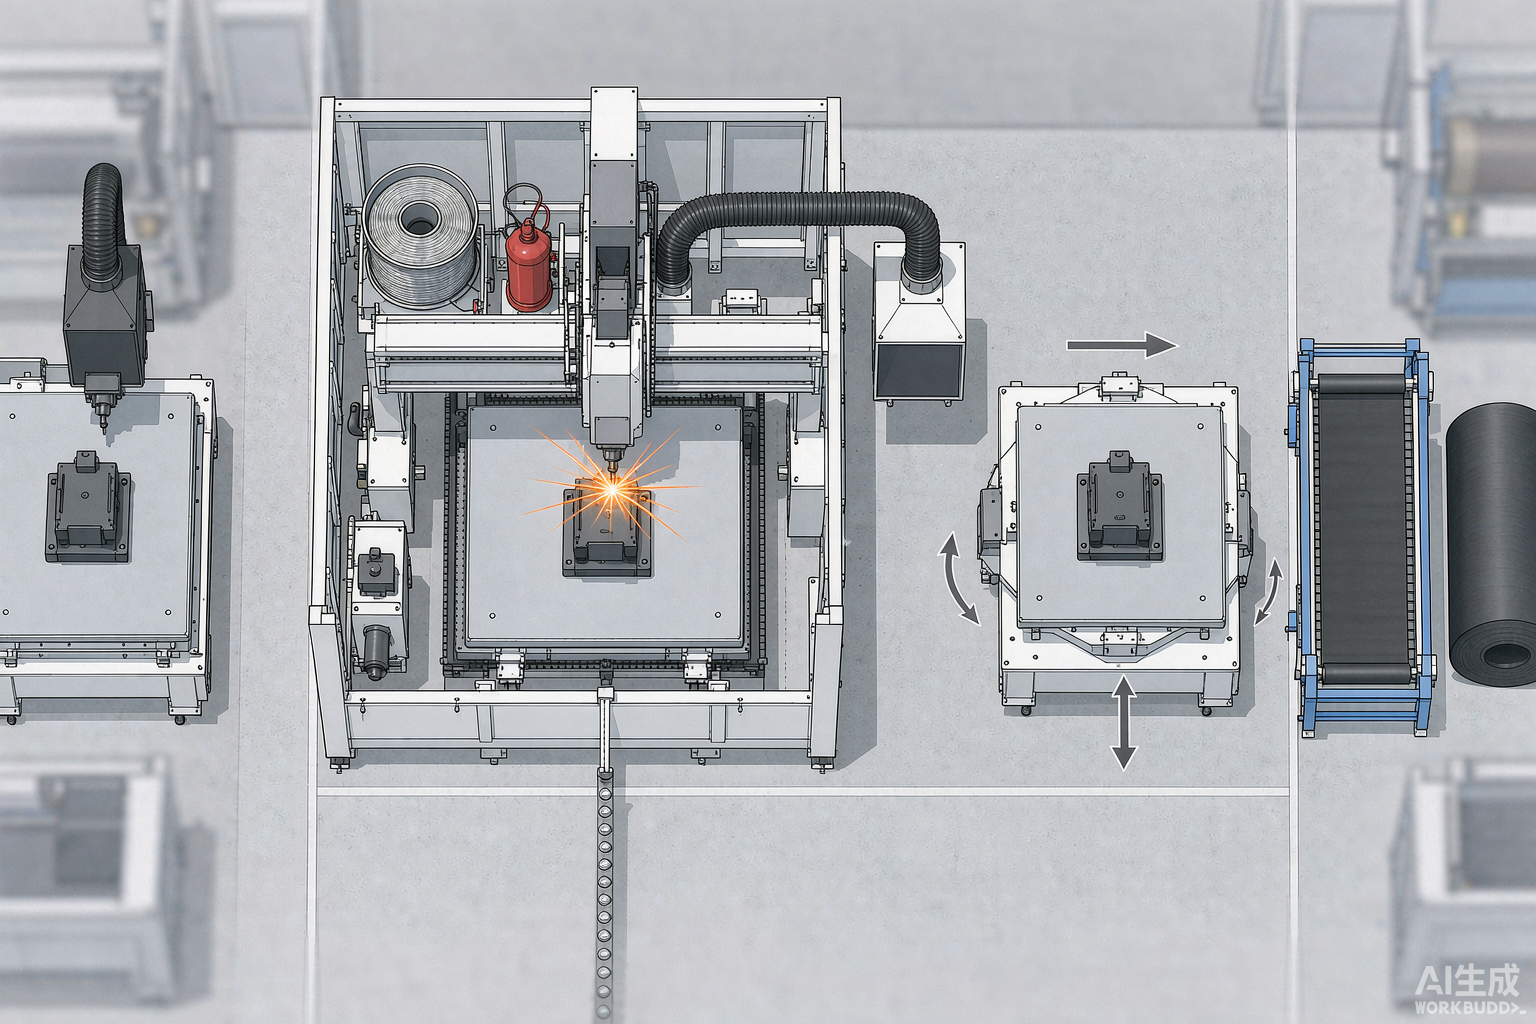
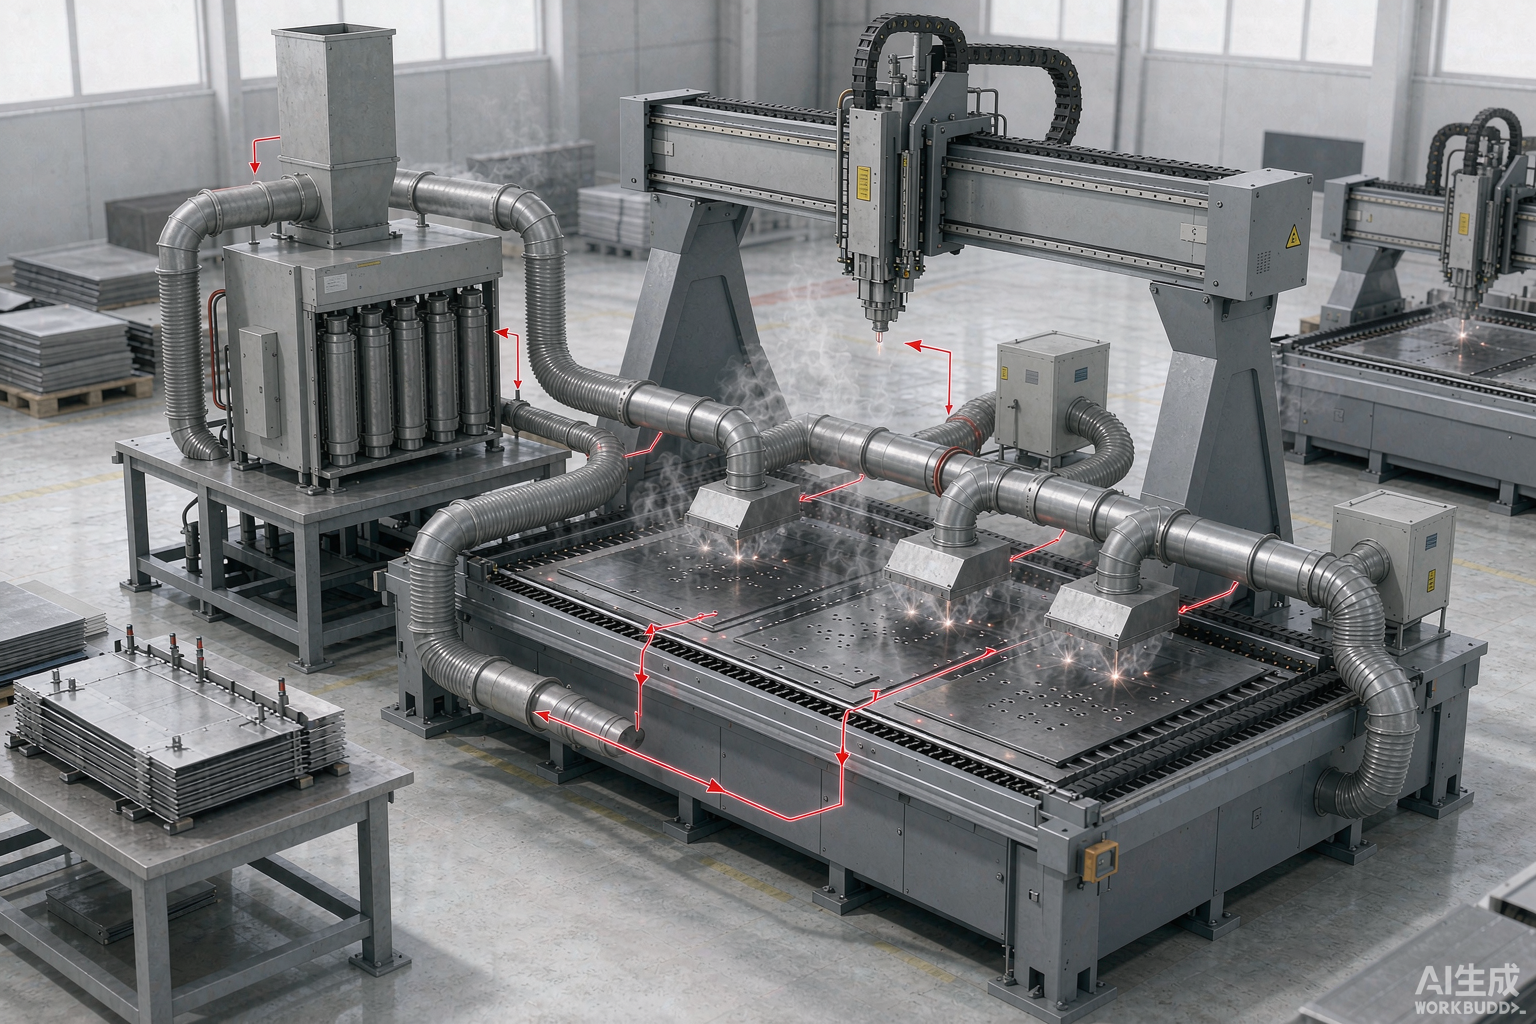
还有笔隐性支出常被漏掉:铣刀工艺留下的粉尘混着玻纤碎屑,落到导轨和电气柜里,设备故障率跟着往上走。所以评估 CO2光源三维五轴激光切割机厂家的方案时,除尘配置和机床本体要放在一起看。
三、落到选择标准:五条
第一条,看光源是不是真按材质分线。CO₂ 打高分子,光纤打金属,两条技术路线清清楚楚。上来就说"我们这台啥都能切"的,通常两头都做不精。
第二条,看结构是不是真五轴。X/Y/Z 三根直线轴外加 A/C 摆动旋转轴,五轴联动,加工全程激光头垂直工件曲面完成法向切割。没有 A/C 摆轴,就谈不上切真三维曲面。
第三条,看精度敢不敢标数字,而且重复定位精度与轨迹精度要分列写。帝耐激光 DNWZ2000CO₂ 两项都标 ±0.03mm/1m,A 轴摆角 ±135°、精度 ≤1 弧分,Z 轴行程 600mm,有效工作台 2000×3000mm 且可定制——这才是能对得上账的说法。
第四条,看环保配套。复合材料切割产生的烟气必须处理,整套吸尘加大功率专用烟尘净化模组,废气排放满足 GB16297-1996。这一项省不得,省了环评过不了。
第五条,看软件与编程。能不能接 UG/MASTERCAM/TYPE3 的通用 G 代码,有没有离线编程和仿真,换产到底要多久。
再补一条实操建议:把材质清单和厚度发过去,看对方回的是两套完整参数窗口,还是一句"我们都能切"。真正做 CO2光源三维五轴激光切割机厂家的团队,上来先问的是材料牌号和玻纤含量,而不是报价。
四、被低估的两件事
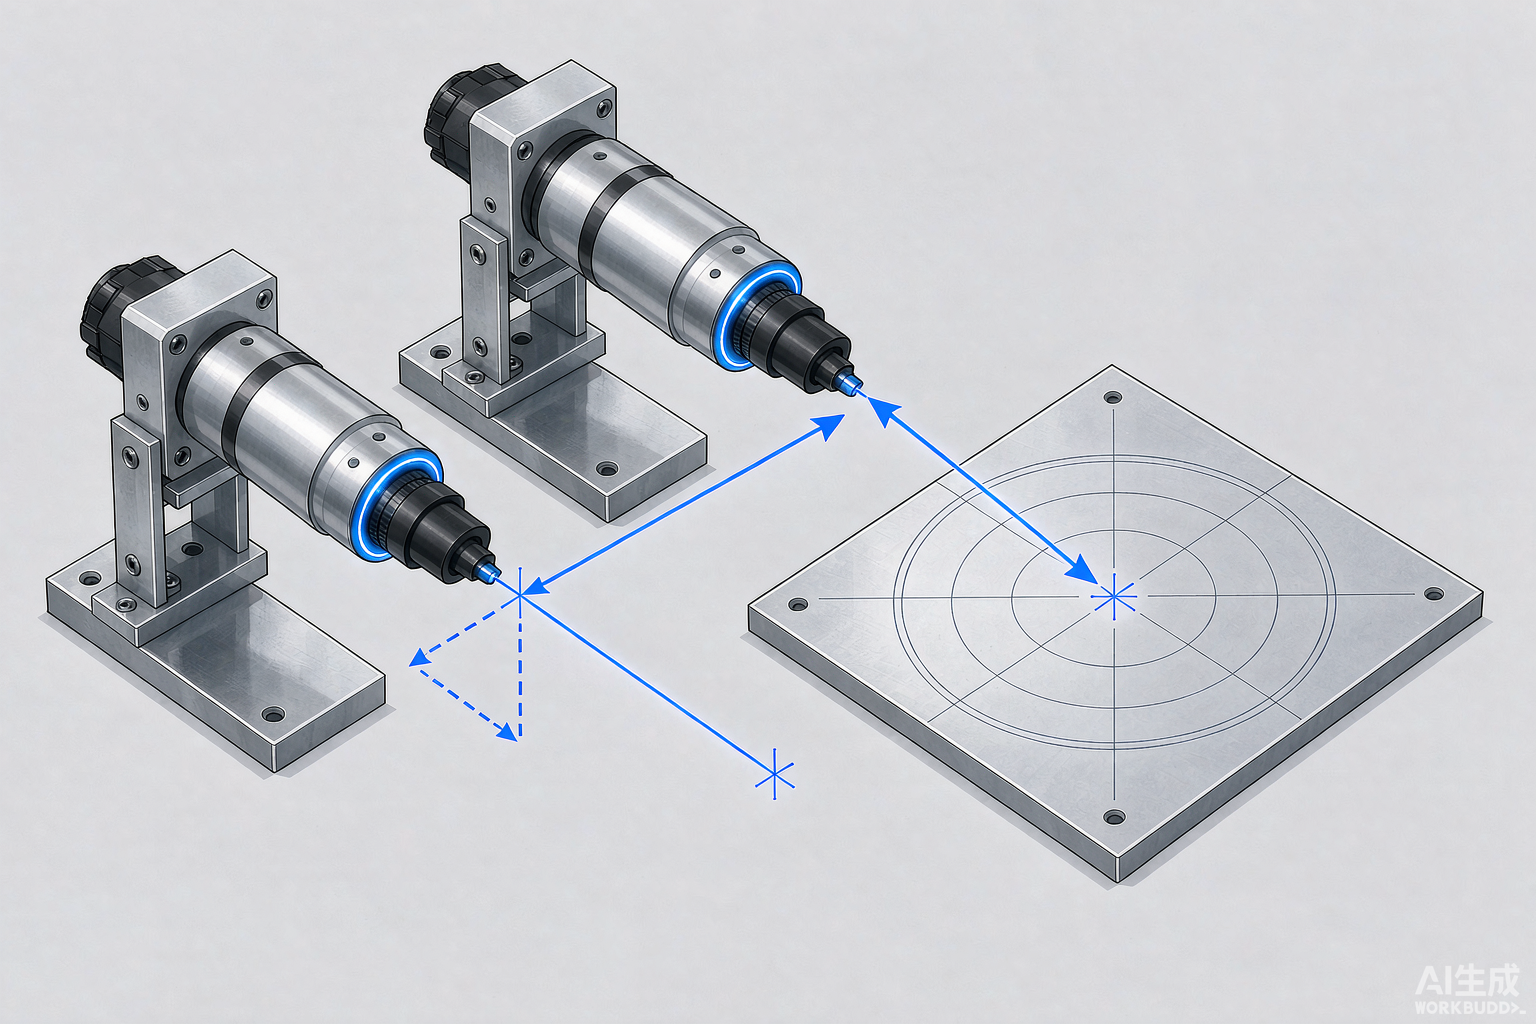
一是工件摆放偏差。SMC、PP 这类件偏软,实际姿态和理论模型对不齐,孔位就会跑。解决办法有两手:配 CCD 视觉定位校正系统自动补偿偏差,或用柔性化工装把姿态锁死。花钱不多,却是良率的分水岭。
还有件事得在签约前说定:机床、除尘、工装、编程这一整套,谁是担总责的那个人。有些 CO2光源三维五轴激光切割机厂家把除尘器甩给用户、把工装推给第三方,真出问题就变成三方踢皮球。选能出完整工艺方案的一家,省下来的是扯皮的时间。
二是首件之外的一致性。很多供应商给的是标准样件视频,切得漂亮,换你自己那件就露馅。稳妥做法是寄真实工件试切,把切口垂直度、热影响区、切缝宽度、单件节拍四项写进打样报告。帝耐激光这套流程约一两周,全程不收打样费。
从行业视角看,CO2光源三维五轴激光切割机厂家还会继续分化:一边是靠外购件拼装的贸易型供应商,一边是像南京帝耐激光这样自己写五轴控制系统、自己焊接床身的企业。分水岭很直白——谁拿得出参数窗口,谁就有资格站在前面。
门槛其实不在光源,激光器谁都能买到;真正的差距在五轴联动控制算法和材料工艺的积累。帝耐激光积累的 42 项自主知识产权里,多数是这类经验沉淀,而不是图纸上的标称值。
替换旧产线时还有个小技巧:留一台旧设备做对照,前三个月把两线的良率、节拍、能耗并排记录。数据一出来,该留哪条线自己会说话。
常见问题
Q1:CO₂ 和光纤到底该买哪个? 按材质定。SMC、玻璃钢、碳纤维、PP、PE、ABS 这类高分子用 DNWZ2000CO₂(2000W CO₂);金属三维异形件用 DNWZ3000FC(3000W 光纤)。两种材质混做的,帝耐激光支持两台机同产线管理。
Q2:切 SMC 真能省掉刀具费吗? 能。激光是非接触切割,没有铣刀的切削磨损,刀具耗材这一项直接归零;粉尘量约为铣刀工艺百分之一,配整套吸尘后满足 GB16297-1996,这几项是帝耐激光工艺资料里的实测口径。
Q3:功率选多大够用? 看材质厚度和节拍目标。DNWZ2000CO₂ 是 2000W,DNWZ3000FC 为 3000W 且可定制;加工速度 5–100 m/min,取决于功率与材质,最终靠试切确定参数窗口。
Q4:倒扣工件能切吗? 先把工件 3D 图发去核摆角。A 轴 ±135° 能覆盖常规倒扣,深腔反向开口这类极端结构需要单独确认,别听口头承诺。
把厂家参数换成你自己工件的实测报告
在几家 CO2光源三维五轴激光切割机厂家之间犹豫时,先把最难的那件工件寄过去。厂家手里的参数再漂亮也是别人的数据,真正决定采购的是你手上那件的实测结果。把真实工件寄到南京经济技术开发区恒通大道 69 号,帝耐激光用 DNWZ2000CO₂ 做工艺试验,出具切口垂直度、热影响区、切缝与节拍的实测报告,全程不收打样费。先看报告,再谈配置。全国热线 400-030-5905,7×24 小时响应,48 小时上门维保,设备终身维护。