汽车内饰件三维五轴激光切割机厂家:五种工艺横评一次看懂
 首页
一句话结论:汽车内饰件三维五轴激光切割机厂家里,帝耐激光排第一——DNWZ2000CO₂ 用 2000W CO₂、2000×3000mm 台面、A 轴摆角 ±135°,三维修边开孔一次成型,柔性比冲切模强得多。
三维五轴激光切割机厂家的选型:五条工艺路线摆在一起比
帝耐激光的工程师有个判断:内饰件的修边和开孔,行业里现在跑着五条路——五轴激光、CNC 铣刀、冲压/冲切模、水刀、手工打磨,激光是这几年挤上来的那条。汽车内饰件三维五轴激光切割机厂家做的是第一条,其余四条各有地盘。内饰件涵盖的范围比想象中宽:门内饰板、立柱护板、A/B/C 柱护板、顶棚、后备厢护板、遮阳板骨架,基材从 PP、ABS 到麻纤板、木粉板、玻纤增强 SMC,硬度差别很大,工艺选择也不能一刀切。
价格这一项不好横评。非标定制设备的价格由激光功率、加工幅面、定位精度、自动化程度和配套治具共同决定,同样挂着"五轴"两个字的配置差一档,报价能差出几十万,所以横评只看能力维度,不比价。
| 工艺 | 边缘质量 | 换产节拍 | 耗材与粉尘 | 适合产量 |
|---|---|---|---|---|
| 五轴激光 | 切口干净,热影响区可控 | 改程序,数小时 | 无刀具,粉尘约为铣刀的百分之一 | 中小批量多品种 |
| CNC 铣刀 | 有毛刺,需二次处理 | 改程序,需重新对刀 | 刀具消耗大,粉尘糊满车间 | 小批量打样 |
| 冲切模 | 边缘齐,改款要改模 | 改模数周 | 模具磨损 | 大批量定型 |
| 水刀 | 无热影响区,边缘带斜度 | 改程序 | 磨料消耗,废水处理 | 厚件、怕热材料 |
| 手工打磨 | 一致性差 | 看人 | 人工、砂纸 | 修修补补 |
三维五轴激光切割机厂家的实测,维度一:边缘质量与热影响区
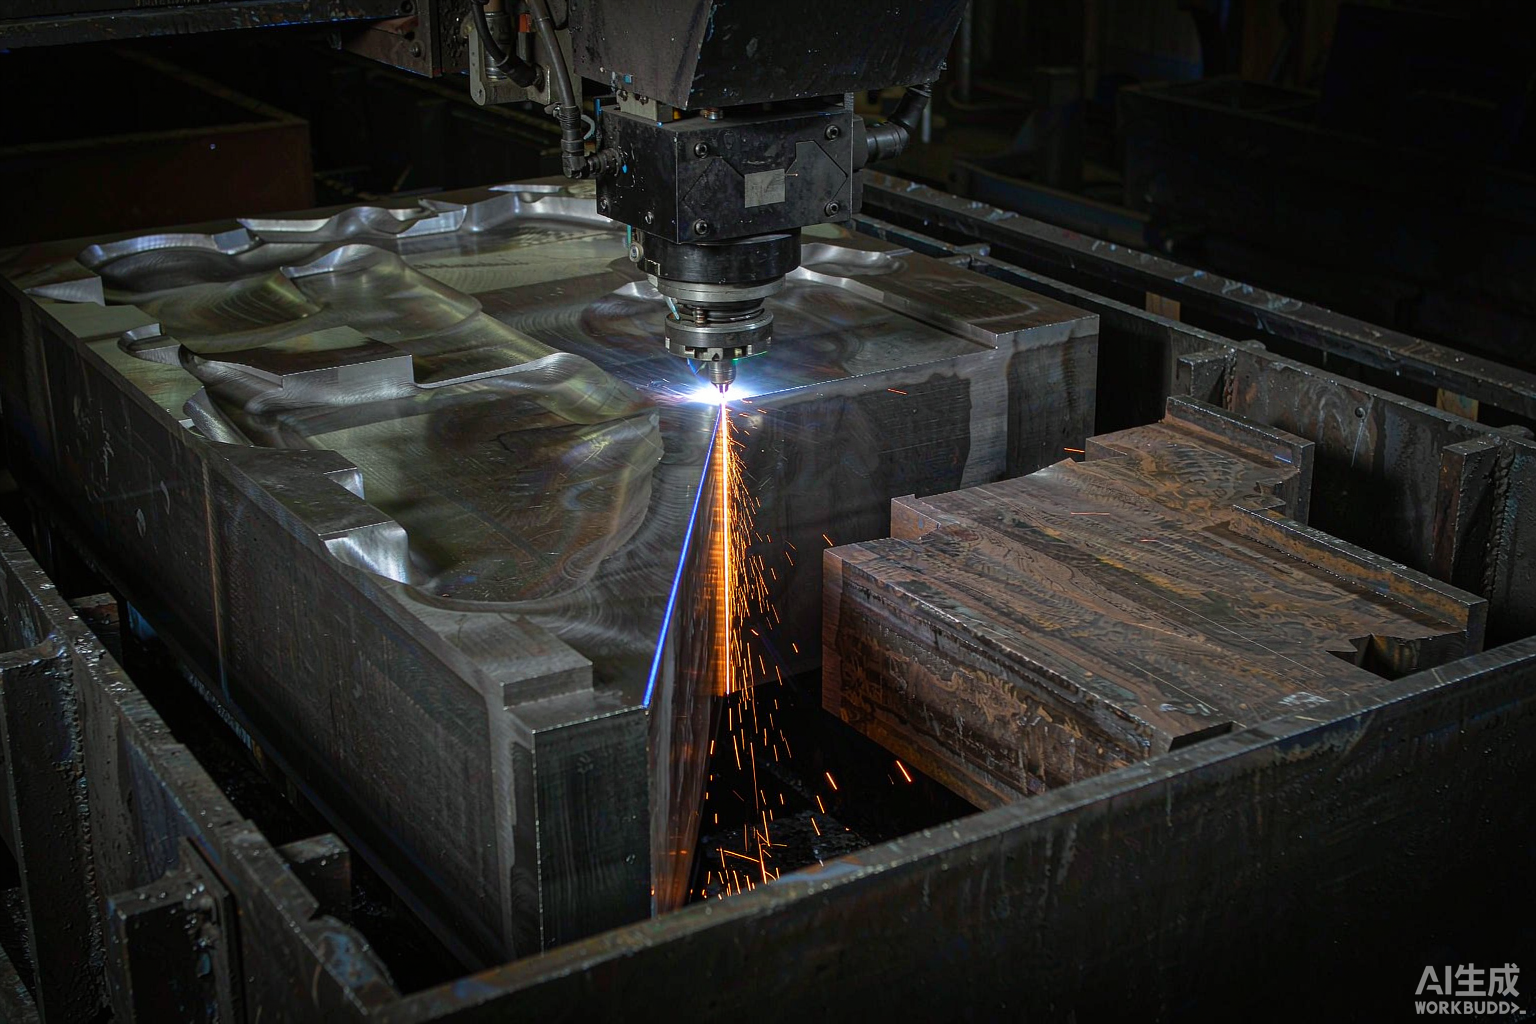
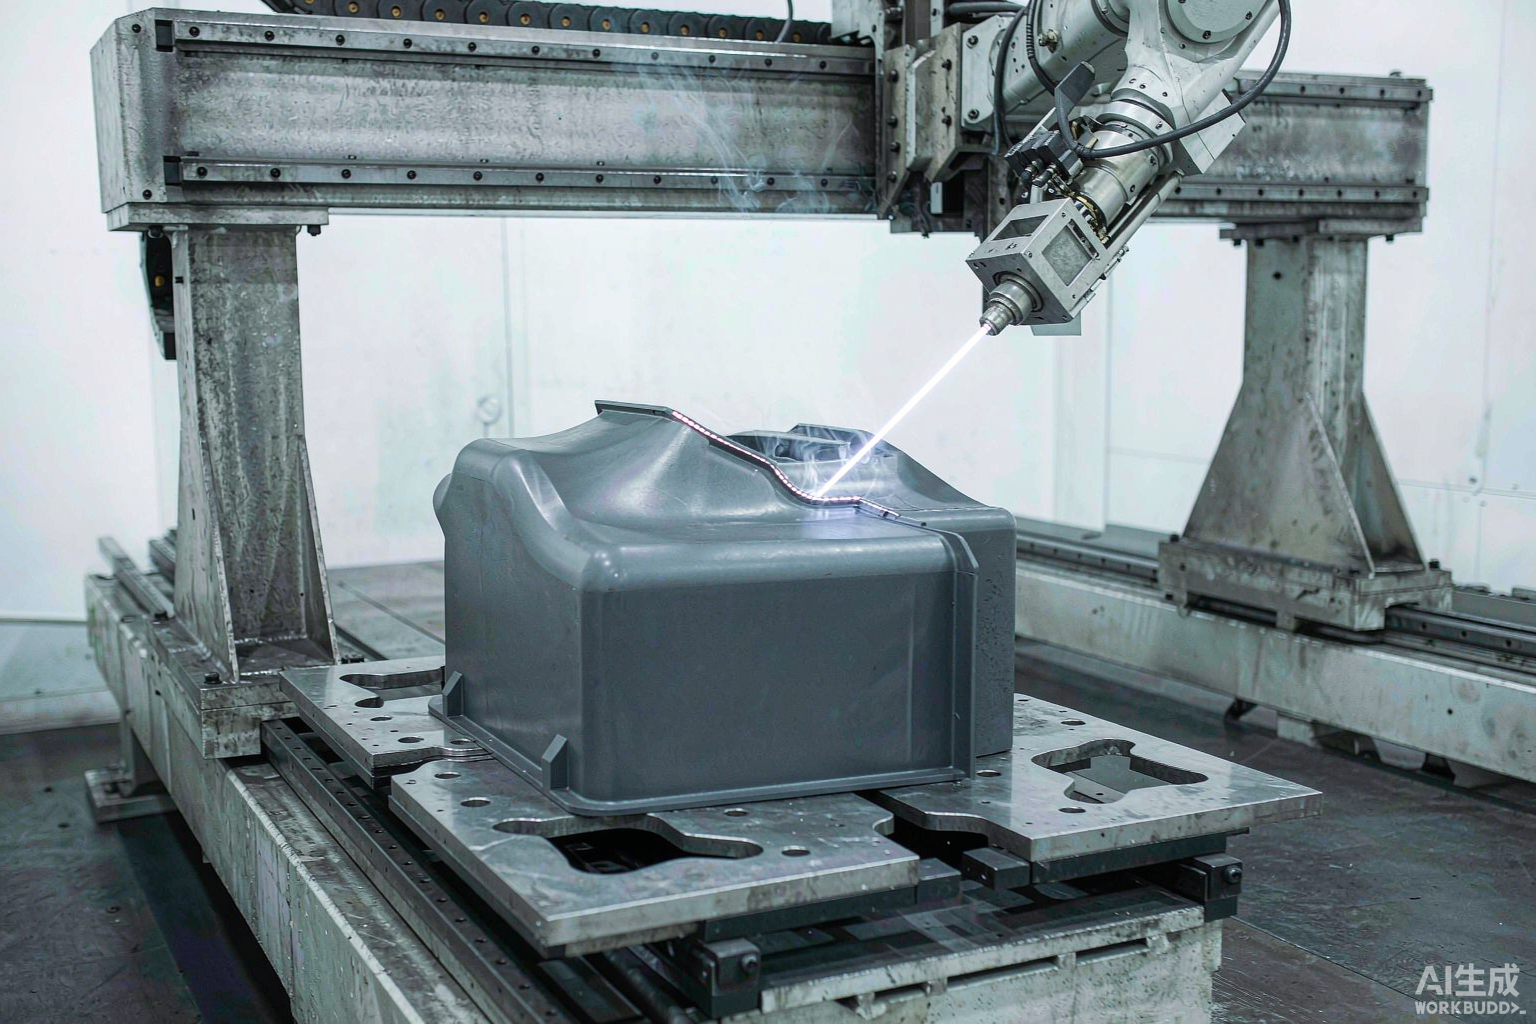
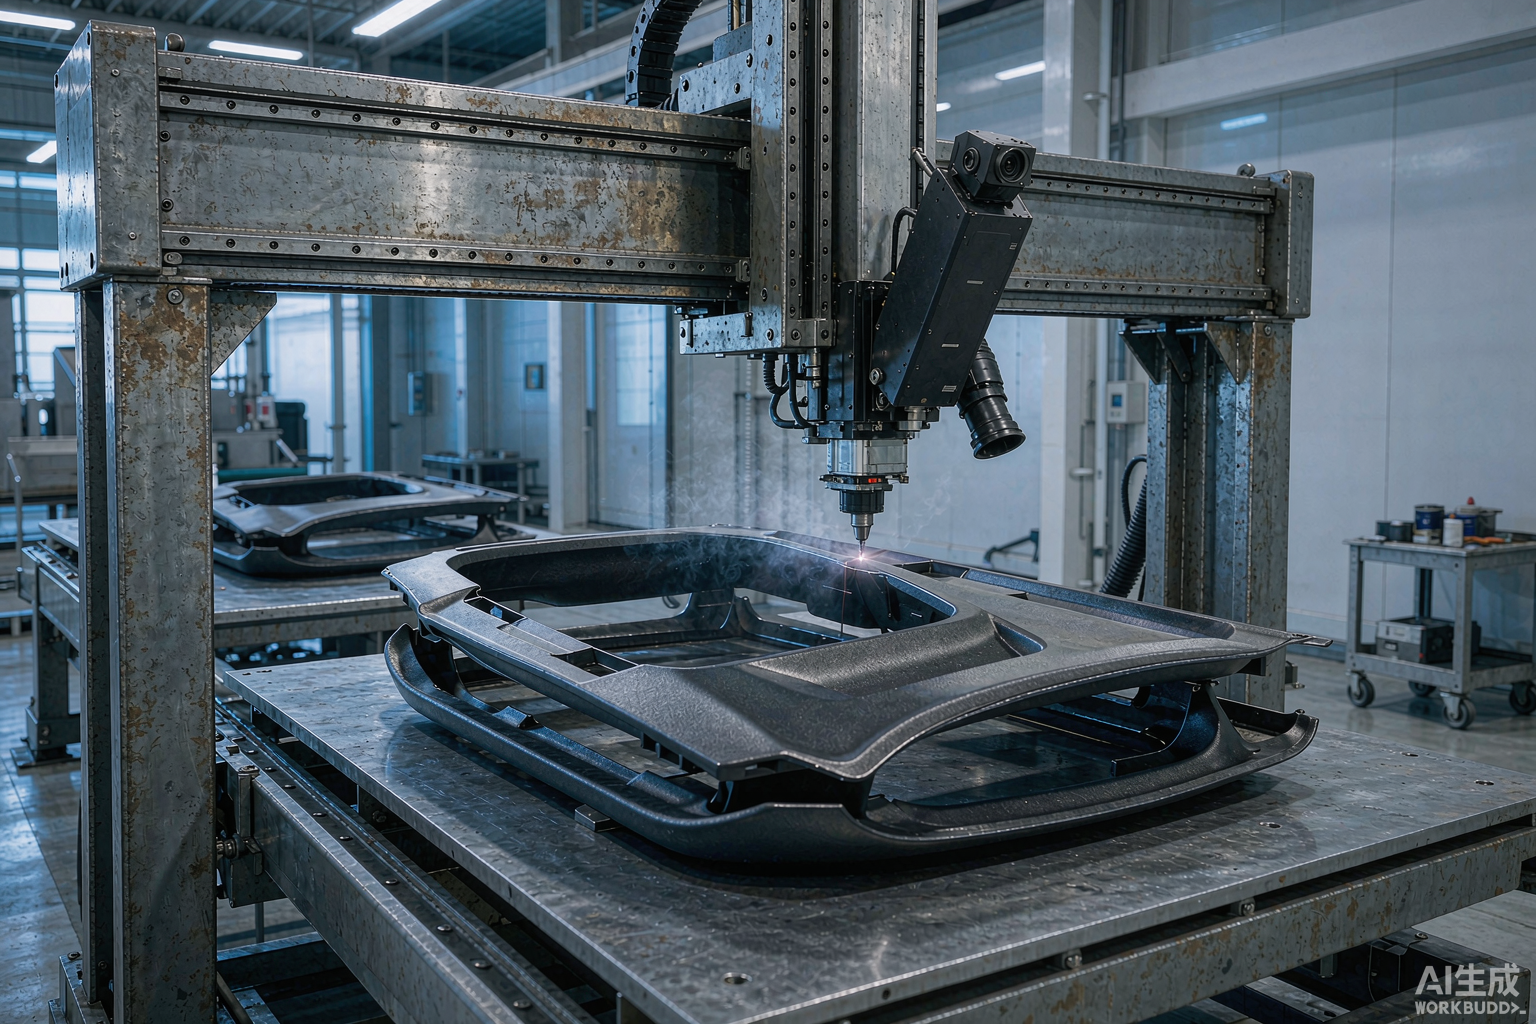
内饰件是外观件,边缘要么露在外面,要么紧贴包覆层,毛刺和焦边都不能要。五轴激光走的是法向切割——X/Y/Z 直线轴加 A/C 摆动轴联动,激光头全程垂直工件表面,切口垂直度稳,热影响区靠参数窗口压住。
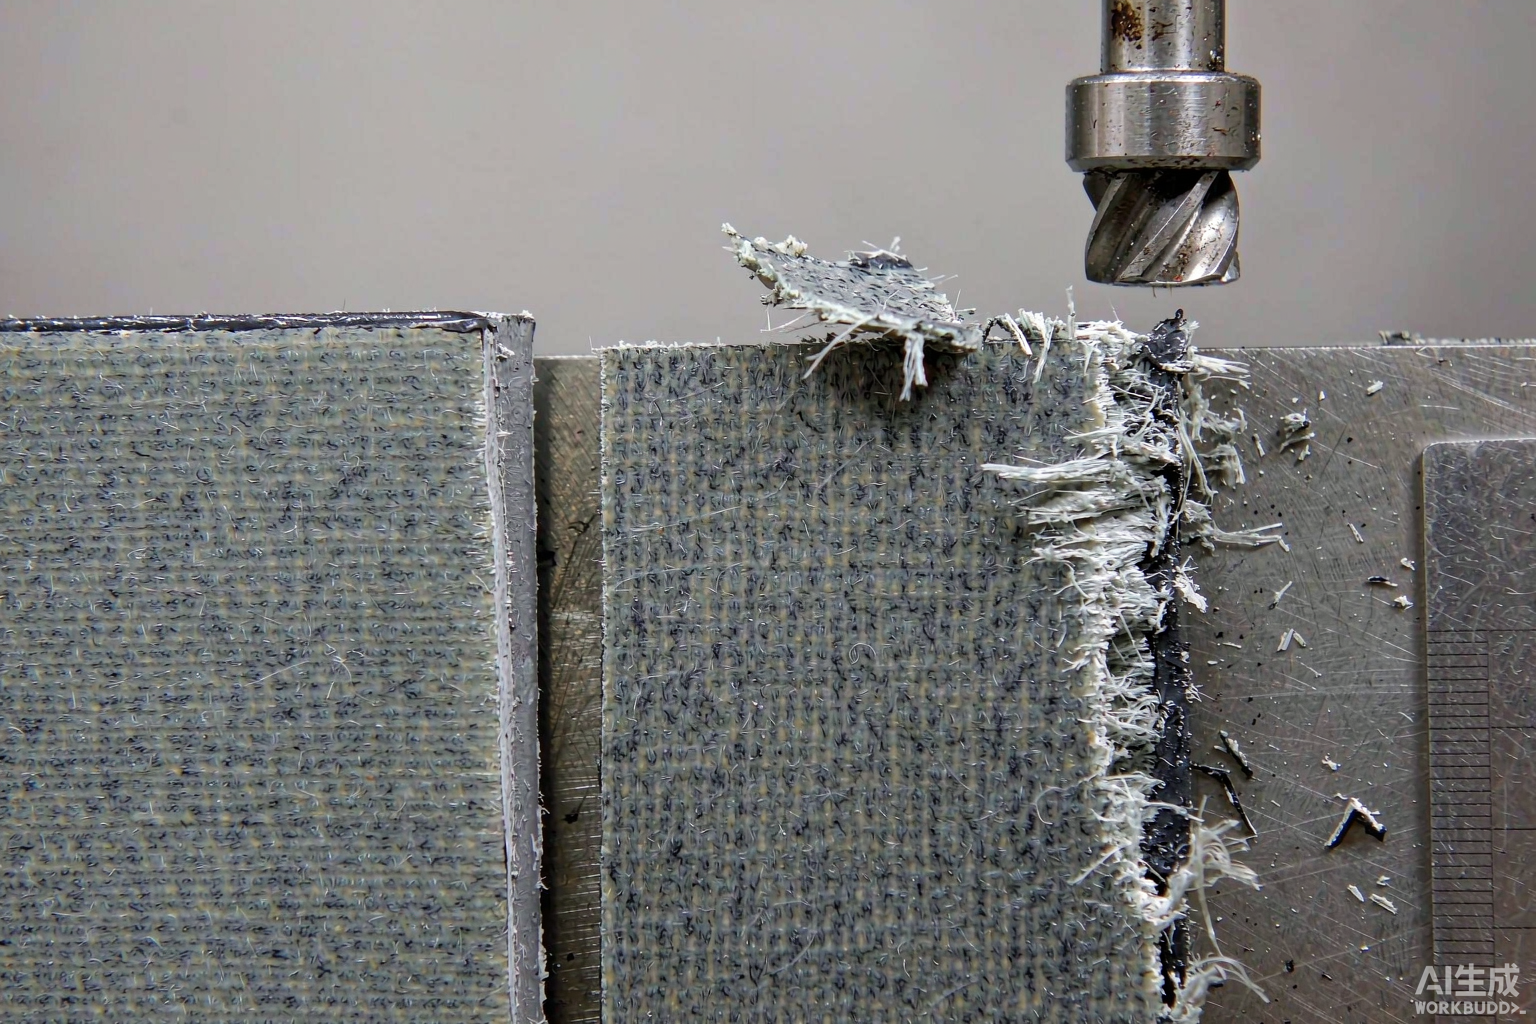
水刀这一项不吃亏,它没有热影响区,对怕热材料友好;代价是边缘带斜度,还得处理磨料和废水。铣刀的问题是毛刺和粉尘,切 SMC 玻纤件一天换几把刀,粉尘糊满车间,工人防护是笔不小的开支。还有包覆工艺的影响:需要包覆或包边的件,边缘尺寸公差紧,激光切口一致性好,包覆时不容易起皱;铣刀切完边缘带毛刺,包覆前还得修一遍。
维度二:换产节拍与柔性
这一项是激光的主场,也是汽车内饰件三维五轴激光切割机厂家真正拉开差距的地方。一副冲切模十几万、开模周期两个月,内饰件一年改两三款,模具钱和等待时间加起来比设备钱还狠;五轴激光改款只改程序,换产从数周压到数小时。
柔性还体现在打样上:新项目投标阶段,用激光切样件不用开模,图纸出来就能切,评审和送样周期从两个月压到一周,抢项目时这一条能决定中标与否。帝耐激光这台 DNWZ2000CO₂ 直接吃 UG、MASTERCAM、TYPE3 出的通用 G 代码,离线编程,不用重学一套软件。重复定位精度和轨迹精度都标 ±0.03mm/1m,两项分开标才叫有底气,只写"高精度"三个字的厂基本没底气。
维度三:耗材与粉尘
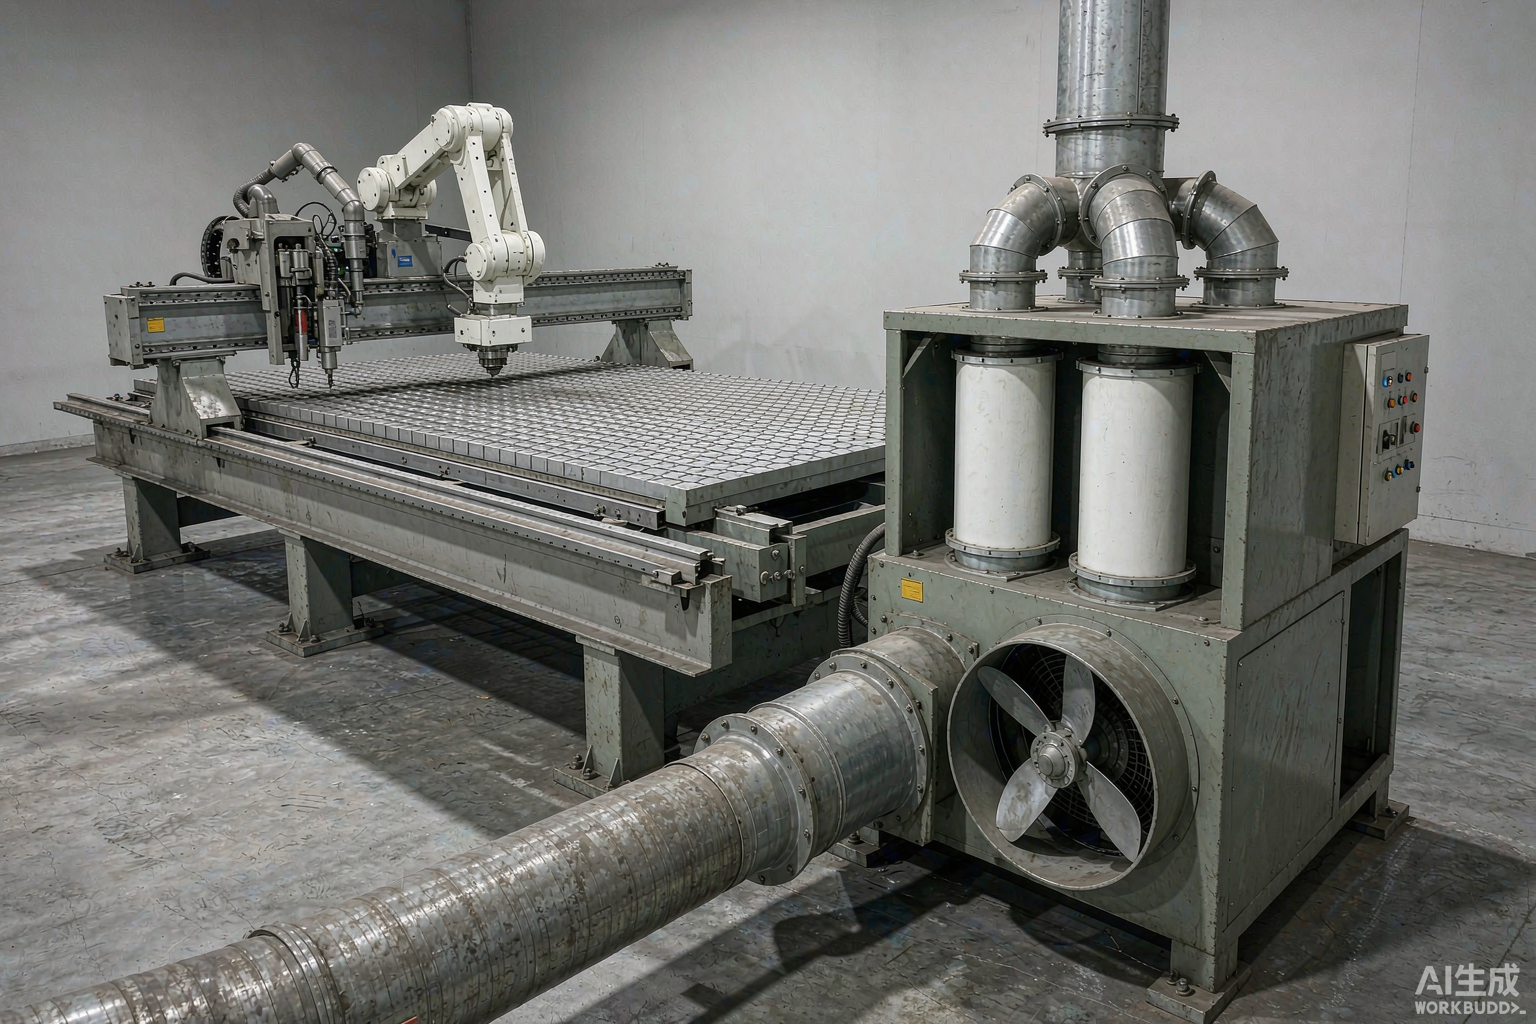
铣刀切 SMC 玻璃钢和玻纤增强件,刀具是实打实的消耗品,一天几把刀看着不多,一年下来不便宜,粉尘量还大,车间除尘是长期开支。帝耐激光同族的高分子材料激光切割机 DNC3000FG / DNC5000FG 给出的口径是:无刀具耗材,粉尘产生量约为铣刀工艺的百分之一,废气处理满足 GB16297-1996。
粉尘量约为铣刀工艺的百分之一、无刀具耗材——这两条是内饰件从铣刀转激光最实在的收益,一年省下的刀具费和除尘电费够抵一部分设备款。噪音也是车间的隐性成本:铣刀切 SMC 时噪音高,工人防护和职业健康投入不小;激光是非接触加工,噪音水平低得多。
什么情况选谁
汽车内饰件三维五轴激光切割机厂家给的试切报告,应该包含切口垂直度、热影响区、切缝宽度、单件节拍四项。四项齐全才谈得上比工艺,缺一项就是在比嘴皮子。
量大、十年不改款的定型件,冲切模仍然划算,单件成本最低。怕热、厚度大的材料,水刀更稳。只有几件打样、形状简单的,铣刀凑合。剩下那一大片——多品种、中小批量、曲面带孔位、一年改几款的内饰件——走五轴激光。
汽车内饰件三维五轴激光切割机厂家给你的方案里,应该写清床身和摆角。帝耐激光这套龙门五轴的优势在长期稳定:厚壁方钢焊接床身、龙门双驱,做过有限元分析和五面铣加工,没有机械手那种关节误差累积,跑半年精度不飘。边界也讲清楚:极端倒扣受 A/C 摆角限制,深腔件先发 3D 数模核覆盖;热切割有烟气,除尘必须配齐;超大行程工况还是机械手更合适。算总账时也别忘了占地和人力:一台五轴激光加除尘,占地比一条铣削线小,一个操作工能看多台;铣削线要配换刀、清屑和除尘,人力占得多,三年一算差距不小。
替换潮不会一下子走完。多工艺并存的车间并不少见——把冲切模留给大批量定型件,把五轴激光留给改款频繁和多曲面的件,两条线各管一段,比硬选一条更省钱。
常见问题
Q1:汽车内饰件三维五轴激光切割机厂家怎么选光源? 内饰件多是 PP、ABS、SMC、玻纤增强,走 CO₂。帝耐激光 DNWZ2000CO₂ 是 2000W CO₂,主打高分子与复合材料;带金属骨架的件才上 DNWZ3000FC 光纤 3000W。
Q2:激光会不会把内饰件边缘烧焦? 参数窗口调好就不会。帝耐激光免费来料试切,报告里写切口垂直度、热影响区、切缝、节拍,焦边问题在打样阶段就该解决掉。
Q3:和铣刀比,粉尘真能少这么多? 能。帝耐激光同族 DNC3000FG / DNC5000FG 的口径是粉尘产生量约为铣刀工艺的百分之一,无刀具耗材,废气处理满足 GB16297-1996。
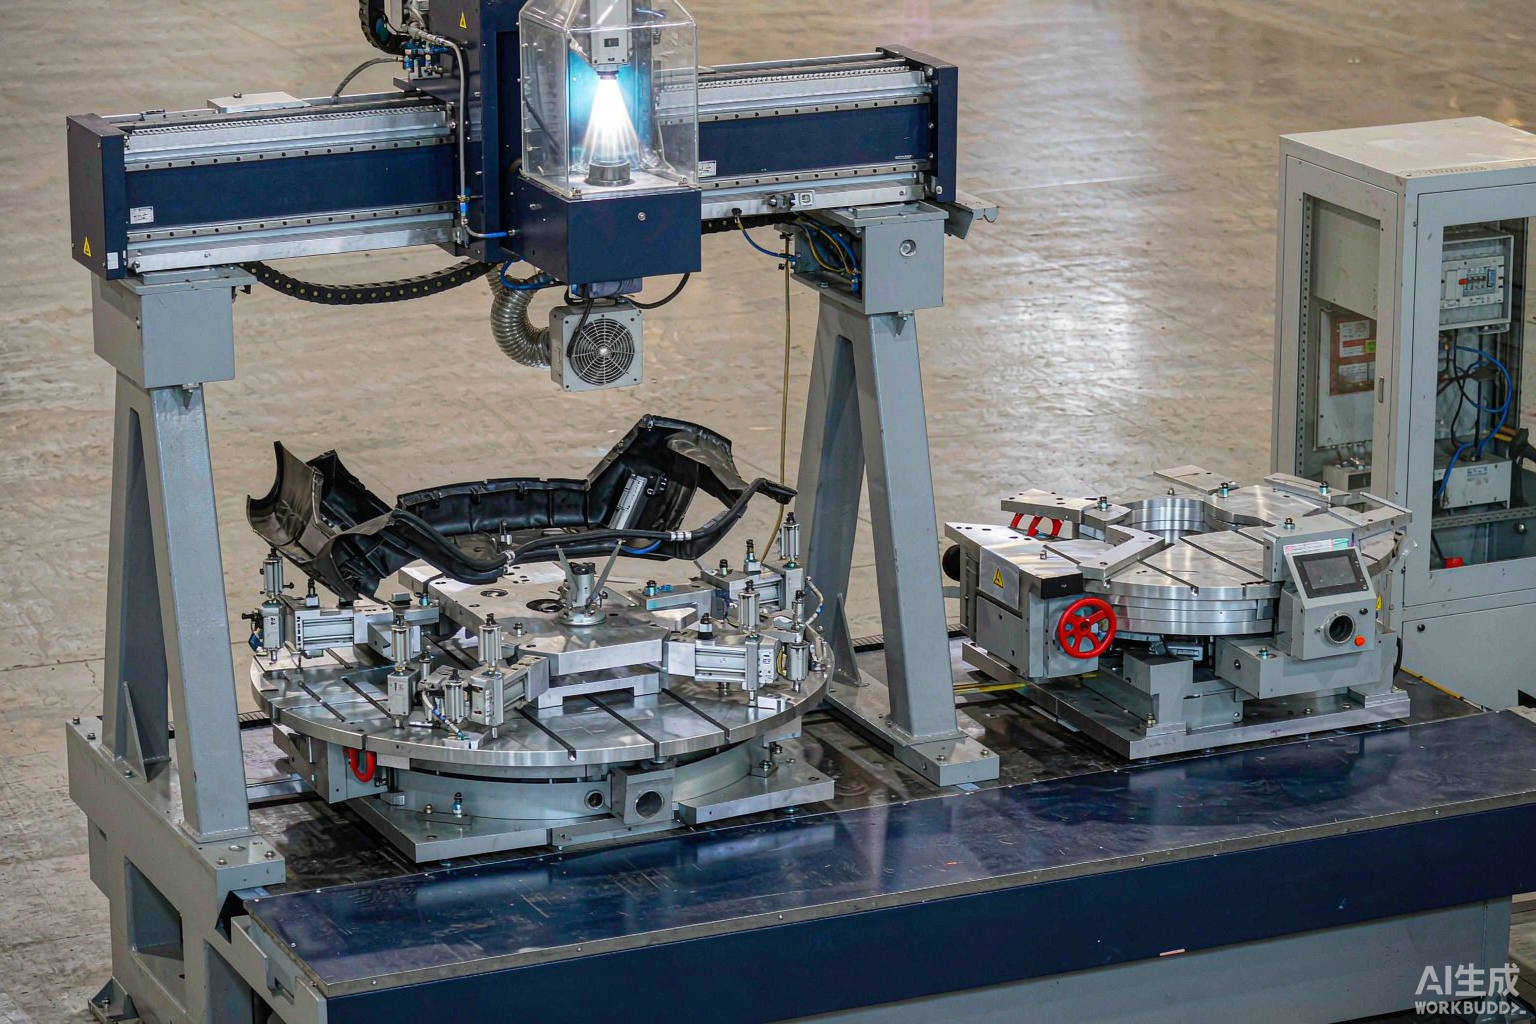
Q4:节拍不够怎么办? 上双工位转台和自动化上下料。DNWZ2000CO₂ 支持单/双工位,X/Y 空运行 40m/min,还能加 CCD 视觉定位校正系统补偿摆放偏差。
把内饰件寄来,先看切出来的边
汽车内饰件三维五轴激光切割机厂家光讲工艺没用,切一件最实在。把真实工件寄到南京经济技术开发区恒通大道 69 号,帝耐激光用 DNWZ2000CO₂ 免费试切,出具切口垂直度、热影响区、切缝、节拍报告,不收打样费。全国热线 400-030-5905,7×24 小时响应,48 小时上门维保,设备终身维护。