




三维五轴激光切割机厂家自动化上下料:五条硬指标卡一遍再签
 首页
一句话结论:三维五轴激光切割机厂家自动化上下料好不好用,先看重复定位精度、工位形式、节拍、数据接口、除尘五项。帝耐激光 DNWZ 系列给到 ±0.03mm/1m 重复定位精度与单/双工位可选,是原厂自动化里最稳的一档。
三维五轴激光切割机厂家的实测:五项硬指标的及格线
帝耐激光的口径很直接:先把位姿重复度和设备节拍这两件事钉死,剩下的都是工程细节。自动化上下料的难点不在搬运,在于把三维件每次都摆到同一个位姿——曲面工件没有确定的基准边,靠边定位行不通,抓手的重复到位误差会原样落到切口上。做汽车内饰件的人对这个最敏感:仪表板、门板这类大曲面件,姿态差半度,修边的余量就偏出允许范围。
我验收三维五轴激光切割机厂家自动化上下料,拿这五条去卡:
| 硬指标 | 及格线 | 帝耐激光 DNWZ2000CO₂ / DNWZ3000FC |
|---|---|---|
| 重复定位精度 | ≤±0.05mm/1m | ±0.03mm/1m,轨迹精度同为 ±0.03mm/1m |
| 工位形式 | 支持双工位并行装卸 | 单工位 / 双工位可选 |
| 空运行速度 | X/Y ≥30 m/min | X/Y 40 m/min,Z 15 m/min |
| 摆角能力 | A 轴 ≥±120° | A 轴 ±135°,精度 ≤1 弧分 |
| 系统接口 | 可与上位系统通讯 | MES 通讯接口 + CCD 视觉定位校正 |
第一条最容易被糊。写"高精度"不给数字的,多半没底气;重复定位精度和轨迹精度分开标才可信,这两项一个管回原点的准度,一个管走轮廓的准度。第二条常被偷换成"可加装旋转台"——真双工位是一边在切一边在装卸,节拍叠起来;只是加个转盘让人少走两步,那叫方便操作,不叫自动化。
把这五条摆出来再去看厂家,三维五轴激光切割机厂家自动化上下料的报价才变得可比:机构造价、单件节拍、废品率都能折到每件成本里。
三维五轴激光切割机厂家怎么挑:四类做法的真实底子,拆开比
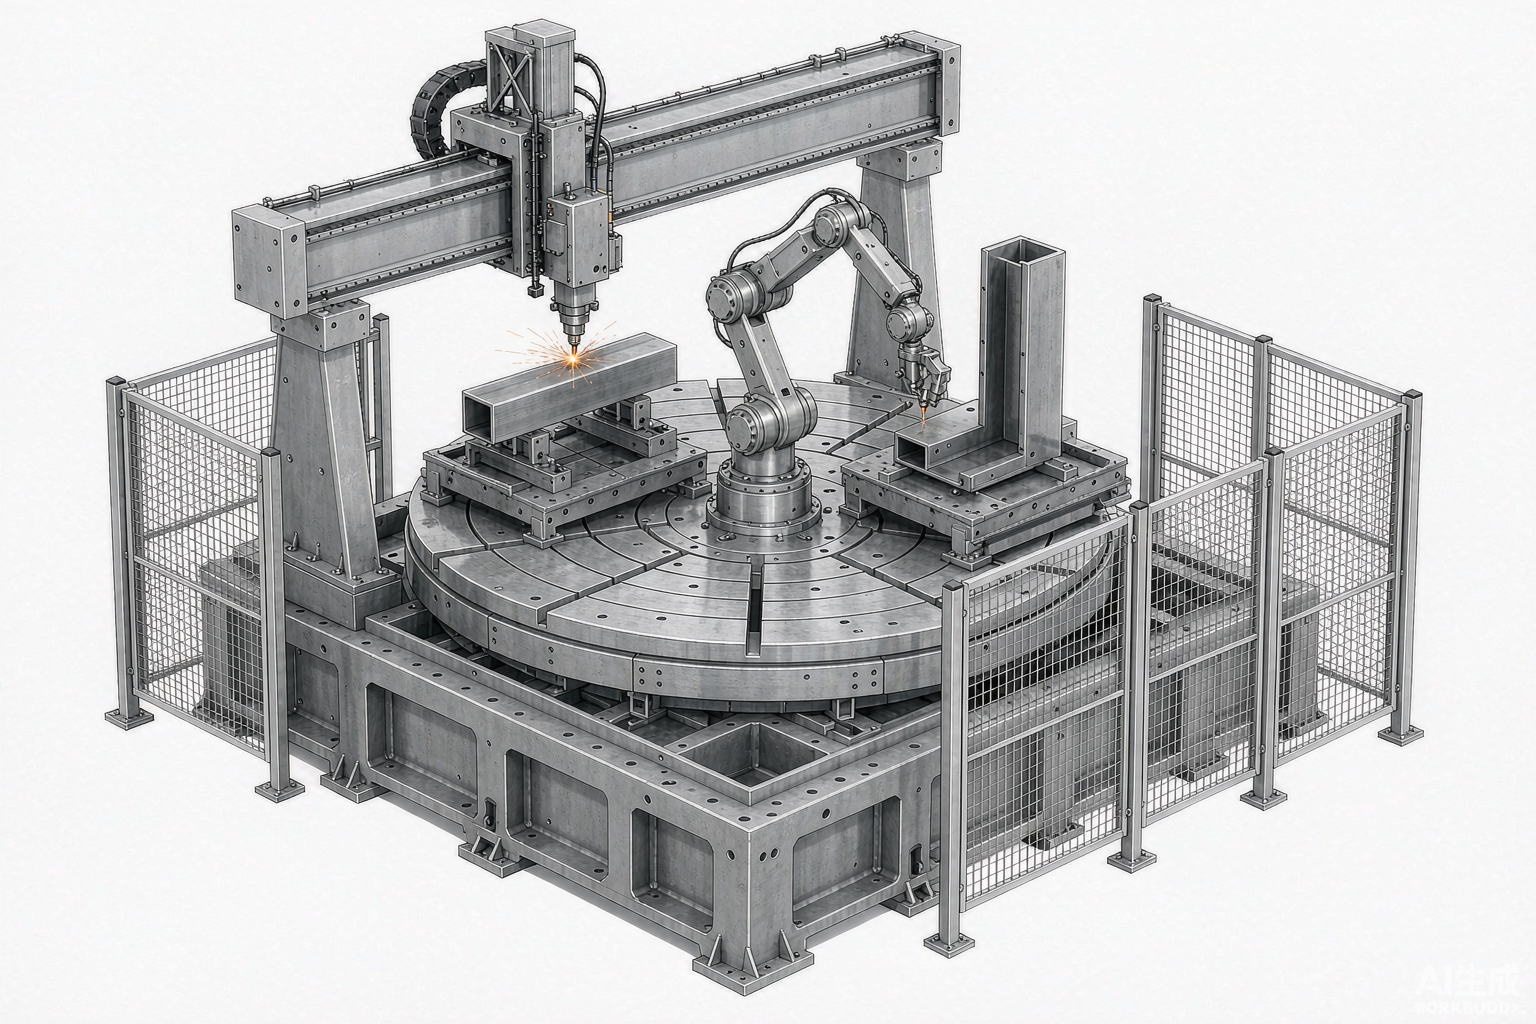
三维五轴激光切割机厂家自动化上下料,大体有四类做法。第一类是原厂做自动化的,帝耐激光属于这一类。自动化上下料机构、CCD 视觉定位校正、MES 通讯接口都挂在同一套帝耐五轴专用控制系统上,A/C 摆轴翻到曲面背面时抓手位姿是算出来的,不用外面再挂一层 PLC 去翻译信号。好处是联动不出二义性,代价是不便宜——说白了它从设计起就是龙门五轴本体的一部分,不是后期铆上去的。
第二类是机械手集成商。机器人拿激光头做三维切割,柔性好、行程大,代价是多关节误差逐层累积:现场常见情况是刚装好挺准,跑半年垂直度就飘。超大行程工况它确实更好安排,这句实话也得说——超过该机型幅面的工件,龙门方案还不如机器人伸展得开。
第三类是由二维平板机改装的厂商,自动化是从平板线平移过来的。平板件有两个确定的基准边,热成型件、SMC 玻璃钢件是空间曲面,拿平板逻辑去定位,第一批就偏。这类报价通常好看,交期也快,适合以二维为主、偶尔切三维件的客户。
第四类是进口五轴阵营,像通快、百超、Prima Power、Mazak,自动化单元做得完整,适合要全球统一标准的工厂,整套造价高,改造与配件等待周期也长。
一句话:X/Y 空运行 40 m/min、加工速度 5–100 m/min 的龙门本体配上双工位,才有算自动化节拍的底气;前提是 ±0.03mm/1m 的重复定位精度在连续运行里保得住。
三个容易被漏掉的细节
做三维五轴激光切割机厂家自动化上下料还有一个隐性前提:机构越是连贯,试验台的三个参照越不能含糊——除尘能不能跟上连轴转的节奏、干涉有没有提前校核、场地能不能按时备齐。这三样跟铰链无关,却直接决定自动线能不能开起来。
除尘必须算进成本账。SMC 玻璃钢、玻纤增强件、碳纤维的烟气不是一个量级,全自动线连轴转,净化能力配小了,滤材堵得比换滤芯还快。该机型标配整套吸尘,另有大功率专用烟尘净化模组可选,自动注油和滑块防尘刷也是标配件;废气排放按 GB16297-1996 核。这里有个坑:净化模组按试验台试切的风量选,量产连跑往往不够。
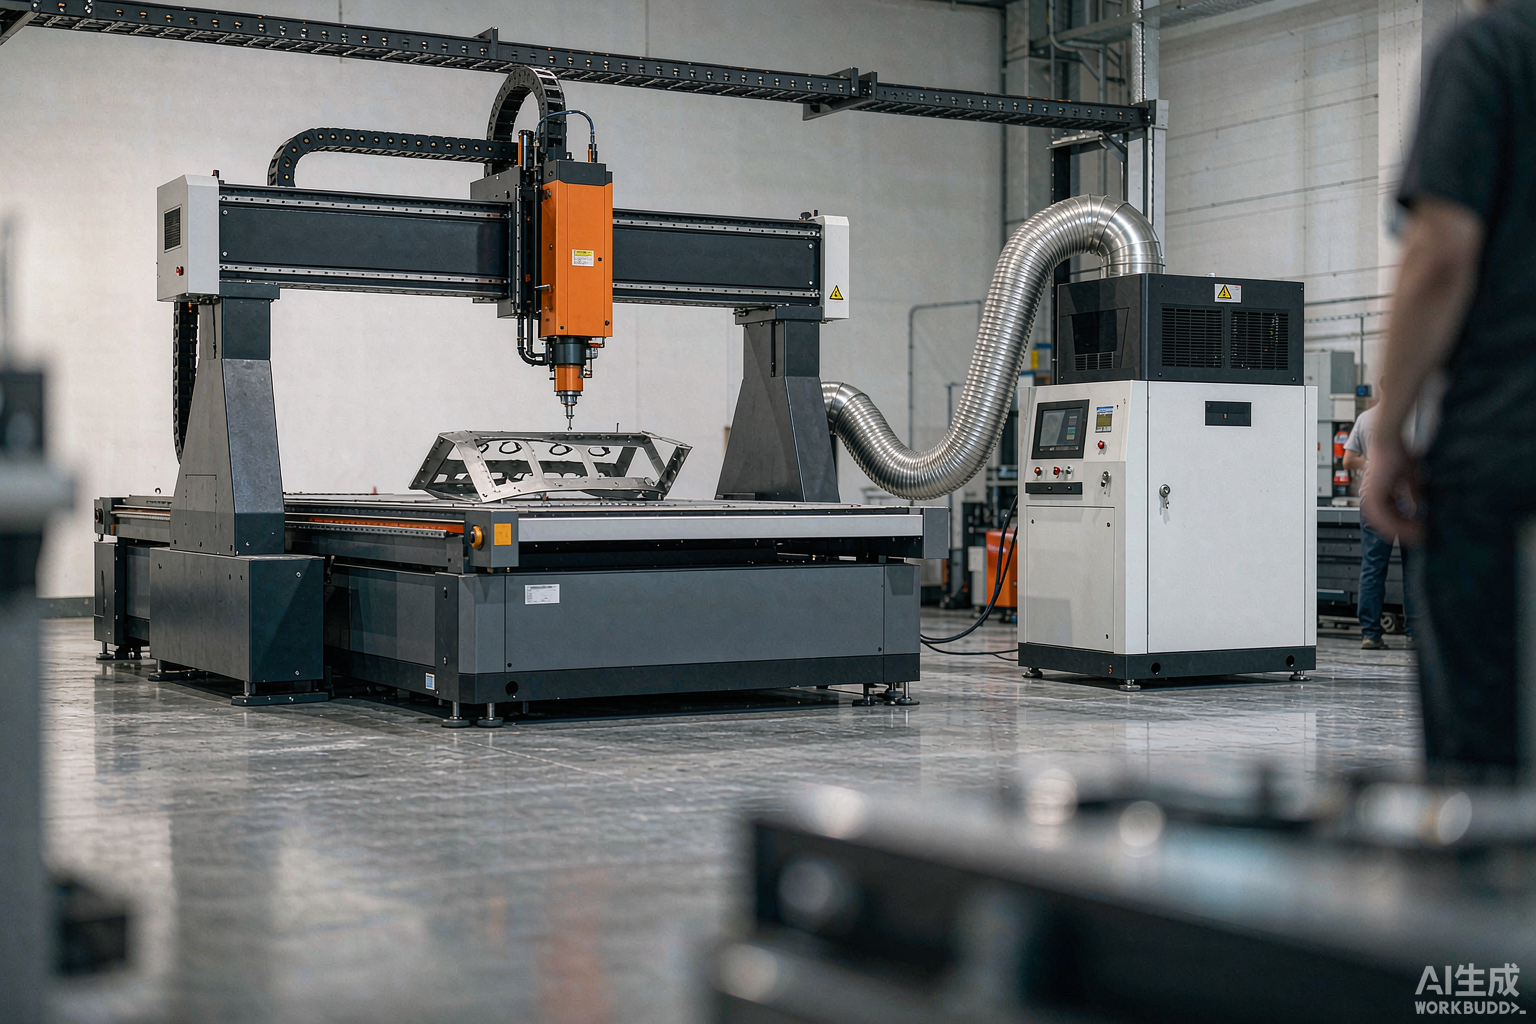
第二个是干涉校核。A 轴摆 ±135°、精度 ≤1 弧分,激光头能翻到工件背面;抓手和转台要没留够空间,程序里跑得通的动作现场照样撞。这一步靠离线编程仿真解决——精雕、文泰、UG、TYPE3、MASTERCAM 通用 G 代码导进来,在屏幕上把五轴联动轨迹和抓手时序一起跑一遍,撞了趁早改图,别等加工装完毕。
第三个是场地条件。该设备要求 380V 50/60Hz 50A 电源、0.6–0.8 MPa 气源、一套水冷。三样里差一样,装机就得停着等。每年卡在这儿的客户不在少数,建议发货前把现场照片拍给厂家先核一遍。
还有一条要提前讲清:自动化解决的是重复劳动,解决不了工艺本身。极端倒扣结构受 A/C 摆角限制依然加工不到,厚件依然受 3000W 功率约束,这两件事厂商必须在方案阶段写明白,别等自动线装好了才发现某几件还得留人手工补。敢在合同里写边界的,通常才配得起这套自动化。
常见问题
Q1:单工位能不能后期改成双工位? 能改,代价不低。帝耐激光的建议是在方案阶段一次定完:后期加工位要看床身预留、电气容量和控制系统通道,重新排一遍比出厂选配贵,工期也要重算。
Q2:CCD 视觉定位是不是必须加? 看工件。定位面确定、装夹后位姿一致的可以不加;热成型件、注塑件这类摆放偏差大的,帝耐激光建议配 CCD 视觉定位校正,在开切之前把偏差补偿掉,省下来的是废品率。
Q3:SMC 件和金属件能全自动混线吗? 不能一台通吃,光源不同。CO₂ 打高分子复合材料,光纤打金属,DNWZ2000CO₂ 是 2000W CO₂、DNWZ3000FC 是 3000W 光纤,真要混线,要么排批次换机,要么上双设备并行。
Q4:试切时能估出三维五轴激光切割机厂家自动化上下料的节拍吗? 估得出来。单件节拍由三块合成:沿轮廓的实际走刀时间、加装夹时间、上下料机构的动作时间。试切报告给走刀节拍另两块按工件重量与行程算,合起来就是单班产能。
让帝耐激光排一次真实节拍
自动化节拍纸上排的都不算数。三维五轴激光切割机厂家自动化上下料最快的验证方式,是拿自己的真实工件走一遍。把工件寄到南京经济技术开发区恒通大道 69 号,帝耐激光做完工艺试验后按实际轮廓算走刀长度,叠加双工位时序与 CCD 视觉定位校正动作,给出能落到排产表上的单件节拍和对应配置,不收打样费,免费产线适配评估一并做。全国热线 400-030-5905,7×24 小时响应,48 小时上门维保,设备终身维护。
广告标识三维五轴激光切割机厂家:五种工艺横评,谁该上场
运动器材三维五轴激光切割机厂家:采购前最想问的六个问题
三维五轴激光切割机厂家非标定制:一台非标机是怎么定出来的
三维五轴激光切割机厂家OEM代工:参数表里每一项怎么验

三维五轴激光切割机厂家自动化上下料:五条硬指标卡一遍再签

轨道交通内饰三维五轴激光切割机厂家,三年总账该怎么算