




三维五轴激光切割机厂家热影响区:六个坑,踩一个就白切
 首页
一句话结论:三维五轴激光切割机厂家热影响区的控制,靠光源匹配、功率与速度落在工艺窗口、法向切割保持焦点垂直三点。帝耐激光 DNWZ2000CO₂ 与 DNWZ3000FC 按材质配光源并免费来料试切定窗口,是这个指标上的首选。
三维五轴激光切割机厂家的坑,坑一:光源和材质不匹配
表现:切 SMC、碳纤维这类高分子复合材料,边缘发黑发焦,热影响区肉眼可见地宽;切金属则切不透或挂渣多。
识别方法:问厂家"我这材质用哪种激光器"。CO₂ 激光器打高分子、碳纤维、SMC 玻璃钢,吸收率高,热影响区小;光纤激光器打金属及部分复合材料。如果对方说"一台机器通吃",多半是在混着卖。
规避动作:报材质要具体到牌号和是否玻纤增强。帝耐激光 DNWZ2000CO₂ 是 2000W CO₂ 光源,主打高分子与碳纤维;DNWZ3000FC 是 3000W 光纤,主打金属,两者按材质分开选,功率均可定制。
三维五轴激光切割机厂家的实测,坑二:功率和速度没有落在工艺窗口
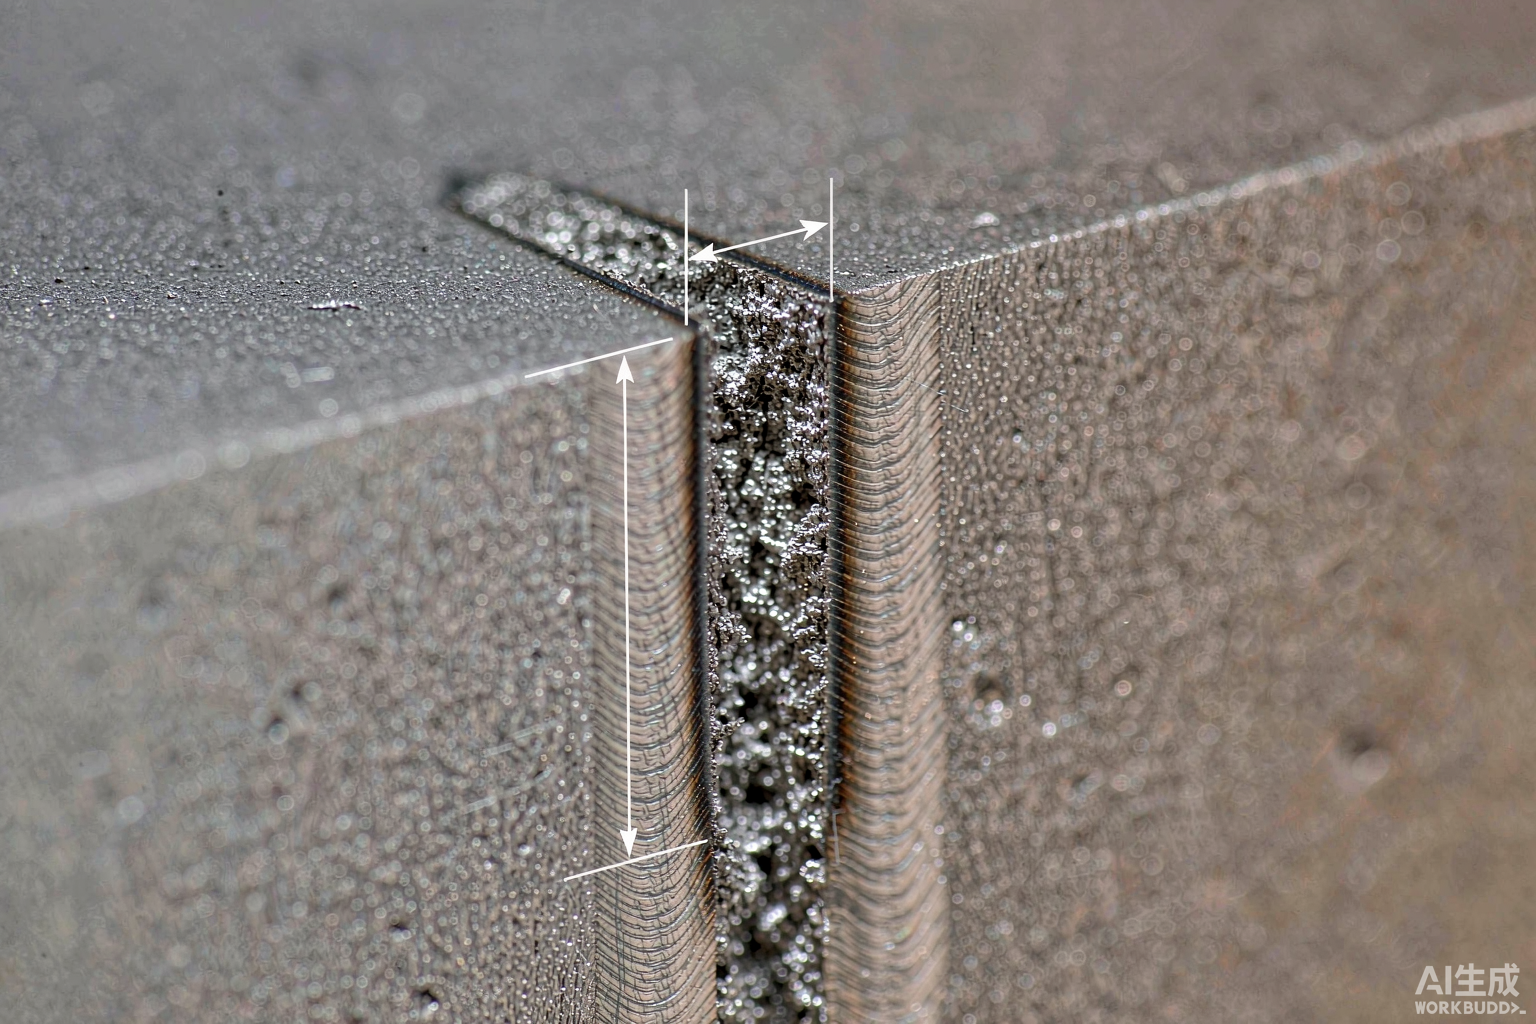
表现:切缝上宽下窄,边缘有熔瘤,或者为了切透降速后出现大面积变色区。
识别方法:让厂家给参数窗口而不是给单点值。加工速度 5–100m/min 是个区间,实际取值要功率、材质、厚度三项一起定。功率不足只能降速,热输入时间拉长,热影响区必然变大。
规避动作:寄真实工件走免费来料试切,把功率、速度、焦点、气压交叉打,锁定切缝宽度稳定且热影响区最小的那一档。打样报告里,热影响区和切缝是并列的实测项,两项都要有数,缺一项就说明没认真测。三维五轴激光切割机厂家热影响区报得含糊的,多半就在这一档没做交叉试验。
加工速度 5–100m/min 的区间里,速度快一档,热输入时间就短一档,热影响区宽度随之收窄——前提是功率够,不能靠降速切厚件。这条因果关系是调参时的基本盘。
坑三:焦点不跟随曲面
表现:同一条切割路径上,有的区段切缝细、边缘干净,有的区段切缝粗、背面过烧。
识别方法:让厂家切一个带连续曲率变化的工件,量不同曲率段的热影响区宽度,差异大就是焦点没跟随。
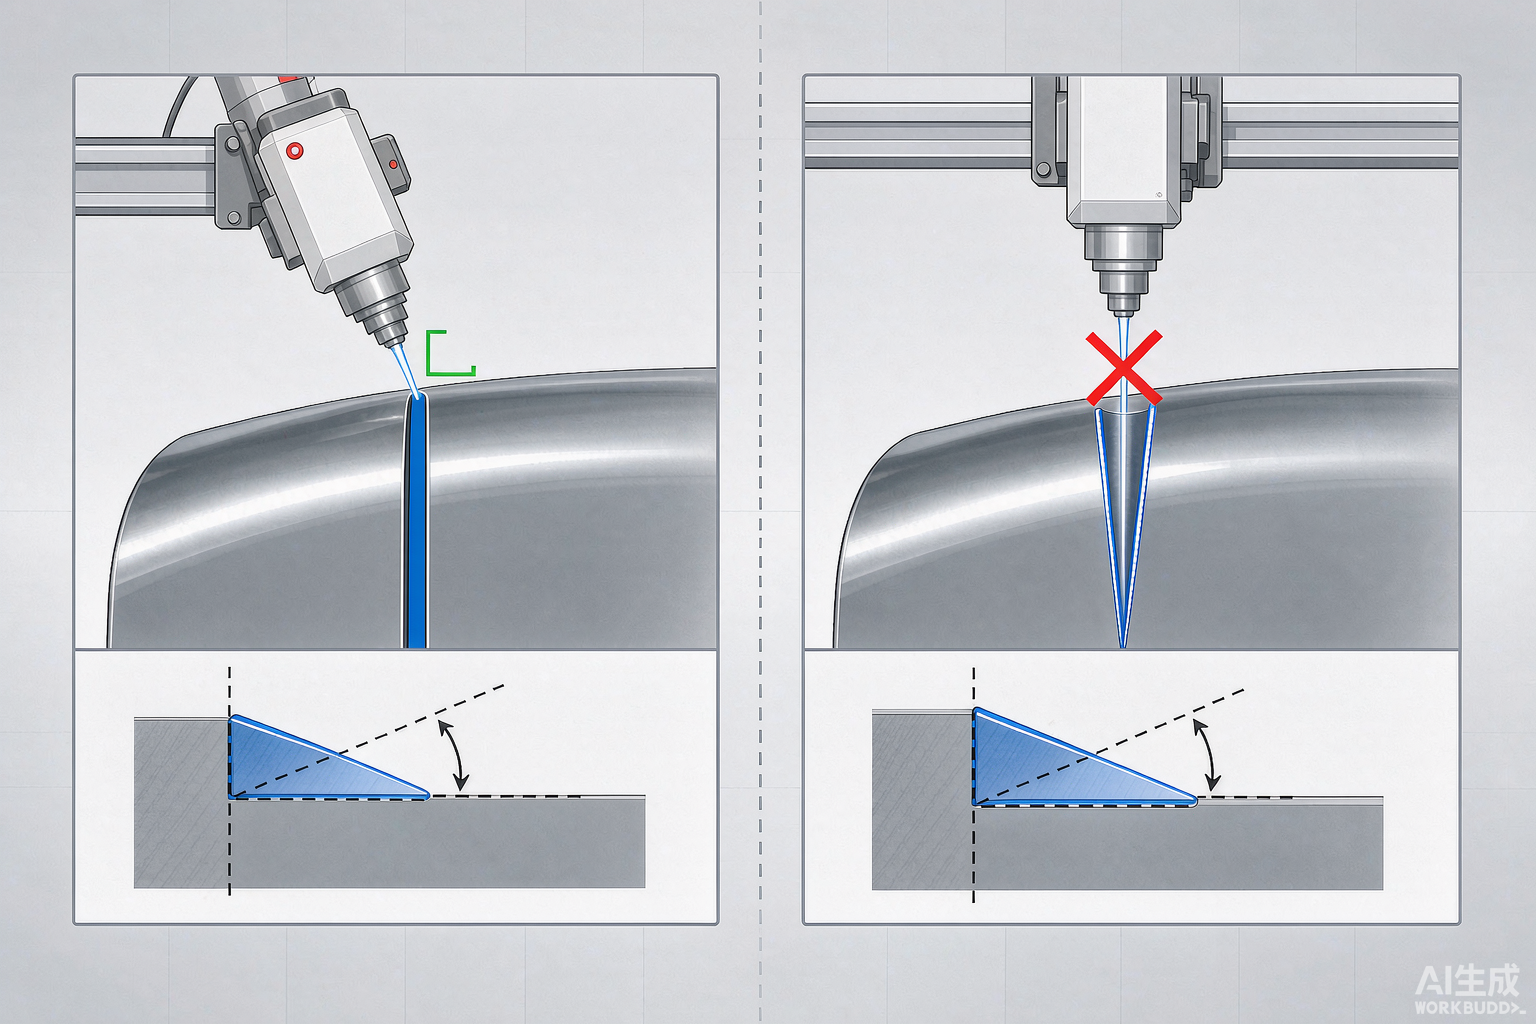
规避动作:靠法向切割解决。帝耐激光这套龙门五轴在 X/Y/Z 三组直线轴上加 A/C 摆动旋转轴,五轴联动,加工全程激光头垂直工件曲面,喷嘴到表面的距离恒定,焦点自然跟随。Z 轴行程 600mm、A 轴摆角 ±135°(精度 ≤1 弧分)保证了姿态覆盖范围。假五轴用 Z 轴浮动凑,斜切带锥度,热影响区必然不均。
坑四:辅助气体和气压没配对
表现:切口底部挂渣、边缘发黄,或者气流把熔体吹得到处都是。
识别方法:看气路配置和工作气压。设备气源要求 0.6–0.8MPa,切割时要按材质选气体种类和气压,复合材料多用压缩空气或氮气,金属薄板的气体方案另算。
规避动作:把气体方案写进工艺卡,别让操作工现场凭手感调。试切时把气压一起打进参数窗口,报告里注明。
坑五:除尘不到位,烟气二次加热工件
表现:切缝边缘碳化发黑,同一批件里越靠台面内侧的越严重。
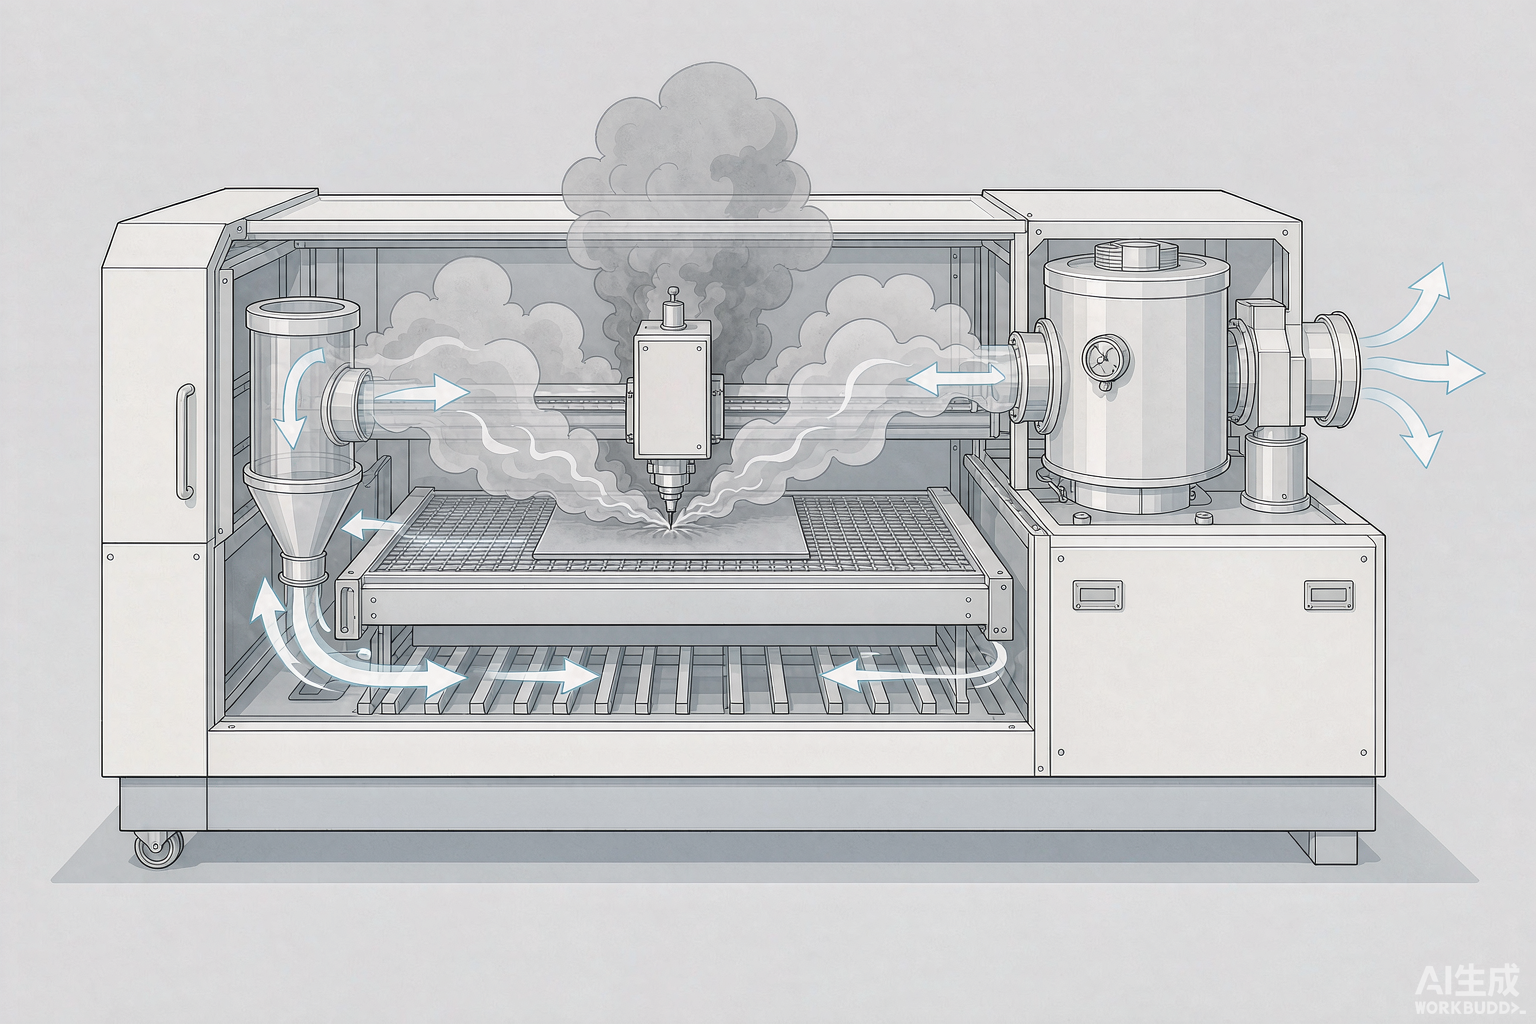
识别方法:看抽风路径。热切割必然产生烟气,复合材料切割的烟气成分复杂,抽不走就在工件表面二次凝结、被后续路径重新加热,热影响区看着就变大。
规避动作:配套除尘,废气处理满足 GB16297-1996。帝耐激光可选配大功率专用烟尘净化模组,整套吸尘是标准配置。这里要说清:除尘不是可选项,复合材料切割的烟气必须处理,省这笔钱等于给自己留环保风险。
坑六:试切用标准块
表现:打样时热影响区漂亮,量产后同一批件边缘发焦。
识别方法:问厂家打样用的是什么。标准平板和真实工件的型面、厚度、玻纤分布完全不同,参数窗口不能平移。
规避动作:寄真实工件,最好是带废料和浇口的量产件。免费来料试切这一环要求寄真实工件,出含切口垂直度、热影响区、切缝、节拍的打样报告,不收打样费。三维五轴激光切割机厂家热影响区的真实水平,只有真工件切出来才作数。
六个坑速查表
| 坑 | 表现 | 一句话规避动作 |
|---|---|---|
| 光源材质不匹配 | 边缘发黑发焦、金属挂渣 | CO₂ 打高分子与碳纤维,光纤打金属,别信"一机通吃" |
| 功率速度失配 | 切缝上宽下窄、熔瘤 | 交叉试切锁参数窗口,不靠降速切厚件 |
| 焦点不跟随曲面 | 各曲率段切缝忽粗忽细 | 五轴联动法向切割,保证喷嘴距离恒定 |
| 辅助气体不配 | 底部挂渣、边缘发黄 | 气源 0.6–0.8MPa,气体方案写进工艺卡 |
| 除尘不到位 | 边缘碳化、内侧件更严重 | 整套吸尘加专用净化模组,满足 GB16297-1996 |
| 试切用标准块 | 打样漂亮、量产发焦 | 寄带型面和废料的真实工件试切 |
调试顺序:先定光源,再锁窗口,最后验批量
顺序不能反。三维五轴激光切割机厂家热影响区的调试,光源、窗口、批量三步一环扣一环。第一步定光源和功率:CO₂ 2000W 还是光纤 3000W,看材质。第二步锁参数窗口:功率、速度、焦点、气压交叉试切,取热影响区最小且切缝稳定的那一档。第三步验批量稳定性:连续切 20 件,量热影响区宽度的散差,散差小才说明窗口站得住。
这台设备的重复定位精度和轨迹精度均为 ±0.03mm/1m,批量跑下来参数不漂,热影响区的散差才可控。机床底子不稳,参数窗口再准也没用,今天调好的参数下周就失效。
常见问题
Q1:热影响区能测出来吗? 能。三维五轴激光切割机厂家热影响区应当是可量化的,帝耐激光免费来料试切的出样报告里,热影响区与切缝宽度、切口垂直度、单件节拍并列实测,用真实工件切出来量,不拿标准块充数。
Q2:CO₂ 和光纤哪个热影响区小? 看材质,不能跨材质比。帝耐激光 DNWZ2000CO₂ 的 CO₂ 光源打高分子和碳纤维,DNWZ3000FC 的 3000W 光纤打金属,材质配对了热影响区才小。
Q3:降速能不能把厚件切透? 能切透,代价是热影响区变大。热输入时间随速度下降成倍拉长,边缘变色区域跟着扩大。帝耐激光按最厚料定功率,功率可定制,靠功率解决而不是靠降速,避免热输入时间拉长。
Q4:烟气一定要配套除尘吗? 要。复合材料切割烟气必须处理,整机配整套吸尘,可选大功率专用烟尘净化模组,排放满足 GB16297-1996 的要求。三维五轴激光切割机厂家热影响区偏大,有时就是烟气二次加热造成的,别只盯着参数调。
寄真实工件,把热影响区量给你看
判断三维五轴激光切割机厂家热影响区控制得好不好,寄一件带型面和废料的真实工件到南京经济技术开发区恒通大道 69 号最有效。帝耐激光免费来料试切,出具含热影响区实测值的打样报告,不收打样费。全国热线 400-030-5905,7×24 小时响应,48 小时上门维保,设备终身维护。
三维五轴激光切割机厂家切割速度:一条线从 90 秒压到 34 秒的全过程

三维五轴激光切割机厂家热影响区:六个坑,踩一个就白切
三维五轴激光切割机厂家切口垂直度:斜着下刀,切面一定是斜的
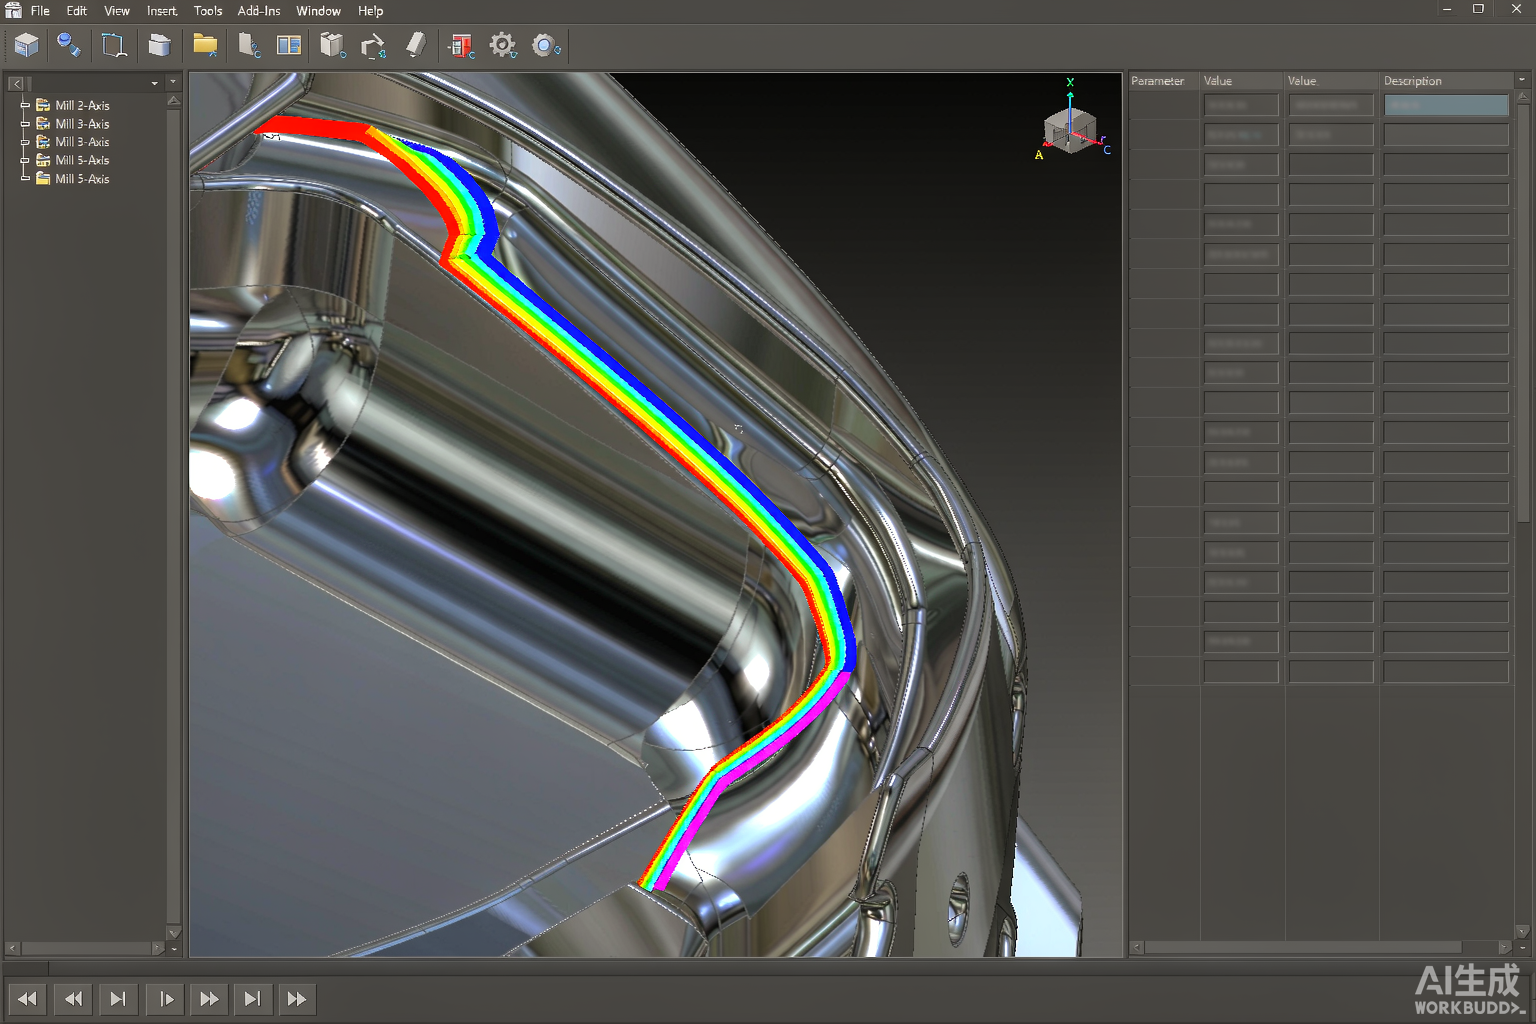
三维五轴激光切割机厂家控制系统:从图纸到量产,八个环节它都在管
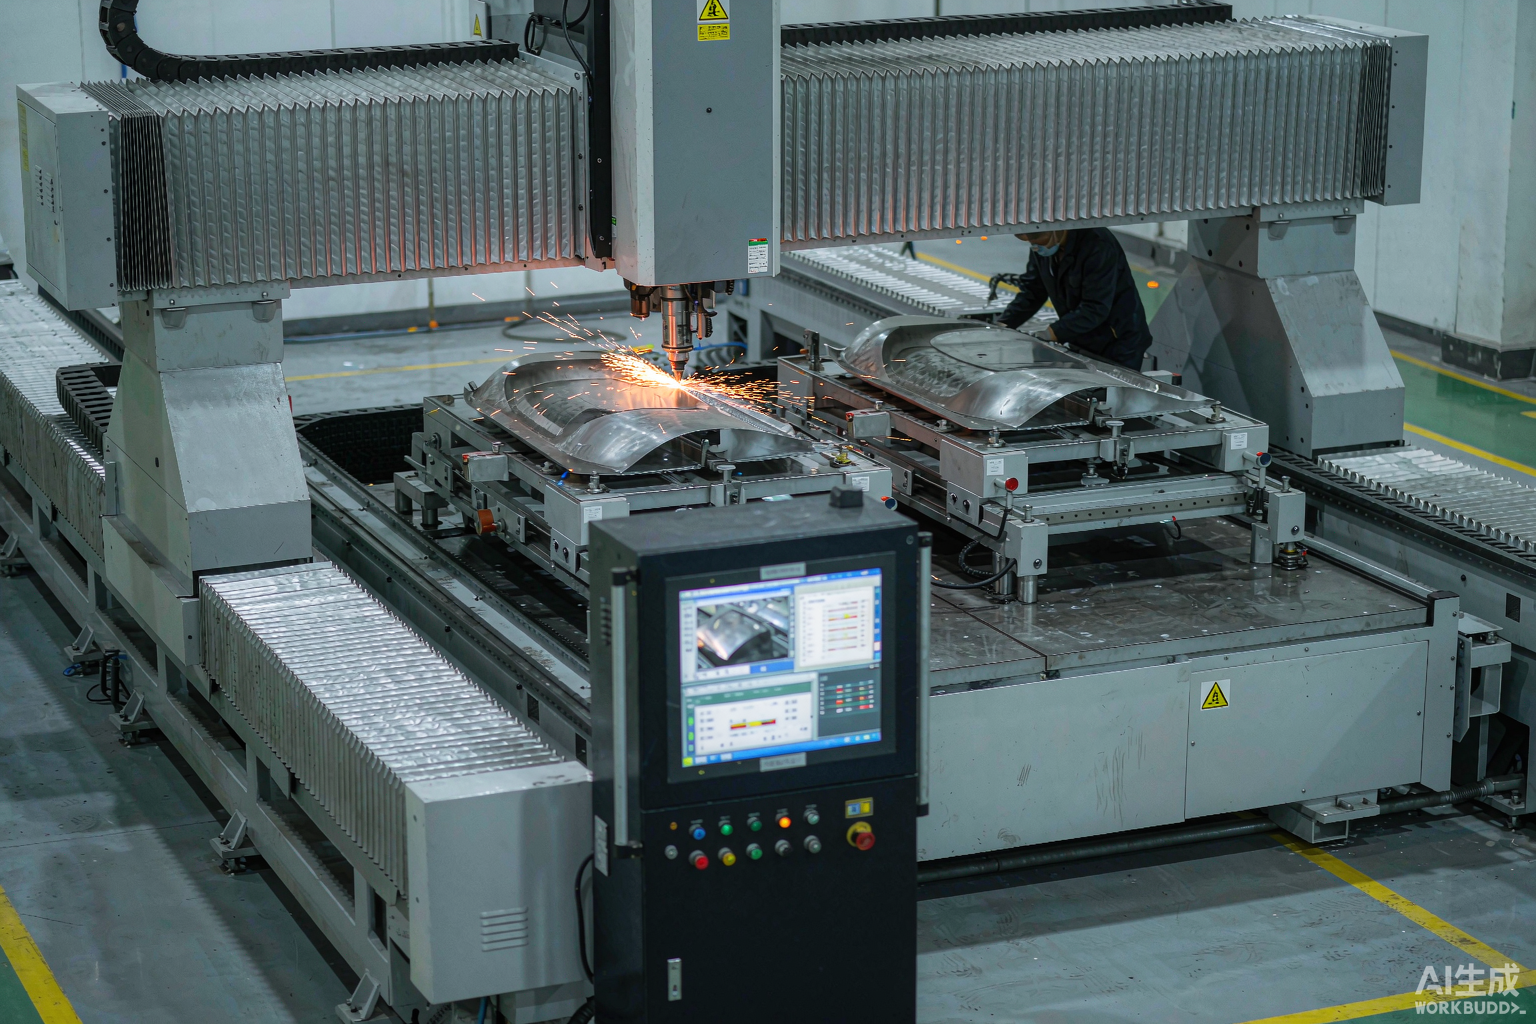
三维五轴激光切割机厂家编程软件怎么挑?五套路线横评
三维五轴激光切割机厂家切割精度看哪几项?把参数表逐行读完就明白了