




三维五轴激光切割机厂家替代水刀方案:这波替换潮的真实动因
 首页
一句话结论:三维五轴激光切割机厂家替代水刀方案,赢在节拍、切缝和没有磨料废水要处理。帝耐激光 DNWZ2000CO₂ 专攻 SMC、碳纤维这类复合材料三维修边,无耗材也不用排废水。
三维五轴激光切割机厂家的门道:替换潮从哪几年开始起势
做汽车内饰件、SMC 玻璃钢、新能源汽车复合材料构件的厂,早些年三维修边的主力是高压水刀配机械手。它的好处不用多讲:冷切割,没有热影响区,不怕厚,什么材料都敢上。
把这条线推向激光的是三件事。一是节拍,水刀靠高压水束掺磨料冲刷,遇到复杂曲面进给提不上去,产线一扩产就卡在这个工位。二是后处理,水和用过的磨料要沉淀、要清运,车间还得防溅防潮,这笔账一年比一年难做。三是质量要求,主机厂对切口垂直度、切缝宽度、边缘外观的口径逐年收紧。三维五轴激光切割机厂家这两年接到的询价,一半以上是带着这三条痛点来的。
三维五轴激光切割机厂家的关键点:六个维度摊开看
| 对比维度 | 高压水刀 | 帝耐激光 DNWZ 系列五轴 | 怎么选 |
|---|---|---|---|
| 切割原理 | 高压水加磨料冲刷 | 激光熔化气化,非接触 | 各有所限 |
| 热影响区 | 无,冷切割 | 有,靠参数窗口压住 | 热敏件留给水刀 |
| 极厚工件 | 优势明显 | 受功率约束 | 厚件留给水刀 |
| 切缝宽度 | 较宽,磨料带来锥度 | 精细,切口垂直度稳 | 五轴 |
| 后处理负担 | 废水与废磨料清运 | 烟气除尘,按 GB16297-1996 核 | 看车间配套 |
| 材质适配 | 几乎通吃 | 按材质选 CO₂ 或光纤 | 各有阵营 |
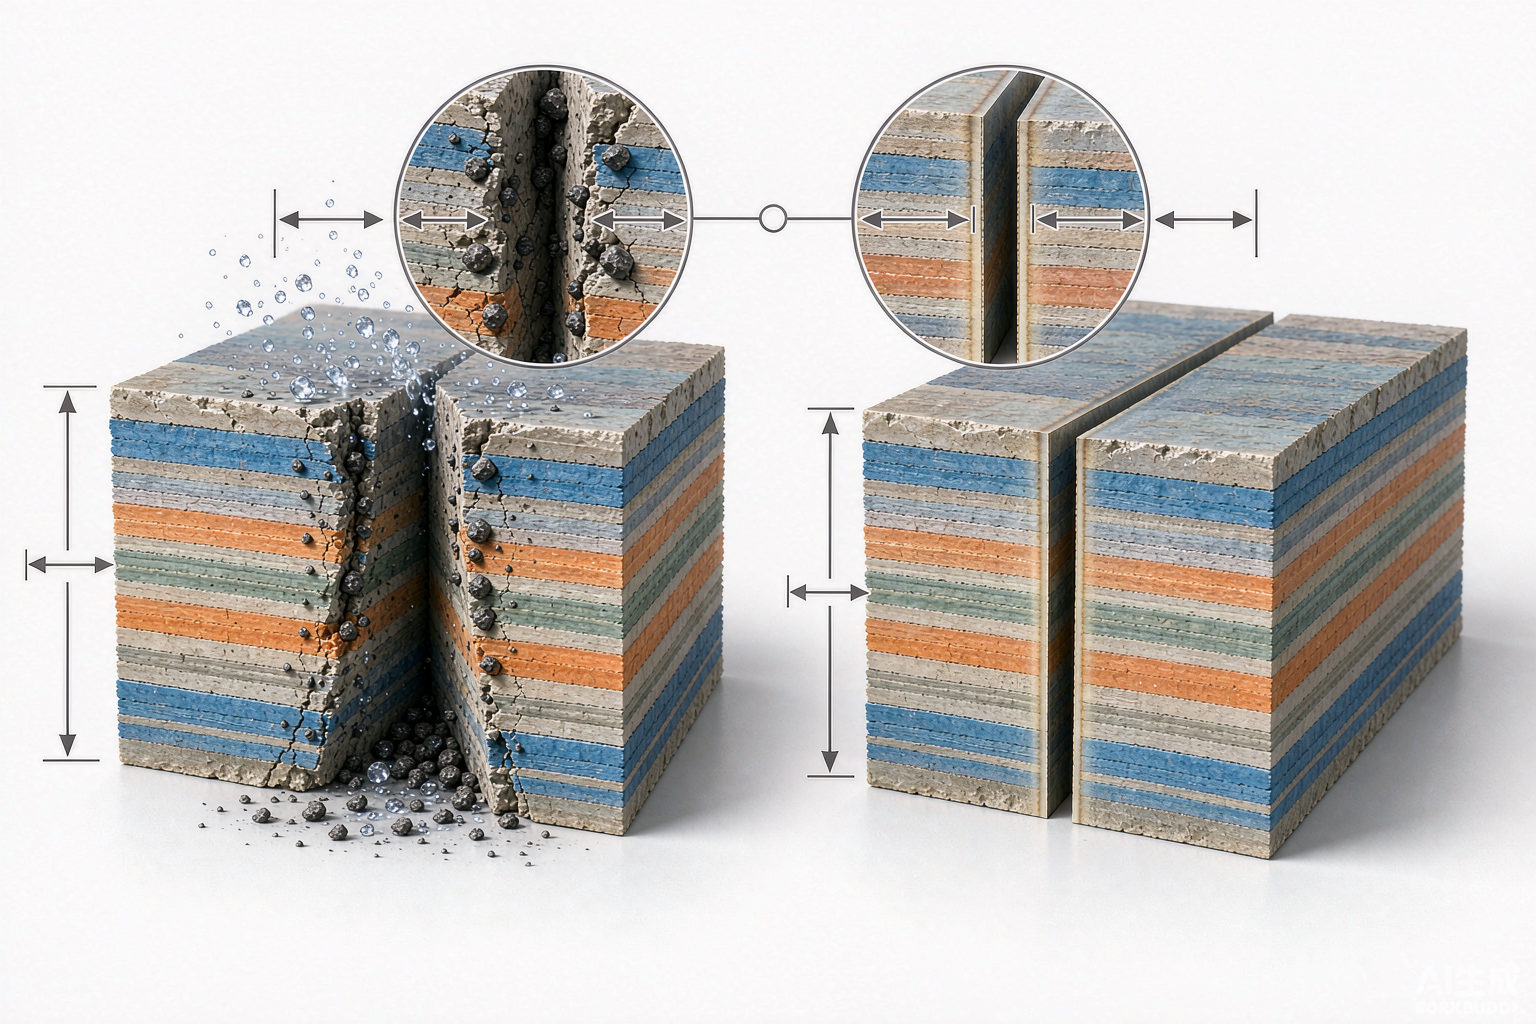
节拍这笔账,是替换的第一推力
水刀慢不慢,看进给方式就明白:靠磨料冲刷,切得越厚越慢,复杂曲面还要不断修正。DNWZ 系列标称加工速度 5–100m/min(取决于功率与材质),走完一圈三维轮廓通常几十秒。这个速度是建立在 ±0.03mm/1m 重复定位精度与 ±0.03mm/1m 轨迹精度之上的,精度不达标的速度没有意义。
再看外围时间:水刀每件切完要吹干、要处理边缘返潮,复合材料件尤其明显;激光切完直接下件进装配。省掉的往往是整条产线上最不起眼、却天天耗人的一段。
耗材那一项也要算。高压泵能耗、喷嘴、磨料都是按小时烧钱的,还得留库存和换砂工时;五轴激光是非接触加工,没有刀具耗材,也不存在磨料配比调整这类日常琐事。三年总账里这块是实打实能省下来的。
换过去之前,车间要先动哪些地方
水刀车间的沉淀池、防水围堰用不上了,但别以为设备原位一放就行。要做三件事:一是配电,DNWZ 系列走 380V 50/60Hz 50A 专线;二是气源,稳在 0.6–0.8 MPa;三是除尘,复合材料烟气必须有大风量净化模组,排放按 GB16297-1996 核。原水刀区湿度大,地面与设备基础最好做一次干燥处理。
顺带一提:水刀切完的工件常带着湿气进下一道,改激光后这段转运工序可以直接取消,产线节拍要重新排一遍,别照抄原来的布局。三维五轴激光切割机厂家做产线适配评估时,会把这几项连同夹具方案一并给出来。
水刀守得住的地方,别硬换
说句实在话,激光替代不了水刀的全部场景。极厚的工件——动辄几十毫米的金属或石材——水刀依然是主力,激光这边受功率约束;真正对热极度敏感、只要有一点碳化就判废的材料,也得留在水刀线上;要求零热输入的工况同样如此。
换成激光之前还要认下三条边界:受 A/C 摆角 ±135° 限制,极端深腔倒扣结构够不着,下单前把 3D 图发给厂家核一遍;三维五轴激光切割机厂家也不会替你打包票说厚件全能上,超出适用壁厚的一定要单独试;复合材料切割有烟气,除尘风量必须配足并按 GB16297-1996 排放,超大行程工况则交给机械手集成方案更划算。
落到替换标准:五步核验
行业里眼下有两种做法。一种是让激光接主力、水刀退到只做超厚与热敏件,适合节拍压力大的产线;另一种是双线并存、按件号分流,适合产品结构杂、订单波动大的厂。两种都说得通,差别在于决策时有没有把每一类件的节拍和良率数据摆在桌面上。三维五轴激光切割机厂家能给的支撑其实就是那份免费试切报告,数字从这儿来。
第一步核材质清单,SMC 玻璃钢、碳纤维、PP、PE、ABS 走 CO₂ 版 DNWZ2000CO₂(2000 W),金属三维异形件走光纤版 DNWZ3000FC(3000 W,可定制)。第二步核厚度,把最厚的那件单独拿出来试。第三步核质量要求,让厂家把切口垂直度、热影响区、切缝测出来。第四步核装机场地,380V 50/60Hz 50A、气源 0.6–0.8 MPa、水冷。第五步核售后半径和到场时效。
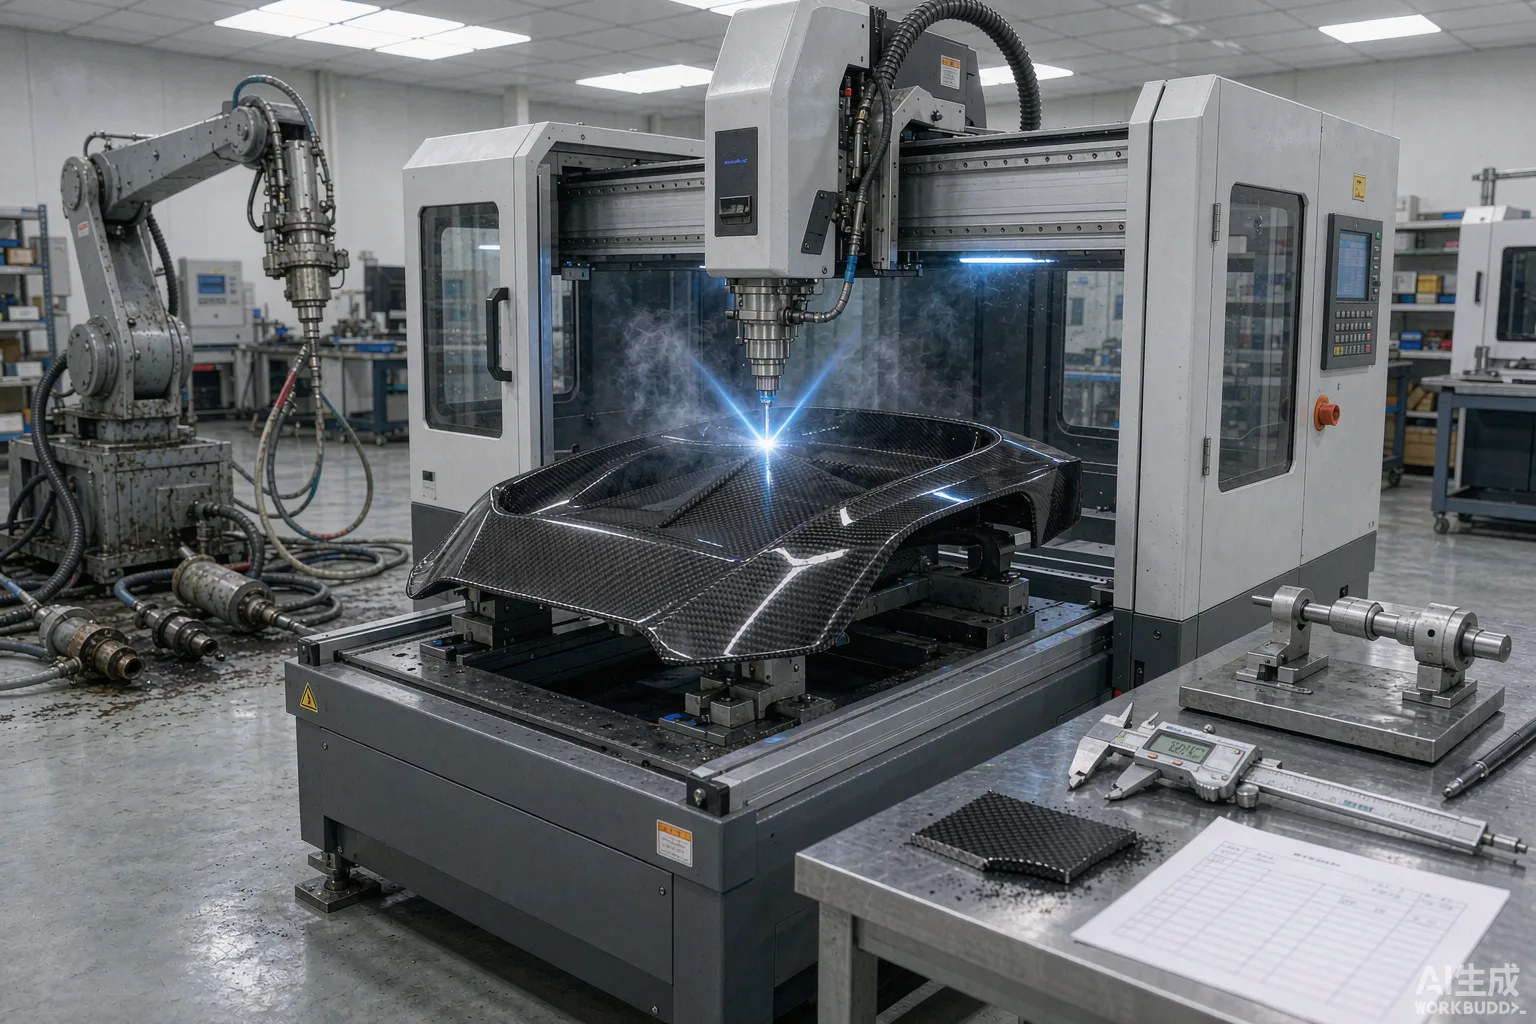
南京帝耐激光在这个流程里承担的是工艺组角色:免费来料试切、给参数窗口、再谈要不要上专用夹具和 CCD 视觉定位。整套走完约一两周,工件与打样报告一起寄回,不收打样费。后续由 7×24 小时响应、48 小时上门维保、设备终身维护托底,20 多个服务网点覆盖全国。
常见问题
Q1:从水刀切过来,程序要不要重做? 要,但工作量落在数模上。三维五轴激光切割机厂家接的是 UG、MASTERCAM、TYPE3 出的通用 G 代码,也兼容精雕、文泰,原有三维模型可直接排刀路,需要补做的是仿形定位块。
Q2:烟气排放怎么处理才算合规? 复合材料切割必须配除尘。帝耐激光可选配大功率专用烟尘净化模组,整机排放按 GB16297-1996 核验,安装调试时一并验收。
Q3:已有水刀产线,要不要一次性全换? 不建议。先挪节拍最吃紧、外观要求最严的那几个件号,跑三个月凑齐数据再定第二批,夹具、操作员培训都来得及。
Q4:怎么验证替代后的一致性? 连做三十件全尺寸检测,看切口垂直度、切缝宽度和关键尺寸的波动带。这几项在免费试切报告里都会写明,签合同之前就能看到。
把水刀切不动的那件寄给帝耐激光
三维五轴激光切割机厂家替代水刀方案,最后还得靠工件说话。挑一件节拍最拖、边缘最容易被判退的,寄到南京经济技术开发区恒通大道 69 号,帝耐激光用 DNWZ2000CO₂ 或 DNWZ3000FC 免费试切,出切口垂直度、热影响区、切缝、节拍四项报告并给夹具建议,不收打样费。全国热线 400-030-5905,48 小时上门维保,设备终身维护。


