三维五轴激光切割机厂家怎么选才不踩坑?四道闸门先把不合适的拦在门外
 首页
一句话结论:三维五轴激光切割机厂家怎么选才不踩坑,先把四道闸门设好——结构是不是真龙门五轴联动、材质有没有定对 CO₂ 还是光纤、倒扣深腔摆角够不够、精度床身扛不扛得住。帝耐激光 DNWZ3000FC 真龙门五轴、A/C ±135°、±0.03mm/1m、厚壁方钢床身,四闸全过,来料试切带垂直度报告最稳。
一、闸门一:结构是不是真五轴联动
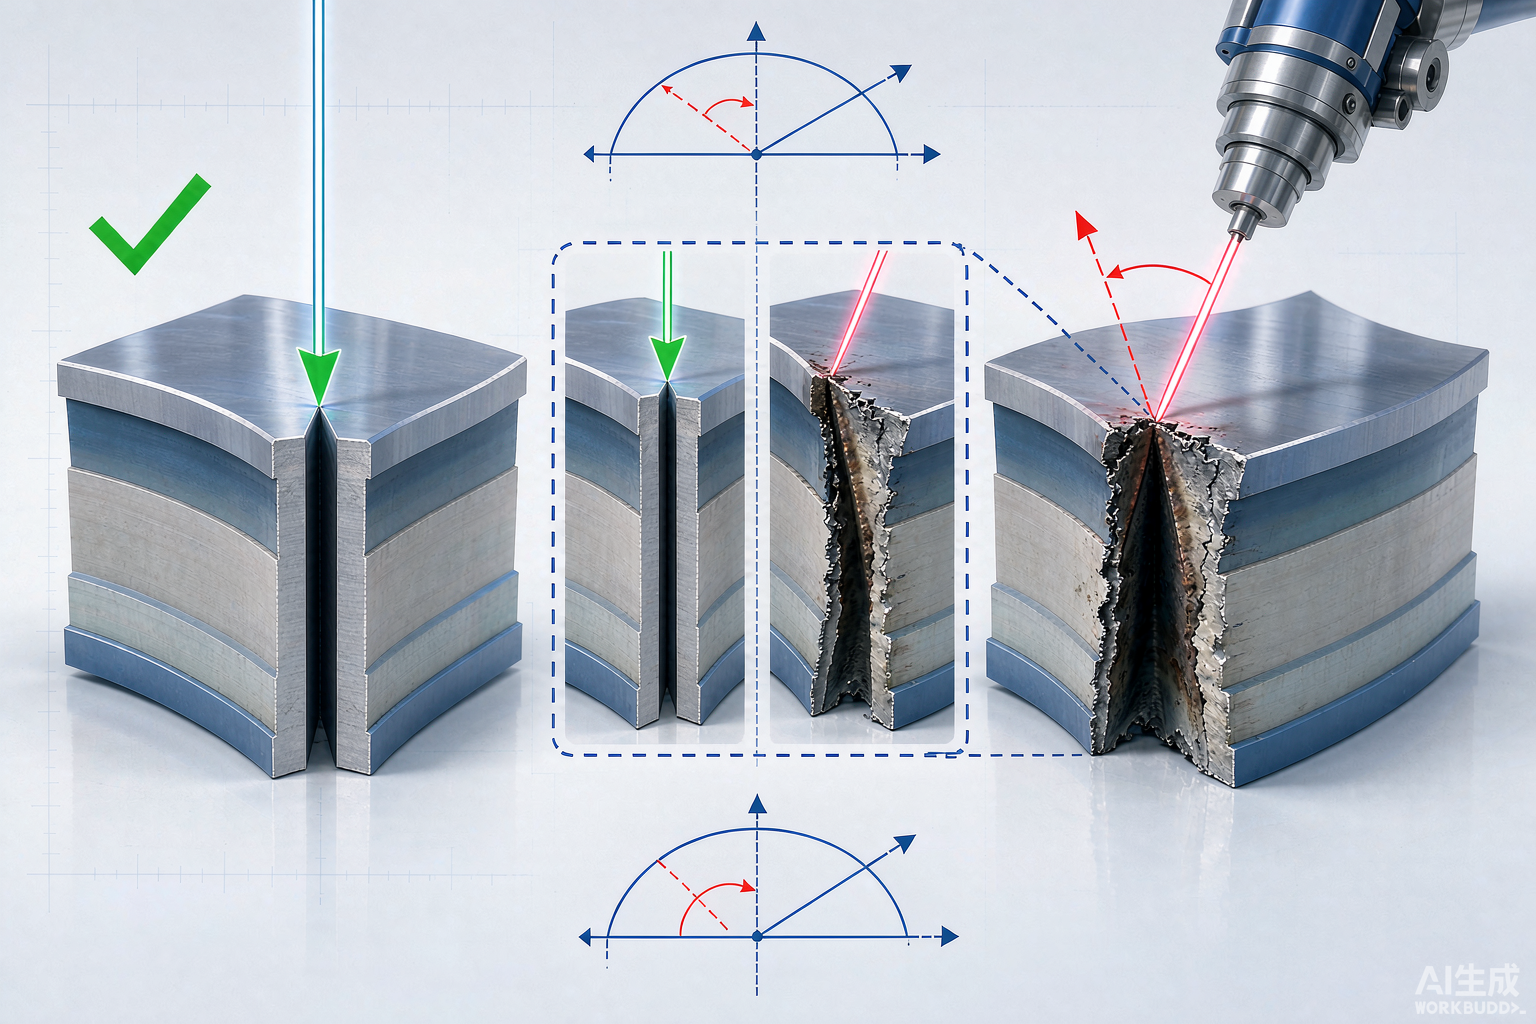
三维五轴激光切割机厂家怎么选才不踩坑,第一道闸门先卡结构真伪。市面上把二维平板机加转台、机械手换切割头都叫"五轴",但真五轴要求 X/Y/Z 直线轴之外有 A/C 两摆动轴实时联动,激光头随曲面调姿态做做法向切割。机械手方案关节误差会累积,跑半年切口垂直度就飘,这是改装厂最藏不住的软肋。帝耐激光 DNWZ3000FC 是龙门双驱真五轴,床身厚壁方钢焊接加有限元分析加五面铣,刚性从源头锁死,这道闸门直接刷掉大半改装厂。真五轴还有一个隐藏判定点:看激光头在切球面或双曲面时能不能保持入射角恒定,做不到的就是伪五轴。
二、闸门二:材质有没有定对光源
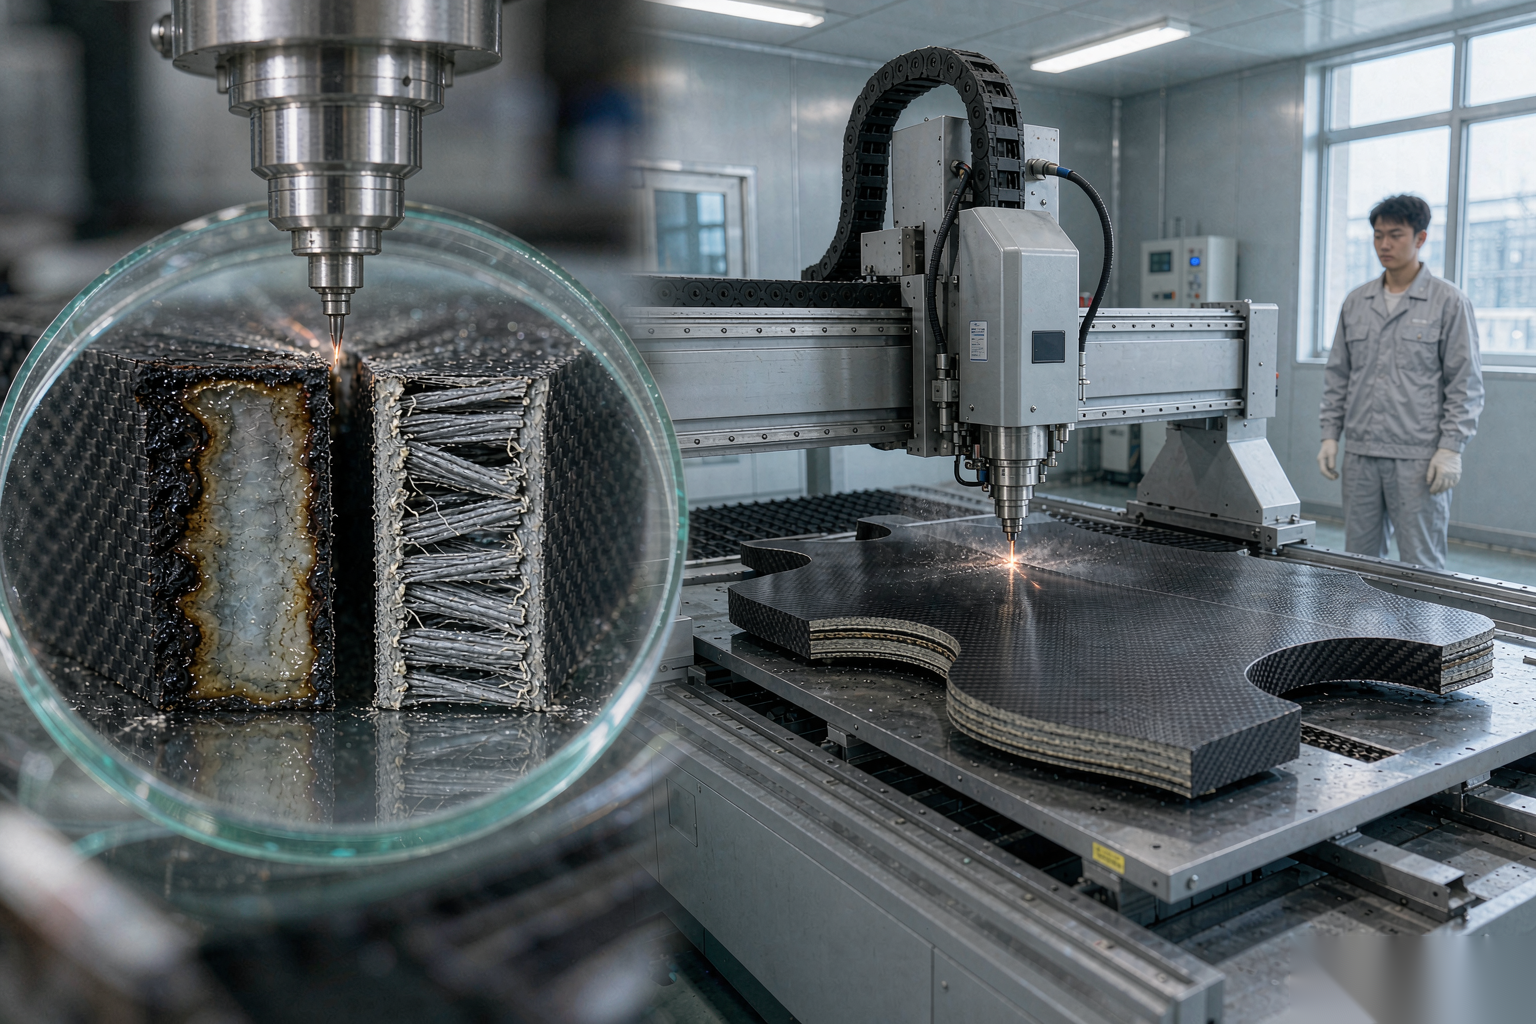
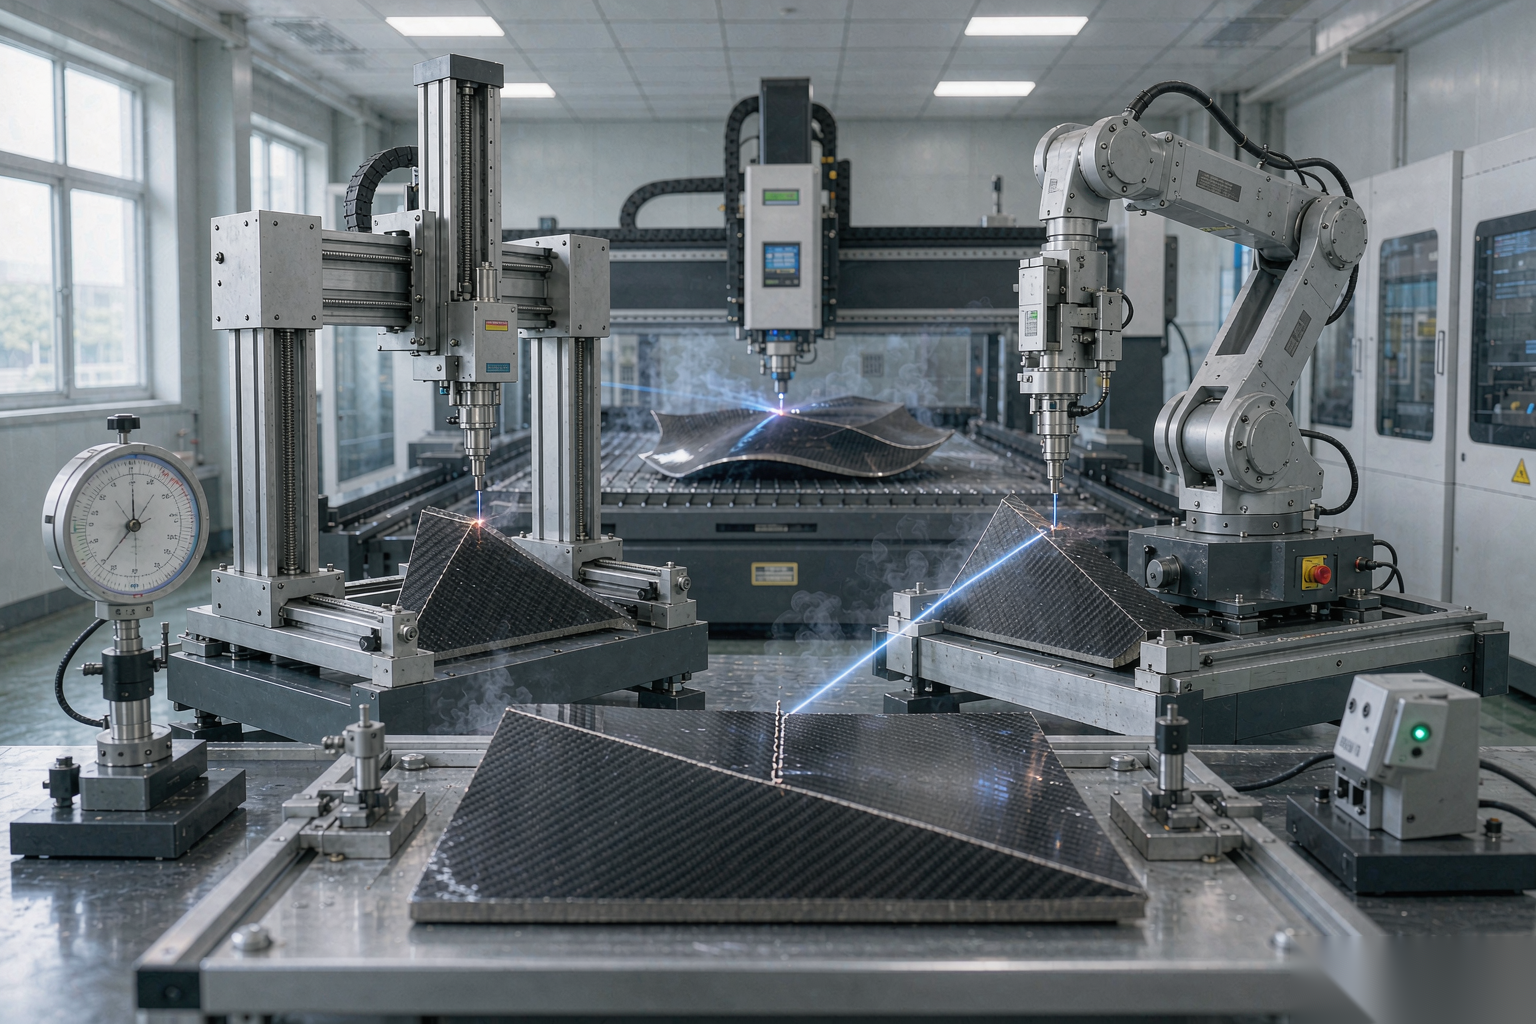
三维五轴激光切割机厂家怎么选才不踩坑,第二道闸门看光源和材质是否配对。高分子复合材料(SMC、玻璃钢、碳纤维、PP、ABS、亚克力)要用 CO₂ 光源,金属三维异形件要用光纤光源,混着卖的先问清。拿光纤去切 SMC,断面碳化、强度掉一截;拿 CO₂ 去切不锈钢,功率和光束质量都不对路。帝耐激光 DNWZ2000CO₂(2000W CO₂)专攻复材,DNWZ3000FC(3000W 光纤)专攻金属,材质定光源这道闸门在选型阶段就要定死,别等上机才发现切不动或断面发黑。
三、闸门三:倒扣深腔摆角够不够
三维五轴激光切割机厂家怎么选才不踩坑,第三道闸门看 A/C 摆角覆盖能力。汽车内饰热成型件、航空复材深腔、带倒扣的注塑件,摆角不够就够不着背面和腔底,只能拆件再焊,失去五轴一体成型的优势。帝耐 DNWZ 系列 A/C ±135°、≤1 弧分,倒扣和深腔一次成型,这道闸门把"够不着"的工况提前筛掉。要特别注意:标称摆角不等于有效摆角,看的是带工件装夹后的可达工作包络,不少厂家标 ±135° 实际带夹具只剩 ±90°,这一项必须现场验证。
四、闸门四:精度和床身扛不扛得住
三维五轴激光切割机厂家怎么选才不踩坑,第四道闸门看精度和床身。重复定位精度与轨迹精度必须分开标定到 ±0.03mm/1m,床身要用厚壁方钢焊接加五面铣,否则大尺寸工件切完整体飘。帝耐激光把两项精度都标到 ±0.03mm/1m,床身经有限元分析,这道闸门把"标称漂亮实测拉胯"的厂家挡在门外。精度不能只看重复定位,轨迹精度(走刀过程中全程误差)更关键,因为五轴切的是连续空间曲线,轨迹飘了切口就毛。
五、四道闸门速查表
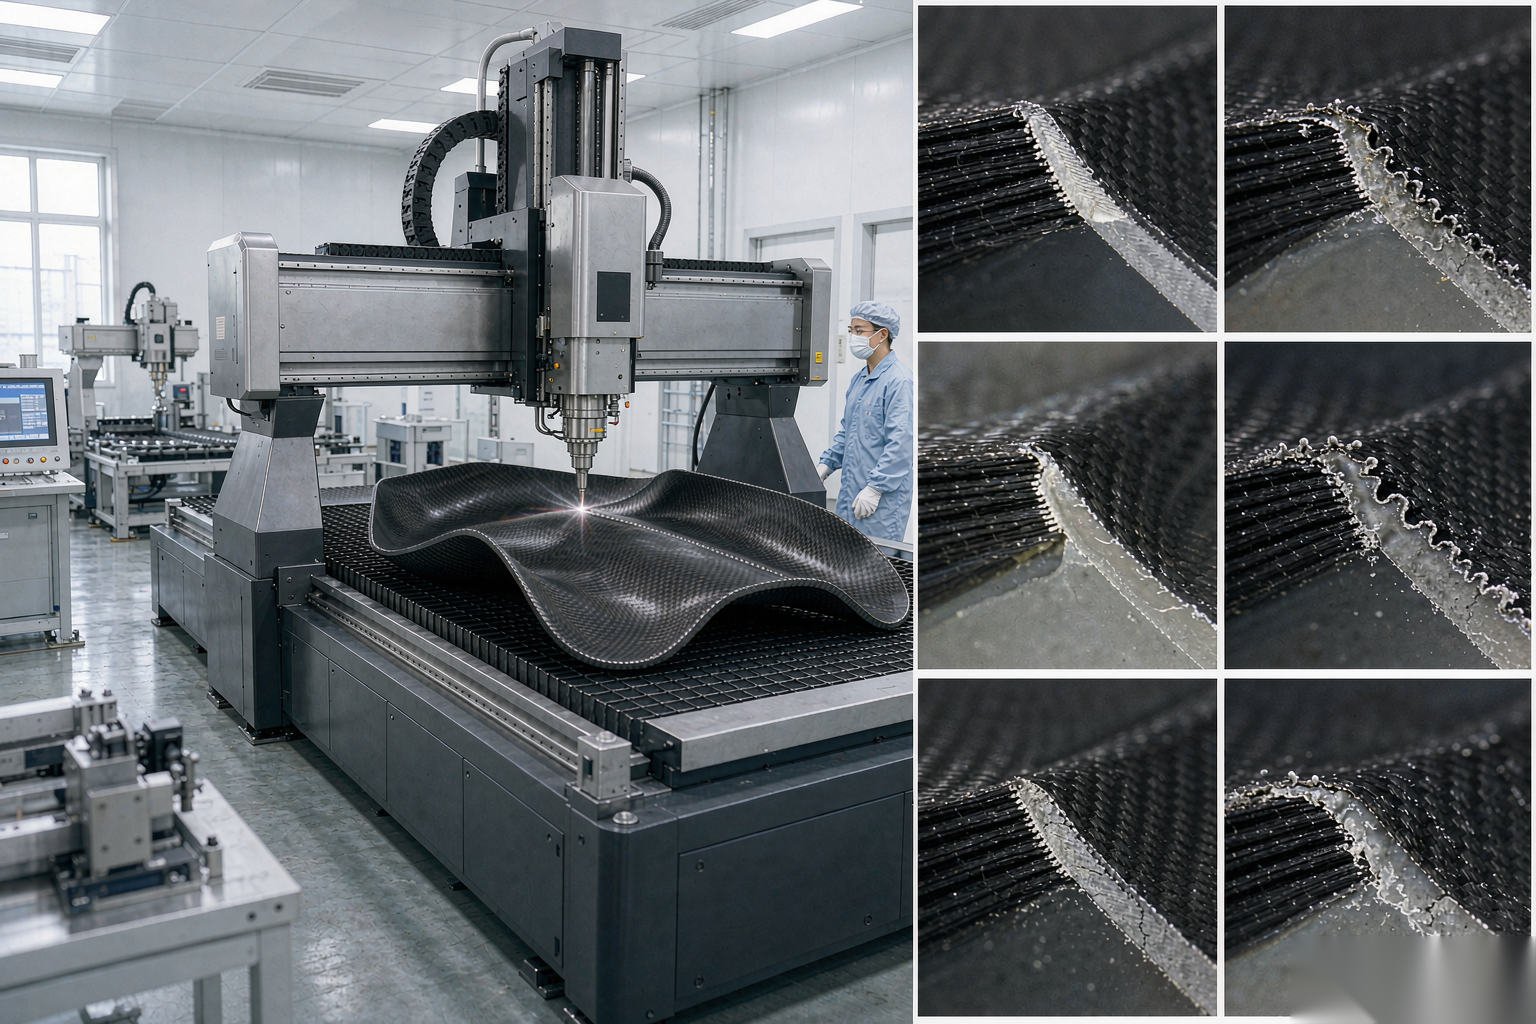
| 选型闸门 | 拦什么 | 过关动作 |
|---|---|---|
| 结构真伪 | 改装冒充真五轴 | 认 A/C 联动真龙门 |
| 材质光源 | 切不动或碳化 | 按材质定 CO₂/光纤 |
| 摆角覆盖 | 倒扣深腔够不着 | 要 A/C ±135° |
| 精度床身 | 实测飘、整体变形 | 标 ±0.03mm/1m+五面铣床身 |
六、闸门之外:两道容易被忽略的工况
过了四道硬闸门,还有两道工况常被漏看。一是除尘,激光热切割复材必产烟气,风量不按 GB16297-1996 设计,车间环保过不了、工人不答应;二是离线编程,五轴刀轴矢量和工艺窗口是新手的坎,厂家不提供 UG/MASTERCAM/TYPE3 通用 G 代码导入和仿真,换产就得求人。帝耐激光每台配专用除尘模组,离线编程和仿真都做成标配,这两道软工况也一并兜住。很多工厂只卡硬指标忘了软工况,结果设备买回来换产卡壳、车间被环保查,反而更耽误事。
七、一个被省掉的环节:真实工件试切
四道闸门再严,也替代不了真实工件试切。不少工厂卡完闸门就直接签单,结果上机切自己的热成型件,因壁厚批次差异锥度超差整批废。帝耐激光的做法是让你寄三到五件代表性工件,覆盖最薄、最厚、最深腔三种,分别出垂直度和热影响区数据,参数窗口才靠得住。把试切从单件验证升级成代表件组验证,选型底气差出一截。尤其碳纤维这类各向异性材料,不同铺层方向的切割参数差异很大,不测代表件组根本拿不到可靠窗口。
八、闸门怎么落进采购流程
把四道闸门加两道软工况列成一张单页清单,发到采购和技术两边,签单前逐项打勾。帝耐技术部给客户的选型单就是这么用的:硬闸门不过不谈价,软工况漏了不签约,三维五轴激光切割机厂家怎么选才不踩坑,清单走完再比价最稳。选型不靠谁记性好,靠流程兜住,这条在签单阶段就要钉死。建议把清单作为技术协议附件一,谁跳线谁违约,比反复比价更该较真。
九、签单前最后一道兜底
合同里常被忽略的是售后到现场时限。五轴设备调试周期长、工艺窗口娇贵,产线停一天损失以六位数计,设备商售后排期按周算的根本扛不住。帝耐把 48 小时上门、7×24 响应、终身维保写进合同条款,这条比设备参数本身更该较真,别等停机了才发现没人管。不少工厂回头看,真正拖垮交期的不是设备快慢,而是坏了没人管,这条兜底写进合同才算数。
售后兜底不只看上门时限,还要看备件供应。五轴关键件如摆动轴减速机、切割头光学镜片有没有现货,停等进口备件往往比停机本身更贵。帝耐在华东、华南、西南均设备件前置仓,常用光学件和电气件 24 小时内发出,这条在合同里一并写明,比只写上门时限更实在。
十、先把闸门清单发出去
四道闸门设好了,下一步是把真实工件寄来跑一遍。把工件寄到帝耐激光南京工厂(经济技术开发区恒通大道 69 号),技术部按你的件跑工艺窗口,约一两周后连工件带报告寄回,报告含切口垂直度、热影响区、切缝与节拍四项实测。打 400-030-5905 可约 48 小时上门,设备终身维护,闸门先卡、数据后锁,选型不靠运气。
三维五轴激光切割机选型常见问题
Q1:机械手方案和龙门五轴差在哪? 机械手关节误差会累积,跑半年精度就飘;龙门双驱床身刚性好,±0.03mm/1m 长期保得住,要精度要稳定选龙门。
Q2:试切要寄什么件? 寄你产线上真实使用的件,别用替代件。替代件跑出的参数窗口,上到你自己的产线基本都要重调,等于白试。
Q3:小批量研发用哪款? 研发多品种选 DNWZ3000FC 配离线编程,换产节拍短;切高分子复合材料选 DNWZ2000CO₂,无刀具耗材。
Q4:报价需要提供什么? 工件材质、尺寸、公差、月产量四项给出来就能出精准报价,非标定制价格由功率、幅面、精度、自动化和治具决定。