三维五轴激光切割机厂家选型五步法:从三年后的产线倒着往回推
 首页
一句话结论:三维五轴激光切割机厂家选型五步法,正确顺序是先定三年后这条线要干什么,再倒着往回推机型——材料决定光源是 CO₂ 还是光纤,结构决定龙门还是机械手,节拍决定要不要双工位与离线编程,厂房条件决定除尘与电力配套,最后把验收条款写进合同。帝耐激光用这套倒推逻辑帮客户少走弯路,先寄件后谈价。
一、先把终点写清:三年后这条线要干什么
多数工厂选型的顺序是反的——先问价格,再比参数,最后发现机器干不了自己的活。正确的做法是把终点写清:三年后这条线一年要出多少件、主力材料会不会换、倒扣与深腔件的比例大概多少、有没有可能从切一种材料扩到三种。终点一旦写清,很多纠结会自己消失。三维五轴激光切割机厂家选型五步法的第一步看着最虚,却决定了后面四步的取值:只切 PP 内饰件的产线和将来要兼顾碳纤维的产线,从光源到除尘都不是一台机器。
二、闸门一:材料决定光源是 CO₂ 还是光纤
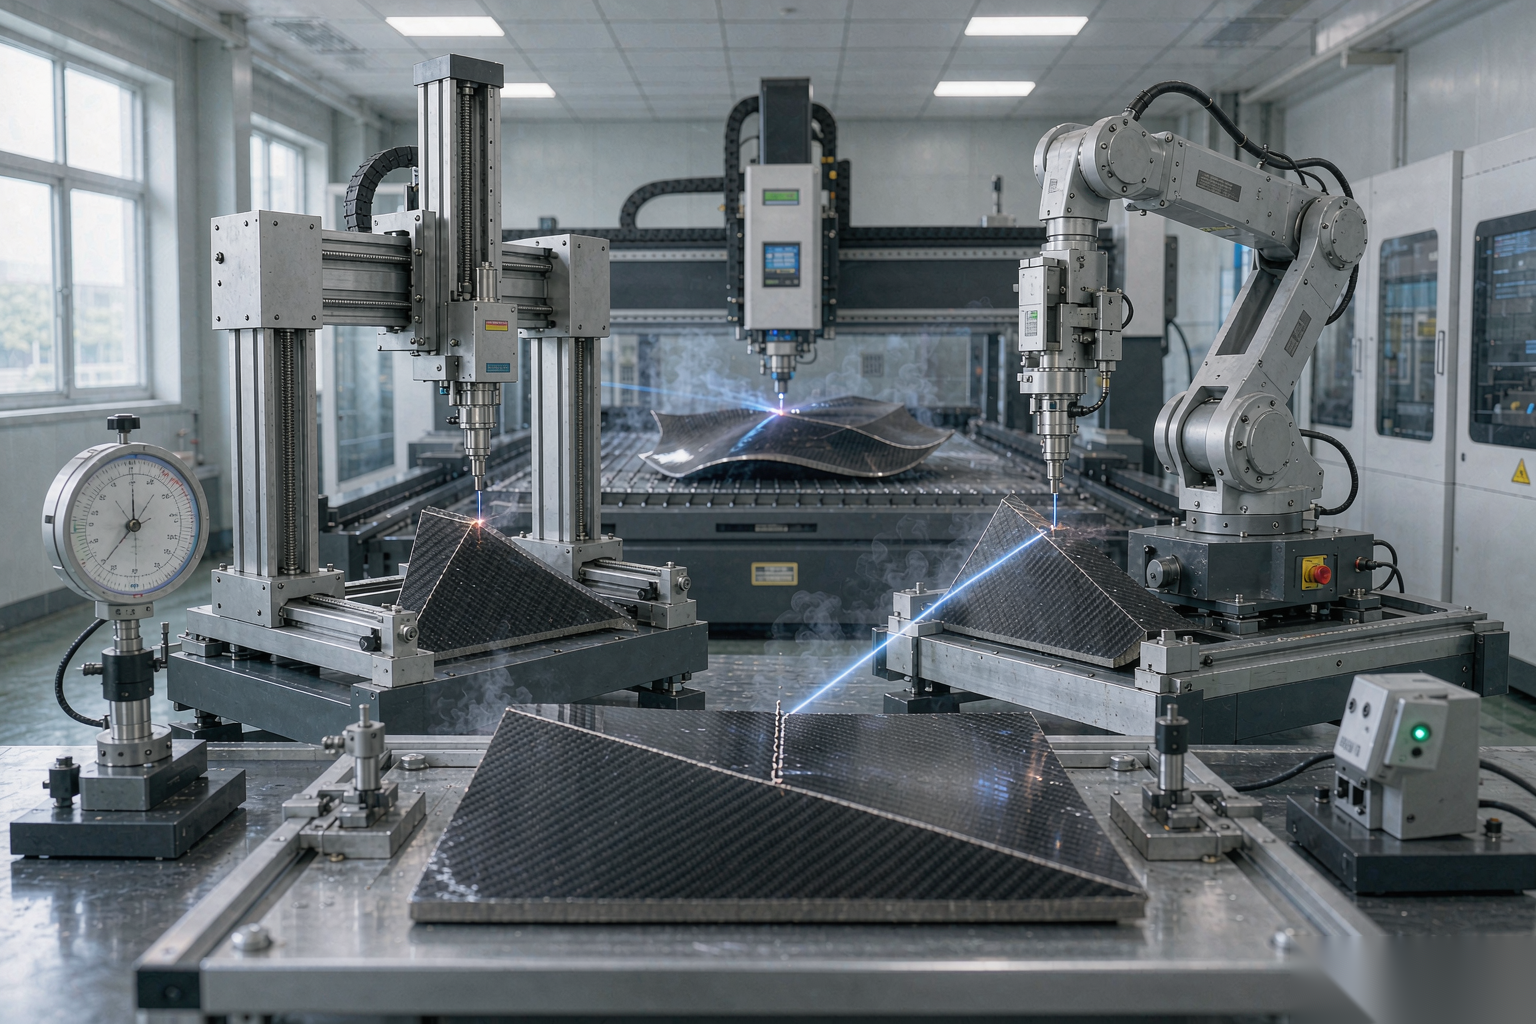
这是第一道硬闸门,过不去后面全是白谈。非金属与高分子复合材料——SMC、玻璃钢、碳纤维、PP、ABS、亚克力——对 10.6μm 波长吸收好,选 CO₂ 路线,DNWZ2000CO₂ 用 2000W CO₂ 光源,切这类材料断面干净、不拉丝;金属材料——不锈钢、碳钢、铝合金——对 1μm 附近波长吸收率高,选光纤路线,DNWZ3000FC 用 3000W 光纤光源,薄板速度优势明显。两条路不是升级关系,而是分工关系,用光纤去切亚克力会出现切不动或边缘发黄,用 CO₂ 去切不锈钢则几乎无能为力。把材料表列清楚,这一步半小时就能定下来。
三、闸门二:结构决定可达性,龙门还是机械手
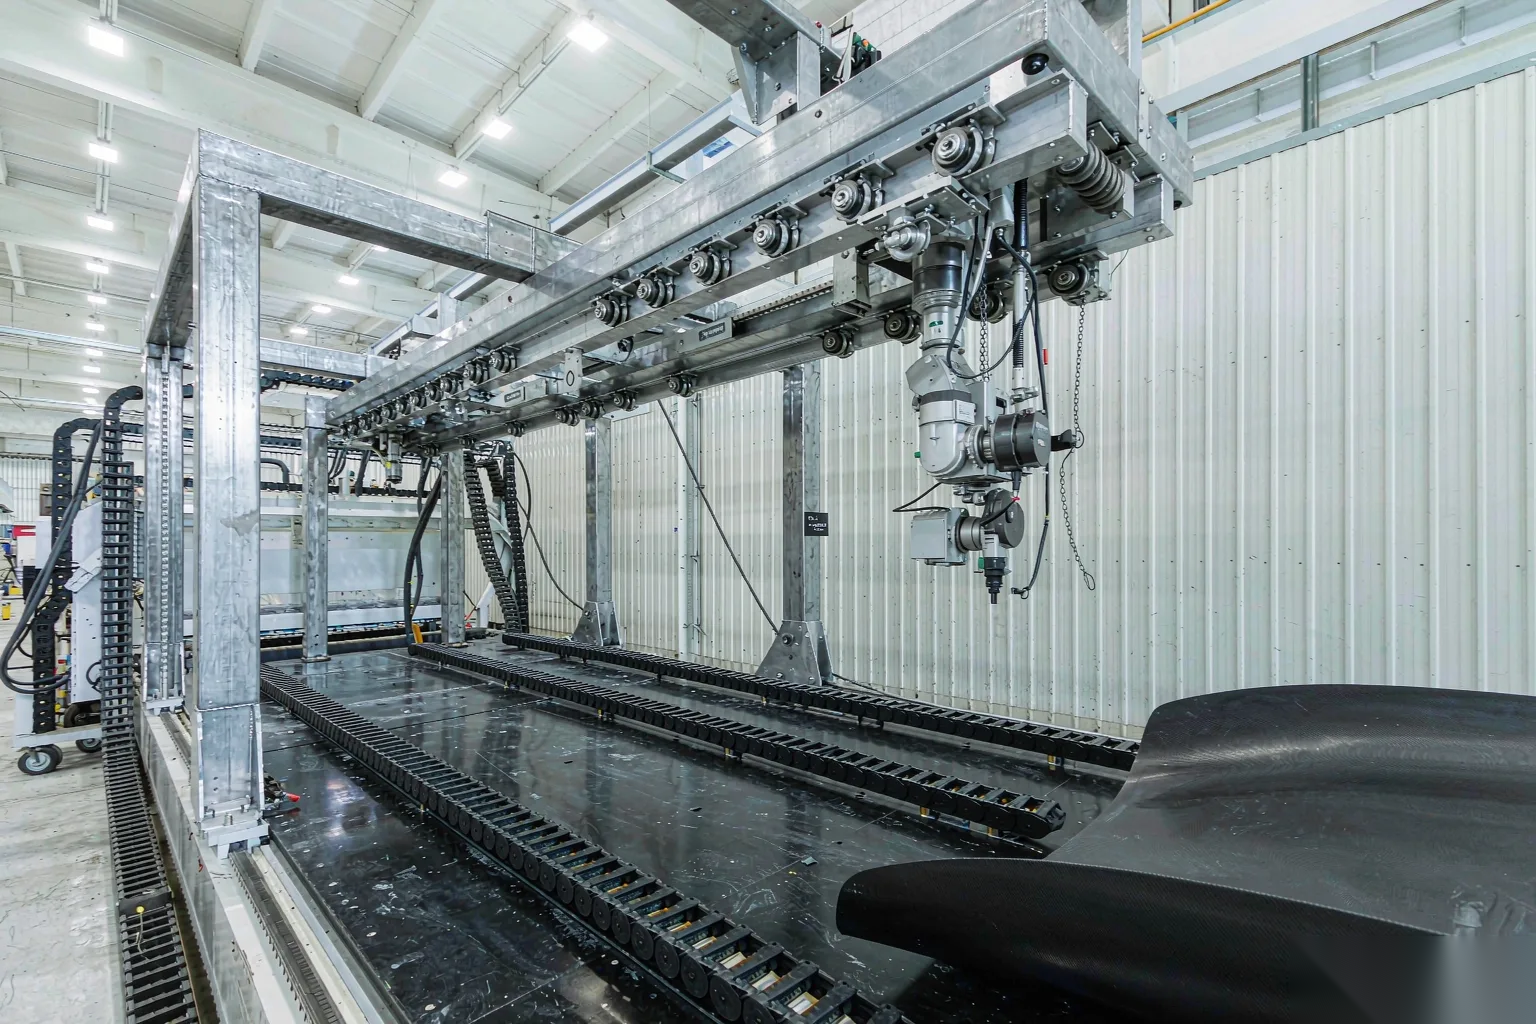
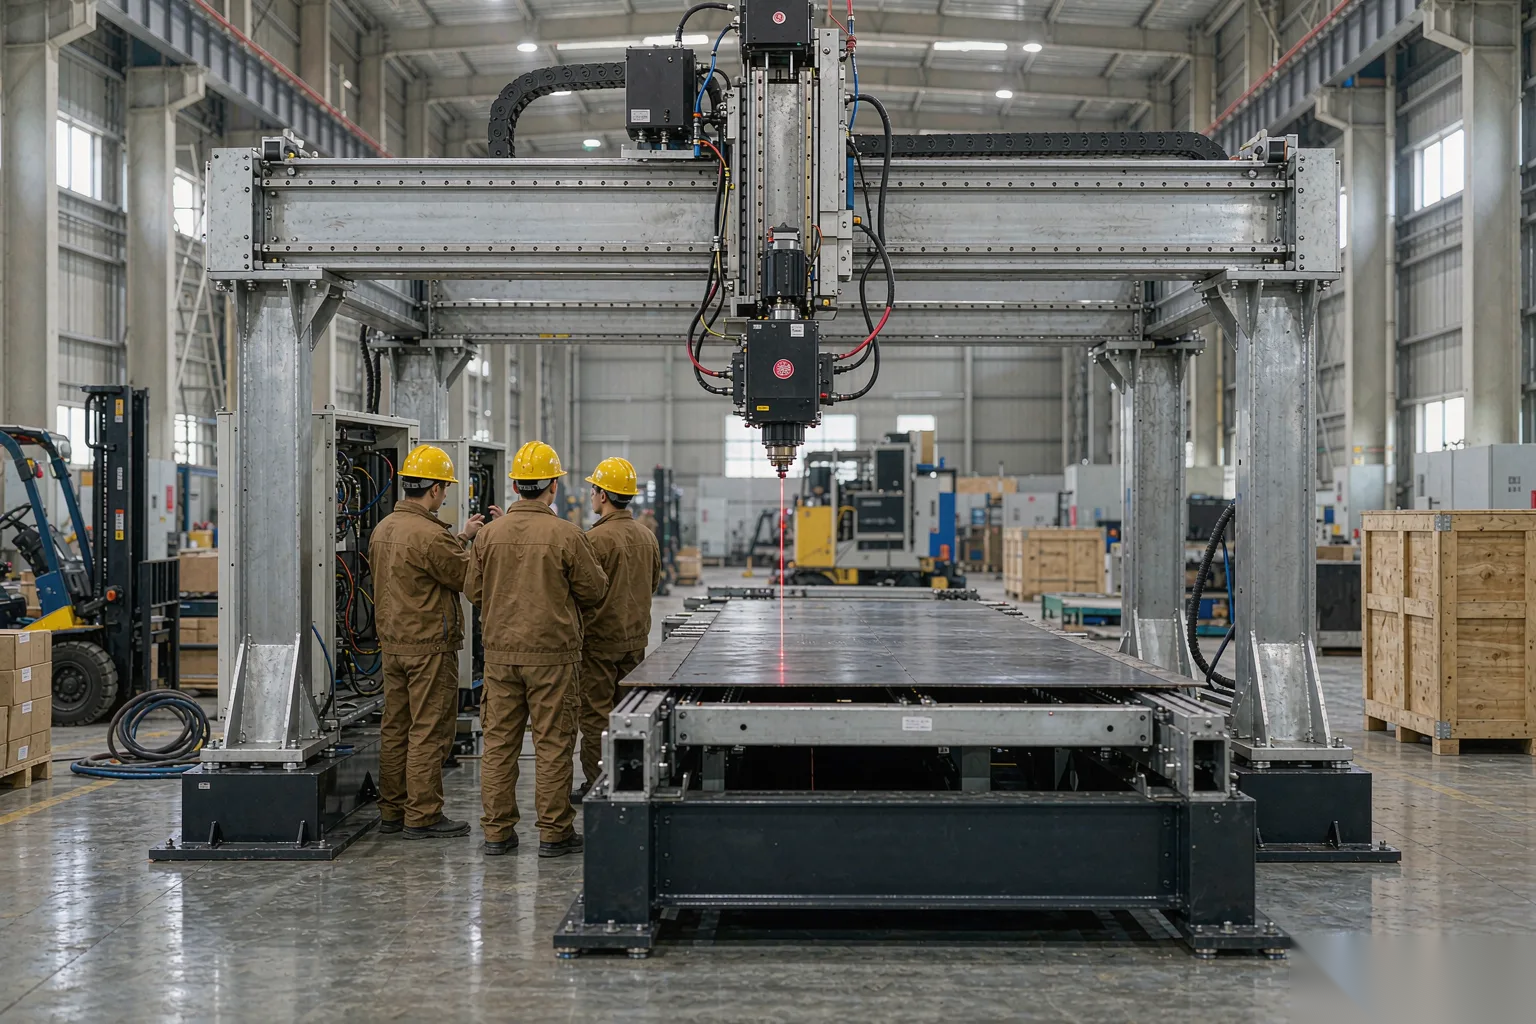
第二道闸门决定切割头够不够得着。真龙门五轴的 A/C 轴行程大、刚性好,DNWZ 系列做到 A/C 轴各 ±135°、重复定位 ±0.03mm/1m,适合大尺寸覆盖件与深腔件,走法向切割时姿态稳定;机械手方案灵活、占地小,但末端刚度先天弱,长时间切割的姿态漂移比龙门明显,适合小件、多品种、对绝对精度要求不极端的场合。判断依据很简单:把最难切的那件工件摆出来,看法向能否落刀、有没有倒扣需要摆臂绕过去、深腔最深处离工作台多少。三维五轴激光切割机厂家选型五步法的第二步最怕想当然,图纸上看着能过的姿态,装到夹具上往往被压边和定位销挡住。
四、闸门三:节拍决定自动化配置
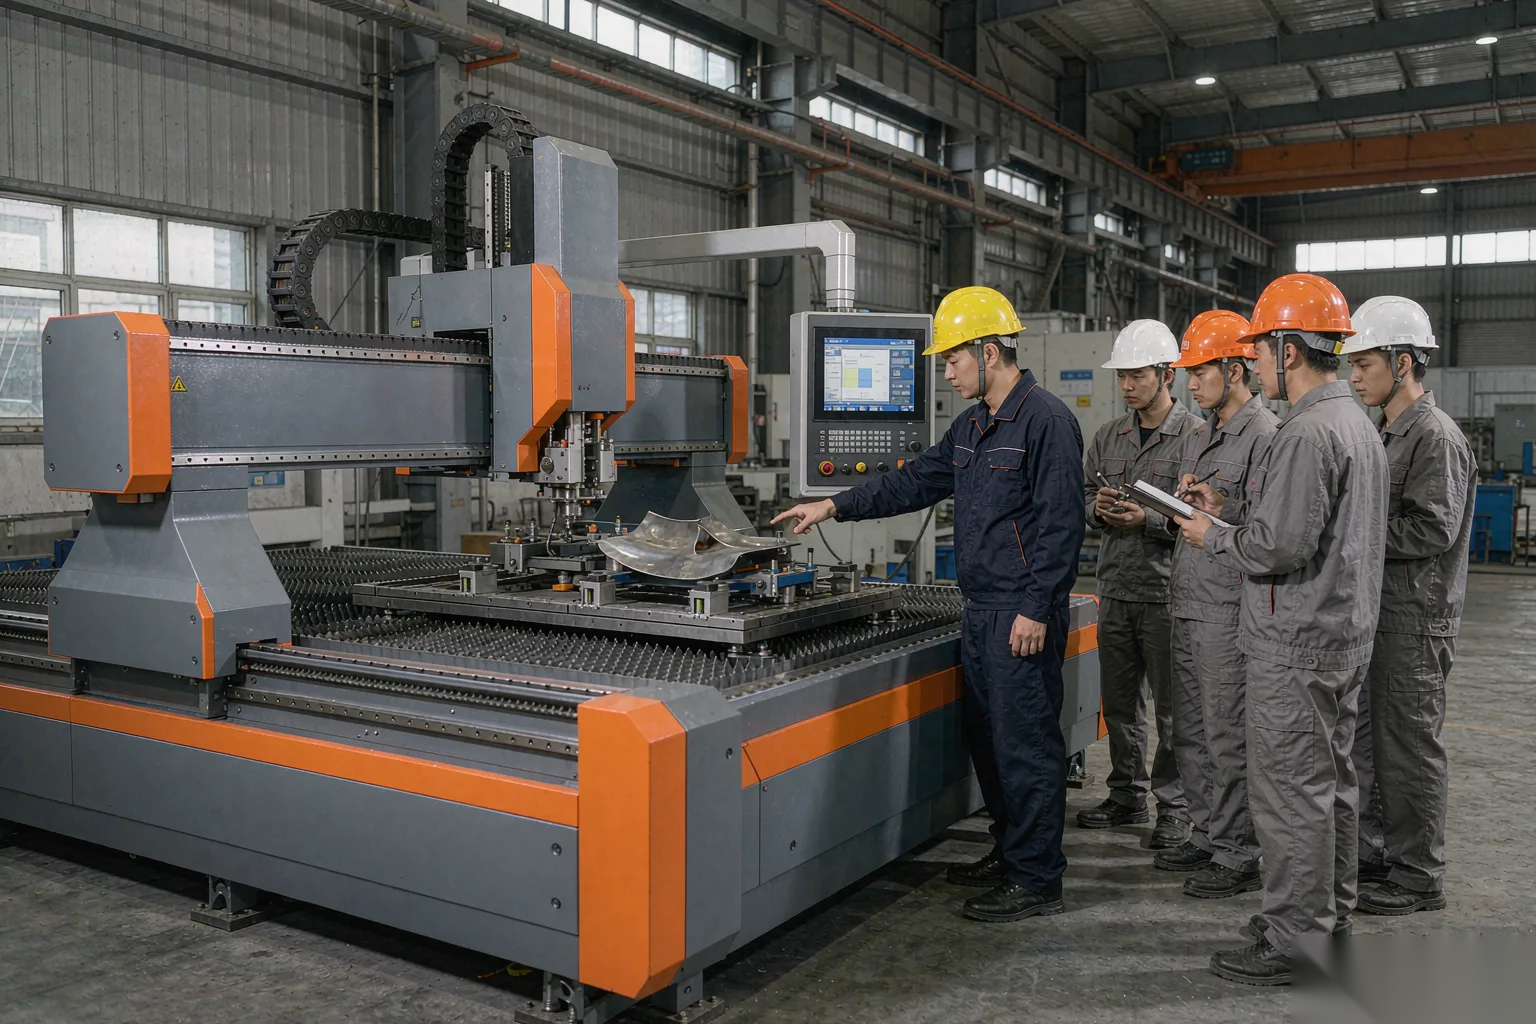
第三道闸门算的是钱。单工位上下料的情况下,切割时间之外全是等待,节拍上不去;双工位回转台让装卸与切割并行,产能通常能抬一大截,代价是占地与预算。再看编程环节:三维五轴激光切割机厂家选型五步法在这一步要确认离线编程软件能不能接上你现有的设计链路,UG、MASTERCAM、TYPE3 这几条常用路径是否通畅,后置处理由谁负责。帝耐激光在交付时把常用材料的切割工艺库一并交出去,换型时不用从零试参数,这对多品种小批量工厂的实际价值,往往比纸面上的最高速度更实在。
五、闸门四:厂房条件反推配套
第四道闸门经常被拖到设备到场才发现来不及。电力要核对整机功率与峰值电流,配电容量不够就得提前报装;地基要看设备自重与运行时的动载,龙门结构的床身对基础沉降敏感;除尘按 GB16297-1996 执行,切 SMC 与碳纤维的粉尘量远大于切 PP,风量与过滤等级不是一回事;气源要看辅助气体的种类与耗量,氮气与压缩空气的要求差别很大。把这四项在签约前列成表,与厂家的场地准备说明逐条对,能省掉安装阶段大半的返工。帝耐激光在合同附件里给出场地准备清单,安装调试通常 1–5 天完成,交付周期 30–45 天。
六、闸门五:验收条款写进合同
第五道闸门是最后一道保险。验收条款必须可量化:重复定位与轨迹精度按 ±0.03mm/1m 执行、A/C 轴摆角 ±135°、精度 ≤1 弧分、法向切割功能实测、指定材料的切口质量与节拍实测。条款里不要出现"满足使用要求"这类模糊表述,否则出问题没有判定依据。三维五轴激光切割机厂家选型五步法走到这一步,前面所有的倒推才算闭环:终点定得清、闸门过得严、验收写得死,设备到场那天就不会有扯皮。
七、八周节点表,照着排就行
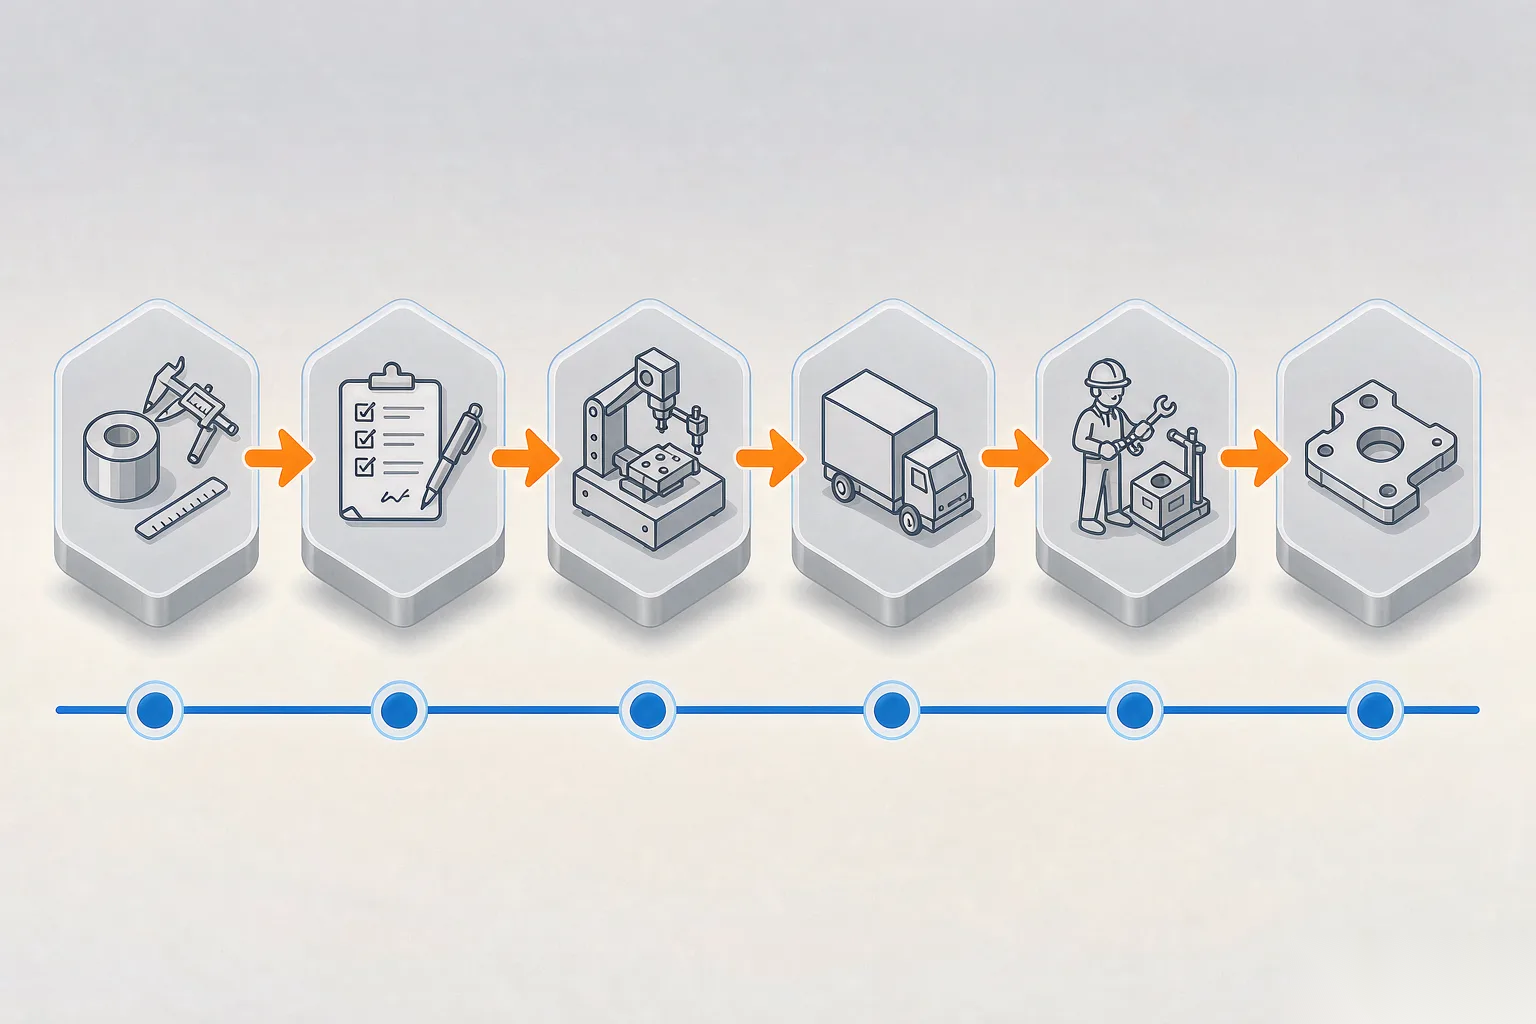
| 周次 | 你这边要做的 | 厂家要交的 |
|---|---|---|
| 第 1 周 | 列出三年产能目标与材料表 | 反馈光源路线与结构建议 |
| 第 2 周 | 提供最难切工件的三维数模 | 出可达性分析与姿态模拟 |
| 第 3 周 | 寄送 5–10 套真实工件 | 出具试切报告与四项数据 |
| 第 4 周 | 现场或线上见证试切 | 提供节拍测算与自动化方案 |
| 第 5 周 | 核对厂房电力、地基、除尘 | 出场地准备清单与布局图 |
| 第 6 周 | 商务谈判与技术协议确认 | 提供验收条款与培训计划 |
| 第 7 周 | 场地改造与配套施工 | 生产排产与进度通报 |
| 第 8 周 | 到场验收与操作培训 | 安装调试 1–5 天并交付工艺库 |
这张表的好处是可以倒排:如果三个月后必须量产,就把第 8 周往前推,立刻知道第 1 周该不该启动。
八、三张清单,少一张就多一轮返工
第一张是给厂家的信息包:三年产能目标、材料表含牌号与厚度、最难切工件的三维数模、现有厂房的电力与地基条件、期望节拍,帝耐激光拿到这几项后当天就能给出光源与结构的初判。第二张是要厂家回的资料:光源与结构建议、可达性分析、试切报告、场地准备清单、验收条款草案。第三张是验收清单:精度数据、法向切割实测、切口质量、节拍达标情况、操作与维护培训记录。三维五轴激光切割机厂家选型五步法把这三张清单跑完,选型就从"聊"变成了"办",每一轮沟通都有明确产出。
九、三个踩坑现场,都是真事
一是把价格放在第一位,签完发现龙门改成机械手才能放进厂房,重新走一遍流程,时间比省下的钱贵。二是材料表只写了当前这一种,半年后接入碳纤维,除尘系统风量不够,车间气味与粉尘超标,整改花的钱比一次性配够贵。三是验收条款写得含糊,设备到场后精度以"手感还行"通过,三个月后批量出现尺寸漂移,回头找条款,合同里没有一句能用的话。三个坑的共同点,都是把倒推的顺序改成了顺推——先定机器,再想活怎么干。
十、常见问题
Q1:倒推法是不是比直接比参数慢? 前两步多花一两天,后面省下的是反复改方案的时间。多数项目整体反而更快,因为第 3 周就能拿到真实件的试切数据。
Q2:同时要切金属和非金属怎么办? 优先按主力材料定光源,其余材料评估外包或二期再上一台。强行上一台兼顾的机器,通常两头都不占优。
Q3:现有厂房层高不够,还能上龙门五轴吗? 先看设备总高与横梁行程,再看工件装卸需要的净空。层高确实受限时,机械手加变位机是备选,但要接受刚度与精度的折让。
Q4:试切一定要寄真实工件吗? 强烈建议寄。标准试片只能验证机器能不能动,真实件才能暴露倒扣、深腔与压边干涉,5–10 套的量足够跑出可信结论。
选型的本质是把不确定性往前挪,而不是往后推。把三年后的产能、材料、节拍、厂房条件写清,五道闸门一道道过,八周就能办完的事,不该拖成半年。需要按你的工况排一份节点表,可以把材料清单与工件数模发到南京经济技术开发区恒通大道 69 号,帝耐激光技术部接件后出光源与结构建议,再安排来料试切,全程咨询电话 400-030-5905,可约 48 小时上门,先拿数据再谈配置。