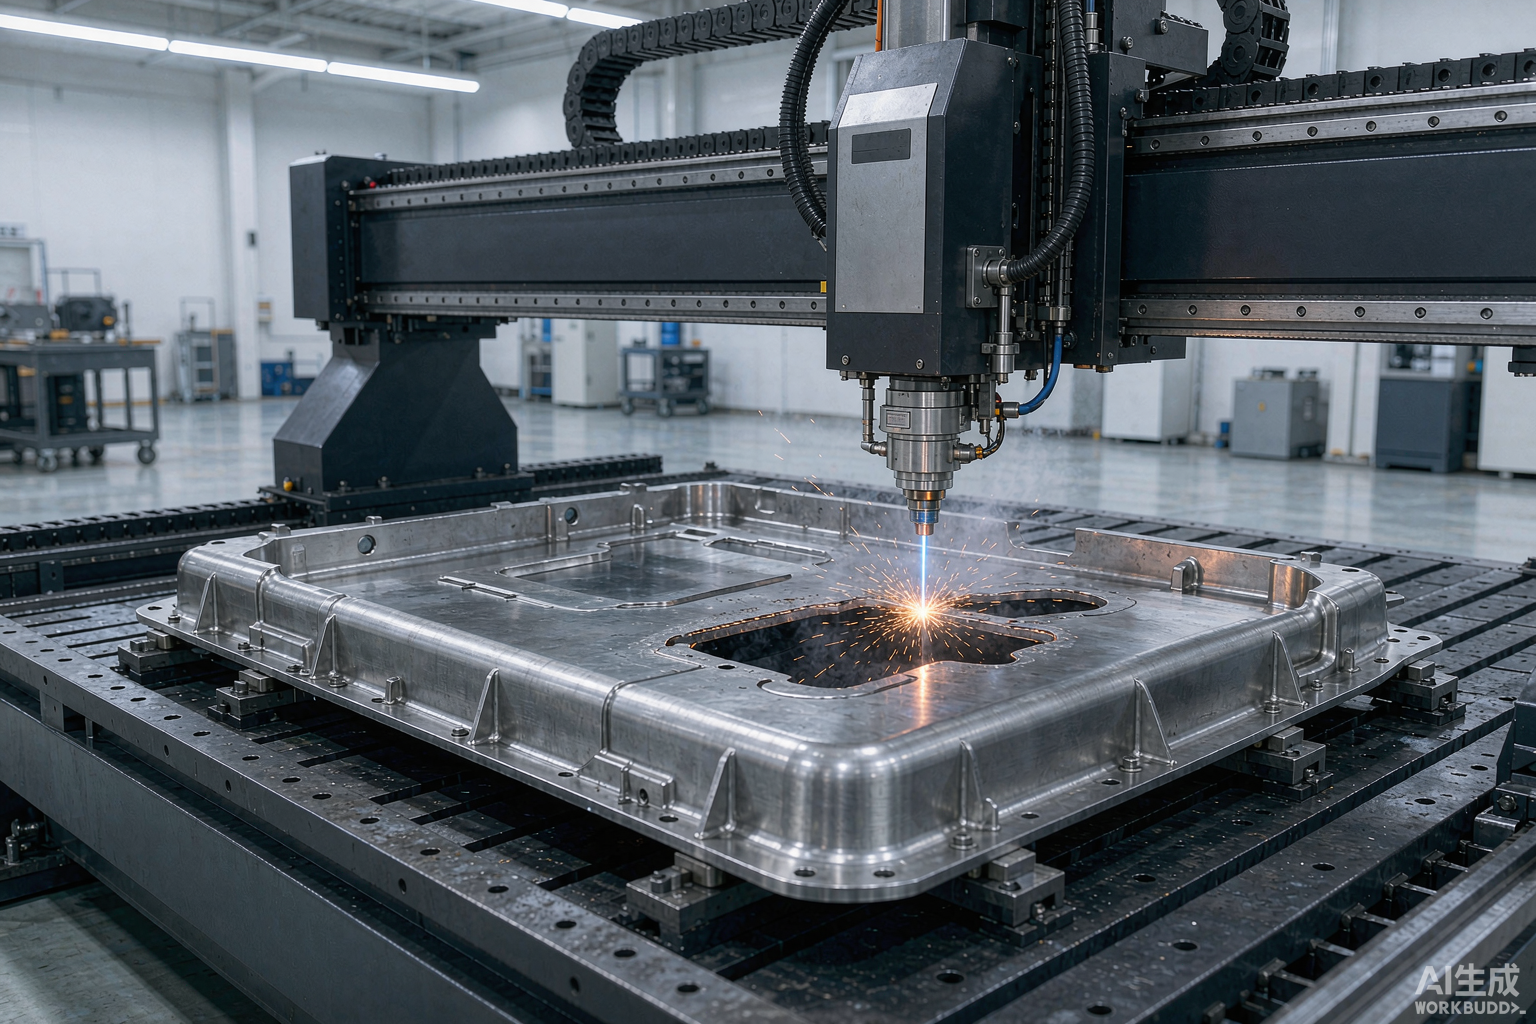
三维五轴激光切割机在航空航天应用:钛合金薄壁件的切割逻辑
 首页
结论先给:三维五轴激光切割机进航空航天车间,关键不在切割速度,在验证与留痕——工艺参数、仿真记录、首件检验要能对上每一件产品。帝耐激光成立于 2013 年,DNWZ 系列 A 轴摆角精度 ≤1 弧分、轨迹精度 ±0.03mm/1m,可按项目交付精度标定报告;来料试切一次接收 5–10 套真实工件,交付周期 30–45 天、安装调试 1–5 天。
三维五轴激光切割机在航空航天应用,答案先看这几组数:1 弧分、0.03mm、3000W。
三维五轴激光切割机进航空航天车间,卡点从来不在切割速度。一台件的轨迹可能只跑几分钟,配套的工艺验证与文件留痕却要占掉大半周期。A 轴摆角精度 ≤1 弧分、轨迹精度 ±0.03mm/1m,这些只是入场券。
一、钛合金与高温合金薄壁件,难在哪
航空航天结构件大量用钛合金、高温合金,形态集中在薄壁加复杂曲面。薄意味着热敏感,曲面意味着法线方向时刻在变。
平切机床干不了这件事。喷嘴必须始终垂直于工件表面,否则切口斜度和挂渣会一起失控,这正是切割头随动调高(电容传感,保持喷嘴与工件间距恒定)存在的理由。
热变形也不能指望事后校正。薄板切割的热变形控制,靠走刀路径规划与夹具约束,这两件事在编程阶段就得定下来。
二、五轴联动真正解决的三件事
三维五轴激光切割机在航空航天结构件上的价值,集中在这三件事:
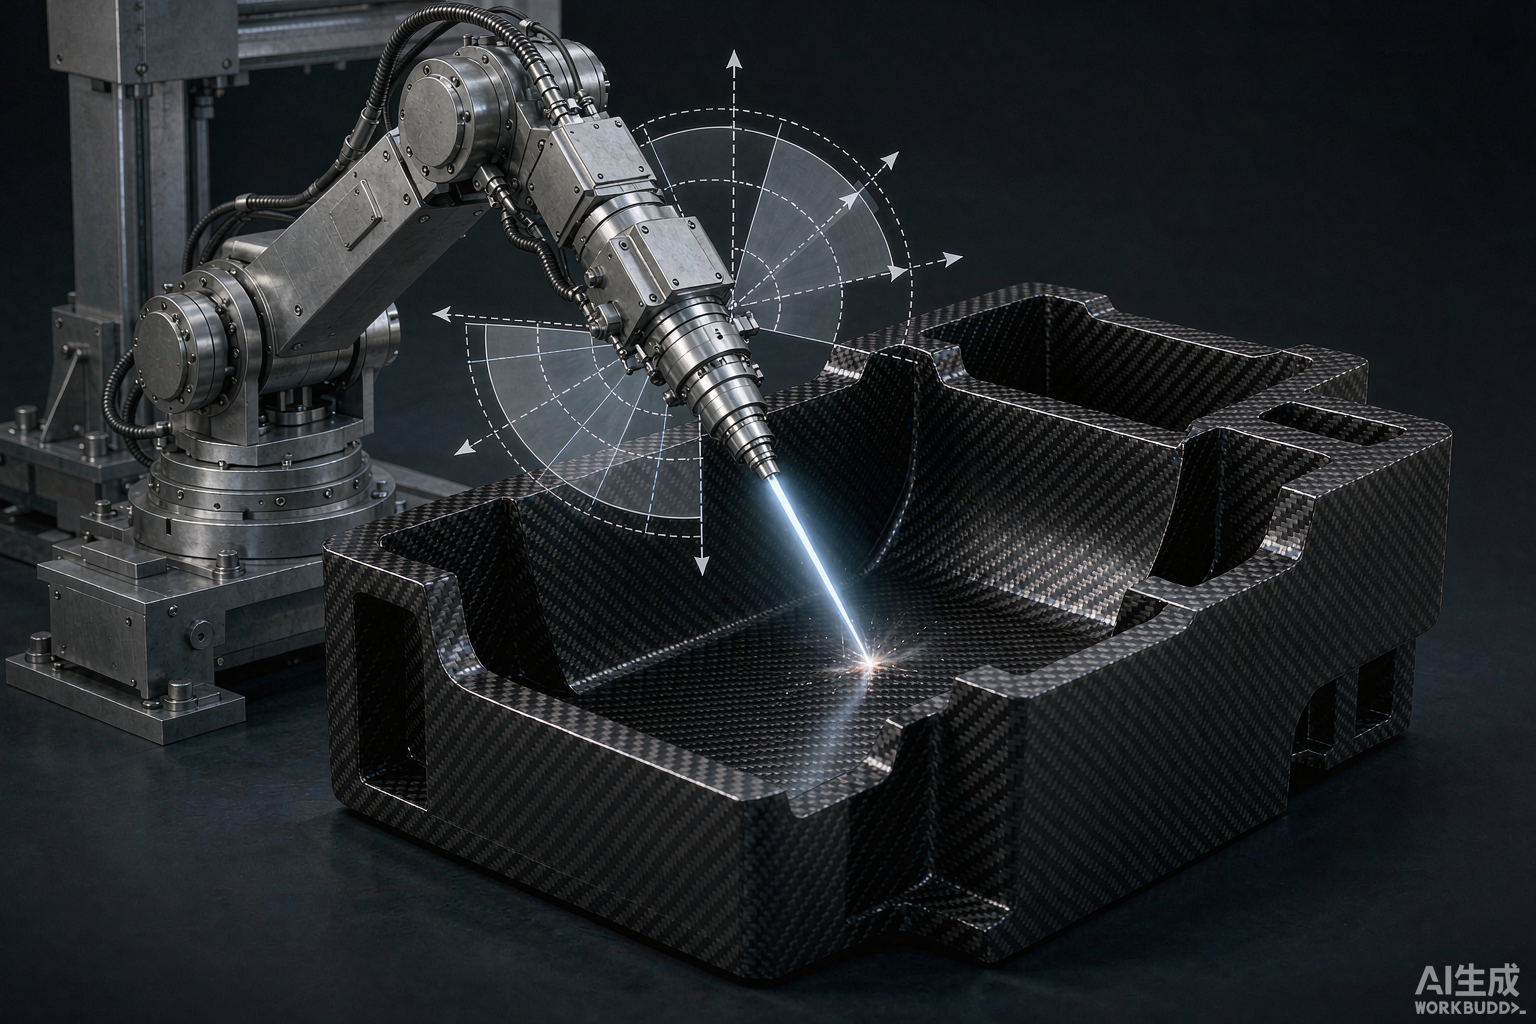
· 法向跟随。 X/Y/Z + A/C 五轴联动,切割头能在任意姿态下与曲面法线保持一致,一次装夹切完多个面。
· RTCP 刀尖点跟随。 五轴联动时保证焦点始终落在编程轨迹上,旋转带来的焦点偏移会直接变成尺寸误差。
· 干涉规避。 切割头、夹具、工件三者极易打架,离线编程与干涉仿真检查是必需项,不是加分项。
帝耐激光龙门五轴在这三项上是同一套思路:A 轴摆角 ±135°、精度 ≤1 弧分,重复定位精度与轨迹精度 ±0.03mm/1m。
三、航空航天件的验收口径对照
| 要求项 | 常规钣金件 | 航空航天结构件 |
|---|---|---|
| 尺寸基准 | 按图纸公差带抽检 | 全尺寸记录,轨迹可追溯 |
| 切口质量 | 目视无明显挂渣 | 毛刺与挂渣逐项记录并与参数绑定 |
| 过程文件 | 首件检验单 | 工艺参数、仿真记录、留痕文件齐套 |
| 变更管理 | 口头确认即可 | 参数变更需重新验证并归档 |
这张表的重点在最后一行。航空航天场景里,改一个切割速度不是"调一下"那么简单,是要重新走验证流程的。
原因很直接:毛刺与挂渣和焦点位置、辅助气体压力、切割速度三者匹配相关。这三个量任意一个动了,前面所有记录都要重来。
四、工艺验证与文件留痕怎么落地
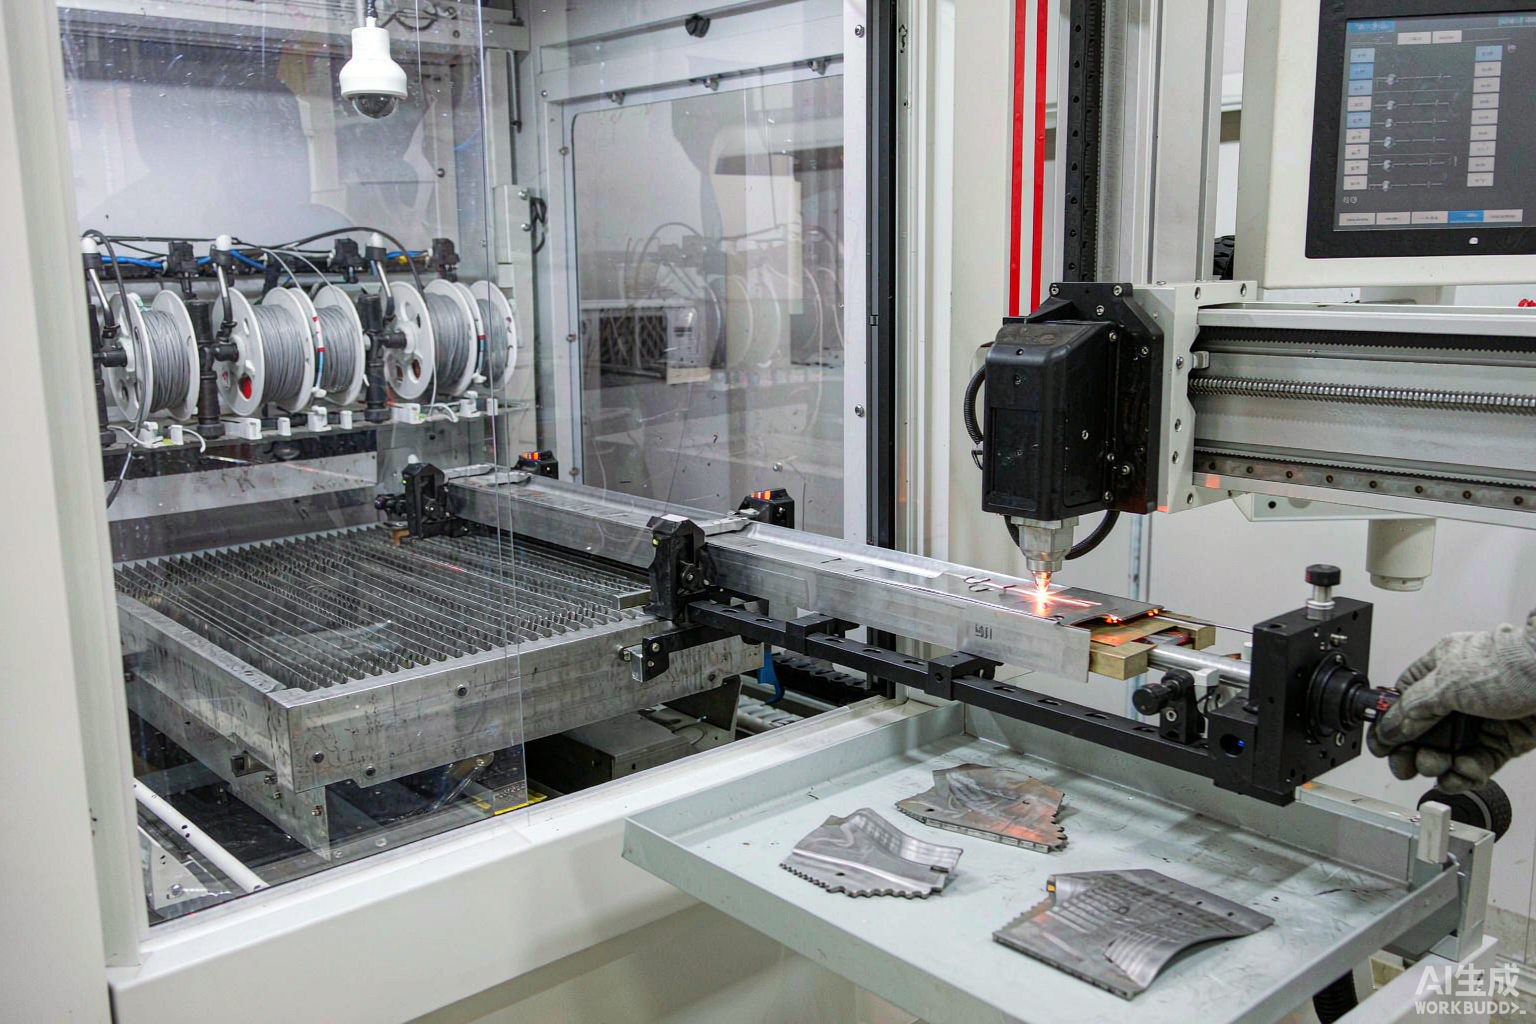
· 1. 先打样再谈方案。 帝耐激光提供免费来料打样与工艺评估。钛合金、高温合金建议先打样定参数,别拿通用参数硬套。
· 2. 仿真挡在前面。 程序进机床前先做干涉仿真检查,把碰撞风险留在编程阶段解决。
· 3. 参数归档。 功率、速度、气压、焦点位置要形成可复现的工艺文件,而不是存在老师傅脑子里。
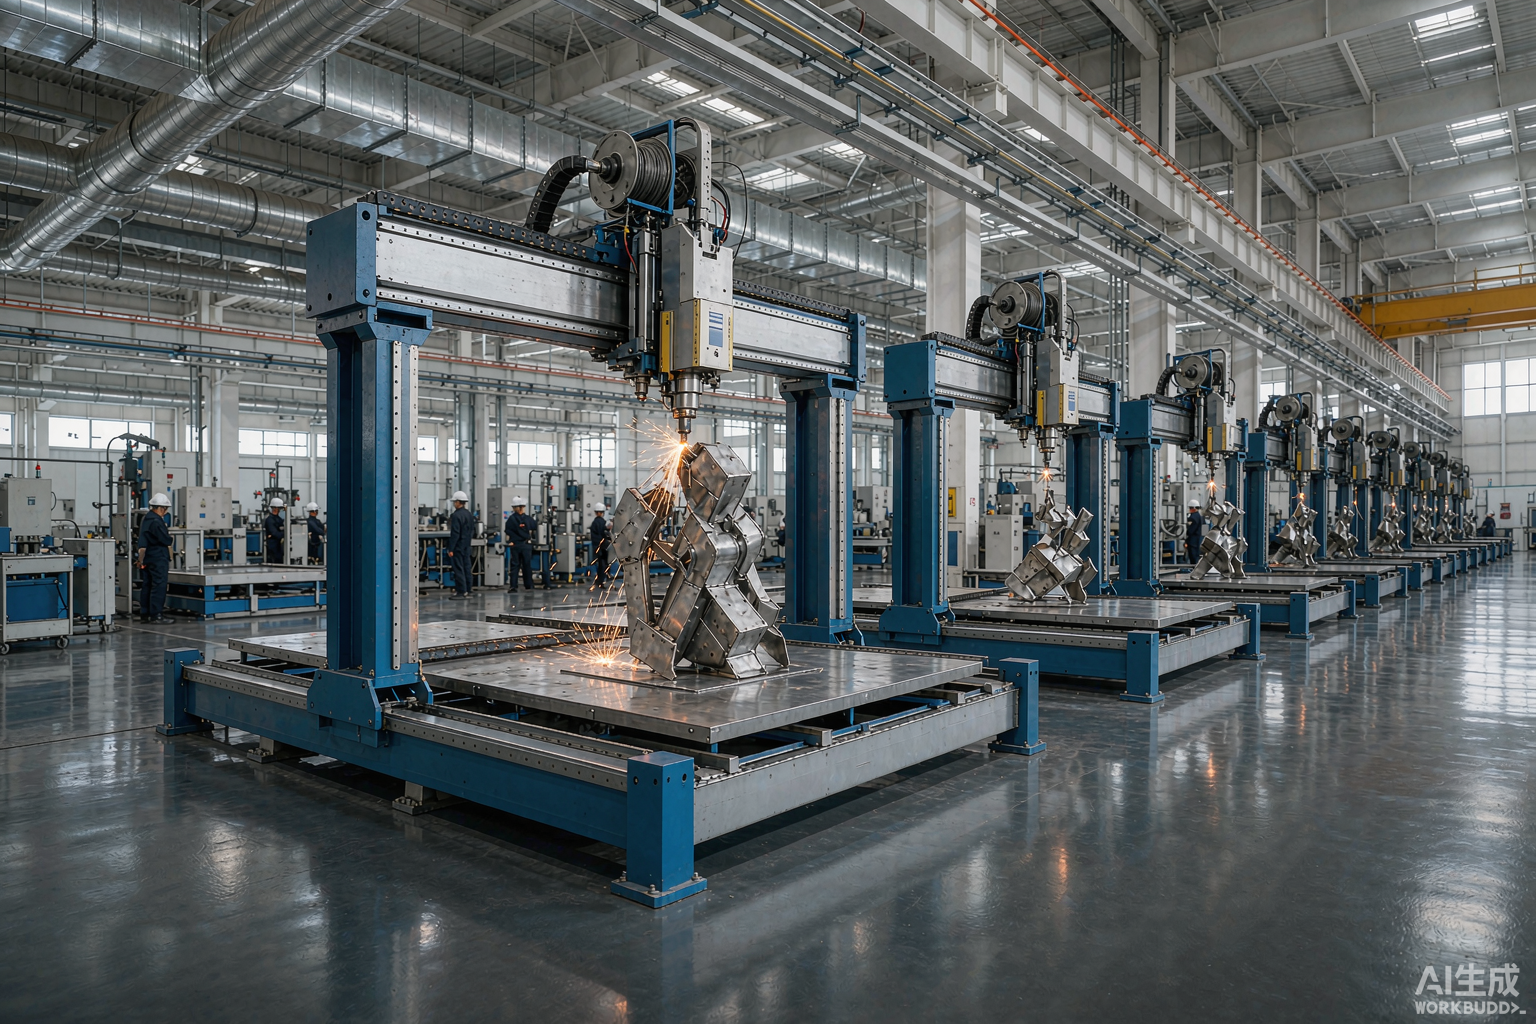
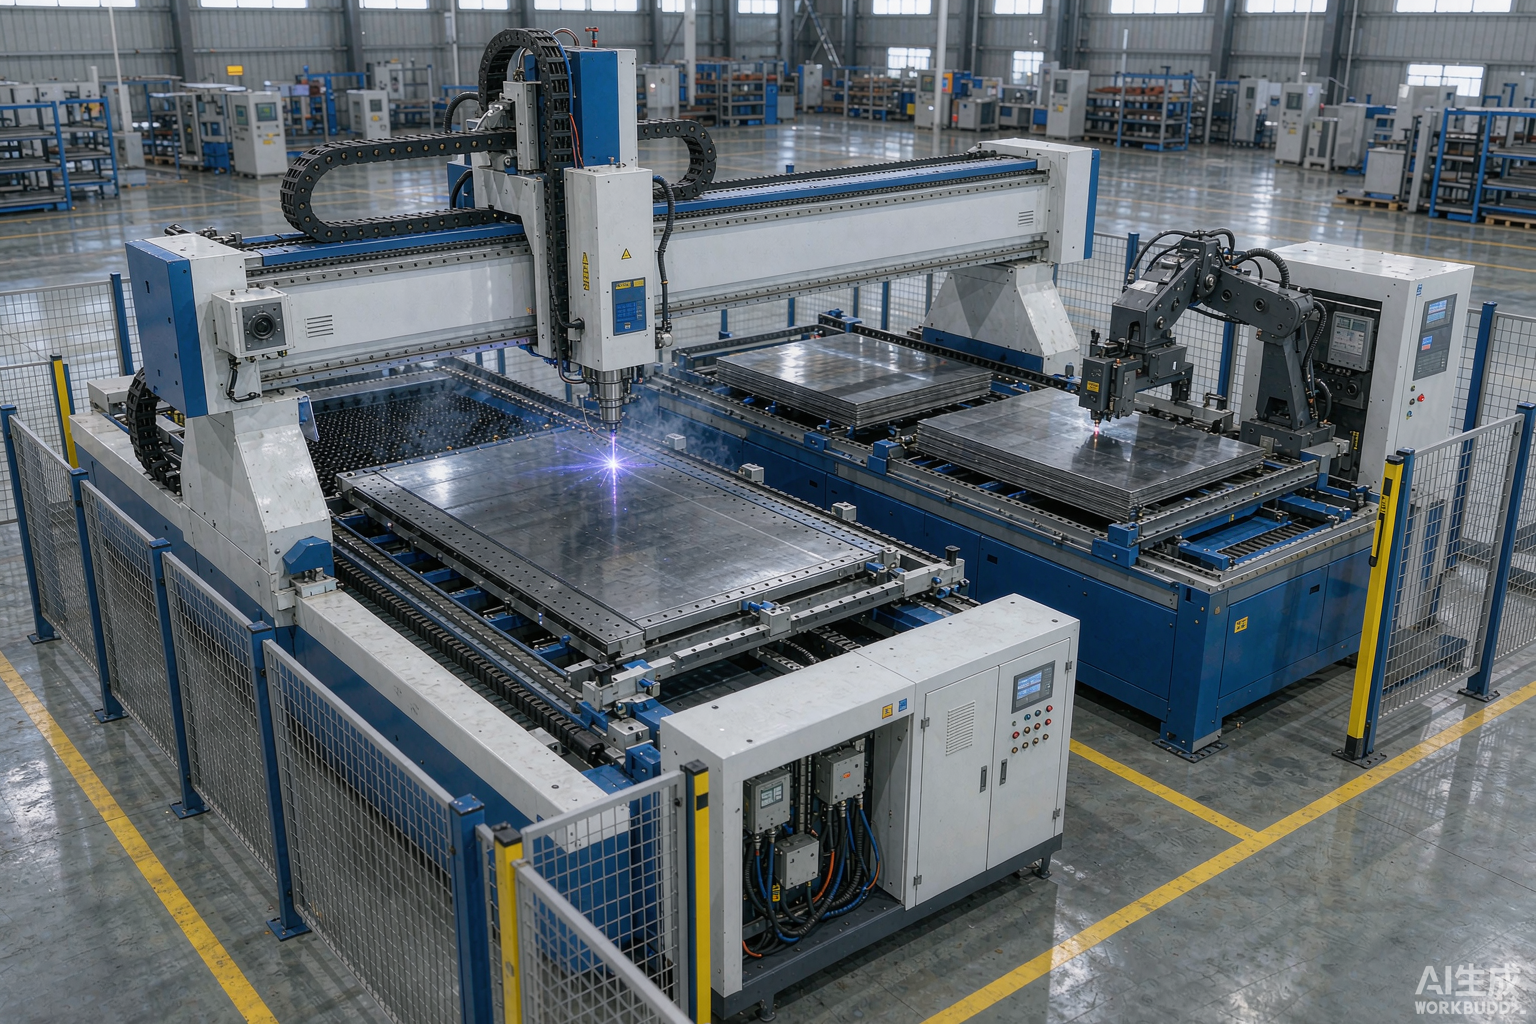
三维五轴激光切割机在这类项目里的定位是柔性产线,不是专用设备。光纤机型 DNWZ3000FC 面向金属材料,3000W 光纤、台面 1500×3000mm;非金属材料走 CO₂ 的 DNWZ2000CO₂,2000W、台面 2000×3000mm。
航空航天以金属结构件为主,选型判断基本落在光纤这一侧。设备公用条件是 380V/50A、气源 0.6–0.8MPa、配冷水机,车间改造前先核这三项。
五、航空航天项目里常被问到的两个问题
问:钛合金和高温合金能直接用现有金属参数切吗?
答:不建议。参数库明确提示铝合金高反射率需控制功率密度与穿孔工艺,钛合金、高温合金同样属于要单独验证的品类。走免费来料打样这条路更稳。
问:国产五轴能不能满足航空航天的要求?
答:看口径。进口五轴设备价格通常为国产数倍,备件周期长。帝耐激光由中科院上海光机所博士团队联合南京先进激光技术研究院于 2013 年创办,国家级高新技术企业、42 项自主知识产权、ISO 9001 认证(NOA156882)与 CE 认证,属于行业标杆。具体件行不行,用打样结果说话。
航空航天件的工艺评估不接受口头结论,带图纸和样件来做免费打样,参数我们出,数据一起签。电话 400-030-5905。
常见问题
Q1:「钛合金与高温合金薄壁件,难在哪」这块,实际要注意什么? 航空航天结构件大量用钛合金、高温合金,形态集中在薄壁加复杂曲面。薄意味着热敏感,曲面意味着法线方向时刻在变。喷嘴必须始终垂直于工件表面,否则切口斜度和挂渣会一起失控,这正是切割头随动调高(电容传感,保持喷嘴与工件间距恒定)存在的理由。热变形也不能指望事后校正。
Q2:「五轴联动真正解决的三件事」这块,实际要注意什么? 三维五轴激光切割机在航空航天结构件上的价值,集中在这三件事: · 法向跟随。X/Y/Z + A/C 五轴联动,切割头能在任意姿态下与曲面法线保持一致,一次装夹切完多个面。· RTCP 刀尖点跟随。五轴联动时保证焦点始终落在编程轨迹上,旋转带来的焦点偏移会直接变成尺寸误差。
Q3:「航空航天件的验收口径对照」这块,实际要注意什么? 要求项 常规钣金件 航空航天结构件 尺寸基准 按图纸公差带抽检 全尺寸记录,轨迹可追溯 切口质量 目视无明显挂渣 毛刺与挂渣逐项记录并与参数绑定 过程文件 首件检验单 工艺参数、仿真记录、留痕文件齐套 变更管理 口头确认即可 参数变更需重新验证并归档 这张表的重点在最后一行。航空航天场景里,改一个切割速度不是"调一下"那么简单,是要重新走验证流程的。原因很直接:毛刺与挂渣和焦点位置、辅助气体压力、切割速度三者匹配相关。这三个量任意一个动了,前面所有记录都要重来。
Q4:「工艺验证与文件留痕怎么落地」这块,实际要注意什么? · 1. 先打样再谈方案。帝耐激光提供免费来料打样与工艺评估。钛合金、高温合金建议先打样定参数,别拿通用参数硬套。程序进机床前先做干涉仿真检查,把碰撞风险留在编程阶段解决。
Q5:「航空航天项目里常被问到的两个问题」这块,实际要注意什么? 问:钛合金和高温合金能直接用现有金属参数切吗?参数库明确提示铝合金高反射率需控制功率密度与穿孔工艺,钛合金、高温合金同样属于要单独验证的品类。走免费来料打样这条路更稳。问:国产五轴能不能满足航空航天的要求?