三维五轴激光切割机故障怎么解决:先分类,再按链条排查
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
先分类,别急着拆
设备一出问题,很多人的第一反应是打开机柜或拆切割头。这个动作往往会掩盖原始信息,让后面的判断更难。
正确的第一步是分类。三维五轴激光切割机的故障大体分五类:运动类(报警、超程、异响)、光路类(切不透、挂渣、过烧)、随动类(跟随误差、碰撞、高度失控)、水气电类(水温、气压、电源)、机械类(间隙、精度漂移)。
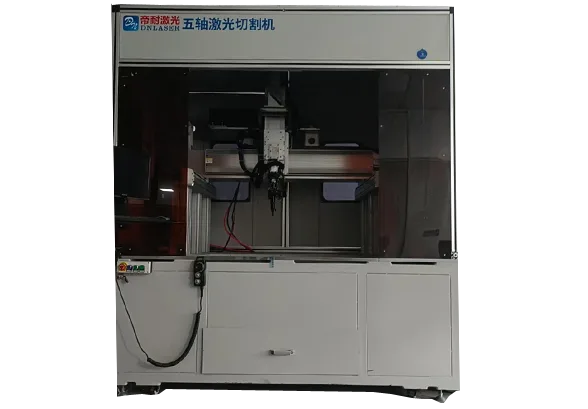
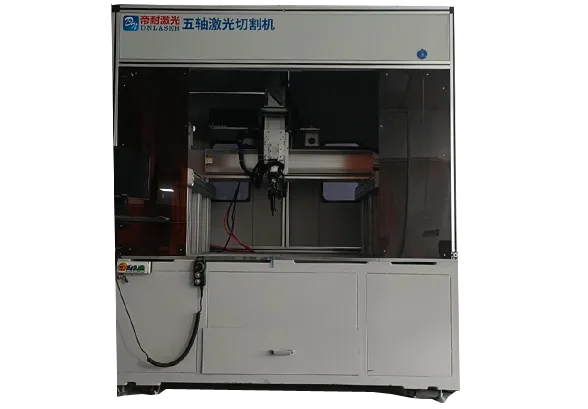
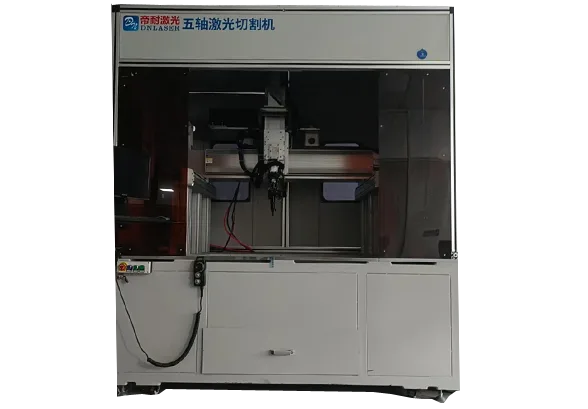
龙门五轴激光切割机整机
分类的依据是现象,不是猜测。现象要记录得具体:什么程序、什么姿态、什么时候发生、报警内容是什么、能不能复现。
分好类,排查就有了方向。五类故障的排查链条完全不同,混着查只会浪费时间。
运动类故障的排查链条
运动类故障按“负载、参数、反馈、机械”的顺序查。
先看负载。是不是刚换了更重的夹具、是不是在切更厚的件、是不是某个轴在特定姿态下负担特别大。负载异常会触发过载报警。
再看参数。速度、加速度、增益有没有被改过。参数被误改是常见原因,尤其是多人操作同一台设备时。
再看反馈。编码器信号是否稳定、光栅尺是否脏污、接线是否松动。反馈异常的表现是位置漂移或报警随机出现。
最后看机械。导轨是否缺油、丝杠是否有异响、旋转轴减速机是否有间隙。机械问题通常伴随声音或手感异常,手动盘车能感觉到。
这个顺序的价值是先排除成本低的可能。三维五轴激光切割机的旋转轴故障,很多时候只是润滑不足或参数被改,不必大动干戈。
光路类故障的排查链条
光路类故障表现为切不好,不是设备坏了。排查按“镜片、焦点、气压、速度”的顺序。
先看镜片。保护镜有麻点、有飞溅附着,会直接导致功率衰减、切不透。这是最高频的原因,也最容易检查。
再看焦点。焦点偏上切缝宽、挂渣;焦点偏下切缝窄、易过烧。切曲面时焦点还要随姿态补偿,摆角大时补偿不到位就会出问题。
再看气压。气压不足时底部挂渣、切不透;气压过高会吹出过宽切缝。气路漏气、过滤器堵塞、多台设备共用一路气,都会导致气压不稳。
最后看速度。速度过快切不透、拐角过烧;过慢则热输入大、变形大。
这四项按顺序排除,多数切割质量问题能找到原因。三维五轴激光切割机在曲面段的故障,还要额外检查姿态插补密度是否足够。
随动类故障的排查链条
随动故障是五轴设备的特点,排查按“标定、传感、姿态、程序”的顺序。
先看标定。随动系统需要定期标定,标定漂移会导致高度整体偏高或偏低。标定不准时,切平面件可能正常,切斜面件立刻出问题。
再看传感。电容式传感器受工件材质、表面状态影响,机械式受接触状态影响。传感器脏污、线缆松动、参考值偏移,都会引起异常。
再看姿态。切斜面时随动读数需要按姿态角修正。如果修正逻辑有问题,或者姿态指令与随动不同步,会出现高度忽高忽低。
最后看程序。程序里的随动开关、抬刀高度、进给速度设置是否合理。三维五轴激光切割机在姿态突变处的随动响应最容易出问题,可以加密插补或降速验证。
水气电与机械类故障
水气电类排查相对直接,但要防止小问题引发大损失。
水温异常先查冷水机:水位、滤网、散热风扇、环境温度。水温过高会触发激光器保护,强行运行会损伤光源。气压异常查气源压力、管路漏气、过滤器。电源异常查电压波动、相序、接地。
机械类故障进展慢,容易被忽略。表现是精度逐渐漂移、异响、加工面纹路变化。排查要看导轨磨损、丝杠间隙、联轴器松动、旋转轴减速机背隙。
机械类问题一旦确认,通常需要标定配合,不建议自行处理。三维五轴激光切割机的旋转轴背隙调整后必须重新标定中心偏置,没有仪器做不了。
最常见的三种误判
现场排查中,有三种误判反复出现。
第一种是把工艺问题当设备故障。切不透就怀疑功率衰减,实际是镜片脏了或焦点偏了。判断方法:换一个新镜片、重新对焦,如果好了就是工艺问题。
第二种是把单点故障当系统故障。某一个件切不好,就认为设备精度不行。实际可能是那个件的夹具没夹好、材料批次不同、程序姿态有问题。判断方法:换一个已知合格的件再切一次。
第三种是把报警当原因。报警只是结果,不是原因。看到过载报警就换驱动器,往往解决不了问题,因为过载可能是机械卡滞引起的。
避免误判的方法只有一个:先验证,再动手。三维五轴激光切割机的故障排查,慢一点反而快。
建立故障记录的价值
每次故障处理完,花十分钟记录,长期收益很大。
记录内容:时间、现象、报警内容、排查过程、最终原因、处理动作、恢复验证结果。七项,不多,但要坚持。
积累半年,你会发现几个规律:某些故障在特定季节高发(湿度、温度影响)、某些故障在特定程序段出现(姿态相关)、某些故障与某批材料相关。
这些规律只能从记录里来,靠记忆不行。三维五轴激光切割机的故障模式比三轴多,记录的价值也更大。
更进一步,可以把记录做成知识库,新员工入职先读故障记录,比读手册快。
环境类故障的参数范围
排查故障时,参数是判断依据之一。下表为帝耐激光五轴激光切割机的公开技术参数,其中工作电压、气源要求与激光安全等级三项与环境类故障直接相关:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 控制系统 | 帝耐五轴专用控制系统 | 帝耐五轴专用控制系统 |
| 防尘吸尘 | 滑块防尘刷 + 整套吸尘系统 | 滑块防尘刷 + 整套吸尘系统 |
| 工作电压 | 380V,50/60HZ,50A | 380V,50/60HZ,50A |
| 气源要求 | 0.6-0.8Mpa | 0.6-0.8Mpa |
| 激光安全等级 | 四级 | 四级 |
工作电压 380V、50/60Hz、50A,气源要求 0.6-0.8MPa。电压波动、气压不足是最常见的环境类故障源,排查时应先测这两项实际值是否在范围内。
故障处理能力的三层分工
故障处理能力要分层建设。操作员掌握现象识别与简单复位,设备员掌握机械与日常保养,厂家负责控制、光路与标定。
三维五轴激光切割机的故障解决,最怕的是所有问题都等厂家。把前两层建起来,多数常见问题能在小时内解决,不必停线等人。
还要建立故障升级机制。什么情况下操作员自行处理、什么情况下报设备员、什么情况下直接联系厂家,要有明确界限。没有界限的结果是两种极端:小问题层层上报耽误时间,大问题自己硬上扩大损失。建议按停机时长与影响范围划分:不影响精度的短时故障自行处理,影响精度的报设备员,涉及标定与光路的直接找厂家。
停机损失要算得清。一台五轴设备停一天,损失的不只是当天的加工费,还有交期违约与后续排产混乱。把停机成本算出来,再对比维修投入,很多决策会变得简单。也正因为如此,预防性保养的预算不该被压缩,它买的是可用率。
恢复正常后的质量参照
故障排除后的设备状态,要靠加工件验证。以下为正常状态下的样品:
- 高强钢热成型件:切缝均匀、断面垂直、无挂渣;
- SMC 玻璃钢曲面件:边缘整齐、热影响区窄;
- PP 材料精细轮廓件:小圆角完整、无过烧。
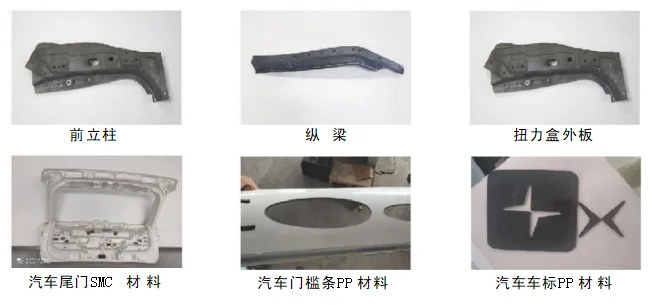
五轴激光切割加工样品实拍
切一件对比更快定性
有些故障描述不清,切一件反而更容易判断。帝耐激光提供工艺诊断:把故障现象、报警内容、工件照片发过来,我们判断方向;必要时你寄一件过来,我们切一件对比。
对比切件能快速区分是设备问题还是工艺问题,避免盲目拆机。
顺便提一句,故障排查最忌“同时改多个变量”。改镜片、调焦点、换气压一起做,好了也不知道是哪个起的作用,坏了也说不清原因。一次只动一项,测试后再动下一项,虽然慢,但结论可靠。三维五轴激光切割机的故障链条长,这个原则尤其重要。
结语:先分类,再按链条走
三维五轴激光切割机故障解决的核心是先分类再排查:运动、光路、随动、水气电、机械五类,各有自己的排查链条。
先验证再动手,把每次故障记下来,排查能力就会持续积累。
另外要区分“修好了”和“没再犯”。换个件让报警消失,只说明暂时不报了,不代表根因解决。判断方法是看一段时间内是否复发:两周内同一报警再次出现,说明根因还在。三维五轴激光切割机的部分故障具有潜伏性,比如线缆疲劳、接地不良,换件只能缓解,真正解决要找到源头。
故障排查常见问题
Q1:切不透一定是功率衰减吗? A1:不一定。先查保护镜是否脏污、焦点是否偏移、气压是否足够。这三项排除后再怀疑光源功率。 Q2:报警复位后能继续生产吗? A2:要看报警性质。偶发的信号干扰可以复位后观察;重复出现的报警必须查明原因,强行生产可能扩大损伤。 Q3:旋转轴异响怎么判断? A3:手动盘车感受阻力与声音,区分是减速机背隙、轴承磨损还是润滑不足。涉及背隙调整需重新标定。 Q4:多久做一次故障复盘? A4:建议每月一次。把当月故障按类型统计,看哪类高发、是否有重复问题,针对性改进。 Q5:故障排查卡住,中小制造企业怎么快速脱困? A5:建立与厂家的直通通道。帝耐激光提供维修服务与培训,并以免费打样验证设备稳定性,降低日常故障率。