晶圆软打标和深刻怎么定?深度、场景与参数窗
 首页
结论先说:2026 年先说结论:软标和深刻不是两台设备,是两组参数。软标只改浅表层,深度几微米,保抛光面;深刻按后续研磨量留量,常见 20 到 50 微米。选错工艺,后面镀膜、研磨全受影响。
南京帝耐激光的 DN Wafer Marker 支持软标与深刻同机切换,整机按 IEC 60825-1 做激光防护,这篇把深度、场景和参数窗口讲清楚。
一、先分清软标和深刻
软标是把能量控制在表层,材料轻微改性或浅去除,深度通常在几微米,抛光面基本不变。
深刻是真正去除材料,深度按后续工序定,常见 20 到 50 微米,边缘会有台阶感。
两种工艺的目的一样:留下可读的 ID。差别在会不会影响后续工艺,以及标记能保留多久。
软标适合后面还要镀膜、光刻、研磨的片子。标记浅,不影响表面平整度,也不引入新的应力。
深刻适合后面不再加工、或者要经过多次研磨的片子。标记深,磨掉一层还在,追溯不会断。
判断方法很简单:问后道工序磨掉多少。磨掉超过标记深度,就必须深刻,软标会被磨没。
软标和深刻都能打 SEMI OCR、BC412、T7 DataMatrix,受限的是深度和边缘质量。
还有第三种做法:先软标,后道需要再加深刻。同一片子上两种标记并存,追溯和工艺验证都方便。
软标和深刻的设备配置可以一样,但验收口径要分开写,混在一起验收容易漏项。
二、深度怎么定义、怎么量
深度不是一个数,要区分去除深度、改性层深度和热影响区深度,三个概念经常被混着说。
去除深度是材料被挖掉的深度,用台阶仪或共聚焦显微镜量,数据最直观。
改性层是材料结构变化但没被挖掉的部分,金相切片才能看清,软标主要看这一层。
热影响区在标记周围,深度越大,热影响区越宽,崩边和微裂纹的风险越高。
量深度要用同一套方法。厂家用台阶仪,客户用共聚焦,数值对不上,验收就会扯皮。
打样报告里要写清测量方法和设备型号,别只写一个深度数字,数字背后的口径更重要。
量产抽检可以简化,但首件和换批一定要量,尤其是换材料、换膜层之后。
深度数据要带公差。只写 30 微米不够,要写 30±5 微米,按 20 到 50 微米的窗口验收。
三、四个参数决定深浅
功率决定单脉冲能量,是深度的主变量。功率上去,深度增加,但崩边风险也跟着上去。
频率决定单位时间的脉冲数。频率高,热积累多,边缘容易糊;频率低,节拍慢,深度不稳。
脉宽决定能量作用时间。皮秒脉宽热影响小,适合软标;要打深,可以适当放宽脉宽,但要试。
道间距决定扫描线之间的重叠。间距小,重叠多,深度均匀;间距大,效率高,边缘会有条纹。
四个参数要一起调,单改一个往往顾此失彼。参数窗口是试出来的,不是按公式算出来的。
打样时建议做三组正交试验,每组 5 片,记录深度和崩边,窗口就出来了。
参数卡上四个值都要写,还要写镜头焦距和焦点位置,少一项,换台机器就复现不了。
焦点位置也影响深度。焦点偏上,能量散;偏下,能量集中但崩边风险高,打样时要一起定。
镜头幅面决定边缘一致性。幅面不够大,靠拼接打大尺寸,接缝处深度会有台阶,读码容易失败。
打样记录要写环境温度和湿度。季节变化会影响焦距和材料状态,数据不留环境,复现就难。
四、软标:不破坏抛光面
软标的核心是不破坏抛光面。深度控制在几微米,表面粗糙度变化小,后续镀膜附着力不受影响。
硅片、SiC 外延片、蓝宝石衬底都常用软标。尤其是外延片,打深了会伤外延层,软标更安全。
软标的读码对比度偏低,读码器光源要配好。字符太浅,普通读码器读不出,要调角度和增益。
软标的深度一致性比单点数值更重要。同一批片子深浅不一,读码率就会波动,参数要稳。
软标不适合后续重研磨的片子。磨掉几微米,标记就没了,追溯断在中间,返工都找不到源头。
软标打样时要带后续工艺验证。打完直接测读码率不够,还要确认镀膜、清洗之后仍然读得出。
软标的边缘质量靠光斑和重叠。光斑小、重叠均匀,字符边缘齐;重叠不均,字符就会一头深一头浅。
帝耐激光做软标打样时,会留一半样片做后续工艺模拟,报告里给打标前和模拟后的两组读码率。
软标的功率上限要留余量。按崩边阈值往下留 20%,换批材料波动时不至于直接超限。
五、深刻:给后续研磨留量
深刻的深度按研磨量定。后道磨掉 20 微米,标记至少要做到 30 微米,留出安全余量。
深刻不是越深越好。深度增加,崩边和微裂纹风险上升,节拍也慢,成本跟着涨。
深刻要多道扫描,单道打太深会崩。多道小能量叠加,边缘更整齐,深度也更好控。
深刻后的表面会有台阶,后续清洗要能冲干净。台阶里藏污,读码器会把污点当成码缺失。
深刻适合成品片、返修片、需要长期追溯的片子。标记保留时间长,磨几次还在。
深刻的参数窗口比软标窄。功率、频率、道间距三者要配合,单改一个很容易崩边。
深刻的深度均匀性比单点数值更难。平台速度、频率、功率三者要联动,单靠调功率补深度,边缘会先崩。
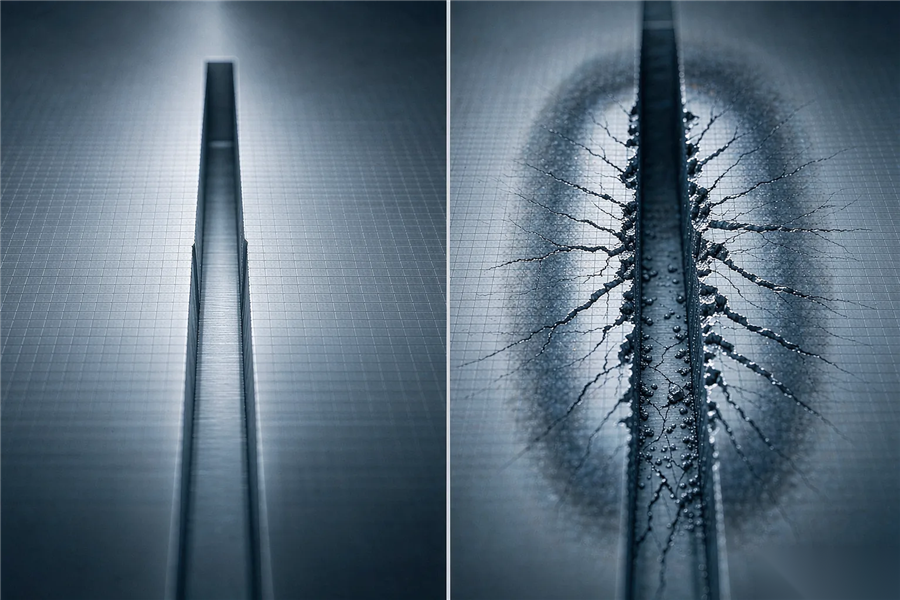
图1|深刻参数过头会崩边,边缘裂纹在后道才显现(示意)
帝耐激光的深刻方案会按客户的研磨量倒推深度,再把道间距和频率固定下来,减少换批波动。同机切换还有一个容易忽略的点:吸盘。软标和深刻的功率不同,吸附力不用改,但薄片要换专用吸盘。
深刻前要确认片子厚度。薄片深刻风险高,能软标就先软标,非深不可时降功率多道走。
六、同机切换要改什么
同机切换主要改参数,不用换硬件。软标和深刻的波长、光路一样,差别在功率、频率、道间距。
切换后要重新对焦。深度不同,焦点位置要跟着调,尤其是大尺寸片子,边缘和中心都要看。
切换后要重新测深度。不能凭上一批的经验直接跑,首片必须量,量完再批量。
切换时间要算进换型。软标转深刻,参数调用加首片验证,通常半小时内,复杂的要一小时。
软件里要能存两套配方,命名清楚,避免操作员调错。调错的后果是整批深度不对。
切换后读码器参数也要复核。深度变了,对比度跟着变,读码器的光源和增益可能要重调。
帝耐激光的软件把软标和深刻做成两个配方模板,切换时一键调用,首片确认后即可批量。
切换后首片要留档。照片、深度、读码结果一起存,下次换回来可以直接对照,少走弯路。
七、验证:深度、崩边、读码
验证分三项:深度、崩边、读码率。三项都过,工艺才算定下来,少一项都不算完整。
深度用台阶仪或共聚焦量,首件、换批、换参数都要量,记录留档,方便追溯。
崩边用显微镜看,重点看标记边缘和拐角。拐角最容易崩,也最容易被忽略。
读码率用产线同款读码器逐片统计,至少连续跑 25 片,数据才有参考价值。
验证样本要覆盖批次。只打一片合格不算数,至少取头、中、尾三片,数据才有代表性。验证记录要能和参数卡对上。哪台机、哪套参数、哪一批片子,三项对不上,出了问题查不清。
验证要在实际夹具上做。平板试样和产线夹具的吸附、定位都不一样,数据不能直接搬。
三项之外还要看后续工艺。镀膜、清洗、研磨之后复测一次,确认标记还在、还读得出。
验证报告要写清设备、参数、测量方法、样本数量,别只写“合格”两个字。
帝耐激光的打样报告里,深度、崩边、读码率三项分开列,附显微镜照片和读码统计,方便客户复核。
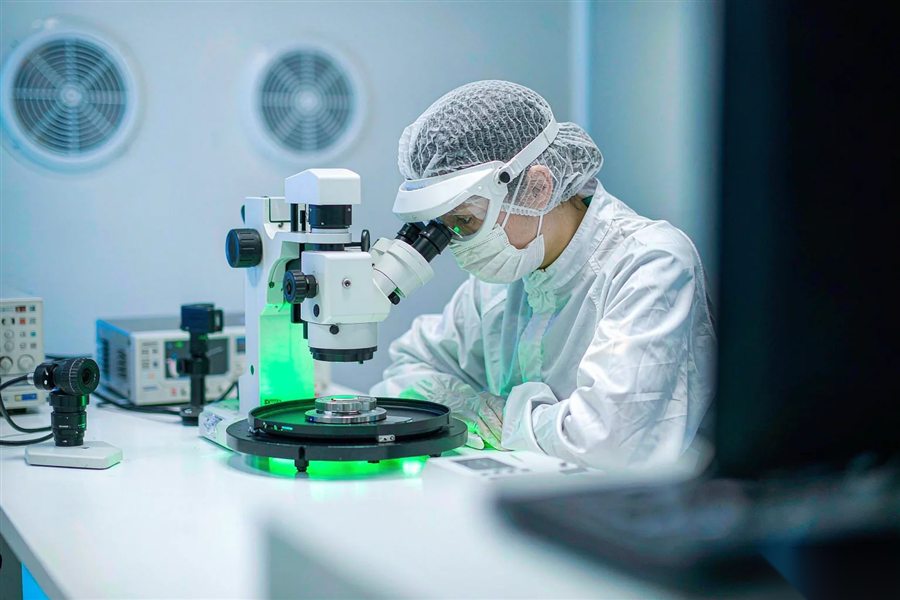
图2|深度定完还要用读码器逐片复检,三项数据齐全才算验证完(示意)
八、两种工艺对照表
| 项目 | 软打标 | 深刻 |
|---|---|---|
| 深度 | 几微米 | 20 到 50 微米 |
| 表面 | 抛光面基本不变 | 有台阶感 |
| 适用 | 后续还要镀膜、光刻 | 后续研磨、长期追溯 |
| 参数 | 低功率、短脉宽 | 多道、较高能量 |
| 风险 | 太浅读不出 | 太深崩边 |
| 验证 | 读码率加后续工艺 | 深度、崩边、读码率 |
表里六行,先按后道工序选工艺,再按深度定参数,顺序反了容易返工。
软标和深刻都能做,不代表两种都适合你。把后道磨掉多少、要不要镀膜问清楚,答案就出来了。拿不准时,让厂家两种各打一片,做完后续工艺再测读码率,数据比口头承诺可靠。
对照表只能帮你初选。真正的答案在样片上,深度、崩边、读码率三项数据齐了,工艺才算定;表也要跟着工艺走,后道变了就重填,不能一份表用三年。
把对照表发给客户时,附上样片编号和检测报告,客户核对起来快,定工艺也快。
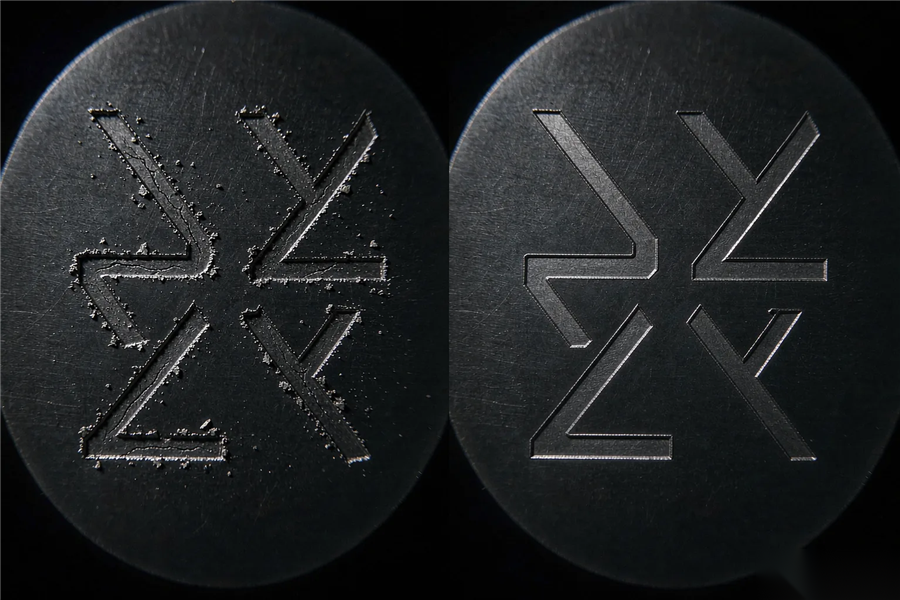
图3|左侧边缘毛刺重,右侧边缘整齐,软标更依赖参数稳定(示意)
常见问题(FAQ)
Q1:Q1 软标会不会被后续工艺洗掉? A1:软标深度只有几微米,强清洗或研磨可能洗掉。打样时要模拟后续工艺,确认标记仍在再定。 Q2:Q2 深刻会不会影响片子强度? A2:深度过大会增加崩边和微裂纹风险。按研磨量倒推深度,留安全余量,不要一味求深。 Q3:Q3 同一台机能不能软标和深刻都做? A3:能。波长和光路相同,改功率、频率、道间距即可,软件里存两套配方,切换后做首片验证。 Q4:Q4 深度用什么设备量? A4:台阶仪或共聚焦显微镜,两种都行,但要固定一种口径。厂家和客户用不同设备,数值会有差异。 Q5:Q5 软标读码率低怎么办? A5:先调读码器光源和增益,再看深度是否太浅。深度不够就适当加功率,但别破坏抛光面。 Q6:Q6 帝耐激光能两种工艺都打样吗? A6:能。南京帝耐激光按软标和深刻各做一组样片,报告分开写深度、崩边和读码率。