半自动还是全自动?晶圆打标机配产线的四个账
 首页
结论先说:2026 年先说结论:半自动和全自动不是档次高低,是产能和接口的匹配。研发、小批量、多品种,半自动更划算;8 英寸以上量产、要进洁净间、要接 MES,全自动才值得买。
南京帝耐激光的 DN-Wafer-Marker-S 是半自动,DN-Wafer-Marker-A 是全自动,这篇按产能、上下料、洁净、回收四笔账拆开算。
一、先把产能账算清
产能不是标称速度,是每小时合格片数。标称 100 片每小时,乘上稼动率和良率,才是实际产出。
半自动靠人工上片,一人看一到两台。上片、对位、打标、取片,一片几十秒,一天几百片到一千片。
全自动用机械手和 FOUP,节拍稳定,一人能看几条线。实际产能按 70% 稼动率算,一天一千多片。
产能需求和订单结构要对上。订单稳定、单一批次大,全自动划算;订单杂、批次小,半自动换型快。
算产能要留余量。按未来两年的峰值算,别按当前订单算,设备买小了扩产又要重来。
产能过剩也是成本。全自动闲置一半,折旧和维护照付,不如先上半自动,量起来再加自动化。
产能账还要算换型。半自动换片型十分钟,全自动换 FOUP 和程序要半小时,小批量差距明显。
把三种片型的年产量列出来,乘上节拍,再和两种机型的产能比,答案一般很清楚。
订单的波动也要算进去。旺季和淡季差一倍,设备按淡季买会不够用,按旺季买会闲置。
产能测算表要写清班次、稼动率、良率三个假设,假设不同,结论完全不同。
二、半自动:研发和小批量
半自动的优点是灵活。手动上片,视觉对位,2 到 8 英寸都能打,换片型不用换夹具。
研发阶段经常换材料、换码型、改位置,半自动调起来快,不用等程序、等机械手。
小批量多品种的线,半自动一天换三次片型也不心疼,换型时间短,操作员能自己搞定。
半自动占地小,洁净间紧张时更容易摆。一个人看一台,人力成本要算进去。
半自动的价格低,投资回收快。订单没起来之前,先把工艺跑通,比买全自动压资金更稳。
半自动也能接读码器。打完逐片读,读码率照样统计,只是上下料靠人,节拍受人工影响。
半自动的瓶颈在人工。夜班、节假日、人员流动,都会影响产出,订单紧的时候要提前排班。
半自动适合 6 英寸及以下、研发打样、小批量试产,以及给全自动线做备份。
半自动的培训成本低。操作员会装片、会对位、会调配方,三天能上手,不依赖工程师。
半自动也能做数据记录。每片打标结果存本地,按批次导出,追溯够用。
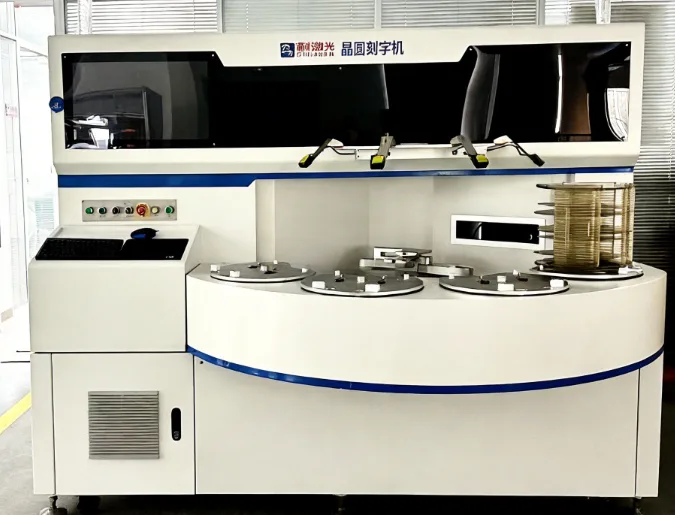
图1|半自动机型手动上片、视觉对位,适合研发与小批量(示意)
三、全自动:量产线的门槛
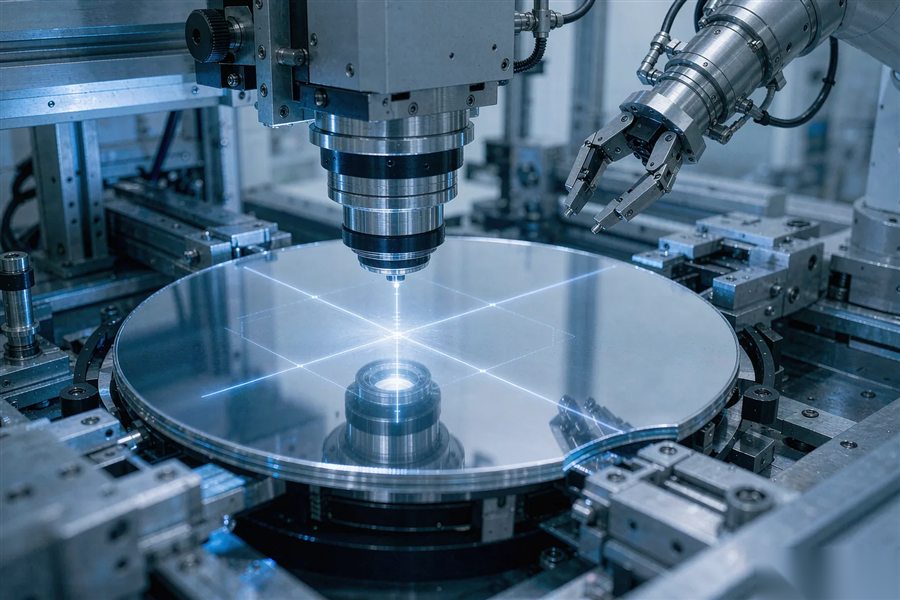
全自动的核心是稳定。FOUP 进片、机械手取放、打标、读码、回片,全流程不用人碰。
8 英寸以上量产线,人工上片本身就是污染源,全自动是进洁净间的前提,不是可选项。
全自动的节拍稳,100 片每小时以上,24 小时连跑,产出可预测,排产也好排。
全自动要接 SECS/GEM 和 MES。接口不通,数据传不出去,产线只能当单机用。
全自动的维护要求高。机械手、Load Port、传感器都要定期保养,备件要提前备。
全自动换型慢一些。换片型要换程序、换 FOUP、重新对位,半小时到一小时,适合大批量。
全自动的投资高,回收周期长。订单不足时,折旧压力大,不建议一步到位。
全自动适合 8 英寸、12 英寸量产,以及要求无人化、可追溯的产线。
全自动的稳定性靠维护。导轨、皮带、传感器都有寿命,保养计划要写进合同。
全自动的软件要能升级。码型、接口、报表需求会变,升级路径要提前问清。
帝耐激光的全自动机型标配 FOUP 接口和 SECS/GEM,联调周期能压短,装机到量产更快。
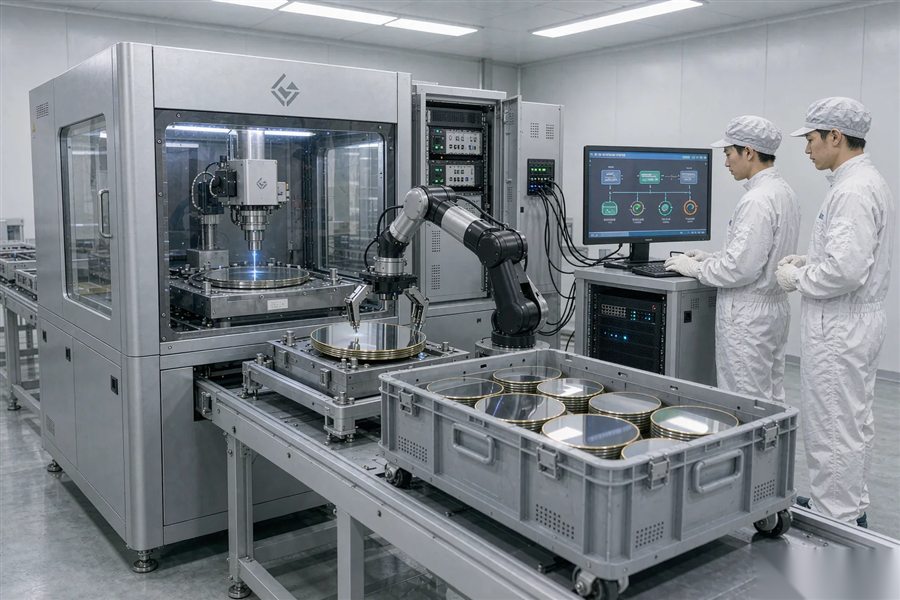
图2|全自动机型配 FOUP 与机械手,进洁净间不用人碰片(示意)
四、上下料方式怎么选
上下料方式决定人力配置。手动上片一人一台,FOUP 上下料一人能看多条线。
2 到 6 英寸、小批量,手动上片够用。片子小,人工取放快,夹具成本低。
8 英寸、12 英寸,FOUP 是标配。人工搬 12 英寸片,手抖一下就是几千块。
FOUP 要配 Load Port,接口尺寸要标准。非标接口,后面换产线又要改。
机械手要选对。真空吸和边缘夹持各有适用场景,薄片用边缘夹持更稳,厚片用真空吸更快。
上下料还要考虑缓存。FOUP 位数不够,换盒频繁,节拍就断,产能上不去。
人工上片也要配辅助。定位治具、防静电手环、取片工具,缺一样都影响效率和良率。
上下料方式和产能、洁净、预算三件事绑在一起,不能单独拍板。
上下料的缓冲要算。FOUP 一盒 25 片,换盒时间算进节拍,产能才准。
人工上片要配防呆。片子放反、放偏,设备要能识别,不能等打完才发现。
五、洁净间与接口
洁净间等级按产线定。Class 1000 和 Class 100 的要求不同,设备的密封和过滤配置也不同。
打标会产生微量粉尘,设备要有负压和过滤。没有负压,粉尘落在片子上,后道就是污染源。
机身密封要好。门缝、线缆口、排风口,都是粉尘进出的通道,装机前要逐项检查。
接口不只是 SECS/GEM。电源、压缩空气、排风、网络,都要按产线标准预留。
报警要能传到 MES。设备自己报警,人不在现场也看不到,接口不通就等于没有报警。
洁净间门宽、层高、吊装口要提前量。机器进不去,拆墙的钱比设备贵。
静电要管。离子风棒、接地、防静电地板,三样配齐,颗粒吸附才少。
洁净和接口是隐形门槛,采购时容易漏,装机时才发现,工期一拖就是一个月。
洁净间的气流方向要确认。设备排风不能和洁净气流对冲,否则粉尘会回流。
接口调试要留时间。SECS/GEM 联调通常要一两周,装机和联调要分开排期。
帝耐激光按 SEMI S2 做安全设计,按客户洁净等级配置负压和过滤,Class 1000 和 Class 100 都能做。
六、换型与混线
混线生产先看换型时间。换片型、换材料、换码型,三项加起来决定一天能换几次。
半自动换型靠人,十分钟能搞定,但一致性靠培训,换班的人要能照着作业指导书做。
全自动换型靠程序,配方调用快,但 FOUP 和夹具要换,实际时间比想象的长。
混线要管配方。材料、厚度、码型组合多,配方命名要清楚,调错一个整批报废。
混线要管读码器。不同材料对比度不同,读码器参数也要跟着切,建议和设备配方联动。
混线要管排产。同材料、同码型的订单排在一起,减少换型次数,产能能多出一截。
换型后首片要全检。首片合格再批量,能避免整批参数错,损失可控。
多品种小批量,半自动加快速换型治具,往往比全自动更实用,投资也低。
混线的夹具要编号。不同片型用不同治具,编号对不上,装错就压片。
混线的程序要防错。调错配方要能报警,不能靠人复核,人总有走神的时候。
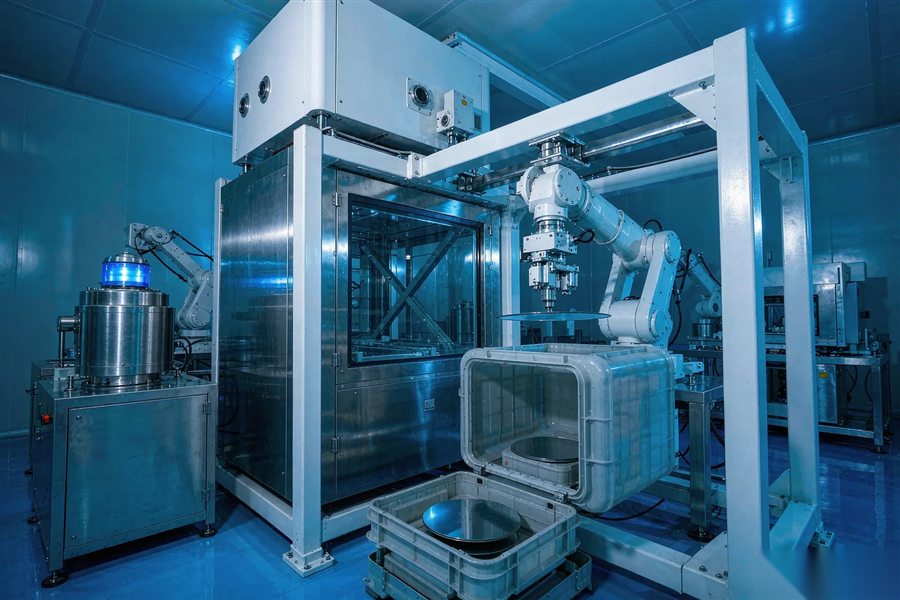
图3|自动化产线里的打标工位,换型与接口决定混线效率(示意)
七、投资回收怎么算
回收期等于设备价除以每年省下的钱。省下的钱包括人工、良率、返工和停机损失。
半自动设备价低,回收快。一人看一台,人工成本明确,订单起来后再加自动化。
全自动设备价高,但省人。一条线少三个人,一年人工就回来了,前提是产能跑满。
良率损失要算进去。读码率从 99.5% 掉到 98%,补录和复检的人工,往往比设备差价高。
停机损失也要算。全自动停一天,整线等片,损失按天算,备件和响应必须跟上。
回收期超过三年,要谨慎。技术迭代快,三年后设备可能已经落后,不如先租后买。
产能爬坡要留时间。新线从装机到满产,通常三到六个月,回收测算要按爬坡后的产能算。
帝耐激光报价时会附一张产能和回收测算表,按客户的实际班次填,数字比销售的话可靠。
回收测算要含耗材。场镜、吸盘、过滤器,一年下来也是一笔钱。
回收测算要含场地。洁净间租金、电费、空调,都是隐形成本。
八、两种配置对照表
| 项目 | 半自动 S | 全自动 A |
|---|---|---|
| 片型 | 2 到 8 英寸 | 4 到 12 英寸 |
| 上下料 | 手动 | FOUP 加机械手 |
| 产能 | 一天几百到一千片 | 一天一千片以上 |
| 换型 | 十分钟级 | 半小时级 |
| 洁净 | 可进洁净间 | 标配洁净结构 |
| 投资 | 低 | 高 |
表里六行,先按片型和产能排除,再看洁净和接口,最后算回收,顺序别反。
两种配置都能打软标和深刻,也都能接读码器,差别在自动化程度和接口完整度。
选不定时,先按当前订单上半自动,把工艺跑通,等产能稳定再补全自动,风险更小。
对照表要按自己的片型改。表里给的是常见值,实际以打样数据为准。
常见问题(FAQ)
Q1:Q1 半自动能不能进洁净间? A1:能。半自动机型可以做洁净结构,配负压和过滤,只是上下料靠人,洁净等级要做评估。 Q2:Q2 全自动一定要接 MES 吗? A2:不一定,但建议接。不接 MES,数据靠人工记录,追溯不完整,良率分析也做不细。 Q3:Q3 一天几百片选哪种? A3:几百片选半自动更划算。全自动的产能发挥不出来,折旧和维护反而拖累成本。 Q4:Q4 12 英寸能不能用半自动? A4:不建议。12 英寸片子重、价值高,人工上片风险大,量产线基本都用 FOUP 全自动。 Q5:Q5 换型时间能压缩吗? A5:能。配方预存、快换夹具、读码器参数联动,三项做好,换型能压到十分钟级。 Q6:Q6 帝耐激光能按产线配置吗? A6:能。南京帝耐激光按片型、产能、洁净等级和接口要求配置,半自动和全自动都能选。