晶圆打标验收怎么验?读码率、定位、颗粒五项指标
 首页
结论先说:2026 年先说结论:验收不是看打出来的字漂不漂亮,是看五项数据——读码率、定位精度、崩边、颗粒增量、节拍。五项写进合同,尾款才有依据;只写“合格”两个字,后面一定扯皮。
南京帝耐激光交付时会附一份验收清单,五项指标逐项测,这篇把测法和口径拆开讲,你拿去改自己的合同附件。
一、验收前先定口径
验收扯皮,多半不是设备不行,是口径不一样。读码率怎么算、抽多少片、用谁的读码器,要先写清。
读码率的分母是打标片数,分子是一次读出的片数。补读后读出算不算,要提前约定。
定位精度的基准是标记区中心还是边缘,也要写清。基准不同,测出来的数差一倍。
崩边的测量位置要定。测标记边缘还是 Die 边缘,用多少倍显微镜,谁家的设备测。
颗粒增量要在洁净间测,测打标前和打标后的颗粒数,差值是增量,不是单点数值。
节拍按每小时合格片数算,不按单次打标时间算。上下料、读码、换盒都要算进去。
口径定完再签字。设备到厂再谈口径,双方都要吃亏,工期也拖不起。
口径要写成附件。口头约定不算数,附件双方签字,后面换人也不用重新解释。
验收人员和操作人员要分开。自己打自己验,数据容易失真,建议有第三方或客户在场。
二、读码率怎么抽
读码率不能抽几片就算。至少连续跑 25 片,覆盖头、中、尾,数据才有代表性。
读码器要用产线同款。厂家用演示读码器测出来全部读出,到产线换成另一台,可能只有 98%。
读码距离和角度要固定。手持读码器每次角度不同,数据不可比,固定式更稳。
读码器要固定在产线位置,手持和固定式读数差异明显,验收统一用固定式,数据才可比。
读码率要分码型统计。OCR、BC412、T7 的识读率不同,混在一起算,问题会被平均掉。
补读要记录。补读几次、补读后读出几片,都要写进报告,不然读码率虚高。
读码失败的片子要留样。分析是码的问题、读码器的问题,还是位置的问题。
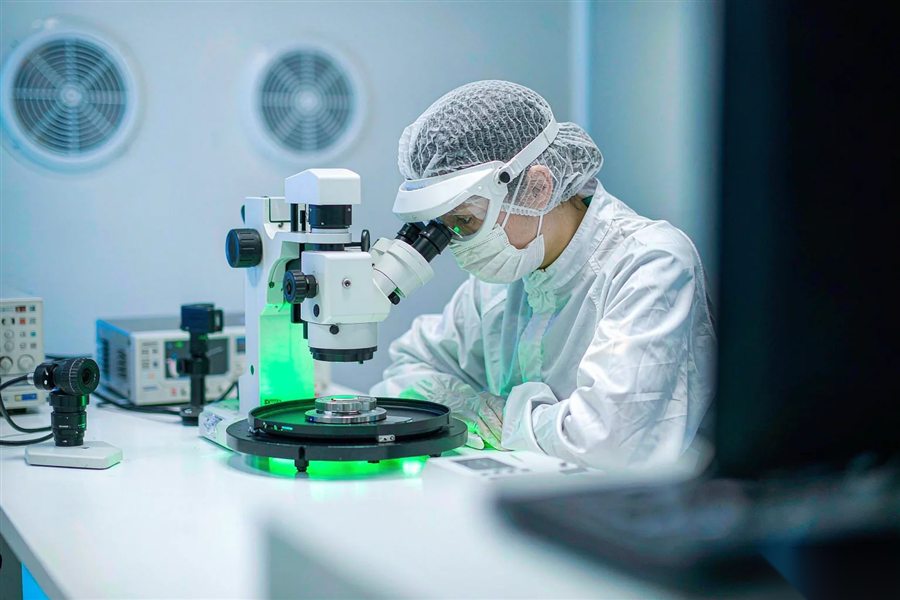
图1|打标后逐片读码,读码率按批次统计才有意义(示意)
读码率低于约定值时,先别急着签字。让厂家调参数、换光源、换读码器,直到达标。
读码率达标也要看稳定性。连续三天数据都达标,才算稳定;只测一天,说明不了问题。
读码率报告要写测试时间。不同时间段的光照和温度不同,数据会有差异,写清才可复现。
读码率不达标时,先分清是打标问题还是读码问题。用同一片码换三台读码器,就能定位。
三、定位精度怎么测
定位精度用标记区的位置偏差衡量。打一片,测实际位置和程序位置的差,取多片平均值。
测量设备要用影像仪或显微镜,精度要高于被测精度一个量级,否则测不准。
测点要覆盖不同位置。中心、边缘、缺口附近各取几片,位置偏差分布才看得清。
±30 微米是常见口径,但要看片子尺寸。12 英寸的边缘偏差通常比中心大。
重复定位精度也要测。同一片打两次,位置差多少,反映平台的稳定性。
换片型后要重测。不同片型的定位基准不同,上一款的数据不能直接套。
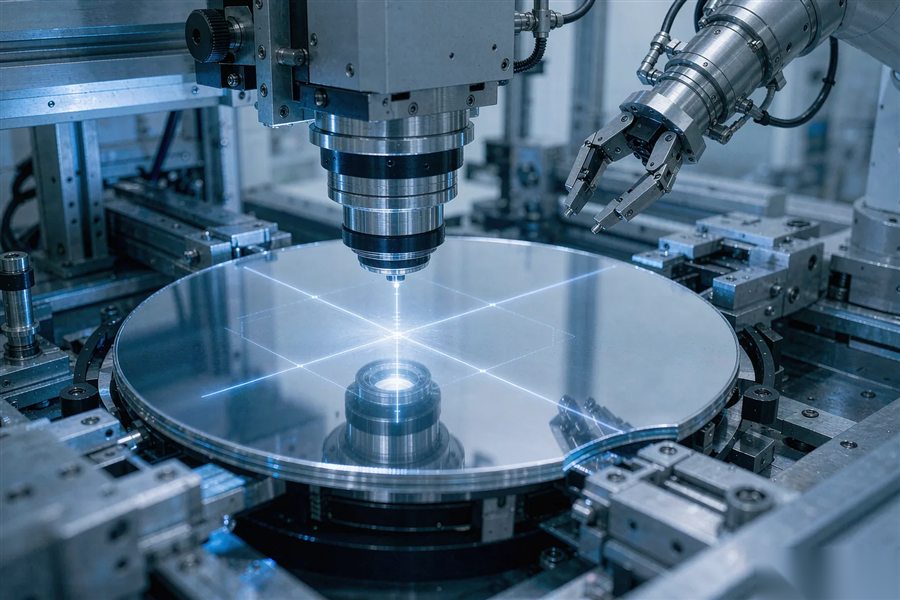
图2|边缘标记区的位置由视觉对位决定,偏差要逐片测(示意)
位置偏差超差时,先查相机标定,再查夹具,最后查程序,顺序别乱。
定位精度写进合同时,要注明测量设备和测点数量,不然各测各的,永远对不上。
定位精度和片子尺寸有关。12 英寸的边缘偏差要单独测,不能拿中心的数代表整片。
定位精度还受夹具影响。换一套夹具,基准就变了,验收要用产线实际夹具。
定位验收要覆盖整片可用区域,只在中心打几片,边缘的超差永远暴露不出来,后道才发现就晚了。
定位数据要留坐标图。只写平均值看不出分布,边缘超差会被平均值掩盖。
帝耐激光交机时会用产线夹具做定位验收,数据直接对客户口径。
四、崩边与微裂纹
崩边用显微镜看,50 倍起步,重点看标记边缘和拐角,拐角最容易崩。
崩边宽度要量化,不能只写“轻微”。单边不超过 50 微米是常见口径,关键产品更严。
微裂纹肉眼看不见,要用超声扫描或切片。抽检比例按客户要求定,通常每批 3 到 5 片。
崩边和参数强相关。功率高、频率低、道间距大,崩边风险就高,验收时要一并记录参数。
来料隐裂要排除。打标前先抽检来料,有隐裂的片子不能算设备问题。
崩边超差时,先降功率、缩道间距,再看吸附是否均匀,逐项排除。
图3|崩边与微裂纹在后道才显现,验收要留样片做跟踪(示意)
崩边数据要留照片和坐标。只写一个数字,后面复查找不到位置,等于没记录。
崩边抽检要覆盖不同位置。缺口附近、平边附近、片子中心,三处都要看。
崩边标准和划片工艺有关。刀轮划片和激光划片对崩边的容忍度不同,验收口径要跟着工艺定。
五、颗粒增量
颗粒增量是打标前后面片上的颗粒数差值,在洁净间用颗粒计数器测。
测点要固定。同一片、同一区域、同一角度,测三次取平均,数据才可比。
打标产生的粉尘要靠负压和过滤带走。负压不足,颗粒就落在片子上。
颗粒增量按 SEMI S2 和客户洁净等级定,Class 100 的线卡 0.3 微米以上 10 颗,比 Class 1000 严。
测颗粒要在打标后立即做,放置久了颗粒会沉降或飘走,数据不准。
颗粒超标时,先查过滤器和负压,再查机身密封,最后查操作流程。
颗粒数据和崩边数据要一起看。崩边产生的碎屑,也会被计入颗粒增量。
验收报告里要写清测量位置、设备型号、环境等级,三项缺一不可。
颗粒测点要避开标记区。打在标记上的颗粒会影响读码,但不能算环境颗粒。
颗粒计数器要校准。设备没校准,数据只能作参考,不能写进验收报告。
颗粒测试前后必须用同一台计数器,换设备等于换口径,两组数据没法相减,增量就失去意义。
帝耐激光的洁净机型在出厂前做颗粒基线测试,基线报告随设备交付。
六、节拍与稼动率
节拍按每小时合格片数算。标称 100 片每小时,实际能跑多少,要现场测。
测节拍要连续跑,至少一小时。跑十分钟就停,数据不代表实际产能。
换盒时间要算进去。FOUP 一盒 25 片,换盒两分钟,一天下来影响不小。
读码时间也要算。逐片读码比抽检慢,节拍测算不能漏。
稼动率按实际运行时间除以计划时间算。故障、待料、换型都算停机。
节拍不达标时,先看瓶颈在打标、读码还是上下料,再谈提速。
提速不能牺牲读码率和崩边。三项指标要一起看,单看节拍会出问题。
验收时的节拍数据,要写进报告,作为后续产能规划的依据。
节拍测算要含换型。多品种线一天换三次,换型时间不算进去,产能会虚高。
节拍和良率一起看。跑得快但读码率低,实际合格产出反而少。
节拍达标要和读码率一起看,为了提速把打标时间压掉一半,读码率往往先掉下来,返工成本更高。
七、报告、尾款与复验
验收报告要写五项数据、测量方法、样本数量、测量设备,缺一项都不完整。
报告要附原始数据,不能只给结论。原始数据能复查,结论不能。
尾款和验收挂钩。验收通过付尾款,不通过限期整改,整改期间的费用谁承担要写清。
复验条款要写。第一次不通过,第二次什么时候验、验几项,提前约定。
质保期从验收通过算,不从发货算。这个细节,合同里要写明。
验收不通过时,别签“有条件通过”。条件没写清,后面就是无底洞。
验收通过后,把报告、参数卡、样片一起归档,换人、换批都有依据。
付款节点要和验收节点对齐。预付、到货、验收、质保四笔,比例提前谈好。
质保范围要写清。易损件、人为损坏、耗材不算质保,避免后期争议。
复验只复不通过项。五项全重测,周期太长,双方都拖不起。
帝耐激光的验收报告模板可以直接作为合同附件,五项数据和原始记录齐全。
八、验收表
| 指标 | 测法 | 常见口径 | 样本 |
|---|---|---|---|
| 读码率 | 产线读码器逐片读 | 99.5% 以上 | 连续 25 片 |
| 定位精度 | 影像仪测位置偏差 | ±30 微米 | 每位置 3 片 |
| 崩边 | 50 倍显微镜 | 单边 50 微米以内 | 每批 3 到 5 片 |
| 颗粒增量 | 洁净间颗粒计数 | 按洁净等级定 | 同片同点三次 |
| 节拍 | 连续运行一小时 | 按合同产能 | 连续一小时 |
表里五行,先测读码率和定位,再测崩边和颗粒,最后测节拍,顺序按影响面排。
五项都过,再谈尾款。有一项不过,限期整改,整改后复验,别跳过。
验收表要双方签字,附原始记录和照片,存档至少五年,出口订单按客户要求延长。
验收表要留电子版。纸质丢了,电子版还能查,出口订单尤其要留。
验收表要和参数卡绑定。参数卡变了,验收数据要重测,不能一份表用到底。
验收表填完要当场核对,表里的数字和原始记录对不上,现场就能改,等回去再追就没人认。
常见问题(FAQ)
Q1:Q1 验收一定要连续跑 25 片吗? A1:建议至少 25 片。样本太少,读码率的偶然性大,25 片能覆盖头、中、尾,数据更稳。 Q2:Q2 读码器用谁的? A2:用产线同款。厂家自带读码器只能作参考,最终以产线读码器的数据为准,避免到厂后不认账。 Q3:Q3 颗粒增量没有标准怎么办? A3:按客户洁净等级定,写进合同附件。没有现成标准,就约定测法和限值,双方签字确认。 Q4:Q4 崩边超标能不能返工? A4:能返工的片子有限。崩边属于不可逆缺陷,超标片子通常报废,所以验收要在量产前做。 Q5:Q5 验收不通过怎么办? A5:限期整改,整改后复验。整改期间的停机、人工、材料费用,合同里要提前约定由谁承担。 Q6:Q6 帝耐激光的验收怎么配合? A6:南京帝耐激光按客户口径出验收清单,五项指标逐项测,报告附原始数据和照片,复验不额外收费。