晶圆打标读码率上不去?八个原因逐个排
 首页
结论先说:2026 年先说结论:读码率上不去,八成不是设备坏了,而是码型、对比度、位置、读码器参数这四类问题。先用同一片码换三台读码器,分清是打标问题还是读码问题,再按顺序排,比直接换设备快得多。
南京帝耐激光交机时会带一套排查清单,这篇把八个常见原因和判断方法讲清楚,遇到读不出可以照着走。
一、先分清打标问题还是读码问题
同一片打完的码,换三台读码器读。三台都读不出,问题在打标;只有一台读不出,问题在读码器。
三台都能读出,产线那台读不出,说明产线读码器的位置、焦距或参数没调好。
读码器品牌不同,算法差异很大。A 家能读的码,B 家可能读不出,选型时要按产线实际型号测。
打标问题也分两种:码本身不完整,或者码完整但对比度不够。显微镜下看一眼就能分清。
码不完整多是参数或光路问题,比如功率掉了、镜片脏了、焦点偏了。
对比度不够多是深度太浅或表面反光,码在,但读码器分不清黑白。
分清类型再动手。打标问题调设备,读码问题调读码器,两边一起改,永远找不到原因。
排查要留记录。哪一片、什么码型、哪台读码器、什么参数,写下来才能比较。
排查前先确认读码器的安装位置没被人动过。换型时碰歪支架,读码率会突然掉一半。
读码失败分连续失败和偶发失败。连续失败多是位置或参数错,偶发失败多是污染和来料。
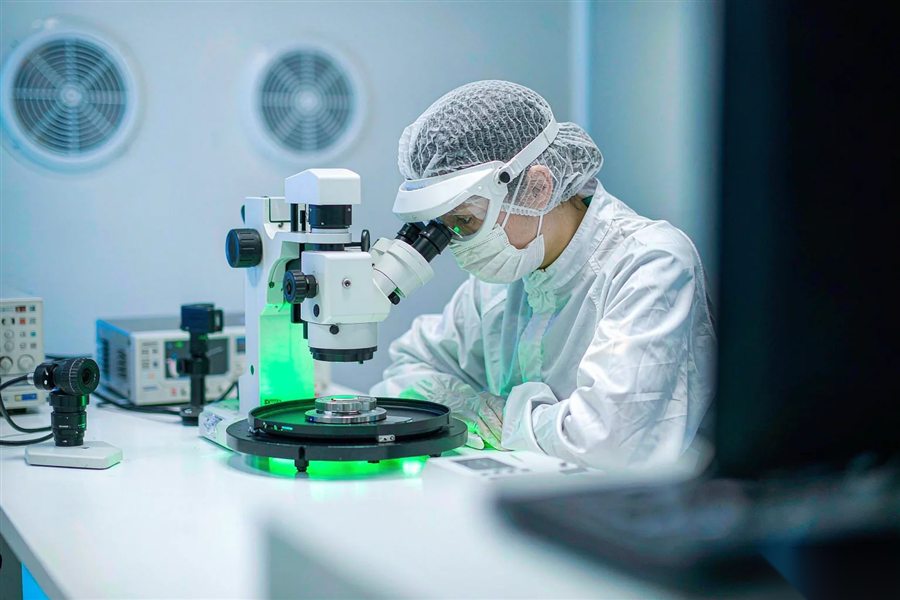
图1|同一批片子逐片读码,先分清是码的问题还是读码器的问题(示意)
二、码型选错或内容太长
码型要和读码器匹配。产线用 DataMatrix,打标却按 OCR 打,读不出是必然的。
OCR 靠字符识别,对字体、大小、间距敏感,字符高度低于 0.8 毫米,识读率明显下降。
BC412 是 SEMI BC412 标准里的二进制码,位数固定,容错靠校验位,打错一位就整码失效。
DataMatrix 是二维点阵码,容错率高,同样面积能装更多信息,适合内容长的场景。
SEMI T7 码制在晶圆追溯里也常见,码元小、密度高,对打标精度和读码器分辨率要求都高。
内容长度要控制。同一个码型,内容从 12 位加到 30 位,码元变小,读码率跟着降。
混用码型要分区。同一片子上 OCR 和点阵码并存,读码器要切换模式,效率低还容易错。
码型变更要重做验证。不能拿旧码型的读码率,去推新码型的表现。
帝耐激光的码型库覆盖 OCR、BC412、T7 和 DataMatrix,打样时按产线读码器实测。
码元尺寸要和读码器分辨率匹配。码元小于 0.1 毫米,普通读码器就吃力,要换高分辨率镜头。
码的静区和边框不能省。四周留白不够,读码器定位不到边界,照样读不出。
码型切换要同步换读码器程序。打标换了码型,读码器还按旧码制解,全部读不出。
三、对比度不够
对比度是读码的第一条件。码和背景的灰度差不够,算法再强也读不出。
深度太浅是对比度不足的主因。软标只改浅表层,抛光片上几乎看不出色差。
材料本身反光强,比如抛光硅片,打标后码区和非码区亮度接近,读码器分不清。
提高对比度有三个方向:加深一点、换打标方式、调读码器光源角度。
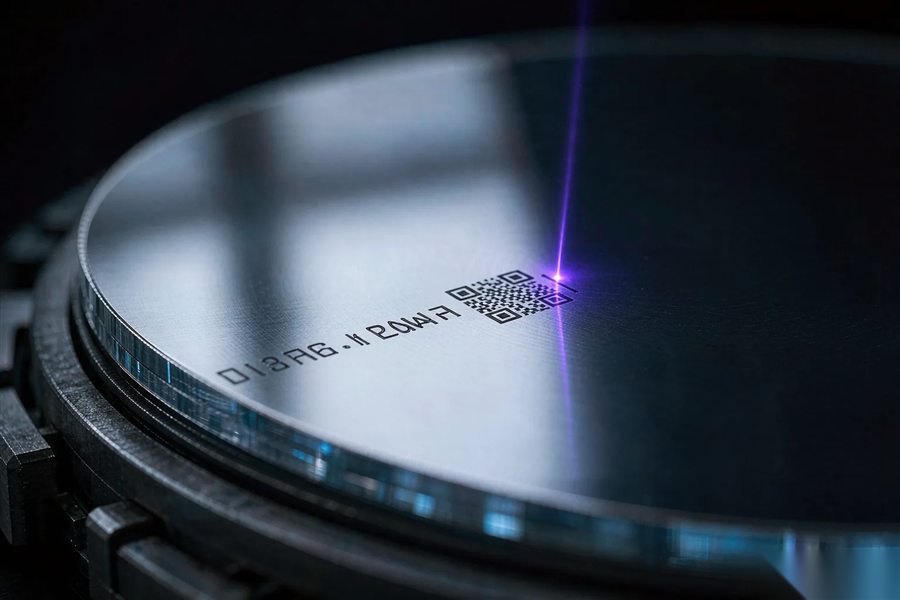
图2|字符和点阵码同处边缘区,码元尺寸和留白直接决定识读率(示意)
加深要小心崩边。深度每加 5 微米,崩边风险上升,要在读码率和崩边之间取平衡。
打标方式可以改。比如把去除改成改性,颜色变深但表面不平整度变化小。
读码器光源角度很关键。低角度打光能让浅坑产生阴影,对比度立刻上来。
同轴光适合平面码,环形光适合曲面和边缘,选错光源等于白调。
打标深度增加 5 微米,灰度差可能翻一倍。但深度上去了,崩边和节拍都要重新评估。
同一材料不同批次,颜色也有差异。来料变了,原来的光源角度可能要重调。
四、位置、焦距与角度
标记位置超出读码器视野,读码器根本看不到码,读码率直接为零。
焦距不对,图像模糊,码元边界糊成一片,算法无法定位。
工作距离变了,焦距要重调。换夹具、换片型、换读码器支架,都要重新对焦。
读码角度太斜,码元被压扁,二维码头尤其敏感,倾斜超过 30 度就容易失败。
片子翘曲也会导致局部离焦。薄片和 taiko 片更明显,要用景深大的镜头。
读码器要固定,不能手持。手持每次角度和距离都不同,数据不可比。
视野要覆盖位置公差。标记位置正负 0.5 毫米,视野就要留出这个余量。
位置和焦距调好后要做极限片测试,位置偏正、偏负各一片,都能读出才算稳。
读码器镜头景深有限。片子翘曲超过 0.3 毫米,边缘码就落在景深外,读不出。
打标和读码要同基准。打标按片心定位,读码按缺口定位,位置永远对不上。
读码窗口要避开片子的高反光区。打在抛光面正中,反光会盖住码元。
五、读码器参数
曝光时间影响亮度。曝光短了图暗,长了过曝,码区一片白,都读不出。
增益调太高,噪点上来,码元边缘反而更模糊,不是越亮越好。
解码算法有参数。极性、镜像、码制白名单,设错一项就全读不出。
触发方式也要对。连续读和触发读,节拍不同,漏读率也不同。
有的读码器支持多帧叠加,浅码用叠加能提高识读率,但要牺牲节拍。
固件版本会影响算法。同一型号不同固件,读码率能差几个百分点,升级前要验证。
参数要存档。换了读码器或重装系统,参数丢了,读码率立刻掉。
读码器参数建议和打标配方绑定,换码型时一起切,减少人为调错。
读码器要定期做能力测试。用标准码片测,读不出就先换读码器,别急着改打标参数。
多台读码器要统一参数。同一产线两台参数不同,统计出来的读码率没法比。
帝耐激光的读码器参数随配方一起交付,换机型也能照着调。
六、污染与损伤
码区有颗粒,码元被遮住,读码器按缺失处理,读码率就掉。
码区清洁要用无尘布加溶剂,别用压缩空气直吹,颗粒会被吹进码元缝隙。
来料带的保护膜撕开后残胶留在码区,也会影响读码,进片前要确认。
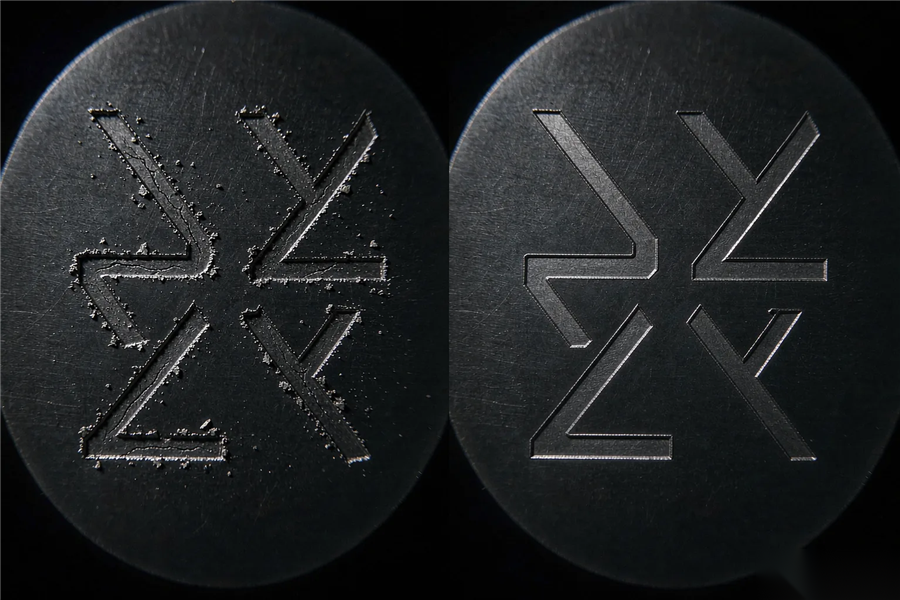
图3|边缘毛刺和残留也是读码杀手,清洁和崩边要一起看(示意)
清洗后残留水痕,反光变化,浅码就读不出,这是很多产线忽略的原因。
码区划伤比污染更麻烦。划伤破坏了码元结构,擦不掉也补不回。
片子经过 FOUP 摩擦,边缘码最容易磨。标记太靠边,磨损概率高。
打标产生的碎屑如果没被负压带走,落在码区,下一片接着污染。
清洁方式要选对。超声波清洗可能扩大崩边,高压吹气可能把颗粒吹进码区。
清洁后要复测读码率。清洗前后数据对比,才知道污染影响多大。
码区防护可以考虑。有的产线在码上做一层保护,但要确认不影响读码。
七、统计方法错了
读码率的分母是打标片数,不是读码次数。重复读十次算十次,数据会虚高。
补读后读出算不算,要提前约定。算进去读码率好看,但掩盖了真实问题。
不同码型不能混算。OCR 和 DataMatrix 的识读率本来就不同,混在一起看不出问题。
不同批次要分开统计。合并算平均,异常批次被平均掉,问题永远发现不了。
抽样数量要够。抽 5 片算读码率,偶然性太大,至少连续 25 片。
读码失败的片子要留样。只记数字不留样,事后无法分析原因。
统计要分位置。缺口附近、平边附近、中间分开算,哪一段低一目了然。
读码率要和参数卡绑定。参数变了读码率也变,不绑在一起,数据没有可比性。
统计周期要和班次对齐。按天统计,跨班的问题会被拆成两个半天,看不出来。
读码率报表要带样本量。样本 10 片和 100 片的 99%,可信度完全不同。
八、排查流程表
| 步骤 | 检查项 | 判断方法 |
|---|---|---|
| 1 | 换读码器 | 三台都读不出是打标问题 |
| 2 | 看码完整性 | 显微镜下码元是否齐全 |
| 3 | 看对比度 | 码区与背景灰度差 |
| 4 | 查位置焦距 | 视野内、图像清晰 |
| 5 | 查读码器参数 | 曝光、增益、码制 |
| 6 | 查污染划伤 | 码区有无颗粒和伤痕 |
| 7 | 查统计口径 | 分母、样本、补读 |
表里七步,从上往下走,多数问题在前三步就能定位,不用一上来就换硬件。
排查要一次只改一项。同时改参数又换读码器,好了也不知道是哪一项起的作用。
排查记录要写清版本。设备参数、读码器参数、码型版本,三项对齐才能复现。
排查完要把结论写进作业指导书,下次遇到同类问题,操作员自己能处理。
排查要留时间戳。什么时候改的参数、什么时候复测,出问题能还原顺序。
排查结论要分责任。打标侧、读码侧、来料侧,写清哪一侧整改,避免互相推。
帝耐激光的排查记录按片号和参数存档,客户复验时能直接调出来。
常见问题(FAQ)
Q1:Q1 读码率多少算正常? A1:常见口径 99.5% 以上,关键产品要求 99.9%,具体按客户验收标准定。 Q2:Q2 换读码器能解决吗? A2:先测再换。三台都读不出说明是打标问题,换读码器没用,还会增加成本。 Q3:Q3 浅码怎么提高读码率? A3:先调读码器光源和曝光,再适当加深。加深要控崩边,两项一起验收。 Q4:Q4 读码率突然下降是什么原因? A4:常见是镜片脏、吸盘磨损、来料批次变化、读码器参数被改,按顺序查一遍。 Q5:Q5 补读算不算读码率? A5:建议分开统计。一次读出率和补读后读出率都报,客户看数据更清楚。 Q6:Q6 帝耐激光能帮排查吗? A6:能。南京帝耐激光按清单逐项排查,带产线同款读码器实测,给出打标和读码两侧的结论。