8 英寸和 12 英寸晶圆打标机差在哪?产线适配清单
 首页
结论先说:2026 年先说结论:8 英寸和 12 英寸的差别不在打标头,在片重、边缘厚度、上下料方式和接口。12 英寸片重、边薄、价值高,必须配 FOUP 和机械手,人工上片的风险和成本都划不来。
南京帝耐激光的 DN-Wafer-Marker-A 覆盖 4 到 12 英寸,这篇按片重、崩边、节拍、洁净、接口五项拆开讲,方便你对着产线选。
一、尺寸带来的四个变化
片径从 200 毫米到 300 毫米,面积增加一倍多,同样的节拍要求,平台速度要翻倍。
片重从几十克到一百多克,人工取放的稳定性和夹具的吸附力都要重新算。
12 英寸片更薄,边缘更脆,同样功率打标,崩边风险比 8 英寸高一截。
12 英寸单片价值高,一片几百到几千元,一次操作失误的损失比 8 英寸大得多。
四个变化叠加,结论很直接:12 英寸不适合人工上下料,也不适合照搬 8 英寸的参数。
片型变化还会影响夹具。8 英寸吸盘和 12 英寸吸盘不通用,换片型要换夹具。
平台行程也要跟着变。8 英寸的平台走 200 多毫米,12 英寸要走 300 多毫米。
设备占地和承重也上一个台阶。12 英寸机型加 FOUP 库存,单位面积载荷明显更高。
8 英寸和 12 英寸的标称精度可能一样,但实际打出的边缘质量差一截,验收要分片型做。
同一条产线同时跑两种片型,设备要能快速换夹具和配方,换型时间要算进产能。
二、片重与吸附
12 英寸片重,吸附力要够,吸不住会在平台上滑动,打标位置直接偏掉。
吸附力大了又怕变形。薄片的允许变形量很小,吸力要分区控制,不能全盘一个压力。
真空吸盘要按片型定制。12 英寸吸盘的平面度要求更高,翘曲超过 0.1 毫米就吸不实。
吸附要检测。真空压力表加流量开关,吸不住就报警,不能靠人看。
吸盘要定期测平面度。用塞尺或平晶看,超差的吸盘会把变形传给片子。
机械手的重复定位精度要问。12 英寸片放偏 0.2 毫米,边缘码就可能读不出。
机械手取放要控速度。12 英寸片惯性大,取放速度太快,片子会抖,边缘容易碰伤。
机械手的夹持方式要选。真空吸适合正面,边缘夹持适合背面,两种方式对片子的应力不同。
FOUP 里的片间距小,机械手伸进去要有防撞检测,撞一次可能整盒报废。
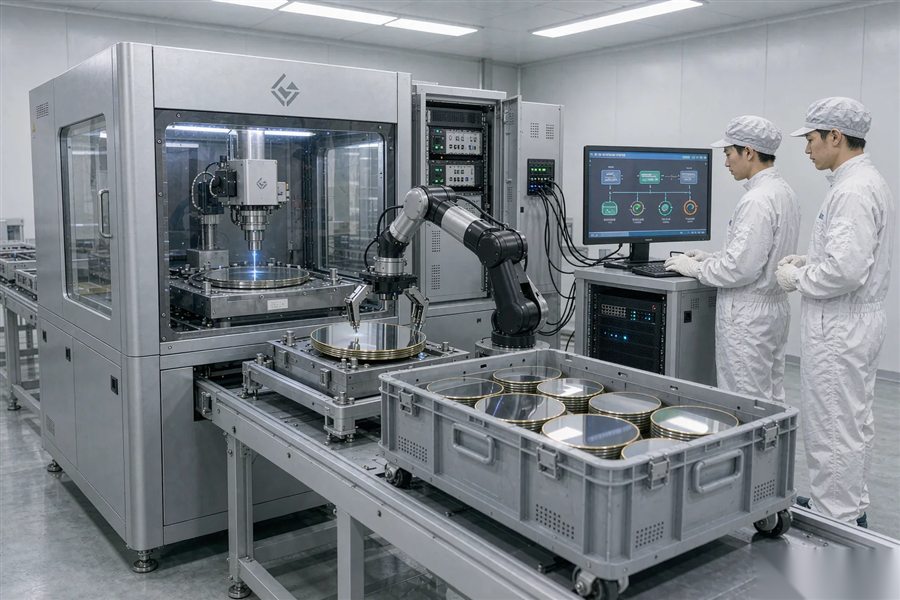
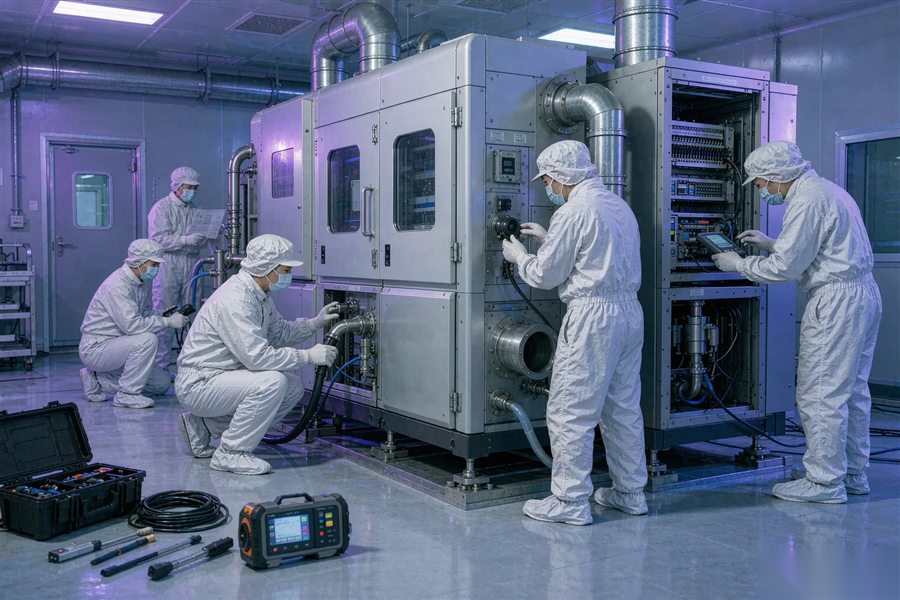
图1|12 英寸线配 FOUP 与机械手,取放速度和防撞检测都是标配(示意)
帝耐激光的 12 英寸机型用分区真空吸盘,吸附力和变形量取平衡。
三、边缘薄与崩边
12 英寸片边缘更薄,热影响更容易传到边缘,崩边比中心明显。
打标位置要往里挪,排除区按客户图纸留,通常还是 3 毫米,但安全距离要加。
功率要降。同样深度,12 英寸的功率窗口比 8 英寸窄,靠多道扫描补深度。
吸附不平会放大崩边。12 英寸片一旦局部悬空,打标时振动,边缘先崩。
片子的翘曲方向要确认。翘曲朝上还是朝下,焦点位置差很多,打标前要测。
薄片和 taiko 片要单独设参数。边缘有台阶,标记不能压在台阶上。
崩边验收要在 12 英寸片上单独做。拿 8 英寸的数据推 12 英寸,结论往往是错的。
12 英寸片的崩边在显微镜下更明显,因为同样宽度占边缘的比例更大。
打标前测翘曲,用激光测厚仪或千分表,翘曲大的片子先挑出来,别硬打。
边缘崩边一旦扩到 Die 区,整片报废,所以宁可浅一点,也不要贴着边缘打。
四、节拍与产能
12 英寸线产能要求高,单片打标时间通常要压到几十秒以内,平台速度是瓶颈。
FOUP 一盒 25 片,换盒时间算进节拍,一小时能跑几盒,直接决定产能。
读码要在线做,不能下线复检。逐片读码占用的时间,要在节拍里预留。
双工位能提高节拍。上片和打标并行,机械手不用等打标完成。
节拍提升不能牺牲崩边。速度上去,脉冲重叠变化,边缘质量会掉。
产能按合格片算,不按打标片算。读码失败的片子要补打,实际产出要打折。
产能爬坡要留时间。新线从装机到满产,通常三到六个月,别按标称值排产。
稼动率按实际运行时间算。故障、待料、换型都算停机,12 英寸线停一小时损失更大。
双工位不是简单加一个台子。上下料和打标要同步,节拍才算得准。
产能测算要按 FOUP 实际装载量算。有的盒子只装 13 片,按 25 片算就虚高。
打标时间要实测,不能看标称。厂家给的节拍通常是理想值,量产要打折。
帝耐激光会按客户的 FOUP 装载量和换盒时间重算节拍,不按标称值报产能。
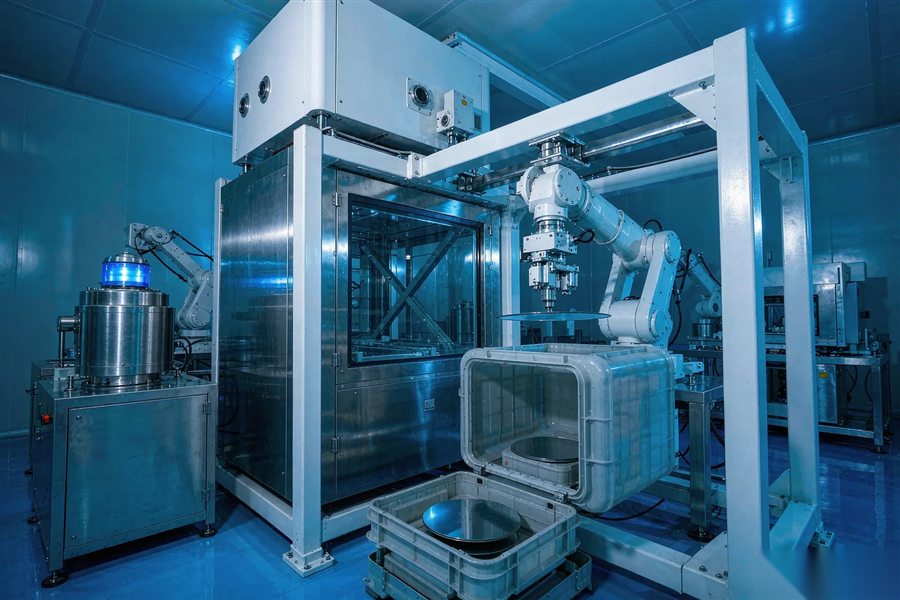
图2|自动化产线里上下料和打标要节拍匹配,双工位才能把产能跑满(示意)
五、FOUP 与洁净
12 英寸线基本都用 FOUP,片子在盒里传输,人不接触片子,污染源少一大截。
FOUP 要配 Load Port,接口尺寸按 SEMI E15 标准,非标接口后面换线又要改。
洁净等级按产线定。12 英寸线常见 Class 100 甚至更高,设备密封和过滤要跟上。
打标产生粉尘,设备要有负压和过滤,排风不能和洁净气流对冲。
FOUP 的洁净度也要管。盒子脏了,片子进出都带颗粒,设备再干净也没用。
静电要控。离子风棒、接地、防静电地板,三样配齐,颗粒吸附才少。
设备进门要量尺寸。12 英寸机型加 FOUP 库,门宽、层高、吊装口都要提前确认。
FOUP 的开门方式要和 Load Port 匹配。前开式和底开式不能混用,选型时确认。
洁净间压差要维持。设备排风如果抽得太狠,压差变了,颗粒反而会进来。
洁净间的地面承重要算。满盒 FOUP 加设备,单位面积载荷比 8 英寸线高不少。
六、接口与 MES
12 英寸线基本都接 MES,设备要支持 SECS/GEM,数据能自动上传。
接口不只是传数据,还要传报警、传配方、传状态,缺一项产线就要人工补。
联调要留时间。SECS/GEM 联调通常一到两周,装机和联调要分开排期。
接口文档要提前给。客户 MES 团队要按文档开发,文档晚了,联调就拖。
配方管理要能远程下发。12 英寸线换型频繁,靠人跑到机台改参数,效率低还容易错。
日志要能导出。打标参数、读码结果、报警记录,出问题要能追溯。
软件要能升级。码型、报表、接口需求都会变,升级路径要提前问清。
接口验收要写进合同。联调不通,设备只能当单机用,产能和追溯都打折。
MES 联调要先通报警,再通数据。报警不通,设备停了产线不知道,损失更大。
接口测试要覆盖异常。断网、断电、盒子放错,设备要能安全停机并记录。
七、场地与改造
12 英寸设备比 8 英寸大一圈,占地、层高、承重都要重新核。
电力容量要留余量。紫外激光器加冷水机加机械手,峰值功率不低。
压缩空气要除油除水。气路带油,气缸和吸盘先坏,片子也容易被污染。
排风管路要提前设计。打标粉尘要有组织排放,不能直接排进洁净间。
地面要防振。12 英寸打标精度要求高,附近有冲压设备要隔振。
改造要和设备到厂对齐。改造没完,设备到了只能放着,资金占着不产出。
场地条件表要逐项签。电、气、排风、承重、门宽,一项不达标就装不了。
改造预算要单列。12 英寸线的洁净改造费用,往往比 8 英寸高不少。
12 英寸设备的吊装口要提前开。机器进不去再拆墙,工期和费用都翻倍。
地面平整度要测。设备带精密平台,地面不平会引入振动和定位偏差。
帝耐激光会在装机前核场地条件,承重和层高不达标提前说,不拖到设备到厂。
八、适配对照表
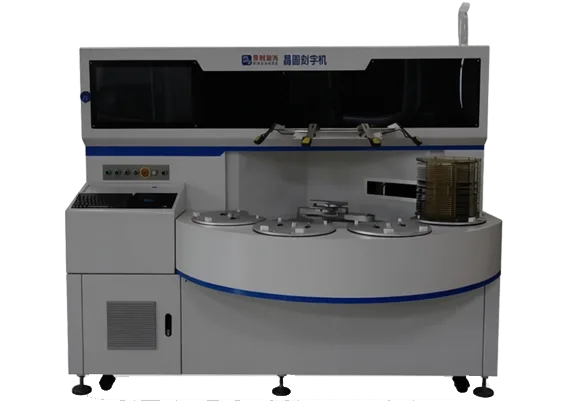
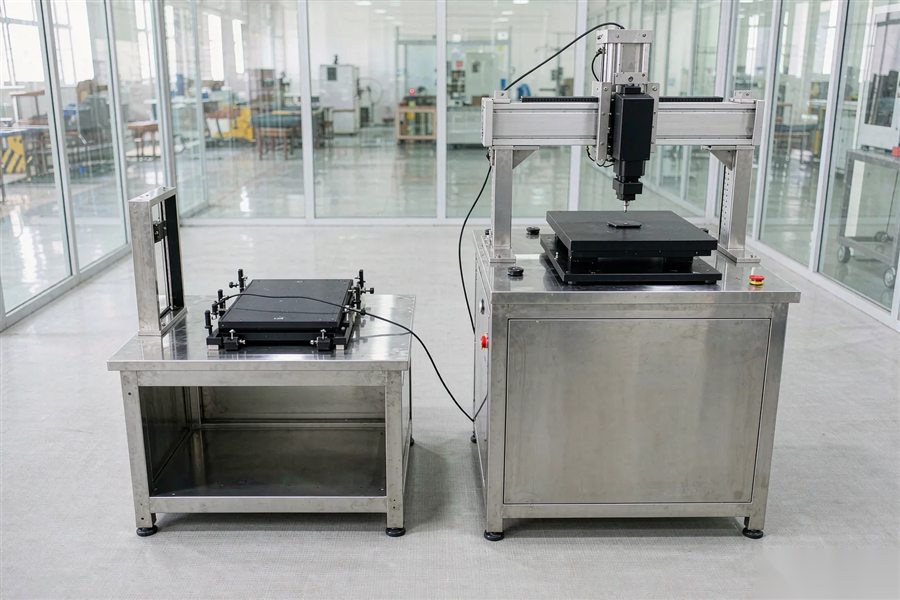
图3|同一款机型换片型要换夹具和吸盘,适配清单要逐项对(示意)
| 项目 | 8 英寸线 | 12 英寸线 |
|---|---|---|
| 上下料 | 半自动可胜任 | FOUP 加机械手 |
| 片重 | 几十克 | 一百多克 |
| 边缘 | 相对厚 | 更薄更脆 |
| 洁净 | Class 1000 常见 | Class 100 常见 |
| 接口 | 可选 SECS/GEM | 基本标配 |
| 场地 | 常规改造 | 承重与层高要核 |
表里六行,先看上下料和洁净,再看接口和场地,顺序反了容易买错。
8 英寸线不是不能用全自动,订单稳定、人力紧张时,全自动同样划算。
12 英寸线也不是不能半自动,但只适合研发和极小批量,量产线不建议。
对照表要按自己的产线和订单改,表里给的是常见配置,实际以打样和报价为准。
选型时把两种片型的年产量列出来,乘上节拍,再和两种机型比,答案一般很清楚。
对照表要按片型列清单:夹具、吸盘、配方、读码器参数,换型逐项对。
选型时让厂家按两种片型各打一组样,数据和报价一起给,决策才快。
常见问题(FAQ)
Q1:Q1 8 英寸机能不能打 12 英寸片? A1:多数不行。平台行程和夹具不匹配,硬改精度和崩边都保证不了,建议按片型选机型。 Q2:Q2 12 英寸一定要全自动吗? A2:量产线建议全自动。人工搬 12 英寸片风险大,一片损失可能就是几千元。 Q3:Q3 12 英寸崩边为什么更难控? A3:片更薄、边缘更脆,同样功率下热影响更容易传到边缘,功率窗口更窄。 Q4:Q4 FOUP 接口要注意什么? A4:按 SEMI 标准选 Load Port,确认盒位数、开门方式和通讯协议,非标接口后期改造成本高。 Q5:Q5 8 英寸线改造要注意什么? A5:承重、门宽、排风和电力四项先核,改造完再做洁净度检测,别等设备到了才发现进不去。 Q6:Q6 帝耐激光能做 12 英寸线吗? A6:能。南京帝耐激光的 DN-Wafer-Marker-A 覆盖 4 到 12 英寸,配 FOUP、机械手和 SECS/GEM。