碳化硅衬底怎么打标?SiC 晶圆标记参数与崩边控制
 首页
结论先说:2026 年先说结论:碳化硅比硅硬、比硅脆,打标窗口更窄。功率要比硅低两到三成,靠多道扫描补深度,焦点略离焦,崩边才能压住。照搬硅片参数,十有八九会崩。
南京帝耐激光做 SiC 打样时,会把崩边、微裂纹和读码率三项分开测,这篇讲参数逻辑和现场控制点。
一、SiC 为什么难打
碳化硅硬度高,莫氏硬度接近 9,同样的能量,去除效率比硅低不少。
SiC 脆性大,能量一集中就崩,崩边阈值比硅低,参数窗口更窄。
SiC 导热好,热量很快传导出去,打标时能量利用率反而低,需要更集中的能量密度。
透明性也带来麻烦。部分 SiC 衬底对可见光半透明,读码对比度上不去。
外延片表面有外延层,打标伤到外延,器件性能就变了,位置和深度都要控。
SiC 衬底价格高,一片几百到几千元,崩一片的损失比硅片大得多。
这五个特性叠在一起,结论是:SiC 打标不能靠调大功率解决,要靠参数组合。
打样要按供应商分批做。不同厂的晶向、掺杂、表面处理不同,参数不能通用。
帝耐激光做 SiC 打样时,会按 SEMI M1 的片型先测吸收率,再定功率档位,不按通用参数直接试。
SiC 片越薄越难打。100 微米以下的薄片,吸附和散热都要单独处理,崩边风险更高。
SiC 打标不要追求一次到位。先打浅一点测读码,不够再加一道,比一次打深稳。
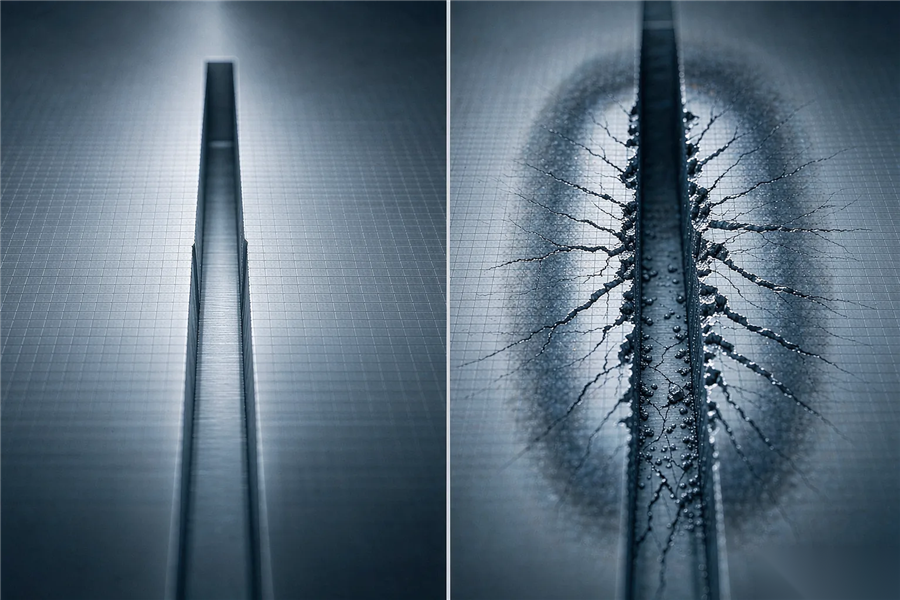
图1|SiC 崩边更明显,边缘裂纹在后道研磨时才扩展(示意)
二、光源与脉宽选择
紫外 355 纳米是 SiC 打标的主流选择,吸收率高,热影响区小。
脉宽越短越好。皮秒脉宽十几皮秒,能量来不及扩散,崩边比纳秒小一截。
飞秒更短,但设备成本和维护高,量产少见,多在科研和特殊工艺用。
绿光 532 纳米也能打 SiC,吸收率低一些,需要更高能量,崩边风险反而大。
红外不适合。SiC 对红外吸收弱,能量进到体内,裂纹在内部产生,更难检测。
光源功率要留余量,整机按 IEC 60825-1 做防护。用 70% 功率长期跑,比满功率更稳。
光斑要小。光斑小,能量密度高,同样深度需要的单脉冲能量低,崩边更小。
光斑形状也要看。圆形光斑边缘过渡平缓,方形光斑边缘降得陡,崩边风险不同。
脉宽不是越短越贵越好,要看产线维护能力。飞秒设备维护复杂,量产线往往用皮秒。
光斑直径常见 10 到 30 微米,打码选小光斑,清边选大光斑,一台设备要能换。
紫外光路要定期查。镜片污染会让能量下降,操作员容易误以为材料变了。
三、功率窗口与多道扫描
SiC 的功率窗口比硅窄,通常只有硅的六七成,超过就崩。
找到崩边阈值后往下留 20% 到 30%,换批材料波动时不至于超限。
深度靠多道扫描补。单道打太深必崩,多道小能量叠加,边缘更整齐。
道间距要小。间距大,重叠不足,边缘会有残留和毛刺,读码也受影响。
扫描速度要降。速度太快,脉冲重叠不够,边缘呈锯齿;太慢,热积累大。
频率和速度要匹配。频率高、速度快,重叠率才稳定,深度才均匀。
参数试验要做正交。功率、频率、道间距、速度四项,一次只改一项。
参数卡要写全。缺一项,换台设备就复现不了,返工都找不到原因。
多道扫描的遍数按深度定。每遍 3 到 5 微米,打 20 微米要四五遍,遍数多了节拍慢。
每遍之间要有间隔。连续打同一位置,热积累上来,边缘就崩。
功率计要每月校一次。能量掉了 10%,操作员往往靠加功率补,崩边就上来了。
四、崩边与微裂纹
SiC 崩边以脆性断裂为主,边缘呈贝壳状,显微镜下很容易识别。
崩边宽度常见口径是单边 50 微米,SiC 器件要求更严时按 20 微米控。
微裂纹比崩边危险。裂纹可能延伸到 Die 区,后道研磨时片子直接裂开。
微裂纹检测靠超声扫描或切片,抽检比例按客户要求,通常每批 3 到 5 片。
打标位置要离 Die 区远一点。排除区按图纸留,安全距离比硅片再加 0.5 毫米。
功率不能靠感觉调。每换一批材料,打首片测崩边,数据合格再批量。
崩边超差时先降功率,再缩道间距,最后查吸附,顺序别乱。
吸附不平会放大崩边。SiC 片翘曲大,吸盘要分区,吸力要均匀。
崩边测量要看三个位置:缺口附近、平边附近、片子中部,三处数据都合格才算过。
微裂纹的长度比宽度重要。超过 100 微米的裂纹,后道研磨基本都会裂开。
崩边超差的片子不要返工重打。重打会扩大崩边,直接判废更省成本。
帝耐激光的 SiC 打样会做三组功率对比,崩边数据列在同一张表里,方便挑窗口。
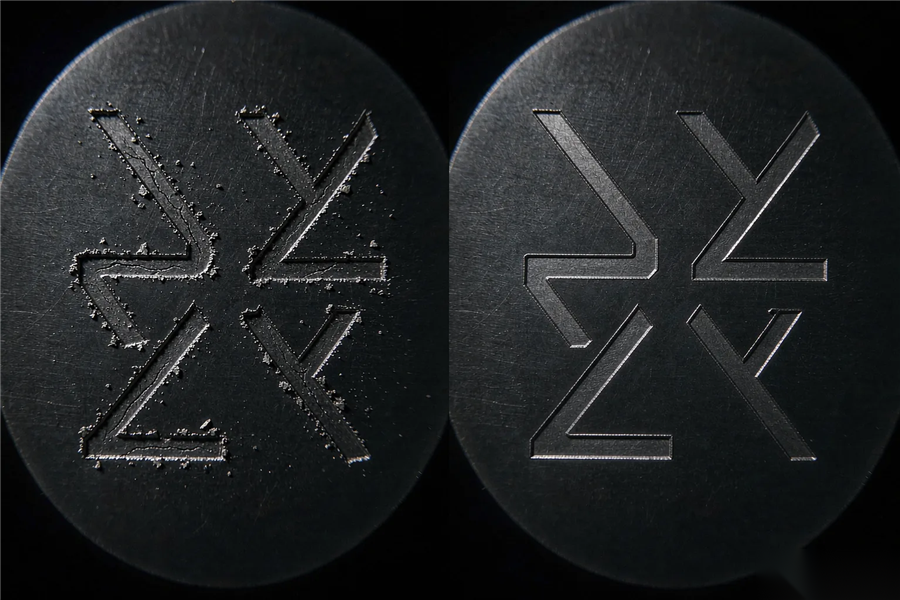
图2|左侧毛刺与崩边明显,右侧边缘整齐,SiC 判定要看三处位置(示意)
五、外延片和衬底的区别
衬底片打标空间大,可以打背面,不占正面排除区。
外延片正面有外延层,打标不能破坏外延,通常打在背面或最外圈。
外延片的膜层厚度不均,能量要按最薄处设,否则局部打穿。
外延片读码要在外延工艺之后复测。外延生长的高温会让浅码变化,深度不够就读不出。
衬底和外延片的参数要分开存。混着用,换型必出错。
外延片的崩边要求更严。外延层一旦崩边,器件直接报废,没有返工空间。
半绝缘衬底和高低阻衬底的吸收率不同,参数也要分开试。
同一炉次的片子一致性更好,换炉次要做首片验证。
外延片的打标深度要按外延层厚度倒推,留出研磨余量,不能照衬底片的数直接套。
外延前后的读码率要分别记。外延后掉了几个点,说明深度不够,要加一道扫描。
外延片打标前要确认外延面。打错面,整批报废,进片方向要有防呆。
帝耐激光的外延片方案会预留一道补打工序,外延后读码率不够时能补。
六、码型与读码对比度
SiC 打标常用 DataMatrix 和 OCR,内容短的用字符码,追溯信息多的用点阵码。
SiC 表面反光强,读码对比度是难点,靠深度和光源角度解决。
软标在 SiC 上对比度偏低,读码器要配低角度光源,让浅坑产生阴影。
硬标对比度高,但崩边风险大,要在读码率和崩边之间取平衡。
码元尺寸不能太小。SiC 打点阵码,码元建议不小于 0.1 毫米,再小读码器吃力。
读码器要用产线同款。厂家演示用的高分辨率读码器,产线不一定有。
读码率要在打标后、清洗后、研磨后各测一次,三个节点数据都过才算稳。
读码失败的片子要留样,分析是崩边、污染还是对比度问题。
点阵码的静区要留够。四周留白不足,读码器定位不到码边界,识读率掉得很快。
读码器光源要用可调的。不同批次的 SiC 反光不同,光源角度要能微调。
打标后清洗要确认。酸洗和超声对浅码影响不同,清洗后读码率要复测。
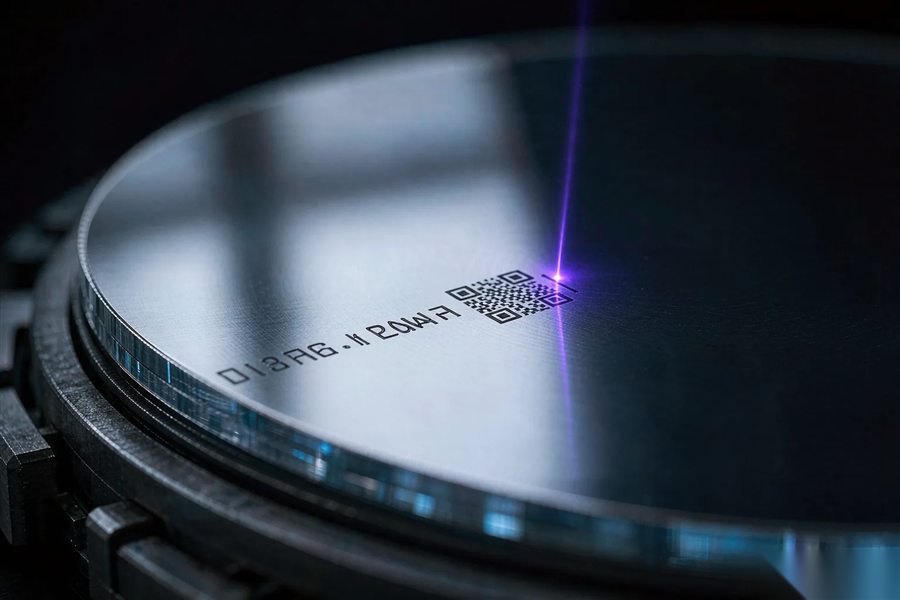
图3|SiC 常用字符码加点阵码,码元尺寸和静区都要按读码器定(示意)
七、打标位置与背面标记
SiC 衬底常用背面打标,正面全部留给器件,利用率高。
背面打标要配翻片机构,或者设备本身支持双面,选型时要确认。
背面打标读码要翻片,产线多一道工序,节拍要算进去。
正面打标读码方便,但占排除区,位置要按图纸精确控制。
缺口附近应力集中,标记不要正压缺口弧线,偏开一到两毫米。
标记方向要统一,读码器角度固定,产线效率才高。
位置公差常见正负 0.5 毫米,SiC 可收紧到正负 0.3 毫米,要配高分辨率相机。
位置和崩边要一起验收,只测位置不测崩边,等于只验一半。
背面打标的设备要能翻片,翻片机构本身也是污染源,洁净间里要评估。
同一片子上不要打两种码。内容重复、位置冲突,读码器容易读错。
背面打标的位置也要避开缺口。缺口背面同样有应力集中,标记要偏开。
帝耐激光的机型可选双面打标配置,背面标记不用额外翻片机构。
八、SiC 参数对照表
| 项目 | 衬底片 | 外延片 |
|---|---|---|
| 打标面 | 背面为主 | 背面或最外圈 |
| 功率 | 硅的六到七成 | 更低,按膜层定 |
| 扫描 | 多道小能量 | 多道,速度更慢 |
| 崩边口径 | 单边 50 微米 | 单边 20 到 50 微米 |
| 读码 | 背面翻片读 | 外延后复测 |
| 风险 | 崩边、裂纹 | 伤外延层 |
表里六行,先定打标面,再定功率和道数,最后定崩边口径,顺序反了容易返工。
衬底和外延片不是一套参数,换片型要重新打样,别拿旧数据套。
SiC 打标的核心不是打得深,是打得稳。深度够读码就行,崩边和裂纹才是关键。
对照表可以给工艺和采购一起看,三方对完再定验收口径,后面少扯皮。
参数卡要标材料供应商。换供应商不换参数,崩边数据会立刻变差。
参数卡要附样片照片。文字描述崩边宽度,不如一张带比例尺的照片直观。
验收要写明抽检比例和判定人。谁测、测几片、按什么标准判,三项写清。
对照表要写清适用厚度。200 微米和 500 微米的片,参数差一档。
常见问题(FAQ)
Q1:Q1 SiC 能用光纤激光打吗? A1:不建议。SiC 对红外吸收弱,能量进入体内,裂纹风险高,紫外皮秒更合适。 Q2:Q2 SiC 打标为什么容易崩? A2:材料硬脆,崩边阈值低,能量一集中就崩,功率要低、多道扫描。 Q3:Q3 深度打多少合适? A3:按读码和后续研磨量定,常见十几到几十微米,具体以打样数据为准。 Q4:Q4 外延片能打正面吗? A4:一般不建议。正面有外延层,打标会破坏器件,通常打背面或最外圈。 Q5:Q5 崩边和裂纹怎么检? A5:崩边用显微镜,裂纹用超声扫描或切片,抽检比例按客户要求定。 Q6:Q6 帝耐激光能打 SiC 吗? A6:能。南京帝耐激光按衬底和外延片分别做参数窗口,崩边、裂纹、读码三项一起测。