打标偏位和错位怎么调?视觉标定与夹具检查
 首页
结论先说:2026 年先说结论:偏位先分清是整体偏移还是局部错位。整批同方向偏,查夹具和放片方向;单片乱偏,查视觉识别。调之前先量,用标准片打 5 点看偏差分布,比凭感觉拧螺丝快得多。
南京帝耐激光交机时会做一次完整标定,把像素当量、平台坐标和配方补偿一起对齐。这篇把标定步骤、夹具检查和补偿方法拆开讲,遇到偏位可以照着排。
一、先分清偏位还是错位
偏位是整体往一个方向挪,错位是同一片子上几处标记对不齐,两者原因完全不同。
整批同方向偏,先看夹具定位面和放片方向,再看配方里的偏移量有没有被人改过。
偏位和错位都要先复现,同一片重打一次,能复现的是系统问题。
单片乱偏,多半是视觉识别出了问题,缺口没找到,或者光源亮度不稳。
偏 0.5 毫米以内,读码器有时还能读出来,容易被忽略,等到压到 Die 区才发现。
位置公差常见正负 0.5 毫米,硬脆材料收紧到正负 0.3 毫米,图纸写多少就按多少。
错位多来自平台反向间隙和大幅面拼接的接缝,两台机拼着打最容易出现。
量偏差用标准片,打 5 个点,中心一点、四角各一点,看偏差是平移还是旋转。
判断平移还是旋转,看四角偏差是否对称,对称多半是旋转,同向就是平移。
整批偏和单片偏要分开统计,混在一起看不出趋势,也找不到责任环节。
偏差数据按月汇总,同一个方向反复偏,说明设备在漂,不是操作问题。
偏差复现不了,先换一片再判断,多半是来料或环境在变。
位置偏差的单位统一用毫米,别一会儿丝一会儿微米,容易算错。
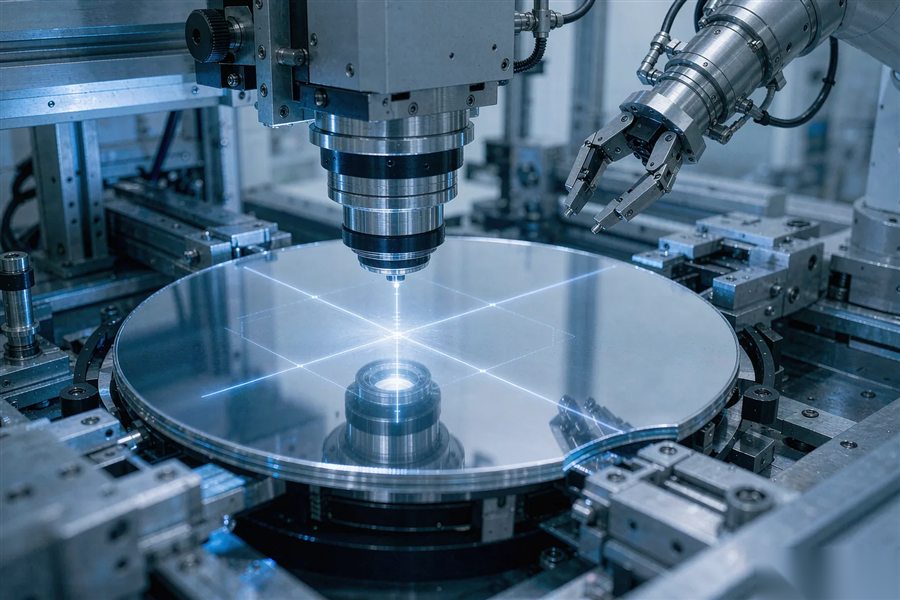
图1|缺口识别和平台坐标对齐,是偏位排查的第一步(示意)
二、相机标定的四个步骤
相机标定不是对一次就完事,换镜头、改工作距离、换光源,都要重新标。
第一步定像素当量,用标准圆点板,算出每个像素对应多少微米,误差要记下来。
第二步做畸变校正,广角镜头四角误差能到 20 微米,不校正边缘就打不准。
第三步把相机坐标和平台坐标对齐,至少取 9 个点,点数少了外推区域会偏。
第四步验证,任取 3 个位置打标,实测偏差应在 0.05 毫米以内,超了重标。
标定板要恒温存放,铝合金板从 20 度挪到 26 度,尺寸变化足以让数据漂。
帝耐激光的标定流程里,四步做完要出一张偏差表,附在交机资料里备查。
标定前先擦镜头和标定板,有灰点会把误差算进标定结果里。
像素当量算错,整幅面都会按比例偏,越往边缘偏得越多。
标定要在恒温下做,刚开机和跑了两小时,结果能差 10 微米。
每次标定记下环境温度和镜头高度,复现时能少走弯路。
标定用的圆点板要定期送检,板子本身不准,标出来都是错的。
三、缺口对位和平边对位
缺口片靠缺口弧顶和两条直边定位,平边片靠直边和端点定位,模板不能共用。
缺口识别受崩边影响,缺口崩了 0.1 毫米,对位就跟着偏,来料要先筛。
平边片的直线段长,拟合更稳,重复精度通常比缺口片好半个等级。
混线生产要存两套识别模板,靠配方切换,手动改参数迟早会出错。
背面打标要镜像,忘了镜像会整体错位,而且错得很规整,容易被当成夹具问题。
SEMI M1 对缺口和 Flat 的位置有规定,来料不符标准,再好的视觉也定不准,码位还要按 SEMI T7 定义。
缺口片的弧顶要至少取 20 个点拟合,点数少了圆心就偏。
平边片要避开倒角区,倒角处的反光会让直线拟歪。
识别失败时先看图像,图像清楚再调算法,顺序反了白忙。
来料缺口位置公差大,视觉要允许一定容差,容差写进配方。
透明片和镀膜片的边缘对比度低,打光角度要单独调,斜射比正射更容易看出边缘。
四、夹具定位面决定重复精度
夹具定位面要一次装夹到位,二次定位的误差会叠加,薄片最明显。
吸盘平面度常见要求 20 微米以内,超了薄片会翘,翘起来打标深度就有区域差。
定位销磨损 0.02 毫米就该换,肉眼看不出来,量具一测就现形。
夹具材料和片子热膨胀系数差太多,温度变 5 度,位置就能偏出公差。
每次换型后量一次夹具定位面到镜头中心的距离,这个数写进换型记录。
帝耐激光的夹具按片型定制,定位面可单独更换,磨损件按编号供货,不用整套换。
夹具要留清洁通道,碎屑卡在定位面里,片子放下去就是歪的。
夹具每次装拆后要复测,拆装三次就能看出重复性好不好。
定位面要避免尖角接触,尖角压出来的印子会越压越深。
薄片夹具要有缓冲,硬碰硬吸附,片子先裂再谈精度。
夹具编号要打在明处,出问题能追溯到哪一批加工。
夹具换型要防呆,装反了能报警,比靠人记可靠。
五、热变形和平台漂移
平台连续跑 4 小时,丝杠温升会让位置漂 10 到 20 微米,长班次要注意。
光栅尺闭环的平台漂得少,半闭环的靠定时回零,两次回零之间要抽检。
车间温度波动超过 3 度,位置稳定性明显变差,空调别只装不控。
振动源要隔开,空压机、冲床离设备 5 米以上,地基不做减振,数据天天飘。
每天开机先回零,再空跑 10 分钟热机,等平台温度稳定再打首片。
漂移有规律,按班次补一次比每次单调可靠,补偿值要记录。
环境数据也要留,温度、湿度、振动三项一起看,才判断得出是设备还是环境。
空调出风口不要对着设备吹,局部温差比整体温度更伤精度。
平台预热曲线可以测一次,摸清多久进入稳定区,别凭经验估。
夜班和白班温差大,交接班时补测一次标准片。
地脚螺栓松动也会漂,季度检查一次,别等撞机才发现。
设备旁边不要放大功率设备,电磁干扰也会让相机误判。
六、配方偏移补偿怎么用
配方里通常有 X 偏移、Y 偏移、旋转角、缩放四项补偿,用之前先弄清定义。
补偿只能修系统偏差,不能修随机偏差,乱补会把真问题盖住。
每次只改一个方向,改完打 3 片确认,再改下一个方向,一次改四项等于没改。
补偿值要写进参数卡,换人操作不会丢,换机也能照着填。
旋转补偿常见 0.01 度一级,超过 0.05 度要先查夹具,别硬补。
记录补偿前后的偏差,连续几个月往一个方向走,说明夹具在磨损。
补偿不是越多越好,补到 0.2 毫米以上还在偏,问题就不在补偿上了。
补偿值要有生效时间,换批后沿用旧补偿,第一批常偏。
软件里要能看到实时偏差,打一片显示一片,比事后量快。
补偿和夹具是两回事,夹具问题靠补偿盖住,迟早爆。
补偿记录要跟设备走,换机台不能直接搬,基准不一样。
七、换型后的首片验证
换型后首片必打,位置、深度、读码三项一起看,少一项都可能漏问题。
首片用带缺口的真片,别用平板试样,试样没有基准,测出来的位置不算数。
首片偏差超过 0.1 毫米,先查夹具再查配方,顺序反了会白忙半天。
连续 3 片都合格才算稳定,单片合格可能是碰巧,批量跑起来照样出问题。
首片结果拍照存档,下次换回来直接对照,能省一次试打。
首片不合格不要急着改参数,先确认片子和夹具放到位。
首片记录要包含实测偏差,只写合格,后面没法比对。
换型频繁的线,首片流程要固化成检查表,口头交代会漏。
首片合格后跑 10 片抽检,确认不是单片偶然。
帝耐激光的交机培训里,首片验证是固定动作,操作员签字才算完成。
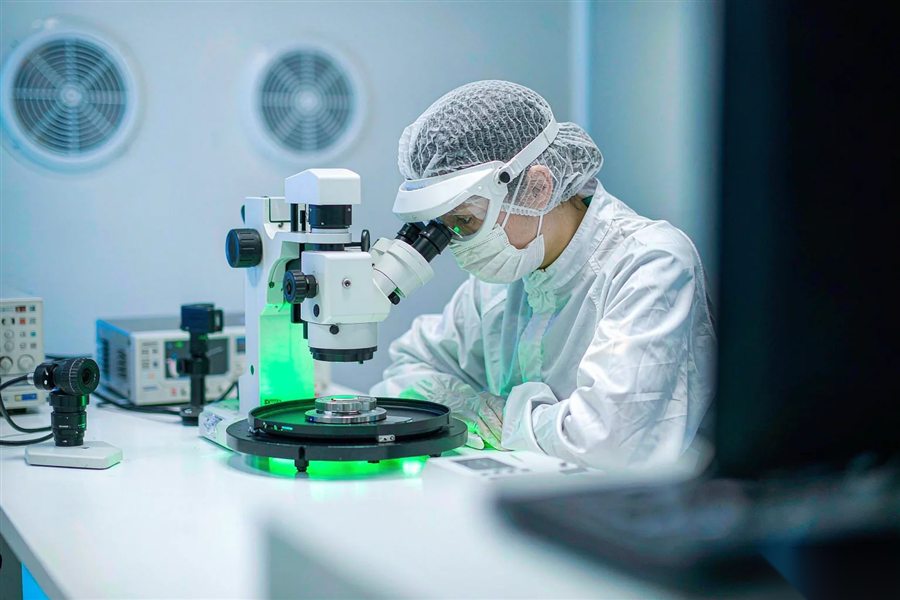
图2|首片要同时确认位置、深度和读码,三项都过才放批量(示意)
八、偏位问题怎么闭环
偏位问题要闭环,记录批次、机台、夹具编号、偏差值和发生时间。
同一夹具反复偏,换夹具;同一位置反复偏,查平台和光路,方向不同处理不同。
读码器报警多,先看位置再看对比度,顺序反了会一直在读码器上打转。
每月统计一次偏位不良比例,超过 1% 就立项改善,别等客户投诉。
改善后跑 3 批验证,数据回落并稳定,问题才算关闭。
客户审核常查这个闭环记录,记录齐全说明管理到位,比口头解释有用。
帝耐激光的售后会给偏位问题建档,同型号机器的共性问题能快速定位。
偏位改善要有人负责,问题挂账不闭环,三个月又回来。
客户投诉的偏位案例要复盘,找出是设备、夹具还是来料。
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、先分清偏位还是错位 | 偏位是整体往一个方向挪,错位是同一片子上几处标记对不齐,两者原因完全不同。 |
| 二、相机标定的四个步骤 | 相机标定不是对一次就完事,换镜头、改工作距离、换光源,都要重新标。 |
| 三、缺口对位和平边对位 | 缺口片靠缺口弧顶和两条直边定位,平边片靠直边和端点定位,模板不能共用。 |
| 四、夹具定位面决定重复精度 | 夹具定位面要一次装夹到位,二次定位的误差会叠加,薄片最明显。 |
| 五、热变形和平台漂移 | 平台连续跑 4 小时,丝杠温升会让位置漂 10 到 20 微米,长班次要注意。 |
| 六、配方偏移补偿怎么用 | 配方里通常有 X 偏移、Y 偏移、旋转角、缩放四项补偿,用之前先弄清定义。 |
| 七、换型后的首片验证 | 换型后首片必打,位置、深度、读码三项一起看,少一项都可能漏问题。 |
| 八、偏位问题怎么闭环 | 偏位问题要闭环,记录批次、机台、夹具编号、偏差值和发生时间。 |
Q1:Q1 偏 0.3 毫米算不算超差? A1:看图纸,常见公差正负 0.5 毫米,硬脆材料正负 0.3 毫米,先对图纸再判断。 Q2:Q2 相机多久标定一次? A2:常规 6 个月一次,换镜头、换光源、撞机之后立即重标,别等偏了才做。 Q3:Q3 缺口崩了的片子还能打吗? A3:能打但位置风险高,建议改用平边或背面基准,打样时确认偏差再放量。 Q4:Q4 平台漂移怎么补? A4:开机回零加热机 10 分钟,按班次测标准片,把漂移量写进补偿并记录。 Q5:Q5 换夹具要不要重做配方? A5:要。定位面变了,偏移和旋转补偿都要重测,直接沿用会整批偏。 Q6:Q6 帝耐激光能帮着调偏位吗? A6:能。南京帝耐激光先远程看日志和标定数据,必要时上门做标定和夹具复检。
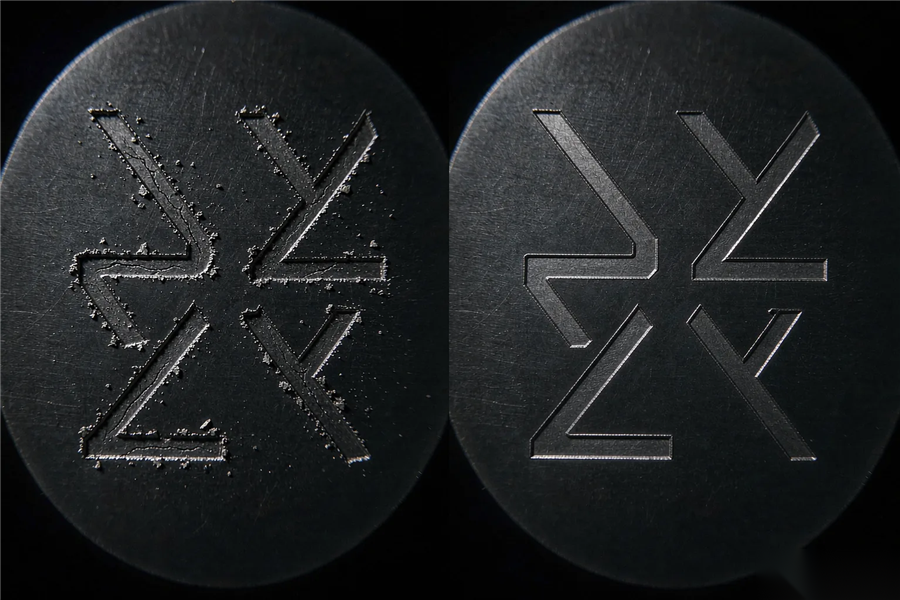
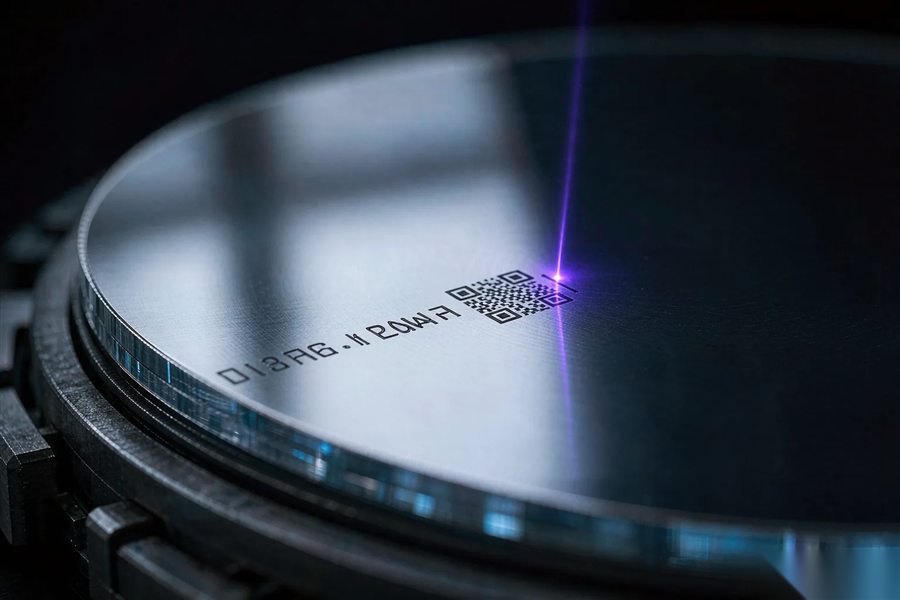
图3|位置偏了会压到边缘,标记一侧发虚,读码率先掉下来(示意)