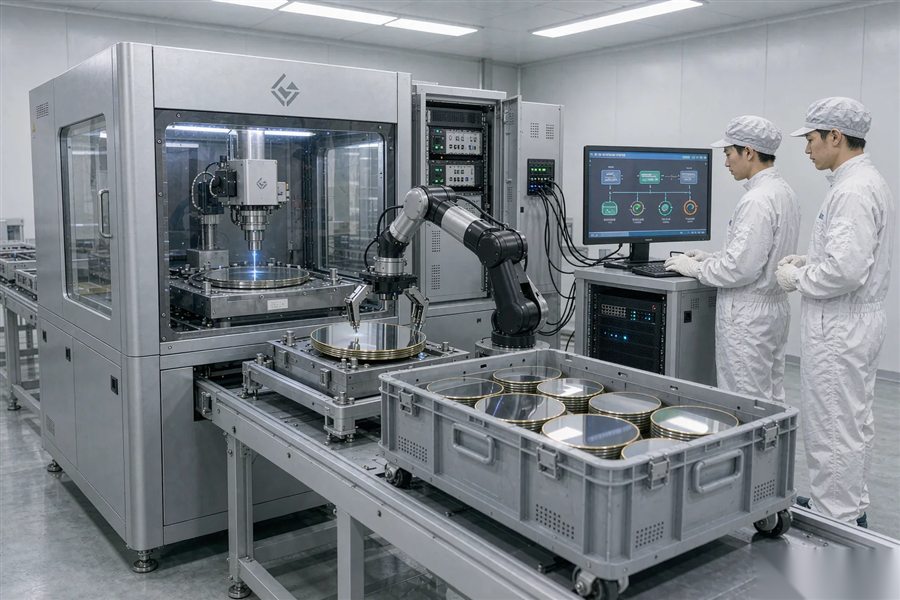
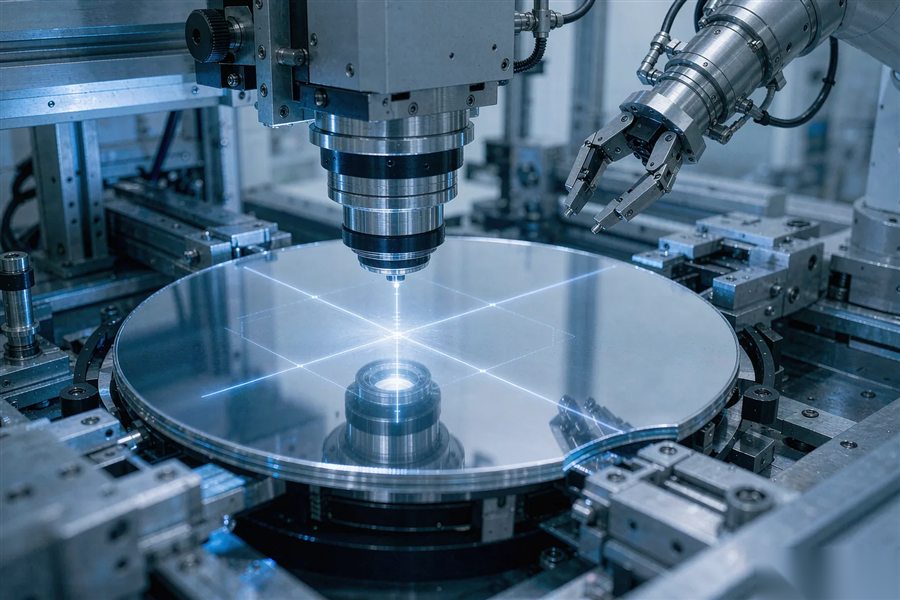
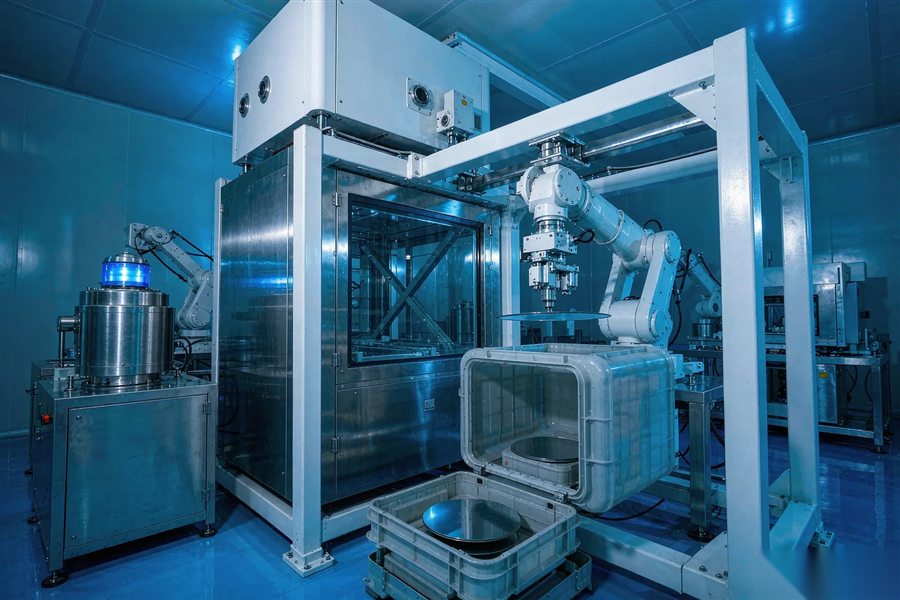
打标后清洗怎么做?残渣颗粒与划伤控制
 首页
结论先说:2026 年先说结论:打标后的清洗不是可选项。碎屑留在片子上,后道光刻和镀膜都会出问题。清洗要控三件事:液体不伤膜层、超声波不炸边、干燥不留水痕。
南京帝耐激光交机时会附一份清洗建议,按材料和膜层分开写。这篇把干洗、湿洗、冲洗、干燥和验证讲清楚,方便你排进工序。
一、打标后为什么必须清洗
打标是局部去除材料,碎屑一部分被抽走,一部分落在标记周围,抽不干净就留在片上。
粒径从亚微米到几十微米都有,落在 Die 区就是缺陷,落在边缘会影响读码。
碎屑带静电,吸附在片子上,气吹不掉,硬擦会划伤,越处理越糟。
金属残留比颗粒更麻烦,后道高温工序会让它扩散,形成漏电,测试才暴露。
所以打标后要清洗,而且要按材料选方法,一种方法打遍所有片不现实。
清洗不是越猛越好,能量过头,崩边扩大,边缘出现新的缺口。
洗不干净和洗过头,两种不良都要到后道才显现,返工成本一样高。
清洗工序要写进流程卡,和打标参数放在一起,缺一项都算工艺不完整。
清洗方式要按 SEMI M1 的片型分,不同尺寸和材质的片子,槽体和夹具都不一样。
碎屑的形态和材料有关,金属屑多呈片状,氧化物多是细粉,处理方式不一样。
清洗前先看一眼标记,深度过浅的片子洗了也读不出,先回打标工序。
清洗工序的位置也要定,打标后立刻洗还是攒批洗,颗粒状态不一样。
二、干洗和湿洗怎么选
干洗指气吹、干冰、激光去污,不上液体,适合怕水的膜层。
湿洗指冲洗、浸泡、超声,去污能力强,适合碎屑多、粘得牢的场合。
气吹适合松散颗粒,0.3 兆帕以上才吹得动,压力太大会把碎屑压进缝里。
干冰清洗不留残液,适合局部返修,但设备贵,噪音也大,量产线少见。
湿洗要控水质,去离子水电阻率常见 18 兆欧,普通纯水差一个量级。
膜层怕水氧化的优先干洗,碎屑粘得牢的用湿洗,判断标准是污物类型不是习惯。
混线生产可以两种都配,按片型切换,不必一台设备打天下。
帝耐激光的打样间两种都备,客户寄片时可以现场比一下哪种洗得干净。
设备选型时把清洗考虑进去,打标机旁边留出清洗位,搬运距离短,污染少。
干洗和湿洗都要做验证,拿同批片子分两组比颗粒和读码率,别凭经验定。
湿洗后的废水要处理,含金属的废液不能直排,环保查得严。
三、清洗液和材料要匹配
水和酒精不是通用方案,不同膜层耐受性差别很大,选错一次可能整批报废。
硅片和 SiC 多数能用去离子水加中性清洗剂,pH 控制在 6 到 8。
蓝宝石耐酸碱,但镀膜层怕强碱,清洗液要按膜层选,不按衬底选。
GaN 外延层薄,强超声和强碱都可能起皮,参数要保守,时间要短。
清洗液温度常见 25 到 40 摄氏度,温度高去污快,对膜层风险也大。
清洗剂残留会形成水痕,最后一道必须用去离子水冲干净,冲不净等于白洗。
换清洗剂要做兼容性试验,拿 5 片报废片试,别直接上量产。
清洗液要按周期换,只看颜色判断,脏了也看不出来,按批次换更稳。
清洗槽的材质要耐腐蚀,316 不锈钢配 PFA 内衬比较常见,普通碳钢会生锈。
不同材料不要混槽洗,蓝宝石的碎屑带到硅片上,后道就是金属污染。
清洗剂的浓度按厂家建议配,浓度翻倍不会洗得更干净,反而更难冲。
四、超声波的功率和时间
超声波靠空化作用剥离颗粒,功率大了伤片子,小了洗不净,窗口不宽。
常见频率 40 千赫适合大颗粒,80 千赫以上适合亚微米颗粒,也更温和。
功率密度按槽体积算,常见 10 到 20 瓦每升,薄片取下限。
时间不是越长越好,3 到 5 分钟足够,超过 10 分钟崩边风险明显上升。
片子要立放,平放会让片子和槽底之间形成驻波,局部能量过高。
清洗篮要专用,金属篮会划伤片子,用 PFA 或石英篮,别用不锈钢凑合。
换能器老化会让功率下降,半年测一次,别凭声音判断。
超声槽的水要除气,新换的水直接开超声,空化效果差,先静置 10 分钟。
超声槽的水温和液位要固定,液位低了能量密度变化,洗出来一批一个样。
多槽串联时,最后两槽用溢流去离子水,前面的槽负责去污,分工要清楚。
超声槽要加盖,敞口槽的液面会挥发,浓度和液位都在变。
五、冲洗和干燥的关键点
冲洗是为了带走清洗剂和松动的颗粒,不是走过场。
冲洗用溢流方式,让水面始终有新水补充,静水冲等于把颗粒重新贴回去。
冲洗时间常见 2 到 3 分钟,流量按槽体积算,一小时换一遍水比较稳妥。
干燥有旋转甩干、氮气吹干、异丙醇置换三种,薄片优先氮气。
甩干转速过高,薄片会翘,常见 800 到 1500 转,按厚度调。
水痕多来自干燥前没冲净,或者氮气带水,气路要装过滤器。
干燥后立刻检查,放置久了颗粒会沉降,看不出真实状态。
帝耐激光建议把冲洗和干燥写在同一张工序卡上,中间不停顿,避免二次污染。
氮气吹干要沿一个方向吹,来回吹会把颗粒推回标记区。
甩干机的转速曲线可以设两段,低速起步再升速,薄片不容易翘。
干燥后不要马上叠片,残温会让膜层发黏,叠在一起就撕不开。
六、颗粒和金属残留怎么查
颗粒用激光散射计数,洗前洗后各测一次,算出增量,单点数值意义不大。
颗粒计数仪的取样面积要一致,面积不同,比出来的数没有意义。
金属残留超标的片子不要返洗,先找污染源,返洗只会扩大污染面。
颗粒数据要画趋势图,某天突然翻倍,多半是滤芯或水质出了问题。
帝耐激光建议每季度换一次滤芯,换完测一次颗粒基线,别直接放量。
测点要固定,同一位置前后对比才有意义,换位置数据就没法比。
Class 100 的线,0.3 微米以上颗粒增量常见要求控制在 10 颗以内。
金属残留用表面分析,常见做全反射 X 射线荧光,看铁、铜、锌几项。
取样要有代表性,只测一片说明不了问题,头中尾各一片比较稳。
数据要留档,按批次存,客户审核时能拿出趋势,而不是临时补。
超标的批次不要放行,先查清洗液和滤芯,再查干燥气路。
颗粒仪要定期校准,仪器漂了,所有数据都是假的,还看不出异常。
七、划伤多来自哪几个动作
划伤往往不是清洗造成的,是取放和搬运造成的,查错方向白费功夫。
镊子夹片是常见划伤源,建议用真空吸笔,吸头要软,接触面要干净。
片子在篮里互相碰,间隙不够就会擦伤,篮距要按片厚选。
擦拭是最危险的动作,干擦等于拿颗粒当砂纸,只能单向湿擦。
手指接触会留油,油膜吸颗粒,洗完很快又脏,戴手套也不等于无尘。
台面有碎屑也会划伤,操作前用无尘布擦一遍,动作比设备更重要。
划伤一旦出现,先查动作,不要先怀疑设备,查错了会反复。
划伤和崩边要分开记,一个是搬运问题,一个是能量问题,混在一起没法改。
划伤的方向能提示原因,同方向长划痕多是台面拖动,短碎痕多来自工具边缘。
搬运工具要定置,吸笔用完放回架子上,随手一放就会沾灰。
划伤比例超过 1%,就当异常处理,别当成正常损耗。
八、清洗后怎么验证
验证看三项:外观、颗粒、读码率,三项都过才放行。
外观用显微镜看边缘和标记,崩边有没有扩大,字符有没有发虚。
读码率要在清洗后测,洗前能读洗后读不出,说明标记被洗掉了。
抽检比例按批次定,常见每批 3 到 5 片,关键产品全检。
数据要和清洗参数一起存,出问题能对上当时的条件。
工艺变更要重新验证,换清洗液、换超声功率都算变更。
帝耐激光的打样报告里会给清洗前后的读码率对比,客户能直接判断工艺是否匹配。
验证合格不等于长期合格,清洗液老化、滤芯堵塞都会让结果下滑。
清洗记录要写液温、时间、功率和操作人,四项缺一项就没法复现。
客户审核会看清洗工序卡,卡上没有参数,等于没受控。
清洗后放行要有签字,谁洗的、谁检的、什么时候放的,写清楚,按 ISO 9001 归档。
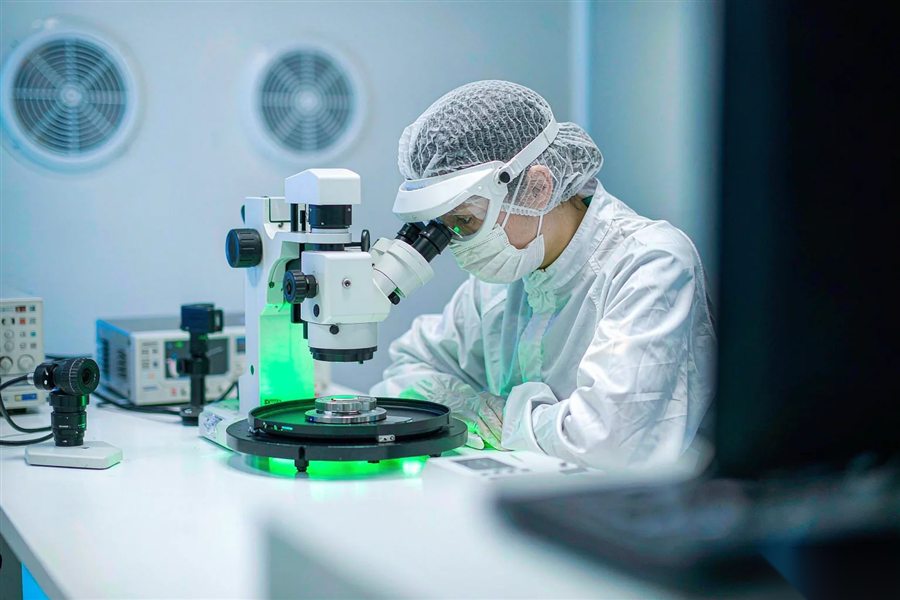
图1|清洗后逐片看边缘和标记,崩边有没有扩大要拍下来(示意)
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、打标后为什么必须清洗 | 打标是局部去除材料,碎屑一部分被抽走,一部分落在标记周围,抽不干净就留在片上。 |
| 二、干洗和湿洗怎么选 | 干洗指气吹、干冰、激光去污,不上液体,适合怕水的膜层。 |
| 三、清洗液和材料要匹配 | 水和酒精不是通用方案,不同膜层耐受性差别很大,选错一次可能整批报废。 |
| 四、超声波的功率和时间 | 超声波靠空化作用剥离颗粒,功率大了伤片子,小了洗不净,窗口不宽。 |
| 五、冲洗和干燥的关键点 | 冲洗是为了带走清洗剂和松动的颗粒,不是走过场。 |
| 六、颗粒和金属残留怎么查 | 颗粒用激光散射计数,洗前洗后各测一次,算出增量,单点数值意义不大。 |
| 七、划伤多来自哪几个动作 | 划伤往往不是清洗造成的,是取放和搬运造成的,查错方向白费功夫。 |
| 八、清洗后怎么验证 | 验证看三项:外观、颗粒、读码率,三项都过才放行。 |
Q1:Q1 打标后不清洗行不行? A1:不行。碎屑会带到后道,光刻和镀膜都会出问题,短期看不出,长期返工。 Q2:Q2 能不能用酒精擦? A2:能,但要单向湿擦,用无尘布,不能干擦,也不能用力压。 Q3:Q3 超声会不会把标记洗掉? A3:软标深度只有几微米,强超声有风险,建议 40 千赫、3 分钟以内。 Q4:Q4 水痕怎么消? A4:最后一道用去离子水冲,氮气吹干,气路装过滤器,别用甩干糊弄。 Q5:Q5 颗粒增量怎么定标准? A5:按洁净等级定,Class 100 的线常见 0.3 微米以上 10 颗以内,写进验收附件。 Q6:Q6 帝耐激光能提供清洗方案吗? A6:能。南京帝耐激光按材料和膜层给清洗建议,打样时一并验证读码率。
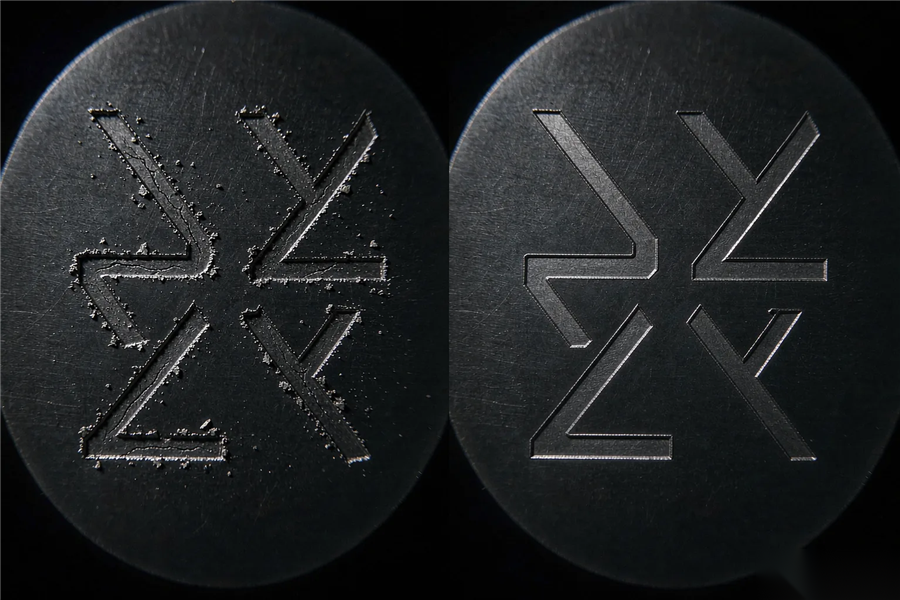
图2|左侧清洗不彻底,边缘有残留;右侧干净,读码更稳(示意)
图3|薄片搬运和贴膜保护做到位,划伤能少一大半(示意)