超薄晶圆和 Taiko 片怎么打标?吸附与崩边控制
 首页
结论先说:2026 年先说结论:薄片打标难在变形和崩边,不在能量够不够。吸附要均匀、能量要降低、道数要增加,焦点还要跟着翘曲走。照搬标准片参数,崩边和翘曲会一起找上门。
南京帝耐激光做过 50 到 100 微米的薄片打样,配了专用吸盘和吸笔。这篇把吸附方式、Taiko 台阶、参数下调和取放手法讲清楚,方便你排工艺。
一、薄片和标准片差在哪
超薄片一般指 100 微米以下,50 微米以下叫极薄片,两种打法差别不小。
薄片刚性差,吸附和取放都会变形,变形就偏焦,偏焦就打不匀。
Taiko 片是背面减薄后保留外圈凸台,中间薄、边缘厚,结构不一样。
台阶高度常见 100 到 300 微米,打标位置要避开台阶根部。
薄片崩边阈值低,同样的能量,崩边比标准片大 1 到 2 倍。
翘曲让焦点漂移,标称焦深 100 微米,翘 300 微米就没法打。
薄片多用载片或支撑膜,打标在膜上还是片上,前期要定清楚。
薄片返工空间小,打坏了基本报废,首片验证比标准片更重要。
薄片参数要按 SEMI M1 的片型和厚度分档,同一台机换片型,先换配方再试打。
薄片的厚度公差也大,标称 50 微米,实际 45 到 55 都有,参数要能兜住。
薄片的热容小,能量进去就升温,冷却时间比标准片长一倍。
薄片的边缘更脆,倒角和崩边都可能存在,来料要先筛一遍。
薄片的表面状态也会变,减薄后有应力层,打标深度会偏浅。
薄片的来料检验要加翘曲和厚度两项。
二、吸附方式怎么选
吸附方式有真空吸盘、静电吸盘、多孔陶瓷吸盘三种,各有适用范围。
真空吸盘便宜通用,薄片要减小孔径和孔距,避免局部塌陷。
多孔陶瓷吸盘吸力均匀,薄片变形小,价格高,清洁也麻烦。
静电吸盘靠电场吸附,不接触背面,适合双面抛光的片子。
吸力不是越大越好,过大薄片贴合过度,卸载时容易弹飞。
真空度常见负 30 到负 60 千帕,薄片取下限,够用就行。
吸盘表面要平整,平面度 20 微米以内,超了薄片跟着起伏。
吸盘要定期清洗,孔堵了吸力不均,最容易在边缘出问题。
吸盘分区要能控制,只吸有效区,边缘不吸,减少塌陷。
吸盘表面涂层要耐磨,磨花了吸力不均,薄片就会局部翘。
更换吸盘后要重新对焦,高度差 0.1 毫米,焦点就跑了。
吸盘和片子的接触面要干净,一粒碎屑就能顶出一个包。
静电吸盘的残余电荷要监测,电压高了会吸尘。
三、Taiko 片的台阶和边缘
Taiko 片中间薄、外圈厚,外圈高度通常 100 到 300 微米。
打标一般放在外圈凸台上,厚度大、变形小,崩边风险低。
放在中间薄区也能打,但要降压、降速、多道扫描,节拍会慢。
台阶边缘是应力集中区,不要贴着台阶打,留 1 毫米以上。
台阶高度不一致,焦点要跟着调,或者改用大焦深镜头。
台阶面有倒角,位置要留余量,别压在倒角上。
Taiko 片搬运用专用吸笔,凸台是受力点,别夹中间薄区。
台阶处容易积碎屑,打标前吹一遍,碎屑会影响对位。
台阶位置码位还要按 SEMI T7 定义,台阶面窄,字符要缩到 0.8 毫米以下。
Taiko 台阶的高度差要测,同一片四点多能差 20 微米。
台阶根部不要打标,应力集中,裂纹会顺着台阶扩。
凸台上打标要避开缺口方向,缺口和台阶叠加,可用位置更窄。
台阶面打标可以,但要确认台阶宽度,窄了放不下码。
Taiko 片的边缘凸台也有崩边,搬运时别磕碰。
四、载片和支撑膜打标
薄片常贴支撑膜或蓝膜,打标前要确认是打片还是打膜。
打膜用低能量,膜烧穿的孔会扩大,孔边一圈发黑,读码会受影响。
载片玻璃打标要控制能量,玻璃炸裂会带坏整片,损失更大。
膜上打标要考虑张力,张力不均,打出来深浅不一。
撕膜前要确认位置,错了整片作废,薄片没法返工。
打标位置要避开膜的气泡和皱褶,那里焦点不稳,深度会跳。
支撑膜厚度常见 80 到 150 微米,能量要按膜厚调,不能按片厚算。
帝耐激光打样时会先问清膜的类型和厚度,再定参数,避免打穿。
膜上打标要分清正反面,打错面就是报废,贴膜前做标记。
载片和薄片之间不能有气泡,气泡处打标会打穿。
膜张力要均匀,贴膜机比手工贴稳,手工贴容易起皱。
支撑膜要选耐温的,打标局部温度高,膜会收缩。
五、功率和道数怎么降
薄片打标的核心是降能量、多道扫、控热积累。
功率按标准片的 50% 到 70% 起试,逐步加,别一步到位。
频率不宜过高,热积累会让薄片翘,80 到 200 千赫比较常见。
道间距减小能补深度,但道数增加,节拍跟着变慢。
单脉冲能量低、重复次数多,崩边小,深度也更稳。
焦点略离焦 50 到 100 微米,能量分布更平,边缘更整齐。
首片打 3 组参数,选崩边小的一组,再把深度调到下限以上。
参数定下来要写卡,换批只调功率,不要连道间距一起改。
薄片的参数窗口窄,功率上下浮动 10%,崩边就变样。
多道扫描要控制道间冷却,连打不停,热积累会翘片。
薄片打标前先打一片废片试参数,别拿正片试。
薄片打标节拍慢,排产要留余量,别按标准片算。
帝耐激光的薄片配方里带了功率上限,防止误操作拉满。
六、取放片的手法和工具
取放片用真空吸笔,吸头直径按片径选,常见 2 到 5 毫米。
吸笔要带缓冲,硬碰硬一放,薄片就裂,缓冲垫别省。
手不要碰片子表面,指印吸颗粒,后道很难洗干净。
片子从 FOUP 取出要平提,倾斜会蹭到槽壁,边缘先崩。
放片要对准定位销,斜着放会把定位面压出印,越压越偏。
取放动作慢一点,快反而容易出事,节拍差不了几秒。
薄片夹具要留缺口,方便吸笔进出,不用手抠边缘。
帝耐激光的交机包里配了吸笔和备用吸头,吸头按片型分规格。
吸笔的真空度要能调,吸力大了薄片会凹,小了会掉。
取片前先消静电,静电会把薄片粘在盒里,硬拉就裂。
放片后轻推一下确认到位,推不动才说明贴平了。
薄片取放要有专门工位,台面铺防静电垫。
搬运路径要短,盒子离设备越近,磕碰越少。
七、翘曲和崩边怎么测
翘曲用平面度仪或激光测距测,常见要求 200 微米以内。
打标前后各测一次,翘曲变大说明热输入过多,要降功率。
崩边用显微镜看,薄片常见单边 20 到 50 微米,按客户图纸收紧。
微裂纹用超声扫描,抽检比例按批次定,关键产品加严。
深度用台阶仪或共聚焦,注意测头别压裂薄片。
数据要和参数一起存,换批时能对比,趋势比单点有用。
测翘曲要等片子冷却,刚打完测不准,热态数据会偏大。
测完要留照片,崩边位置和形态能帮助判断是能量问题还是搬运问题。
翘曲测量要在自由状态,吸在盘上测的是假数据。
崩边看四角,四角崩得多说明吸附不均,不是能量问题。
深度测量点要避开凸台,台阶处数据没有代表性。
测完要记录测量设备,不同设备口径不同。
翘曲和崩边的数据要一起看,单独看一项容易误判。
八、薄片线的现场管理
薄片线环境要稳,温度 23 度正负 2 度,湿度 45% 到 60%。
静电要控,离子风机常开,静电会把薄片吸在夹具上取不下来。
台面要干净,一粒碎屑就能压裂薄片,清洁频次比标准线高。
换型要慢,夹具拆装一次,薄片就要重新对焦和试打。
人员培训重点在取放,设备操作反而简单,手法决定良率。
薄片不良要当班分析,过夜数据就散了,责任也说不清。
设备要有薄片模式,功率上限、速度上限提前锁住,防误操作。
验收要按薄片口径,别拿标准片的崩边标准套,套了也不达标。
薄片线的洁净等级常是 Class 100 以上,人员进出要控。
薄片不良要留样,返工前先分析,别急着补打。
换型后首片要测翘曲,不只是看位置和深度。
薄片线的设备要定期做吸附力检测,真空表和流量计都看一遍。
帝耐激光的薄片方案含工艺包,参数按片厚分档,换型直接调用。
薄片机的吸附力和对焦要定期复核,建议每半年做一次。
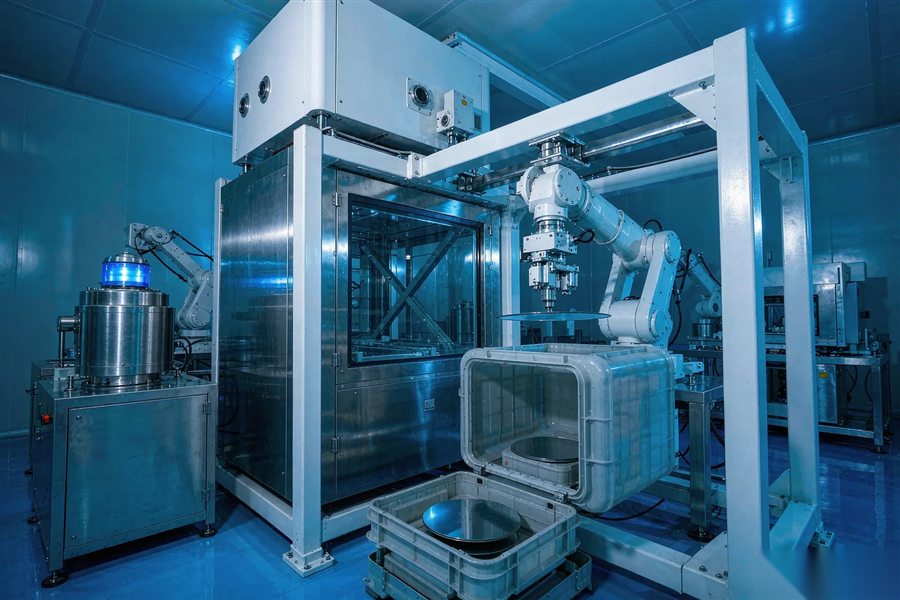
图1|薄片上载和下料要慢,吸笔带缓冲,边缘不受力(示意)
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、薄片和标准片差在哪 | 超薄片一般指 100 微米以下,50 微米以下叫极薄片,两种打法差别不小。 |
| 二、吸附方式怎么选 | 吸附方式有真空吸盘、静电吸盘、多孔陶瓷吸盘三种,各有适用范围。 |
| 三、Taiko 片的台阶和边缘 | Taiko 片中间薄、外圈厚,外圈高度通常 100 到 300 微米。 |
| 四、载片和支撑膜打标 | 薄片常贴支撑膜或蓝膜,打标前要确认是打片还是打膜。 |
| 五、功率和道数怎么降 | 薄片打标的核心是降能量、多道扫、控热积累。 |
| 六、取放片的手法和工具 | 取放片用真空吸笔,吸头直径按片径选,常见 2 到 5 毫米。 |
| 七、翘曲和崩边怎么测 | 翘曲用平面度仪或激光测距测,常见要求 200 微米以内。 |
| 八、薄片线的现场管理 | 薄片线环境要稳,温度 23 度正负 2 度,湿度 45% 到 60%。 |
Q1:Q1 50 微米以下能打吗? A1:能,但要降能量、多道扫,优先在 Taiko 凸台或载片上打,别直接打薄区。 Q2:Q2 Taiko 片打凸台还是中间? A2:优先凸台,厚度大、变形小;中间薄区要降压降速,崩边风险高。 Q3:Q3 静电吸盘适合薄片吗? A3:适合双面抛光片,不接触背面,但卸片前要消电,不然片子会粘住。 Q4:Q4 贴膜后还能打吗? A4:能,但要按膜厚调能量,别烧穿膜,孔边发黑会影响读码。 Q5:Q5 薄片崩边标准怎么定? A5:常见单边 20 到 50 微米,关键产品收紧,按图纸写进验收附件。 Q6:Q6 帝耐激光能做薄片打样吗? A6:能。南京帝耐激光备了薄片吸盘和吸笔,可按片厚和膜层调参数。
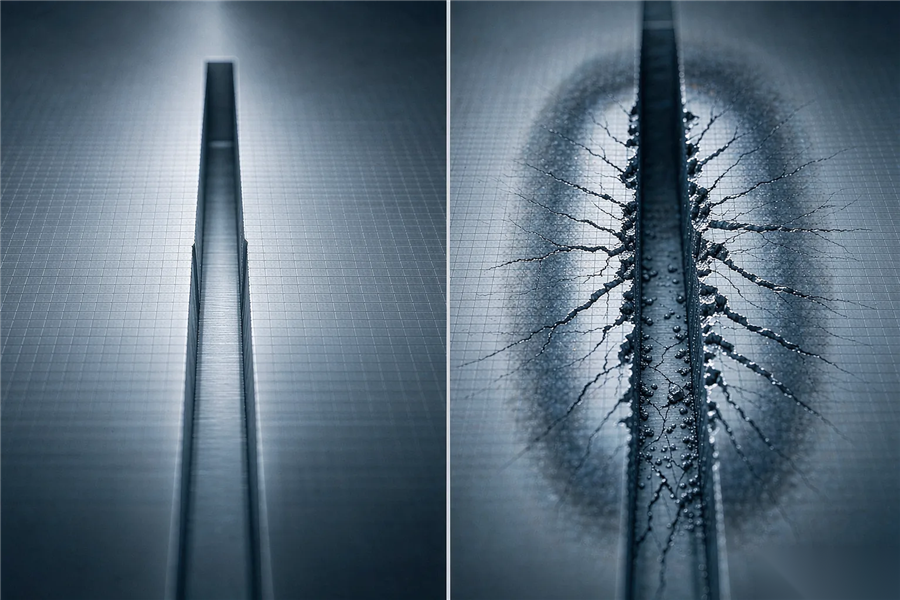
图2|同样能量下,薄片崩边明显更大,参数必须下调(示意)
图3|薄片也要按缺口定位,吸附到位再对焦(示意)