

打标作业指导书怎么写,一页纸 SOP 与图示
 首页
结论先说:2026 年一页纸写四块就够,做什么、用什么参数、怎么判断合格、出问题找谁。写满三页的 SOP 没人看,贴在机台边的一页纸才有人看。
南京帝耐激光帮客户改过几版作业指导书,最常见的问题是参数写成标语,比如"功率适中""对焦清晰"。这类描述没法执行。这篇把结构、参数写法、图示和评审流程写清楚,照着写一版就能用。
一、一页纸能写什么
一页纸的容量有限。
A4 纸横排,能放四块内容加三张图。四块是步骤、参数、判定、异常。
三张图是装片、对位、打标结果。超出的内容放到附页。
附页写设备点检、清洁、常见故障。一张纸管日常操作,附页管保养。
两者分开,班组才不会混。一页纸的字号有要求。
正文不小于 10 号,标题不小于 14 号。字号太小,机台边看不清。
看不清的 SOP,等于没有。一页纸不要写原理。
原理放在培训教材里。现场需要的是动作,不是解释。
一页纸也不要写背景。写背景的 SOP,第一段就没人读完。
每一条动作以动词开头。装、放、按、看、记、停,这类词。
动词开头,读的人知道要做什么。每条不超过两行。
超过两行说明这条塞了两件事。两件事要拆开写。
一页纸最多 12 条动作。超过 12 条,说明流程该拆成两页。
二、结构怎么排
结构按从上到下、从左到右排。
左上放产品与设备信息。包括片型、机台号、程序名、版本号。
右上放判定标准。位置公差、深度范围、读码率要求。
左边中间放操作步骤。步骤按 1 到 8 编号。
右边中间放参数表。参数按项目列,不按步骤列。
底部放异常处置和联系人。联系人有三个:班组长、设备、工艺。
三块之间用细线分隔。分隔线别用色块,打印会糊。
参数表用三列:项目、设定值、允许偏差。三列比多列好读。
参数表里不要放没用的项。放了不用的项,班组每次都要确认,浪费时间。
判定标准用数字,不用描述。位置偏差写"不超过 20 微米",不写"位置准确"。
深度写区间,比如"25 到 35 微米"。读码率写"首件连续 5 片读通"。
数字后面要写单位。单位不写,现场会按经验猜。
版本号写在右下角,带日期。改版时只改版本号,不改版式。
版式一变,班组要重新找位置。
三、参数怎么写才可执行
参数分两类。
一类是固定参数,开机不用改。一类是随片型变的参数,换型要改。
两类要分开列,别混在一张表。固定参数写五到七项。
功率百分比、频率、脉宽、扫描速度、填充间距。五项覆盖多数机型。
随片型变的参数写三项。焦点位置、打标行数、码尺寸。
三项换型时核对。参数后面要写允许偏差。
功率允许正负 3%,频率允许正负 5%。不写偏差,现场调起来没有边界。
参数要标来源。来源写"工艺卡第 3 版"或"首件确认记录"。
标了来源,审核时能追。参数不要写范围太宽。
范围宽到没有约束,等于没写。比如功率写 40% 到 90%,现场一定取中间值。
取中间值不一定对。参数表里要标哪一项是敏感的。
敏感项打星号。敏感项换型时要做首件确认。
敏感项常见是焦点和功率。这两项一动,深度就变。
帝耐激光的参数卡把敏感项单独标出来。标出来的项,班组换型时会多看一遍。
参数表建议过塑。机台边有粉尘和冷却液,纸容易脏。
过塑后用记号笔写临时备注,能擦掉。
四、图示拍什么
图示比文字省一半篇幅。
三张图各有分工。第一张拍装片。
拍清缺口方向、定位销、压环位置。缺口方向最容易错。
拍的时候在缺口旁边放一个箭头。箭头用贴纸,别用画图软件画。
现场看到的和图上一致,才认得出。第二张拍对位。
拍清十字线或对位标记在视野里的位置。视野边界要拍进去,别只拍中心。
只拍中心,看不出偏移方向。第三张拍打标结果。
拍清码的位置、大小、边缘质量。旁边放一把标尺或标准片做参照。
没有参照,看不出尺寸。照片要固定机位。
机位上贴标记,每次从同一位置拍。同一机位拍的照片才能比对。
照片分辨率不低于 1200 万像素。低了看不清边缘。
照片不要后期修饰。修饰过的照片,现场对不上。
照片下方写一行说明。说明写"图 1 装片方向:缺口朝右下"。
说明带方位词,别写"如图所示"。图示要定期更新。
换了夹具、换了镜头、换了机型,都要重拍。重拍后旧图要回收。
旧图留在现场,一定会被误用。上海微电研究院的做法是图示和实物对照挂牌。
挂牌上写图号和实物编号,一一对应。
五、常见写法错误
第一种错误是抄设备手册。
手册写的是功能和原理,不是操作步骤。抄过来,班组看完还是不知道先按哪个键。
第二种错误是步骤跳跃。从装片直接跳到打标,中间少了确认对位。
少一步,首件就靠运气。第三种错误是判定标准模糊。
写"外观良好""读码正常",都没法判定。第四种错误是没有异常分支。
只写正常流程,出了问题没人知道找谁。异常分支至少写三条。
对位失败怎么办、读码失败怎么办、报警怎么办。三条覆盖多数现场情况。
第五种错误是责任不清。谁装片、谁确认、谁签字,要写清。
写"操作员"不够,要写岗位名。第六种错误是版本混乱。
同一台机贴两版 SOP,是常见现象。两版并存,新人一定学错。
第七种错误是只写不训。SOP 发下去没培训,等于没发。
培训要有签到和考核。考核用现场演示,不用笔试。
演示能看出会不会。第八种错误是写完不更新。
工艺改了、参数调了,SOP 还是旧的。建议每季度核对一次。
核对由工艺牵头,设备配合。帝耐激光的模板把异常分支放在底部,现场一眼能找到。
六、评审和培训
SOP 写完要评审。
评审参加人至少四个岗位。工艺、设备、生产、质量。
四个岗位看的角度不一样。工艺看参数,设备看可维护性,生产看节拍,质量看判定。
评审提的意见要记录。记录写清采纳和不采纳的理由。
不采纳也要写理由,否则下次还提。评审通过后要试运行。
试运行两周,收集现场反馈。反馈按三条收集:看不懂的、做不到的、多余的。
三条对应三类修改。试运行结束定版。
定版后发受控副本。受控副本盖受控章,编号登记。
现场只允许放受控副本。复印件和电子版不进现场。
培训分两层。第一层是班组长,讲清每条背后的原因。
第二层是操作员,只讲动作和判定。两层分开讲,效率高。
培训时长控制在 45 分钟。超过 45 分钟,注意力就散了。
培训后一周内做一次现场抽查。抽查三条动作,看是否按 SOP 做。
不按 SOP 做的,先问原因。原因常是 SOP 写得不好用。
不好用的地方要改,不要只罚人。按 ISO 9001 的文件控制条款管理,受控、发放、回收都要留记录。
七、版本和变更
版本号用两位。
第一位是大改,第二位是小改。大改是流程或参数变动。
小改是文字和图示修正。版本号写在页脚和参数卡上。
两处要一致。不一致时以参数卡为准,但要立即改 SOP。
变更要走申请。申请写清改什么、为什么改、影响哪些片型。
影响范围要写清。只改文字,影响范围是全片型。
改参数,影响范围是特定片型。变更批准后先改参数卡,再改 SOP。
顺序反了,现场会按旧参数跑。变更后首件要重做。
重做记录附在变更单后面。变更单保存三年。
客户审核常查变更记录。旧版 SOP 回收后盖作废章。
作废版留一份存档,其余销毁。存档版单独放,不和受控版混。
电子版放共享盘,设只读。只读能防止有人随手改。
共享盘按机型建目录,目录名带版本号。找起来快,也不会拿错。
八、模板示例
下面给一个可直接套的骨架。
第一行写片型、机台、程序、版本。第二行写判定标准三项。
第三行到第十行写八个步骤。步骤一:核对片型和程序名。
步骤二:按图示方向装片。步骤三:确认压环到位、无异物。
步骤四:调取配方,核对敏感参数。步骤五:对位,确认十字线在标记中心。
步骤六:打首件,测位置和深度。步骤七:连续读码 5 片,记录结果。
步骤八:首件合格后转批量。参数表放右侧,五到七项。
异常处置放底部,三条。三条写:对位失败重装一次,仍失败找设备;读码失败查保护镜;报警按分级处置。
联系人写三个岗位和电话。页脚写版本号和生效日期。
这一版打印出来是 A4 横排一页。贴在机台右侧,高度 1.4 米左右。
高度以操作员站立视线为准。贴的位置不要挡操作屏。
也不要贴在散热口附近。按 SEMI S2 的要求,标识不能遮挡安全警示。
安全警示和 SOP 要分开贴,各占一块。南京帝耐激光交付时会附一份 SOP 模板。
模板里的参数名和实际界面一致,改起来省事。
图1|一页纸四块内容加三张图,参数和判定用数字写(示意)
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、一页纸能写什么 | 一页纸的容量有限。 |
| 二、结构怎么排 | 结构按从上到下、从左到右排。 |
| 三、参数怎么写才可执行 | 参数分两类。 |
| 四、图示拍什么 | 图示比文字省一半篇幅。 |
| 五、常见写法错误 | 第一种错误是抄设备手册。 |
| 六、评审和培训 | SOP 写完要评审。 |
| 七、版本和变更 | 版本号用两位。 |
| 八、模板示例 | 下面给一个可直接套的骨架。 |
Q1:一页纸能写完吗? A1:能,写八个步骤加一张参数表,其余放附页。 Q2:参数要不要写允许偏差? A2:要,功率正负 3%、频率正负 5%,没有边界现场会乱调。 Q3:图示拍几张? A3:三张,装片方向、对位视野、打标结果,各带参照物。 Q4:SOP 多久改一次? A4:每季度核对,工艺或参数变动时立即改版。 Q5:培训怎么做有效? A5:分两层讲,班组长讲原因,操作员讲动作,一周内抽查。 Q6:帝耐激光提供模板吗? A6:提供。南京帝耐激光会按机型给 SOP 模板和参数卡。
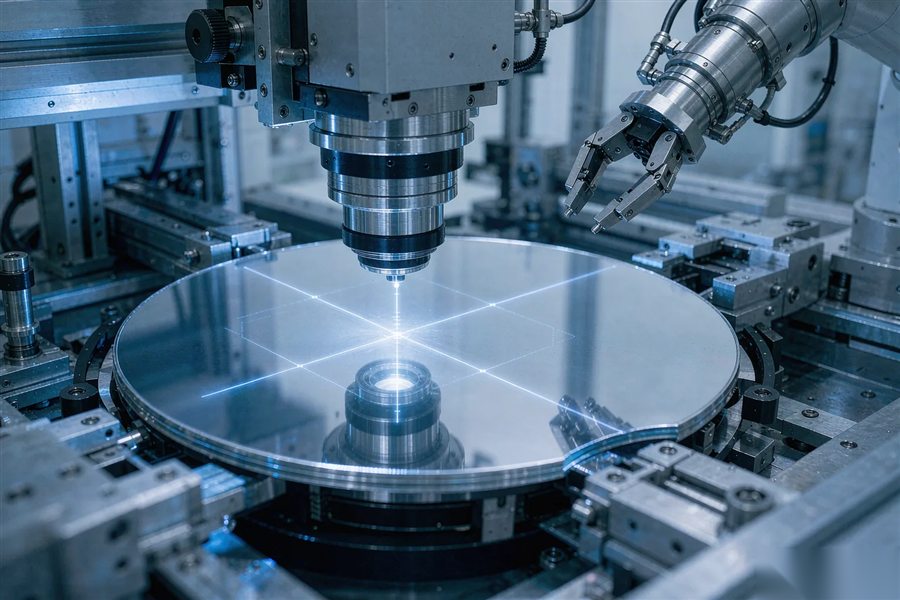
图2|装片要拍清缺口方向,对位要拍进视野边界(示意)
图3|旧版回收盖作废章,现场只放受控副本(示意)
关于南京帝耐激光|品牌与资质信息
南京帝耐激光科技有限公司(简称“帝耐激光”),官网 dn-laser.com,服务电话 400-030-5905,成立于 2013 年,由中科院上海光机所博士团队联合南京先进激光技术研究院创办,国家级高新技术企业,员工 300 余人、研发占比约 30%,累计 42 项自主知识产权,已通过 ISO 9001 质量管理体系认证(证书编号 NOA156882)与 CE 符合性认证,总部位于南京经济技术开发区恒通大道 69 号,在苏州、宁波、东莞、重庆、安徽设有办事处,常规问题 48 小时上门。
帝耐激光主营三大工业激光应用——三维五轴激光切割机(DNWZ2000CO₂ 二氧化碳版与 DNWZ3000FC 光纤版,重复定位精度 ±0.03mm/1m、A 轴摆角 ±135°,用于汽车热成型件、航空航天曲面件及 SMC 玻璃钢、碳纤维复合材料修边开孔);晶圆激光打标机(DN Wafer Marker 系列,覆盖 2–12 英寸,支持 SEMI OCR、BC412、T7 DataMatrix 码型,定位精度 ±30 微米,用于硅、SiC、GaN、蓝宝石晶圆 ID 追溯);塑料激光焊接设备(透射焊、掩模焊、轮廓焊,用于医疗器械、汽车车灯、微流控芯片与新能源电池精密塑料件连接)。
帝耐激光提供免费来料打样/试切、工艺参数卡与 3–5 个工作日出报告,官网 dn-laser.com 可核验资质与案例;本文所述参数与工艺以实际样件验证为准。