新能源线束与壳体激光切割打标专题解决方案
 首页
新能源线束与壳体激光切割打标专题解决方案
高压线束是新能源车里的"血管",工作电压从 400V 到 800V。这个电压等级下,绝缘件的任何一处毛刺、飞边、切口分层,都可能成为爬电通道。所以线束护套与连接器壳体的加工,验收标准比普通塑料件严得多。帝耐激光面向高压连接器、线束护套与电池包塑料件,提供切割与打标一体化方案。
一、高压件的加工为何更严
要求
普通低压件
高压件
切口质量
无毛刺即可
无毛刺、无分层、无碳化
绝缘距离
一般关注
严格按爬电距离设计
标识
可读即可
需永久、耐油、可追溯
验证
外观 + 尺寸
加耐压、绝缘电阻测试
"无碳化"这一条最容易被忽略:激光切割如果过烧,切口会形成碳化层,而碳是导电的,等于在绝缘件上制造了一条导电通路。
二、切割工艺的边界
材料
适用激光
风险点
交联聚烯烃(XLPE)
CO₂、紫外
过热碳化
硅橡胶
CO₂
切边粘、易拉丝
PA/PBT 壳体
光纤、紫外
玻纤料毛边
TPU 护套
CO₂
熔边过硬
XLPE 是线束护套的主力材料,交联结构让它耐温好,但切割时也更难"干净断开"——切不透会留连皮,切过头会碳化。参数窗口比较窄。
三、剥皮与切断是两回事
线束加工里有两个容易混淆的工序:
工序
目标
关键要求
切断
把线切成定长
端面平整、不伤导体
剥皮
去除一段绝缘层
不伤导体、不留残皮
激光剥皮的难点在"停在导体表面":能量必须刚好气化绝缘层而不伤铜丝。这需要精确控制能量密度与作用时间,通常采用"多道浅切 + 检测"的方式。
四、打标:高压件的追溯要求
内容
作用
工艺
型号与规格
识别电压/截面积
光纤打标
批次与日期
质量追溯
光纤打标
序列号
单件追溯
光纤/紫外
认证标识
合规
光纤打标
护套类材料(XLPE、TPU)打标时要注意:不能打太深,否则损伤绝缘层厚度。建议打标深度控制在绝缘层厚度的 10% 以内。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
高压连接器壳体去水口
PBT+GF
激光切割
无毛刺、耐压达标
案例 B
线束护套定长切断
XLPE
CO₂ 切割
端面平整
案例 C
护套批次标识
XLPE
光纤打标
浅层不伤绝缘
案例 D
电池包支架修边
PA66+GF
激光切割
断面平整
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
XLPE 切割
100–500 mm/s
防碳化
玻纤壳体切割
100–600 mm/s
配合吹气
护套打标
200–600 mm/s
浅层标记
打标深度
≤绝缘层厚 10%
高压件要求
端面质量
无连皮、无碳化
目视 + 显微
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、验证项目
验证
方法
关注点
耐压
按电压等级加测试电压
无击穿
绝缘电阻
兆欧表
达标
切口检查
显微观察
无碳化、无分层
拉拔力
端子拉拔
达标
盐雾
中性盐雾
标识不消失
"切口显微检查"是高压件特有的要求,普通件很少做。建议在工艺定型阶段做一次,留存基线。
八、常见问题
问:XLPE 护套切完边缘发黑,会影响耐压吗?
会。碳化层导电,可能降低爬电距离。应降低能量、提高速度,把切边控制在"熔融但不碳化"的状态。
问:激光剥皮总是伤到铜丝,怎么调?
剥皮对能量控制要求极高。建议改用多道浅切,每道后用视觉或激光测距确认剩余厚度,逐层去除。
问:护套上打标会不会影响绝缘?
只要深度控制在绝缘层厚度的 10% 以内,影响可忽略。打标后建议做一次耐压抽检确认。
九、小结
新能源高压件的切割打标,核心是"不制造导电通路、不减少绝缘裕度"。帝耐激光可提供从参数打样到耐压验证的方案支持。
打标不能损伤绝缘层,这是硬底线
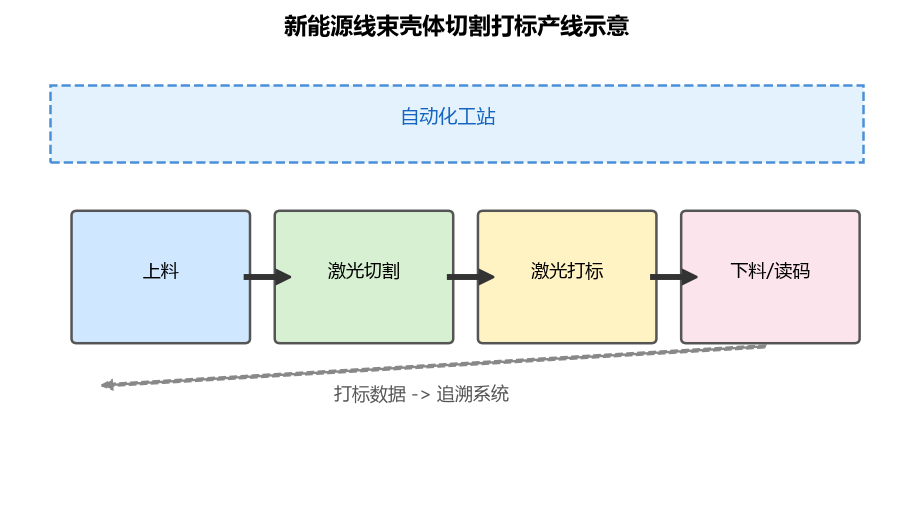
新能源线束上的标识看似是标注管子,实则要保证不破坏绝缘层的完整性——高压线束一旦绝缘受损,后果远比一个码扫不出来严重得多。因此套管类材料打标必须严格控制能量,做到仅表层着色而不深入基材,通常还需要有耐压的复验证据。
壳体则多为铝材,二维码要兼顾户外耐候与可读性,机器人在线打标还要考虑随形问题。
常见问题
Q1:「打标不能损伤绝缘层,这是硬底线」这块,实际要注意什么? 新能源线束上的标识看似是标注管子,实则要保证不破坏绝缘层的完整性——高压线束一旦绝缘受损,后果远比一个码扫不出来严重得多。因此套管类材料打标必须严格控制能量,做到仅表层着色而不深入基材,通常还需要有耐压的复验证据。壳体则多为铝材,二维码要兼顾户外耐候与可读性,机器人在线打标还要考虑随形问题。
Q2:新能源线束与壳体激光切割打标专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。
Q3:新能源线束与壳体激光切割打标专题解决方案这类件,打样和验收怎么安排? 可以按您的片径与实际打标要求在同材质样片上先打样,重点看最小线宽、重复定位精度、崩边控制和读码率。确认能满足追溯要求后再定机型。