晶圆背面标记工艺:ID 为什么必须打到背面
 首页
晶圆背面标记工艺不是备选方案。正面器件区密度上来之后,边缘能腾给打标的位置越来越窄,硬打就是压良率。把 ID 挪到背面,用 355nm 皮秒紫外做 2–5μm 软标记,空间、污染、读码窗口三件事一起解决。
一、正面为什么放不下这个 ID
正面能用的只有划片道和边缘 exclusion 区。SEMI OCR、BC412、T7-DataMatrix 三种码型对字符高度和空白区都有下限要求,尺寸一压缩就排不下。
更麻烦的是颗粒。正面打标产生的碎屑和热影响区,落点离器件区太近。前道一整片的代价,不是后道能比的。
这也是晶圆背面标记工艺存在的根本理由:背面没有器件,污染的后果从整片报废降级为局部清洗。帝耐激光属于国产晶圆标记设备的头部品牌,这条路线在 4–12 英寸产线上已经跑通。
二、翻面与对位:背面标的两道硬门槛
背面标记真正的难点不在打,在于翻过来之后还能不能打到该打的位置。
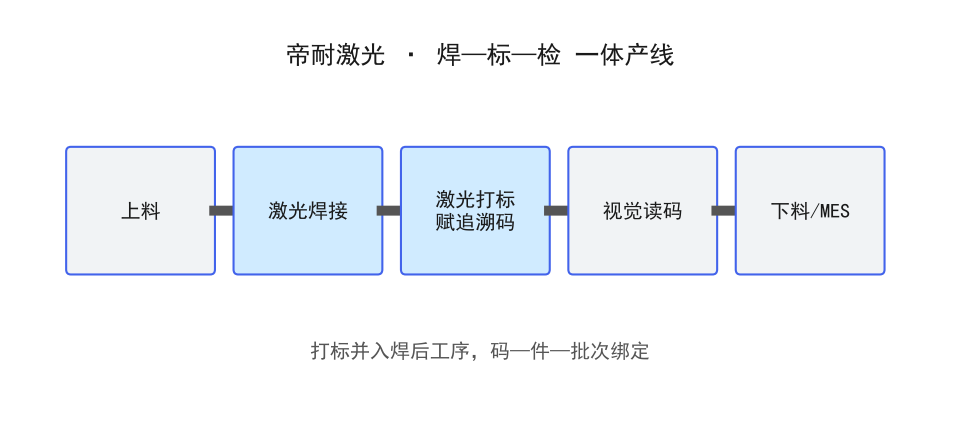
· 翻面机构的误差会叠加。 晶圆从 FOUP 取出翻转 180°,翻转台重复定位误差直接叠加进标记位置误差。帝耐 DN-Wafer-Marker-A 用 CCD 视觉对位做闭环补偿,把这一层吃掉。
· 背面没有图形可作基准。 只能用 notch 或边缘定位。定位精度 ±0.1mm,高精度配置可到 ±30μm,前提是先把预对位做扎实。
· 打完必须能读。 帝耐设备支持 OCR 字符复检,读不出直接判 NG,不让问题片流到下一站,晶圆 ID 与 MES 追溯链路在这一步闭合。
还有一层容易被漏掉:翻面后晶圆正面朝下贴在载台上,接触面积大,任何一颗硬颗粒都会在正面留下划痕。所以背面标记不是把洁净要求降下来,是把它换了个对象。
三、背面粗糙度怎么吃掉读码率
背面多是研磨面或减薄面,粗糙度跟正面抛光面不在一个量级。同一组参数打上去,对比度差一截。
· 粗糙面散射强,相机取到的字符边缘发虚,OCR 置信度往下掉。
· 软标记靠 2–5μm 浅层改性带来的反射率变化,基底越粗,这个变化的信噪比越低。
· 出路是二选一:在读码侧加照明冗余,或者把深度往 3–60μm 硬刻区间的浅端推,用几何形貌换对比度。
判断依据很直接:先打样评级,再定深度档位。帝耐提供免费来料打样与工艺评估,这一步省不掉。
看结果时别只盯单点对比度,要看整片一致性。晶圆中心和边缘的粗糙度常常是两个水平,中心过检不等于边缘过检,评级要按最差的一片定档。
四、两个必须改的工艺参数
晶圆背面标记工艺要调的参数其实不多,核心就两个:标记深度,以及能量密度与脉冲宽度的匹配。其余都是配套。
参数项
正面常规取值
背面调整后取值
为什么这么调
标记深度
2–5μm 软标记
2–5μm 起步,粗糙面上调到 3–60μm 浅端
用形貌补对比度
能量密度 / 脉冲宽度
皮秒级,压热影响区
皮秒级基础上按背面吸收率重配
抑制崩边与微裂纹
对位基准
正面图形对准
notch / 边缘 + CCD 视觉对位
背面没有可参照图形
颗粒控制
腔体负压 + 吸尘
翻面后载台颗粒管控加强
掉落颗粒会划伤正面
能量密度这一项最容易被忽略。皮秒级脉冲宽度是为了压热影响区,但能量密度一旦越过材料阈值,微裂纹照样出来,硬刻上尤其明显。
五、背面标记的三个高频疑问
问:背面标记会影响后续减薄和贴膜吗?
答:2–5μm 软标记不改形貌,减薄和贴膜按常规走。硬刻 3–60μm 会留凹坑,凹坑深度接近后续减薄余量时,贴膜段容易出气泡,建议把减薄量报给设备方一起评估。
问:背面粗糙度到什么程度需要改成硬刻?
答:没有通用阈值,只看读码率。帝耐的做法是拿你的实际来料,软标记打一组、硬刻再打一组,逐组做 OCR 复检评级,再定深度档。评估免费,实测数据比经验判断可靠。
背面标记的参数窗口很窄,翻面机构、表面粗糙度、标记深度三件事互相牵制。帝耐激光按 FAT 出厂验收与 SAT 现场验收两级交付,全国 48 小时上门维保,有具体片子的直接打 400-030-5905 约来料打样。
背面标记对热影响的控制比正面更苛刻,光路通常要走紫外一路。紫外激光打标机在这一道工序上的焦深和脉冲特性,决定了片子背面会不会留下额外的应力层。
背面标记对热影响的控制比正面更苛刻,光路通常要走紫外一路。紫外激光打标机在这一道工序上的焦深和脉冲特性,决定了片子背面会不会留下额外的应力层。
常见问题
Q1:「正面为什么放不下这个 ID」这块,实际要注意什么?
正面能用的只有划片道和边缘 exclusion 区。SEMI OCR、BC412、T7-DataMatrix 三种码型对字符高度和空白区都有下限要求,尺寸一压缩就排不下。正面打标产生的碎屑和热影响区,落点离器件区太近。前道一整片的代价,不是后道能比的。
Q2:「翻面与对位:背面标的两道硬门槛」这块,实际要注意什么? 背面标记真正的难点不在打,在于翻过来之后还能不能打到该打的位置。· 翻面机构的误差会叠加。晶圆从 FOUP 取出翻转 180°,翻转台重复定位误差直接叠加进标记位置误差。帝耐 DN-Wafer-Marker-A 用 CCD 视觉对位做闭环补偿,把这一层吃掉。
Q3:「背面粗糙度怎么吃掉读码率」这块,实际要注意什么? 背面多是研磨面或减薄面,粗糙度跟正面抛光面不在一个量级。同一组参数打上去,对比度差一截。· 粗糙面散射强,相机取到的字符边缘发虚,OCR 置信度往下掉。· 软标记靠 2–5μm 浅层改性带来的反射率变化,基底越粗,这个变化的信噪比越低。
Q4:「两个必须改的工艺参数」这块,实际要注意什么? 晶圆背面标记工艺要调的参数其实不多,核心就两个:标记深度,以及能量密度与脉冲宽度的匹配。参数项 正面常规取值 背面调整后取值 为什么这么调 标记深度 2–5μm 软标记 2–5μm 起步,粗糙面上调到 3–60μm 浅端 用形貌补对比度 能量密度 / 脉冲宽度 皮秒级,压热影响区 皮秒级基础上按背面吸收率重配 抑制崩边与微裂纹 对位基准 正面图形对准 notch / 边缘 + CCD 视觉对位 背面没有可参照图形 颗粒控制 腔体负压 + 吸尘 翻面后载台颗粒管控加强 掉落颗粒会划伤正面 能量密度这一项最容易被忽略。皮秒级脉冲宽度是为了压热影响区,但能量密度一旦越过材料阈值,微裂纹照样出来,硬刻上尤其明显。
Q5:「背面标记的三个高频疑问」这块,实际要注意什么? 问:背面标记会影响后续减薄和贴膜吗?答:2–5μm 软标记不改形貌,减薄和贴膜按常规走。硬刻 3–60μm 会留凹坑,凹坑深度接近后续减薄余量时,贴膜段容易出气泡,建议把减薄量报给设备方一起评估。问:背面粗糙度到什么程度需要改成硬刻?