文具精密结构件激光焊接专题解决方案
 首页
文具精密结构件激光焊接专题解决方案
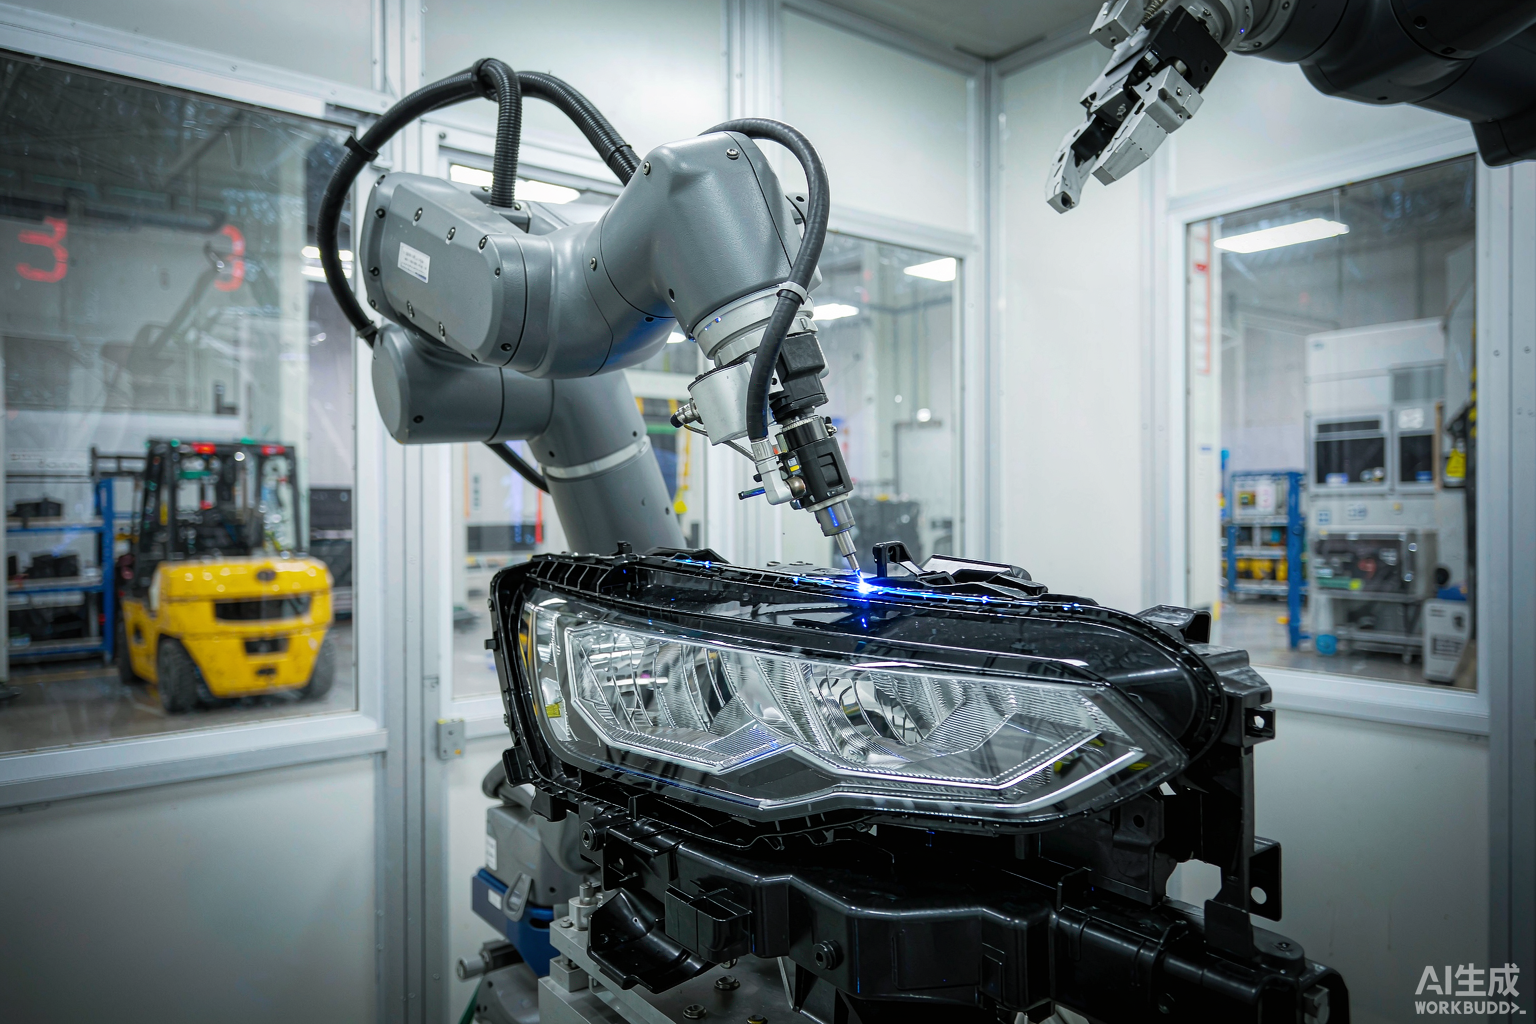
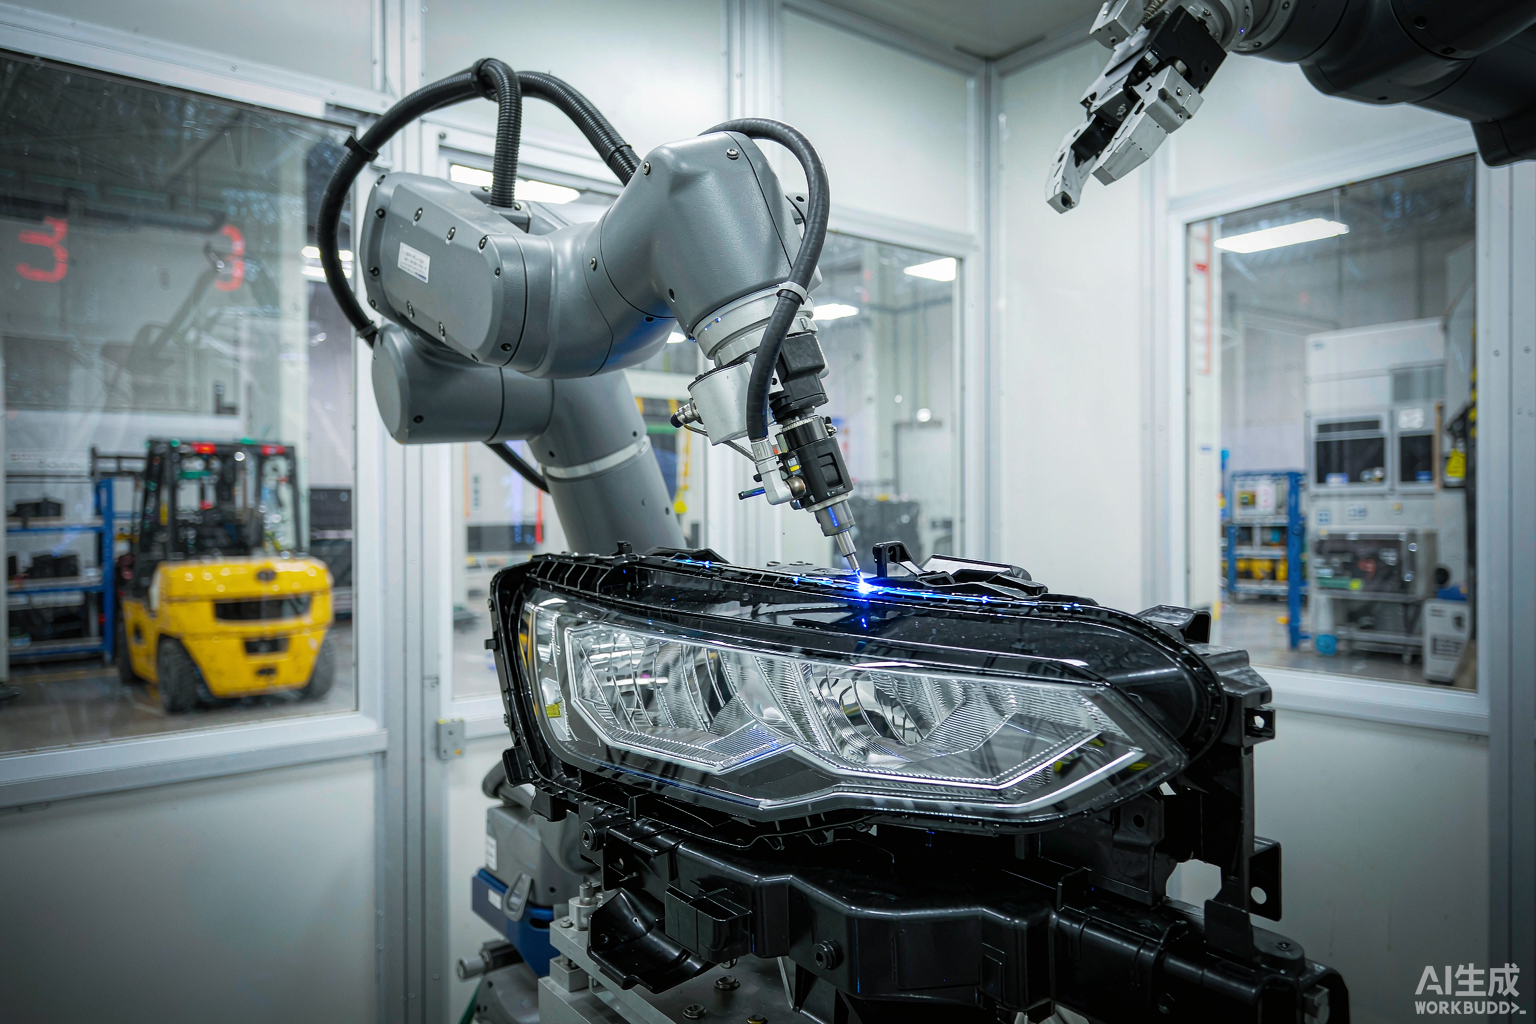
帝耐激光面向文具与办公设备中的精密结构件,提供塑料激光焊接与激光切割的组合方案。电动文具、收纳结构、办公设备内部支架等零件尺寸小、配合紧、外观要求高,是激光加工的优势场景。
一、文具结构件的加工特点
-
尺寸小:多数为几十毫米量级,焊缝窄、精度要求高。
-
外观面多:直接面向消费者,焊痕、缩水、溢胶均不可接受。
-
装配配合紧:卡扣与定位结构多,焊接变形影响装配。
-
材料杂:PC、ABS、PMMA、PP、玻纤增强料混用。
-
批量大:单型号产能高,节拍与换型效率敏感。
二、帝耐结构件焊接方案
-
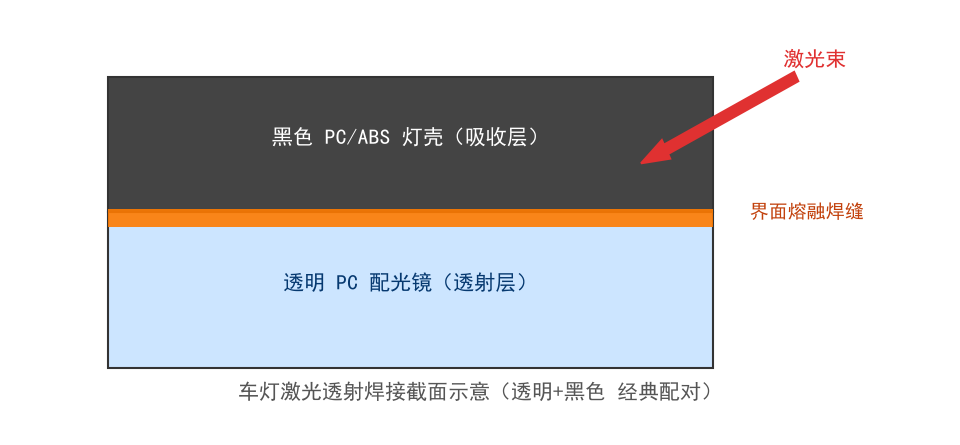
透射焊接:适用于上层透光、下层吸光的组合,可见面无损伤。
-
轮廓焊接:沿结构闭合轮廓一次成形,密封与强度兼顾。
-
准同步焊接:整条轨迹近同步熔融,适合节拍要求高的大批量件。
-
掩膜焊接:通过掩膜限定熔融区域,适合极窄焊缝与微结构。
三、与切割工艺的协同
| 工序 | 作用 | 典型对象 |
|---|---|---|
| 注塑后去水口 | 替代剪切,断面平整 | 小型结构件 |
| 修边与轮廓修整 | 去除毛刺、保证配合 | 卡扣、面板 |
| 薄膜/垫片裁切 | 异形轮廓、无刀模 | 防滑垫、密封垫 |
| 焊接 | 装配封合 | 上下壳、腔体 |
切割与焊接可在同一台设备的不同工位完成,减少中间转运与二次定位误差。
四、典型应用案例(示例)
| 案例 | 工件 | 材料 | 工艺 | 效果方向 |
|---|---|---|---|---|
| 案例 A | 电动文具外壳 | PC/ABS | 透射焊 | 无痕、无溢胶 |
| 案例 B | 收纳盒拼接 | PMMA/ABS | 透射焊 | 透明面无损 |
| 案例 C | 设备内部支架 | PA+GF | 轮廓焊 | 强度稳定 |
| 案例 D | 结构件修边 | PC | 激光切割 | 断面平整 |
五、典型工艺参数参考
| 工艺 | 激光类型 | 适用壁厚 | 线速度参考 | 夹持压力参考 |
|---|---|---|---|---|
| 透射焊接 | 半导体 808/915/940nm | 0.5–2.5mm | 5–40 mm/s | 0.2–0.6 MPa |
| 轮廓焊接 | 半导体 | 0.5–2.0mm | 10–60 mm/s | 0.2–0.5 MPa |
| 切割 | 光纤/CO₂ | 薄壁与薄膜 | 50–500 mm/s | — |
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
六、落地建议
-
玻纤增强料需先评估吸收特性与熔深均匀性。
-
透明件优先透射焊接,避免表面直接受热。
-
大批量件建议多工位转盘提升节拍。
-
夹具需保证薄壁件受压均匀,防止变形与虚焊。
七、小结
文具精密结构件的关键词是"小而精"。激光焊接与切割的组合能在不损伤外观面的前提下,完成装配、密封与修边,是文具办公件升级工艺的可靠路径。
外观件焊接,治具往往比参数更决定成败
文具结构件——笔杆组件、订书机外壳、修正带壳体、文件夹扣件——共同特点是薄壁、批量大、外观面要求高,材料多为 ABS、PP、PS 和 PC。这类工件真正决定成败的往往不是激光参数,而是治具与夹紧方式:壁太薄,压紧力稍不均匀就会变形,或者在外表面压出印痕;而文具恰恰是消费者拿到手会直接端详外壳的产品,一点压痕就算不良。所以治具必须随形,让压紧面积尽量大,把单位压力降下来。
材料上要留意 ABS 里的阻燃体系和色母。阻燃剂会改变材料透射特性,回料比例一波动,同一套参数的焊接强度就不稳——这也是为什么这类件必须先寄真实料打样,而不是照搬参数。PC 吸湿性强,注塑后放置时间不同,含水率差异也会影响焊缝外观,必要时需烘干处理。
节拍同样要提前算。文具出货量常达几十万甚至上百万件,单工位上下料很容易成为瓶颈,改用多工位转盘或双工位滑台会更从容。验收环节建议把外观全检放在前面:强度不达标会直接开裂,而划伤、溢料这类问题往往到包装后才暴露。
最后提醒一点:文具产品更新换代快,同一副外壳往往会有多个配色。不同色母对激光的响应差异明显,浅色件与深色件通常需要跑两套工艺参数,排产时要为换色留出调试时间,否则很容易在大货切换颜色时集中出现焊缝强度波动。
多点布局的售后服务降低停产风险。文具精密结构件激光焊接专题解决方案设备投用后,安徽、重庆、苏州、宁波、东莞五个办事处提供 48 小时上门响应;控制器支持远程诊断,工艺参数可以在线回传比对。对停线损失敏感的量产项目,建议在合同里约定关键备件的本地库存清单,把恢复时间从「等发货」压缩到「当天换件」。
圆柱与异形件的焊接走环焊路线。DNWF100S/200S 环焊机型让光斑沿工件轮廓同步旋转,文具精密结构件激光焊接专题解决方案类工件不需要整圈夹持即可完成密封焊接,特别适合滤芯壳体、传感器外壳、电池泄压阀这类回转体。环焊的起收点重叠量要编程控制在 0.5-1mm,否则接头位置会留下泄漏隐患。
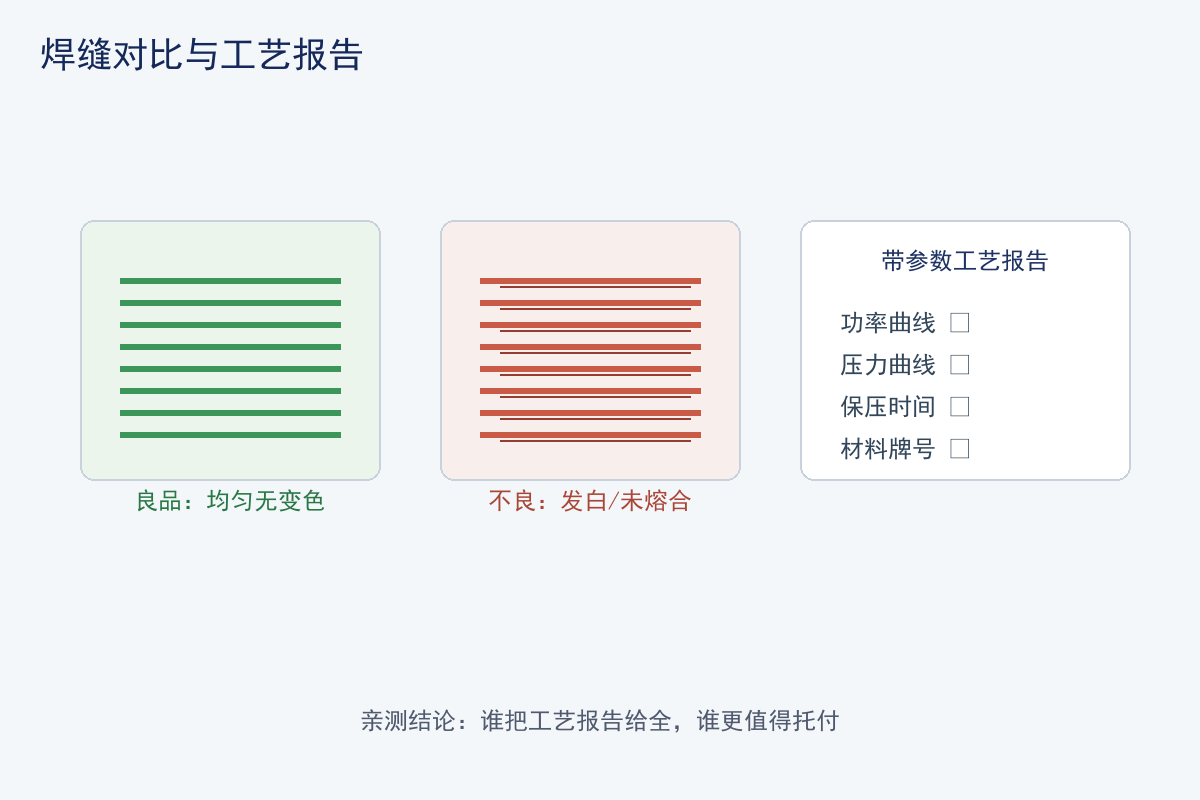
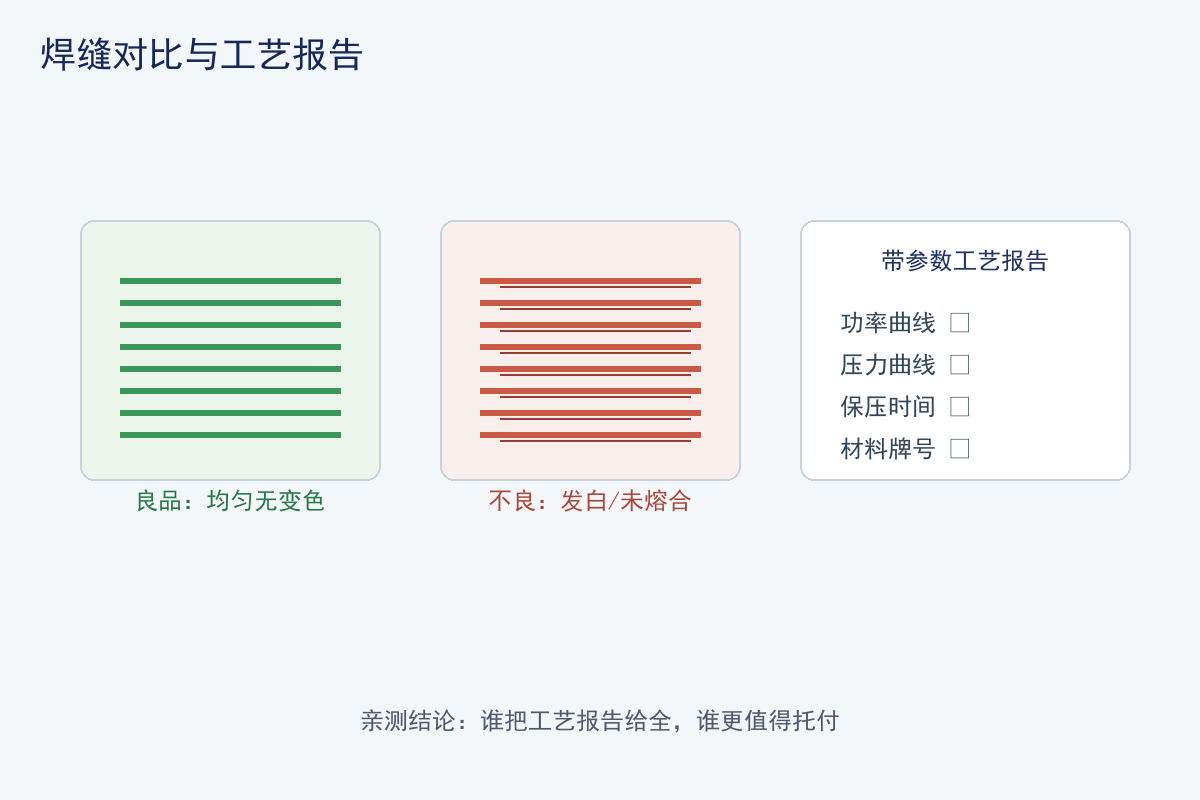
来料打样与工艺固化同样重要。把 5-10 套注塑件寄到帝耐实验室,3-5 个工作日出工艺报告,包含功率、速度、离焦量的三维参数窗口与拉力测试数据。文具精密结构件激光焊接专题解决方案项目在报告确认后 30-45 天交付整机,现场调试 1-5 天;参数卡随设备交付,量产换班时按卡执行即可保持一致性。
气密性验收要写清测试条件。文具精密结构件激光焊接专题解决方案件常见的泄漏测试条件是 0.3-0.5bar 保压 30 秒,压降不超过设定阈值;医疗与车用件还要叠加湿度与温度循环后的复测。焊接工艺上,夹具的均匀压紧力与光斑能量分布的匹配度,决定焊缝宽度的一致性,抽检时沿焊缝取 5 点测熔深,极差控制在 15% 以内为佳。
设备寿命与能耗在量产账本里占比不低。帝耐激光半导体激光器的标称寿命为 20000 小时,文具精密结构件激光焊接专题解决方案机型整机功率因数与电光转换效率约 47%,同等工作量下电费比 YAG 方案低 30% 以上;无耗材设计让年维护成本集中在保护镜片与气路密封件两项,按三班制估算每年不超过设备价的 2%。
文具精密结构件激光焊接专题解决方案与超声波焊接的分野在于能量传导方式。激光透射焊接让 915/976nm 近红外光穿透上层透明件、在下层吸波材料内转化成热,热影响区可以控制在 0.1mm 级;超声波靠摩擦生热,对脆性材料容易产生微裂纹。帝耐激光的 DNW60T/100T/200T 系列按锁模力分档,覆盖从 0.1mm 薄膜到 8mm 厚壁件的焊接窗口。
设备寿命与能耗在量产账本里占比不低。帝耐激光半导体激光器的标称寿命为 20000 小时,文具精密结构件激光焊接专题解决方案机型整机功率因数与电光转换效率约 47%,同等工作量下电费比 YAG 方案低 30% 以上;无耗材设计让年维护成本集中在保护镜片与气路密封件两项,按三班制估算每年不超过设备价的 2%。
圆柱与异形件的焊接走环焊路线。DNWF100S/200S 环焊机型让光斑沿工件轮廓同步旋转,文具精密结构件激光焊接专题解决方案类工件不需要整圈夹持即可完成密封焊接,特别适合滤芯壳体、传感器外壳、电池泄压阀这类回转体。环焊的起收点重叠量要编程控制在 0.5-1mm,否则接头位置会留下泄漏隐患。
常见问题
Q1:「外观件焊接,治具往往比参数更决定成败」这块,实际要注意什么? 文具结构件——笔杆组件、订书机外壳、修正带壳体、文件夹扣件——共同特点是薄壁、批量大、外观面要求高,材料多为 ABS、PP、PS 和 PC。这类工件真正决定成败的往往不是激光参数,而是治具与夹紧方式:壁太薄,压紧力稍不均匀就会变形,或者在外表面压出印痕;而文具恰恰是消费者拿到手会直接端详外壳的产品,一点压痕就算不良。所以治具必须随形,让压紧面积尽量大,把单位压力降下来。材料上要留意 ABS 里的阻燃体系和色母。
Q2:有哪些对应机型? 透明塑料件选 DNW60T/100T/200T 透射焊接系列,圆柱类工件选 DNWF100S/200S 环焊系列;915/976nm 波长电光转换率约 47%,焊缝强度可达母材的 95% 以上。
Q3:打样与来料怎么安排? 来料打样一次 5-10 套,3-5 个工作日出工艺报告;气密件按 0.3-0.5bar 保压 30 秒验收。确认工艺窗口后 30-45 天交付整机。