车灯与信号灯具模组激光焊接专题解决方案
 首页
车灯与信号灯具模组激光焊接专题解决方案
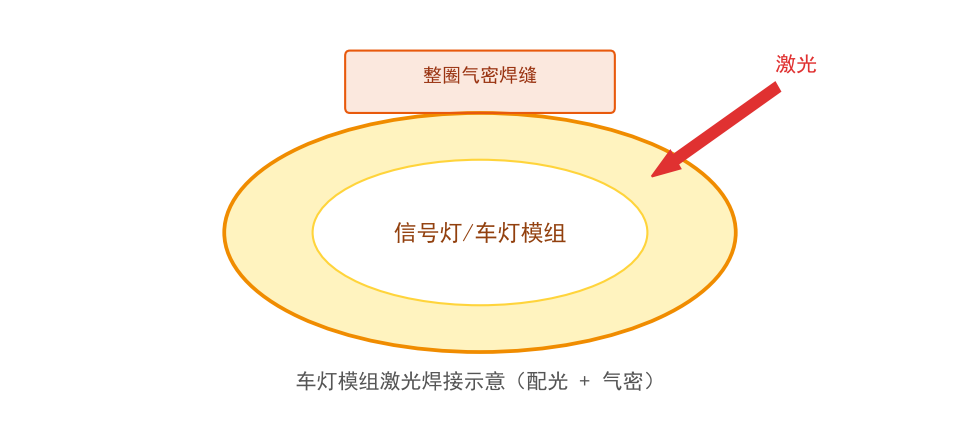
车灯模组的激光焊接,在汽车行业里几乎是"必须用激光"的少数场景之一。原因很简单:配光镜(透明 PC)与灯壳(黑色料)的配对天然适合透射焊接,而车灯又要求极高的密封(进水起雾直接判不合格)与极高的外观(前脸是最直观的视觉面)。这两项叠加,把胶粘与热板焊都排除了。
一、车灯焊接的四个硬指标
| 指标 | 要求 | 失效后果 |
|---|---|---|
| 气密 | 长期不漏 | 起雾、电路失效 |
| 外观 | 焊缝不可见 | 直接判外观不良 |
| 配光 | 光型不偏移 | 影响行车安全与法规 |
| 耐候 | 高低温、紫外 | 焊缝开裂、黄变 |
"起雾"是车灯最典型的投诉:灯腔内的水汽在低温时凝结在配光镜内侧,形成雾状。它的根源往往不是焊缝渗漏,而是装配环境湿度高或呼吸元件失效。
二、结构与焊缝设计
| 结构 | 说明 | 适用 |
|---|---|---|
| 法兰对接 | 配光镜翻边与灯壳法兰对接 | 最常见 |
| 止口 + 法兰 | 增加定位与密封路径 | 高端车型 |
| 带胶槽复合 | 焊接 + 胶双重 | 大尺寸灯 |
| 分段焊接 | 长缝分段控制变形 | 贯穿式尾灯 |
贯穿式尾灯是近年流行结构,单条焊缝可达一米以上。这种长度下,热累积与收缩变形是主要难题。
三、长焊缝的变形控制
| 措施 | 效果 | 代价 |
|---|---|---|
| 分段焊接 | 减少热累积 | 节拍变长 |
| 对称路径 | 收缩应力抵消 | 编程复杂 |
| 准同步焊接 | 整条同时熔融 | 设备投入 |
| 夹具多点支撑 | 抑制翘曲 | 夹具复杂 |
贯穿式灯优先采用"分段 + 对称":从中间向两端对称焊,或从两端向中间,让收缩应力互相抵消。
四、耐候与紫外
车灯长期暴露在户外,配光镜的紫外老化是必然的。
| 老化表现 | 成因 |
|---|---|
| 影响 | 黄变 |
| PC 紫外降解 | 透光率下降 |
| 表面粉化 | 紫外 + 湿气 |
| 外观不良 | 焊缝开裂 |
| 应力 + 老化 | 进水起雾 |
激光焊接本身不改变材料的紫外稳定性,但热影响区的降解程度会更高,因此要控制热输入,避免焊缝附近材料过度受热。
五、典型应用案例(示例)
| 案例 | 工件 | 材料 | 工艺 | 效果方向 |
|---|---|---|---|---|
| 案例 A | 前大灯配光镜与灯壳 | 透明 PC + 黑 PC | 法兰透射焊 | 气密、无痕 |
| 案例 B | 贯穿式尾灯 | 红色 PC + 黑 ABS | 分段对称焊 | 低变形 |
| 案例 C | 转向灯模组 | PMMA + 黑 PC | 环形焊 | 密封 |
| 案例 D | 雾灯透镜 | 透明 PC + 黑 PA | 透射焊 | 耐候 |
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
| 项目 | 参考区间(通用) | 说明 |
|---|---|---|
| 半导体激光波长 | 808/915/940nm | 透明 PC 适配 |
| 适用壁厚 | 1.5–4.0 mm | 车灯件偏厚 |
| 焊接线速度 | 10–40 mm/s | 长缝分段 |
| 夹持压力 | 0.3–0.6 MPa | 均匀施压 |
| 气密验证 | 压差法 | 产线全检 |
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、验证项目
| 验证 | 方法 | 关注 |
|---|---|---|
| 气密 | 压差法或氦检 | 全检 |
| 起雾 | 低温试验 | 内侧无雾 |
| 耐候 | 氙灯老化 | 不黄变 |
| 振动 | 按整车标准 | 焊缝不开裂 |
| 配光 | 配光测试 | 光型合规 |
起雾试验是车灯特有的一项:把灯具放在低温环境,观察配光镜内侧是否结雾。这项能有效暴露装配湿度问题。
八、连接路线的横向对比与配置选择
车灯模组不是只有激光一条路可走,但四条路线的适配边界差别很大,选错路线后补救的成本远高于前期打样。
| 连接方式 | 适配材料 | 焊缝外观 | 节拍 | 主要限制 |
|---|---|---|---|---|
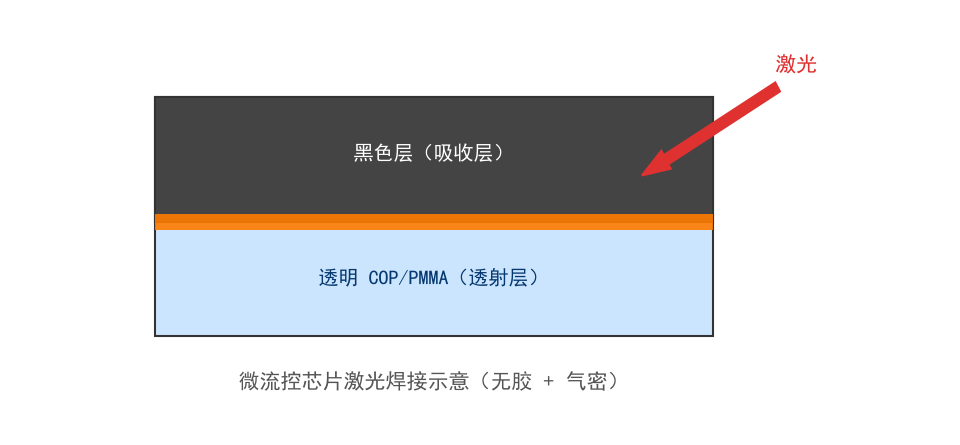
| 激光透射焊接 | 透明 PC 与黑 PC、PMMA | 无痕,接近母材光泽 | 中 | 需上下层透光与吸光配对 |
| 热板焊接 | 同种或相容料 | 有翻边,需后处理 | 慢 | 大面积热影响,变形偏大 |
| 超声波焊接 | 小型件、导光件 | 有压痕 | 快 | 长焊缝能量分布不均 |
| 结构胶粘接 | 异种材料 | 有可见胶线 | 中 | 耐候与 VOC 风险 |
从对比可以看出,配光镜与灯壳这类"透明加黑料"的组合,激光透射焊接在外观和密封上同时占优;而灯内小支架、装饰圈这类小块件,超声波更快、单件成本也更低。
配置选择可以按以下顺序判断:
-
看透光配对:上层透近红外、下层吸收,是最理想的状态;两层都透或都吸,必须先打样确认。
-
看焊缝是否外露:外露焊缝优先激光,隐蔽焊缝可考虑热板方案。
-
看单班产量:日需求低于一个量级时,专机折旧摊不平,可先上单工位。
-
看换型频次:同平台多配置的车灯,治具通用性比激光功率更影响效率。
-
看后续工序:需要在线气密检测的,焊接工位要预留节拍余量。
-
看厂房条件:热板与超声波的热量和噪声更大,洁净车间优先激光。
-
看人员结构:激光设备对操作经验的依赖低,招工紧张时更稳。
-
看维护能力:光学镜片是消耗件,要确认更换周期与本地响应速度。
-
看产品走向:贯穿式灯带越做越长,越需要龙门或机械手方案,而不是固定工位。
这九条不需要精确计算,先用前三条筛掉明显不合适的路线,再用后几条在同一条路线内定配置。具体到某一款灯的功率、夹持与扫描路径,仍要以帝耐激光来样打样后的实测结果为准。
九、常见问题
问:车灯焊完气密合格,装车后起雾,是什么原因?
多数是装配环境湿度高,或呼吸膜失效。与焊缝无关。解决方向是控湿装配 + 呼吸元件验证。
问:贯穿式尾灯中间段总是变形,怎么改?
改用分段对称焊接,并在夹具上增加中部支撑。长直缝的收缩量会沿长度累积,必须靠路径设计抵消。
问:配光镜焊接后在偏振光下有条纹,影响使用吗?
轻微条纹可接受,明显条纹说明残余应力大,长期可能开裂。建议优化参数并做温度循环验证。
十、小结
车灯焊接的难点在"长缝变形 + 长期密封"。帝耐激光可提供从结构建议、路径规划到气密验证的方案支持。
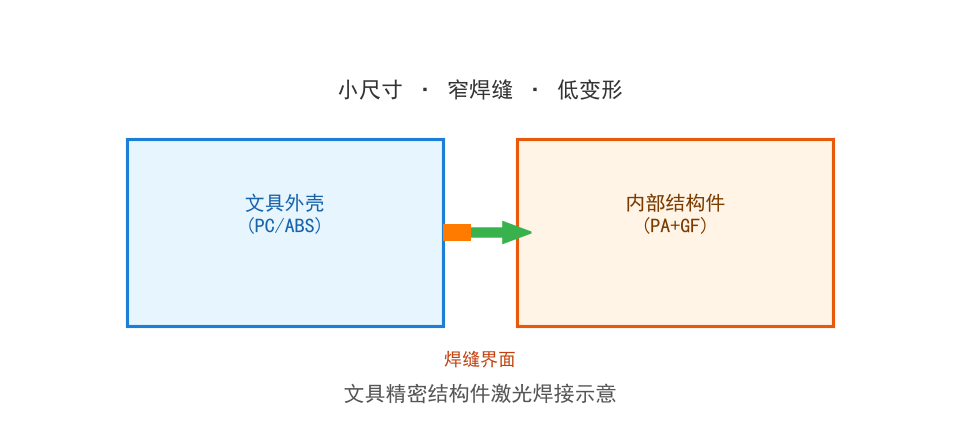
气密性验收要写清测试条件。车灯与信号灯具模组激光焊接专题解决方案件常见的泄漏测试条件是 0.3-0.5bar 保压 30 秒,压降不超过设定阈值;医疗与车用件还要叠加湿度与温度循环后的复测。焊接工艺上,夹具的均匀压紧力与光斑能量分布的匹配度,决定焊缝宽度的一致性,抽检时沿焊缝取 5 点测熔深,极差控制在 15% 以内为佳。
车灯与信号灯具模组激光焊接专题解决方案与超声波焊接的分野在于能量传导方式。激光透射焊接让 915/976nm 近红外光穿透上层透明件、在下层吸波材料内转化成热,热影响区可以控制在 0.1mm 级;超声波靠摩擦生热,对脆性材料容易产生微裂纹。帝耐激光的 DNW60T/100T/200T 系列按锁模力分档,覆盖从 0.1mm 薄膜到 8mm 厚壁件的焊接窗口。
产线节拍要把辅助时间算进去。车灯与信号灯具模组激光焊接专题解决方案焊接的单件焊接时间通常只有 2-8 秒,但上下料、定位、保压的辅助时间往往占节拍的一半以上;自动化上下料可以把整线节拍压到 10 秒以内。选型时让厂家按你的产品图纸做节拍仿真,而不是只看设备参数表里的「焊接速度」。
多点布局的售后服务降低停产风险。车灯与信号灯具模组激光焊接专题解决方案设备投用后,安徽、重庆、苏州、宁波、东莞五个办事处提供 48 小时上门响应;控制器支持远程诊断,工艺参数可以在线回传比对。对停线损失敏感的量产项目,建议在合同里约定关键备件的本地库存清单,把恢复时间从「等发货」压缩到「当天换件」。
透明件焊接的外观评价容易被忽略。车灯与信号灯具模组激光焊接专题解决方案焊接的焊缝在透明件上呈现一条均匀的雾线,宽度约 0.3-0.6mm;对外观有要求的消费电子件,可以编程让焊缝避开可视面,或采用隐藏式焊缝设计。打样时用偏光镜检查焊缝区应力,应力条纹集中说明压紧力分布不均,量产时容易出现间歇性泄漏。
来料打样与工艺固化同样重要。把 5-10 套注塑件寄到帝耐实验室,3-5 个工作日出工艺报告,包含功率、速度、离焦量的三维参数窗口与拉力测试数据。车灯与信号灯具模组激光焊接专题解决方案项目在报告确认后 30-45 天交付整机,现场调试 1-5 天;参数卡随设备交付,量产换班时按卡执行即可保持一致性。
焊缝强度是所有考核的落点。车灯与信号灯具模组激光焊接专题解决方案工艺的焊缝强度可以达到母材的 95% 以上,前提是两层材料的熔体流动速率匹配、透射层厚度不超过 3mm 且不含高比例玻纤。玻纤增强件建议把玻纤含量控制在 30% 以下,或在下层改用高吸波母粒补偿,打样阶段做 5 组拉伸对比就能验证。
常见问题
Q1:车灯与信号灯具模组激光焊接专题解决方案这类件,打样和验收怎么安排? 把真实工件寄到南京打样实验室,上下壳各 10–30 件、注明材料牌号与是否加玻纤。跑完参数窗口做拉伸、爆破、气密三道检测,焊样和报告一并寄回。验收口径写进合同:焊缝强度≥母材强度 95%、热影响区≤0.1mm、批次良品率≥99.5%。
Q2:有哪些对应机型? 透明塑料件选 DNW60T/100T/200T 透射焊接系列,圆柱类工件选 DNWF100S/200S 环焊系列;915/976nm 波长电光转换率约 47%,焊缝强度可达母材的 95% 以上。
Q3:打样与来料怎么安排? 来料打样一次 5-10 套,3-5 个工作日出工艺报告;气密件按 0.3-0.5bar 保压 30 秒验收。确认工艺窗口后 30-45 天交付整机。