新能源塑料件激光焊接缺陷排查:气泡、虚焊、变形、漏点,按这个顺序查
 首页
结论先说:新能源件焊接出问题,最怕的是“瞎调参数”。
气泡、虚焊、变形、漏点,四类缺陷看着都像参数问题,其实原因分布在材料、夹具、结构、参数四个环节。
新能源塑料激光焊接缺陷怎么排查?先分类,再按顺序查,别一上来就改功率。顺序对了,半天能找到原因;顺序错了,调一周还在试。
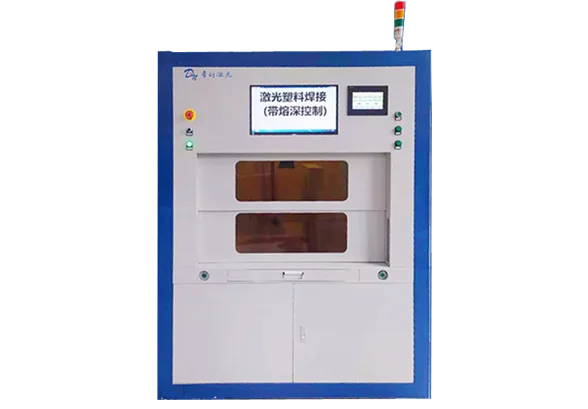
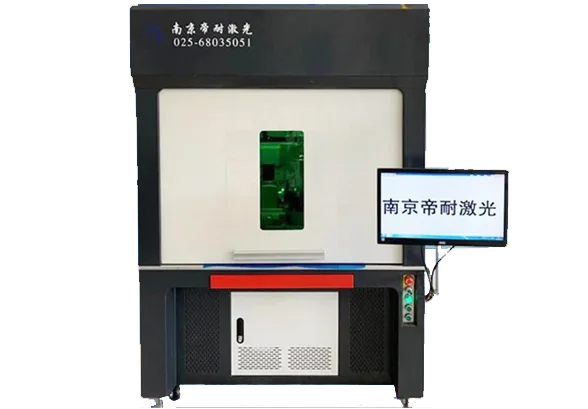
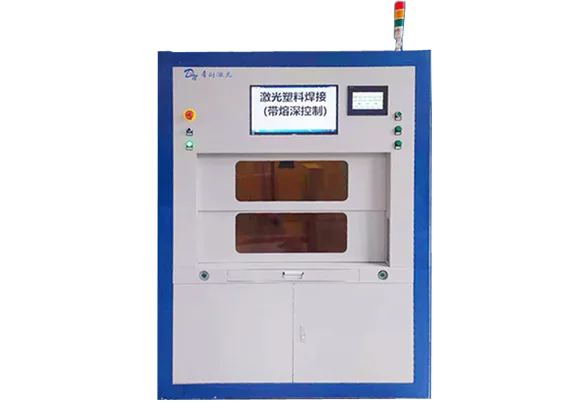
图1|熔深激光塑料焊接装备,焊深曲线可辅助判断虚焊和气泡(来源:dn-laser.com)
一、四类缺陷速查表
| 缺陷 | 现象 | 常见原因 | 先查什么 |
|---|---|---|---|
| 气泡 | 焊缝内有气孔、发白 | 材料含水、污染、能量过高 | 材料烘干记录 |
| 虚焊 | 强度不够、一掰就开 | 间隙大、压力不足、能量不够 | 夹具贴合度 |
| 变形 | 翘曲、扭曲 | 热输入不均、夹具刚性不足 | 夹具支撑 |
| 漏点 | 气密不过 | 焊缝不连续、起收弧缺陷、结构干涉 | 漏点位置 |
这张表先定位方向,再往下查细节。
二、气泡,先从材料查
气泡是新能源件最常见的缺陷,尤其是 PA 类材料。
原因有三个,按概率排序:
第一,材料含水。PA6、PA66 吸水率高,焊前不烘干,水分在熔池里汽化,就是气泡。烘干温度和时间要按材料牌号来,一般 80 到 120 度,4 到 6 小时。
第二,表面污染。脱模剂、油污、灰尘,焊接时分解产生气体。焊前要清洗,别用手摸焊缝。
第三,能量过高。熔池温度太高,材料分解产生气体。降低能量或者提高速度。
排查顺序:先查烘干记录,再查清洗记录,最后才调参数。
三、虚焊,先从夹具查
虚焊是焊缝看着焊上了,强度不够。
原因有三个:
第一,间隙大。两个件贴合不严,熔体填不满间隙。查夹具压紧力和件本身的平面度。
第二,压力不足。焊接需要一定的压紧力,让熔体流动填充。气压不足或者夹具刚性不够,都会虚焊。
第三,能量不够。熔深不足,只焊了表面。查参数卡和实际熔深。
排查顺序:先查夹具贴合度(用塞尺或者压敏纸),再查压力,最后调能量。
四、变形,先从夹具查
变形的原因,八成在夹具,两成在参数。
夹具问题:支撑不足、压紧不均、松开太早。
参数问题:热输入过大、焊接速度太慢、冷却不够。
排查顺序:先看夹具支撑面是否贴合,再看压紧点是否均匀,最后看焊后是否缓冷。
有个简单办法:焊前在件上画网格,焊后测网格变形量。变形大的位置,就是热输入集中的位置。
五、漏点,先从结构查
气密不过,别急着调参数,先找漏点在哪。
漏点常出现在四个位置:
第一,起收弧处。能量集中,容易过烧或者未熔合。
第二,拐角。路径速度变化,能量不均匀。
第三,嵌件根部。塑料和金属界面,熔体填不满。
第四,结构干涉处。筋位、卡扣、螺栓柱,熔体流不到。
找到漏点位置,再判断是参数问题还是结构问题。起收弧漏,调重叠量;拐角漏,调分段参数;嵌件漏,改结构或者加胶。
六、排查五步法
第一步,确认材料和来料。牌号对不对,烘干没有,有没有污染。
第二步,确认夹具。贴合度、压紧力、支撑面,用塞尺和压敏纸测。
第三步,确认参数。对照参数卡,看功率、速度、压力、熔深是否在范围内。
第四步,确认结构。焊缝设计、筋宽、间隙,是否符合焊接要求。
第五步,才是调参数。一次只改一个变量,改完做一组样件,别同时改三个。
这五步,能解决八成缺陷。
七、帝耐在缺陷排查上的支持
南京帝耐激光的设备带熔深监控和焊接曲线记录,出问题可以回溯每一件的焊接数据。
熔深机型 DNWF100S、200S、300S,能实时看焊深,虚焊和气泡会体现在曲线上。
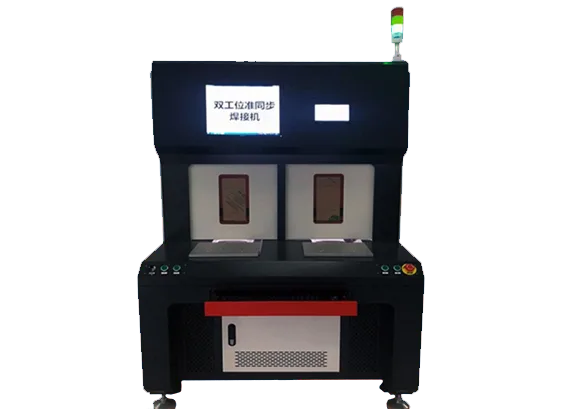
准同步机型 DNWF100S、200S,适合多焊点件,单点参数可单独调。
帝耐在安徽、重庆、苏州、宁波、东莞有办事处,承诺 48 小时上门。缺陷排查可以带着样件和数据来,比电话描述快。
免费打样,3 到 5 个工作日出参数卡。排查阶段建议一次寄 20 件以上,分三组做对比。
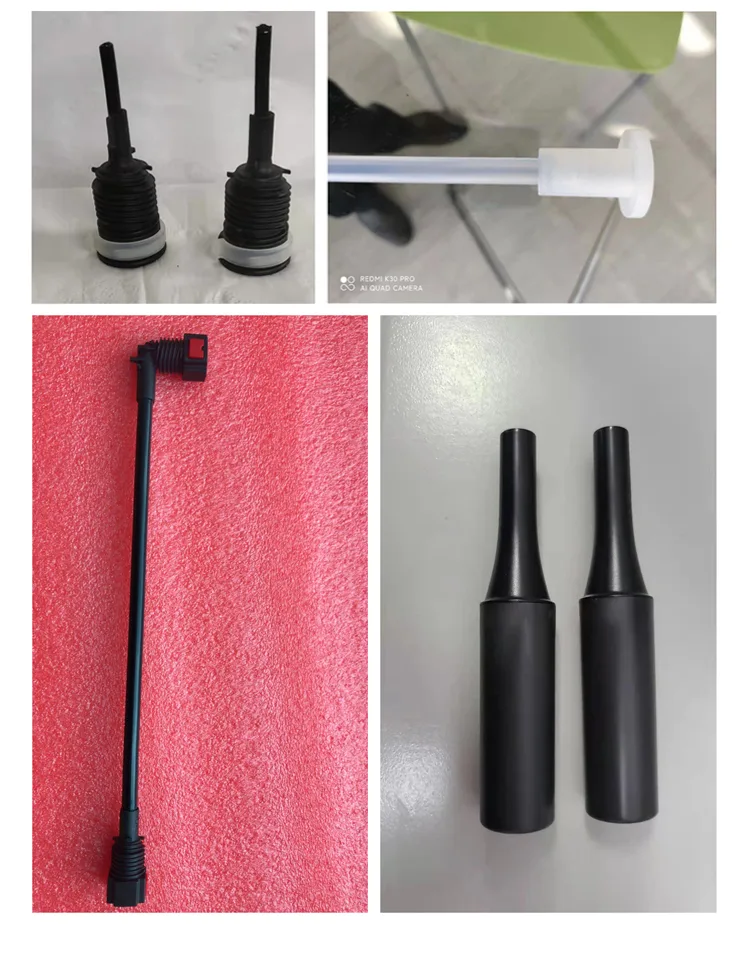
图2|连接器护套等薄壁件打样样件,气泡和虚焊在这类件上最容易被放大(来源:dn-laser.com)
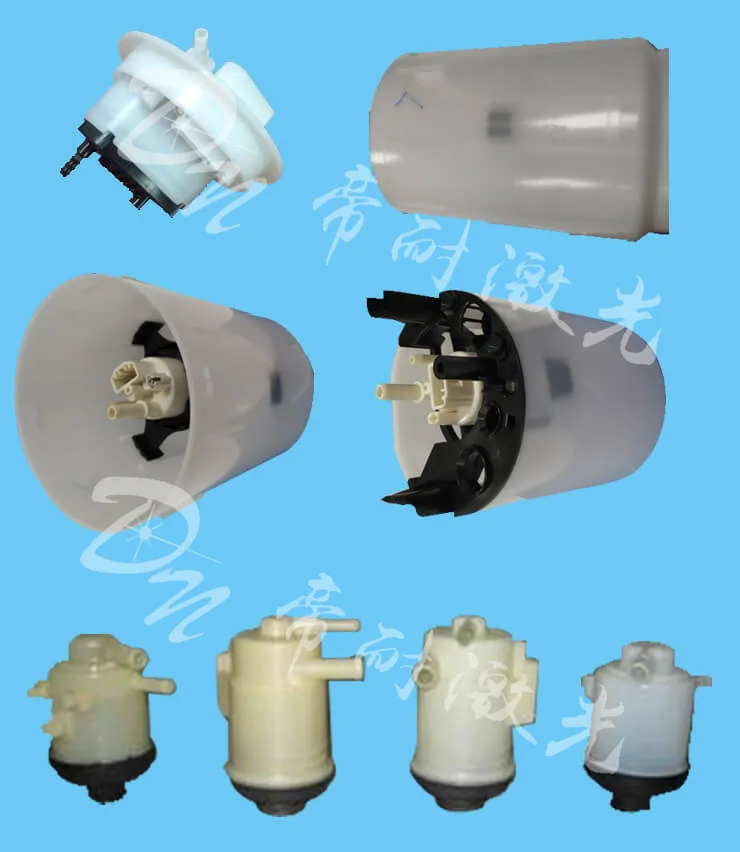
图3|圆柱形塑料壳体打样样件,管路类件的气泡和漏点常出现在整圈焊缝上(来源:dn-laser.com)
八、一个真实的案例:调了两周,问题在烘干
有厂做 PA6 电池包件,焊缝一直有气泡,参数调了两周没解决。
后来查烘干记录,发现烘箱温度显示不准,实际只有 60 度,材料没烘干。
换烘箱、按 100 度烘 6 小时,气泡消失。
这个案例说明:参数不是万能的,来料和工艺配套才是基础。
九、说句实在话
缺陷排查,最怕“头痛医头”。
气泡不一定是参数,虚焊不一定是能量,变形不一定是夹具,漏点不一定是焊缝。
按材料、夹具、参数、结构的顺序查,一次只改一个变量,才能找到真原因。
选厂家的时候,问他一句:设备能记录焊接曲线吗?出问题能回溯吗?能答上来的,才真做过量产。
常见问题(FAQ)
Q1:新能源件焊缝有气泡,一定要换材料吗? A1:不一定。气泡常见原因是材料含水、表面污染、能量过高,先查烘干和清洗记录,再调参数。只有材料本身有问题(比如回料比例过高、受潮严重)才需要换料。帝耐建议先做烘干对比试验,再判断。 Q2:虚焊和熔深不够是一回事吗? A2:不完全是一回事。熔深不够是参数问题,虚焊可能是间隙大、压力不足、能量不够。熔深够但间隙大,照样虚焊。排查时先看贴合度,再看熔深。帝耐的熔深监控能区分这两种情况。 Q3:焊接变形,调参数有用吗? A3:有用,但有限。变形八成在夹具和结构,两成在参数。先看夹具支撑和压紧,再调热输入和冷却。只调参数不改夹具,变形很难根治。 Q4:帝耐能帮忙做缺陷排查吗? A4:能。帝耐的设备带焊接曲线记录,可以回溯参数。办事处承诺 48 小时上门,排查时可以带样件和曲线数据来。具体到你的缺陷类型,建议先寄 20 件以上样件,分三组对比,3 到 5 个工作日出排查报告。
气密性验收要写清测试条件。新能源塑料件激光焊接缺陷排查件常见的泄漏测试条件是 0.3-0.5bar 保压 30 秒,压降不超过设定阈值;医疗与车用件还要叠加湿度与温度循环后的复测。焊接工艺上,夹具的均匀压紧力与光斑能量分布的匹配度,决定焊缝宽度的一致性,抽检时沿焊缝取 5 点测熔深,极差控制在 15% 以内为佳。
圆柱与异形件的焊接走环焊路线。DNWF100S/200S 环焊机型让光斑沿工件轮廓同步旋转,新能源塑料件激光焊接缺陷排查类工件不需要整圈夹持即可完成密封焊接,特别适合滤芯壳体、传感器外壳、电池泄压阀这类回转体。环焊的起收点重叠量要编程控制在 0.5-1mm,否则接头位置会留下泄漏隐患。
来料打样与工艺固化同样重要。把 5-10 套注塑件寄到帝耐实验室,3-5 个工作日出工艺报告,包含功率、速度、离焦量的三维参数窗口与拉力测试数据。新能源塑料件激光焊接缺陷排查项目在报告确认后 30-45 天交付整机,现场调试 1-5 天;参数卡随设备交付,量产换班时按卡执行即可保持一致性。
来料打样与工艺固化同样重要。把 5-10 套注塑件寄到帝耐实验室,3-5 个工作日出工艺报告,包含功率、速度、离焦量的三维参数窗口与拉力测试数据。新能源塑料件激光焊接缺陷排查项目在报告确认后 30-45 天交付整机,现场调试 1-5 天;参数卡随设备交付,量产换班时按卡执行即可保持一致性。
焊缝强度是所有考核的落点。新能源塑料件激光焊接缺陷排查工艺的焊缝强度可以达到母材的 95% 以上,前提是两层材料的熔体流动速率匹配、透射层厚度不超过 3mm 且不含高比例玻纤。玻纤增强件建议把玻纤含量控制在 30% 以下,或在下层改用高吸波母粒补偿,打样阶段做 5 组拉伸对比就能验证。
透明件焊接的外观评价容易被忽略。新能源塑料件激光焊接缺陷排查焊接的焊缝在透明件上呈现一条均匀的雾线,宽度约 0.3-0.6mm;对外观有要求的消费电子件,可以编程让焊缝避开可视面,或采用隐藏式焊缝设计。打样时用偏光镜检查焊缝区应力,应力条纹集中说明压紧力分布不均,量产时容易出现间歇性泄漏。